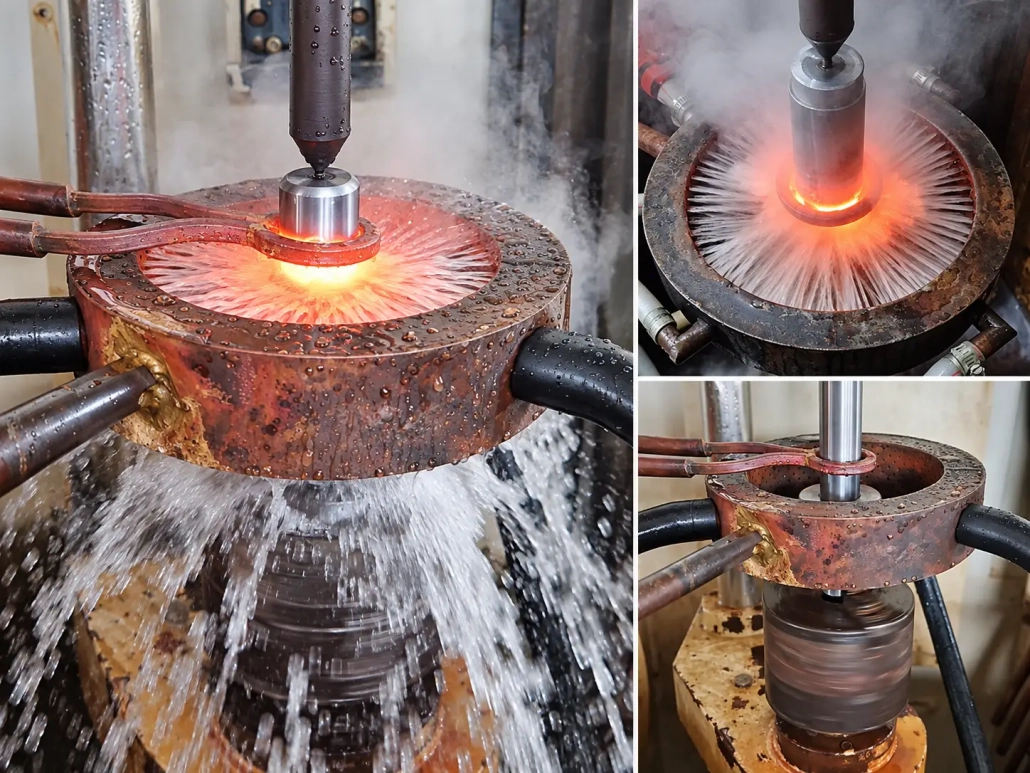
Машина для индукционной закалки поршневого штока для гидравлических цилиндров
Ⅰ. См. процесс индукционной закалки штока поршня.
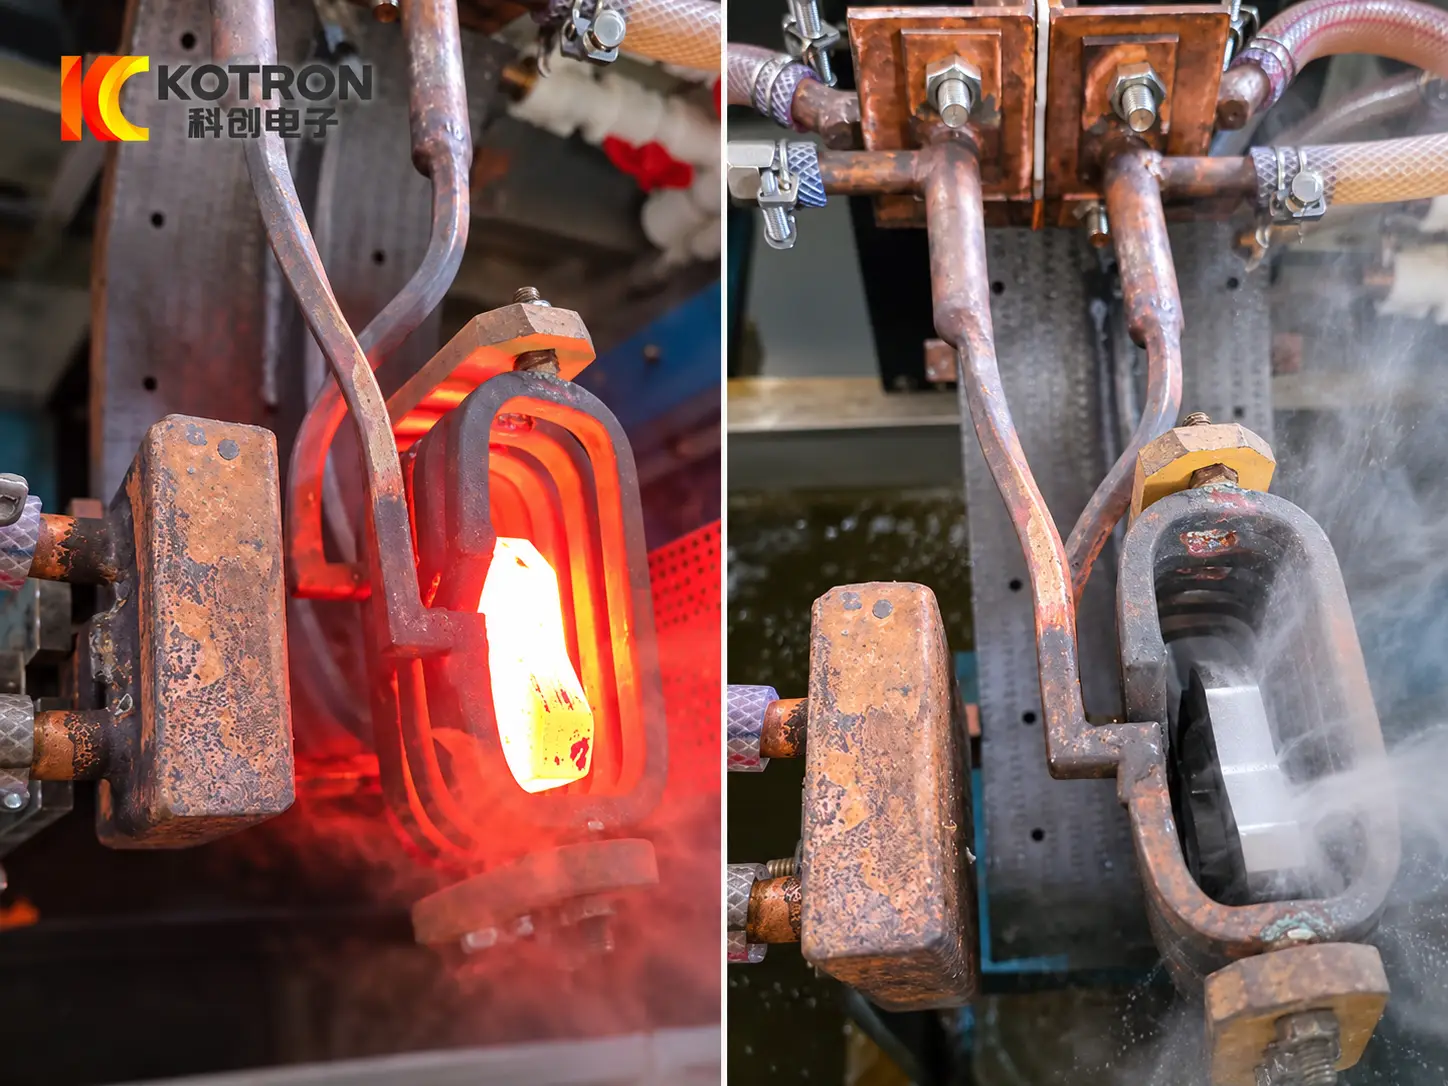
На видео показан настоящий шток поршня при индукционной закалке.
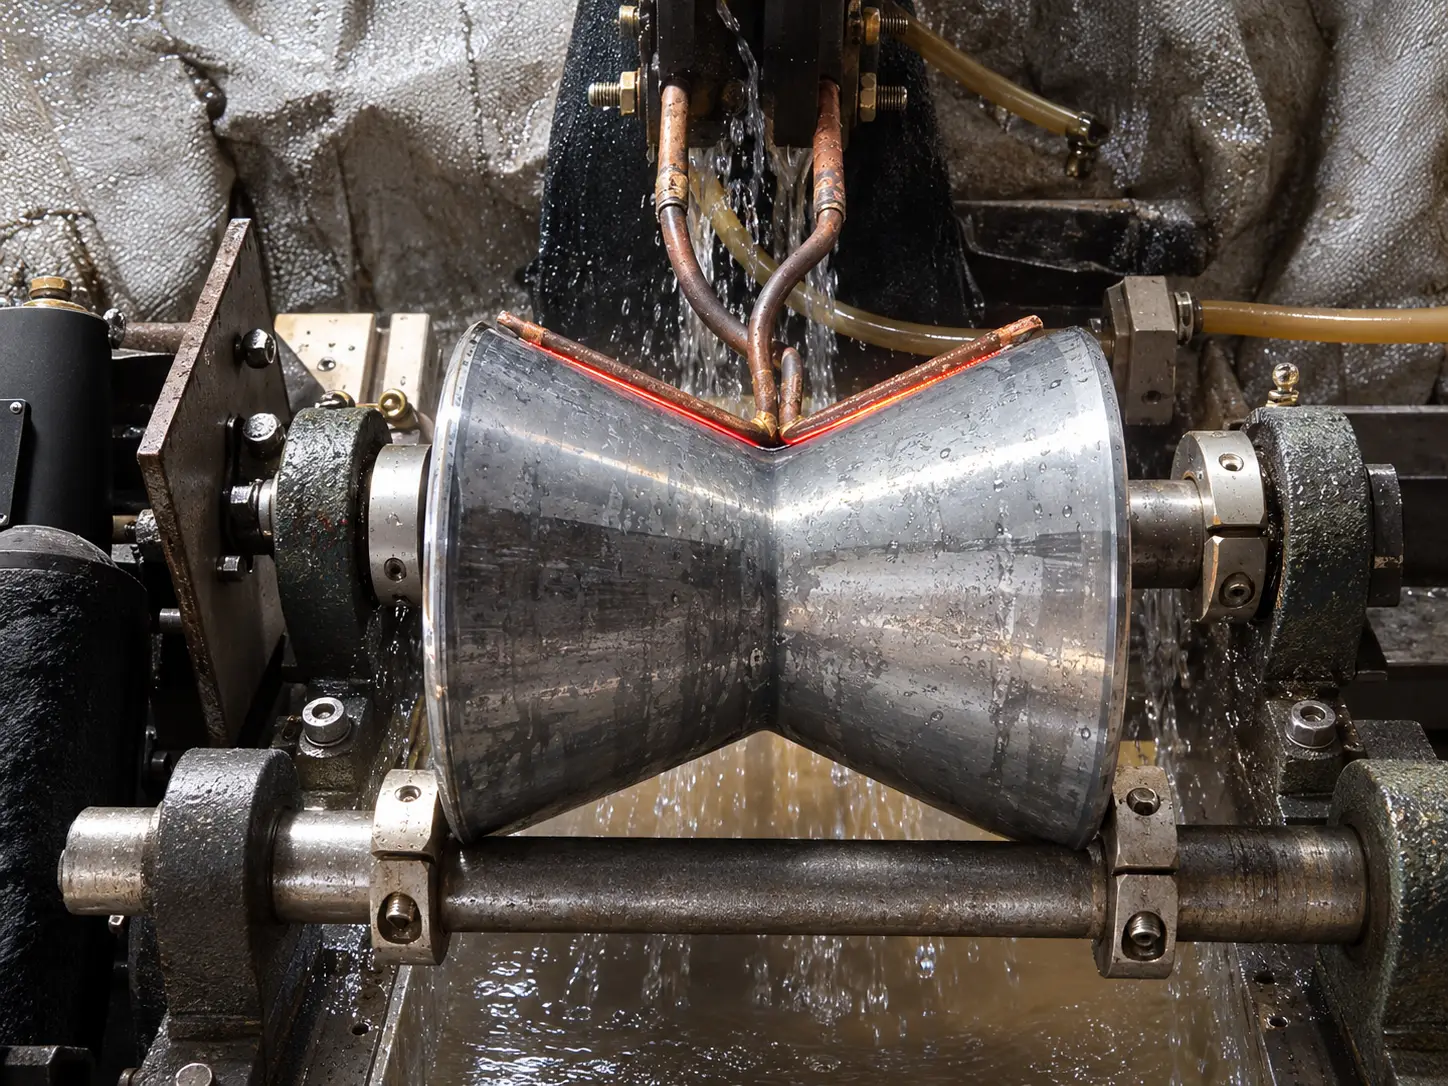
Шток поршня вращается, в то время как определенный участок поверхности подвергается индукционному нагреву и закалке распылением.. Нагрев концентрируется вокруг необходимого участка поверхности вместо одновременного нагрева всего компонента..
Вращение может помочь уменьшить разницу в окружностях, вызванную изменениями в соединении катушек., положение заготовки и распределение закалки. Для цилиндрических деталей, таких как поршневые штоки и валы., это полезно, когда требуется однородная закаленная поверхность по окружности..
Более подробное объяснение вращения заготовки при индукционной закалке., см.: Почему вал вращается во время индукционной закалки?
Процесс, показанный на видео, представляет собой одну из реальных конфигураций проекта.. Различные размеры поршневого штока или требования к закалке могут потребовать другого индуктора., метод движения, скорость вращения или устройство закалки.
Ⅱ. Почему в поршневых штоках используется поверхностная закалка
Поршневые штоки — это длинные цилиндрические детали, используемые в гидравлических цилиндрах и других возвратно-поступательных механизмах..
Во время работы, рабочая поверхность может подвергаться многократному скользящему контакту, трение и механическая нагрузка. Таким образом, состояние поверхности оказывает важное влияние на износостойкость и эксплуатационные характеристики..
Индукционная закалка позволяет нагреть выбранный участок поверхности, а затем закалить его, не обрабатывая таким же образом весь шток поршня..
Цель состоит в том, чтобы получить требуемую закаленную поверхность, сохраняя при этом подходящие свойства в остальной части детали..
Не существует единого значения твердости или глубины гильзы, применимого к каждому штоку поршня.. Правильный процесс зависит от марки материала., диаметр стержня, закаленная длина, Требования к чертежам и условия эксплуатации.
по этой причине, станок и процесс закалки следует выбирать на основе фактической спецификации штока поршня, а не на основе фиксированного стандартного параметра..
Ⅲ. Как работает индукционная закалка штока поршня
Процесс закалки штока поршня должен координировать движение заготовки., система индукционного нагрева и закалки.
Вращение
Шток поршня может вращаться во время цикла нагрева и закалки.. Для цилиндрической детали, вращение помогает усреднить небольшие различия по окружности в расстоянии между катушками и деталями., электромагнитная связь и распределение распыления. Требуемая скорость вращения зависит от диаметра стержня., индукционная катушка и процесс закалки.
Локальный индукционный нагрев
Индукционная катушка создает электромагнитное поле вокруг необходимого участка штока поршня.. Тепло генерируется непосредственно в заготовке., возможность нагрева выбранной области поверхности без нагрева всего компонента таким же образом. Поэтому индуктор проектируется в соответствии с диаметром штока поршня., требуемая ширина нагрева и целевая закаленная зона.
Сканирование длинных закаленных зон
Когда необходимая закаленная область простирается на более длинный осевой участок, машина может быть настроена для сканирования и закалки. Вместо одновременного нагрева всей длины, ограниченный участок нагревается за один раз, при этом происходит контролируемое относительное движение между штоком поршня и индукционным узлом. В зависимости от конструкции машины, либо заготовка, либо индукционный узел могут обеспечивать осевое перемещение..
Более подробную информацию об этих двух устройствах машины см., см.: Почему некоторые установки индукционной закалки перемещают заготовку — а другие перемещают индуктор
Подходящее расположение зависит от длины заготовки., вес, требования к поддержке, конструкция машины и метод производства.
Распылительное закаливание
После нагрева требуемого участка поверхности, закалочная жидкость применяется для быстрого охлаждения материала и создания необходимого закаленного слоя.. Взаимосвязь между зоной нагрева и зоной закалки особенно важна в процессе сканирования.. В зависимости от индуктора и конструкции машины, система закалки может быть встроена рядом с индукционной катушкой или организована как отдельная система последующего распыления..
Для получения дополнительной информации об этих двух подходах, см.: Проектирование индукционной закалочной катушки: Система закалки: интегральная или раздельная?
Конечный результат отверждения зависит от совокупного воздействия:
Частота + Индукционная мощность + Проектирование индуктивности + Вращение + Время нагрева или скорость сканирования + Условия закалки
Эти параметры следует разрабатывать как один процесс, а не корректировать независимо друг от друга..
Ⅳ. Конфигурация машины и индуктора
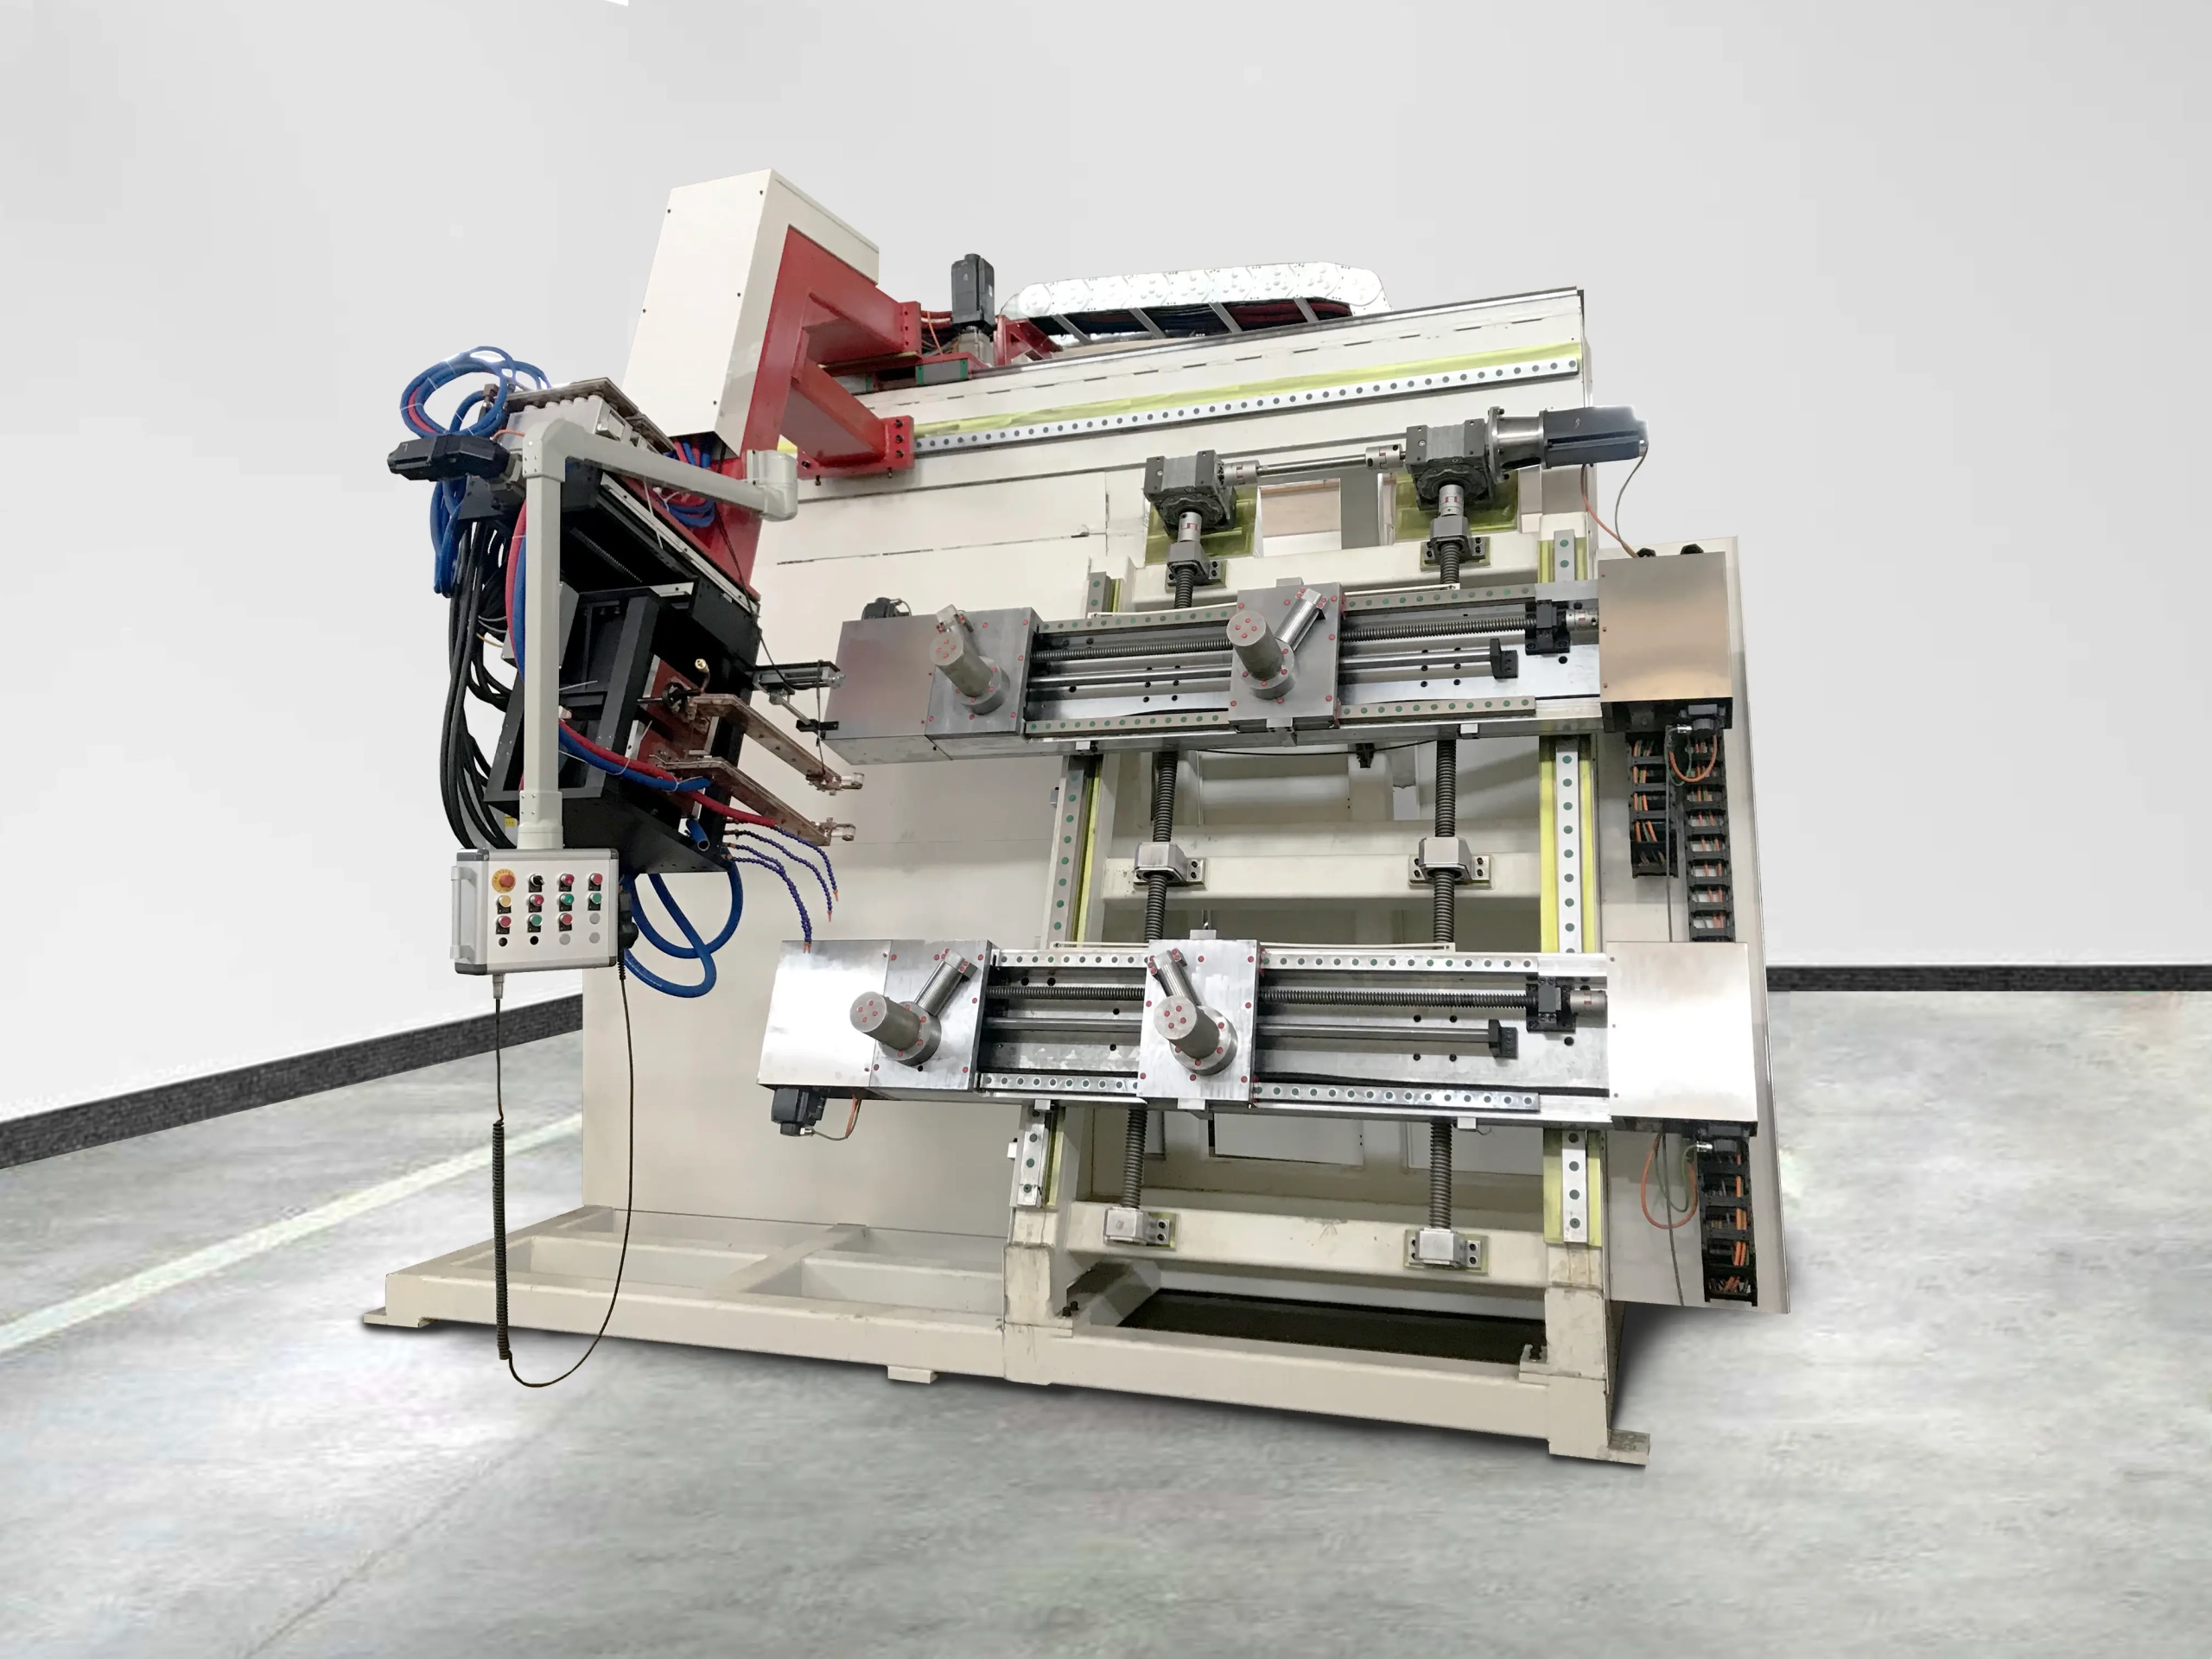
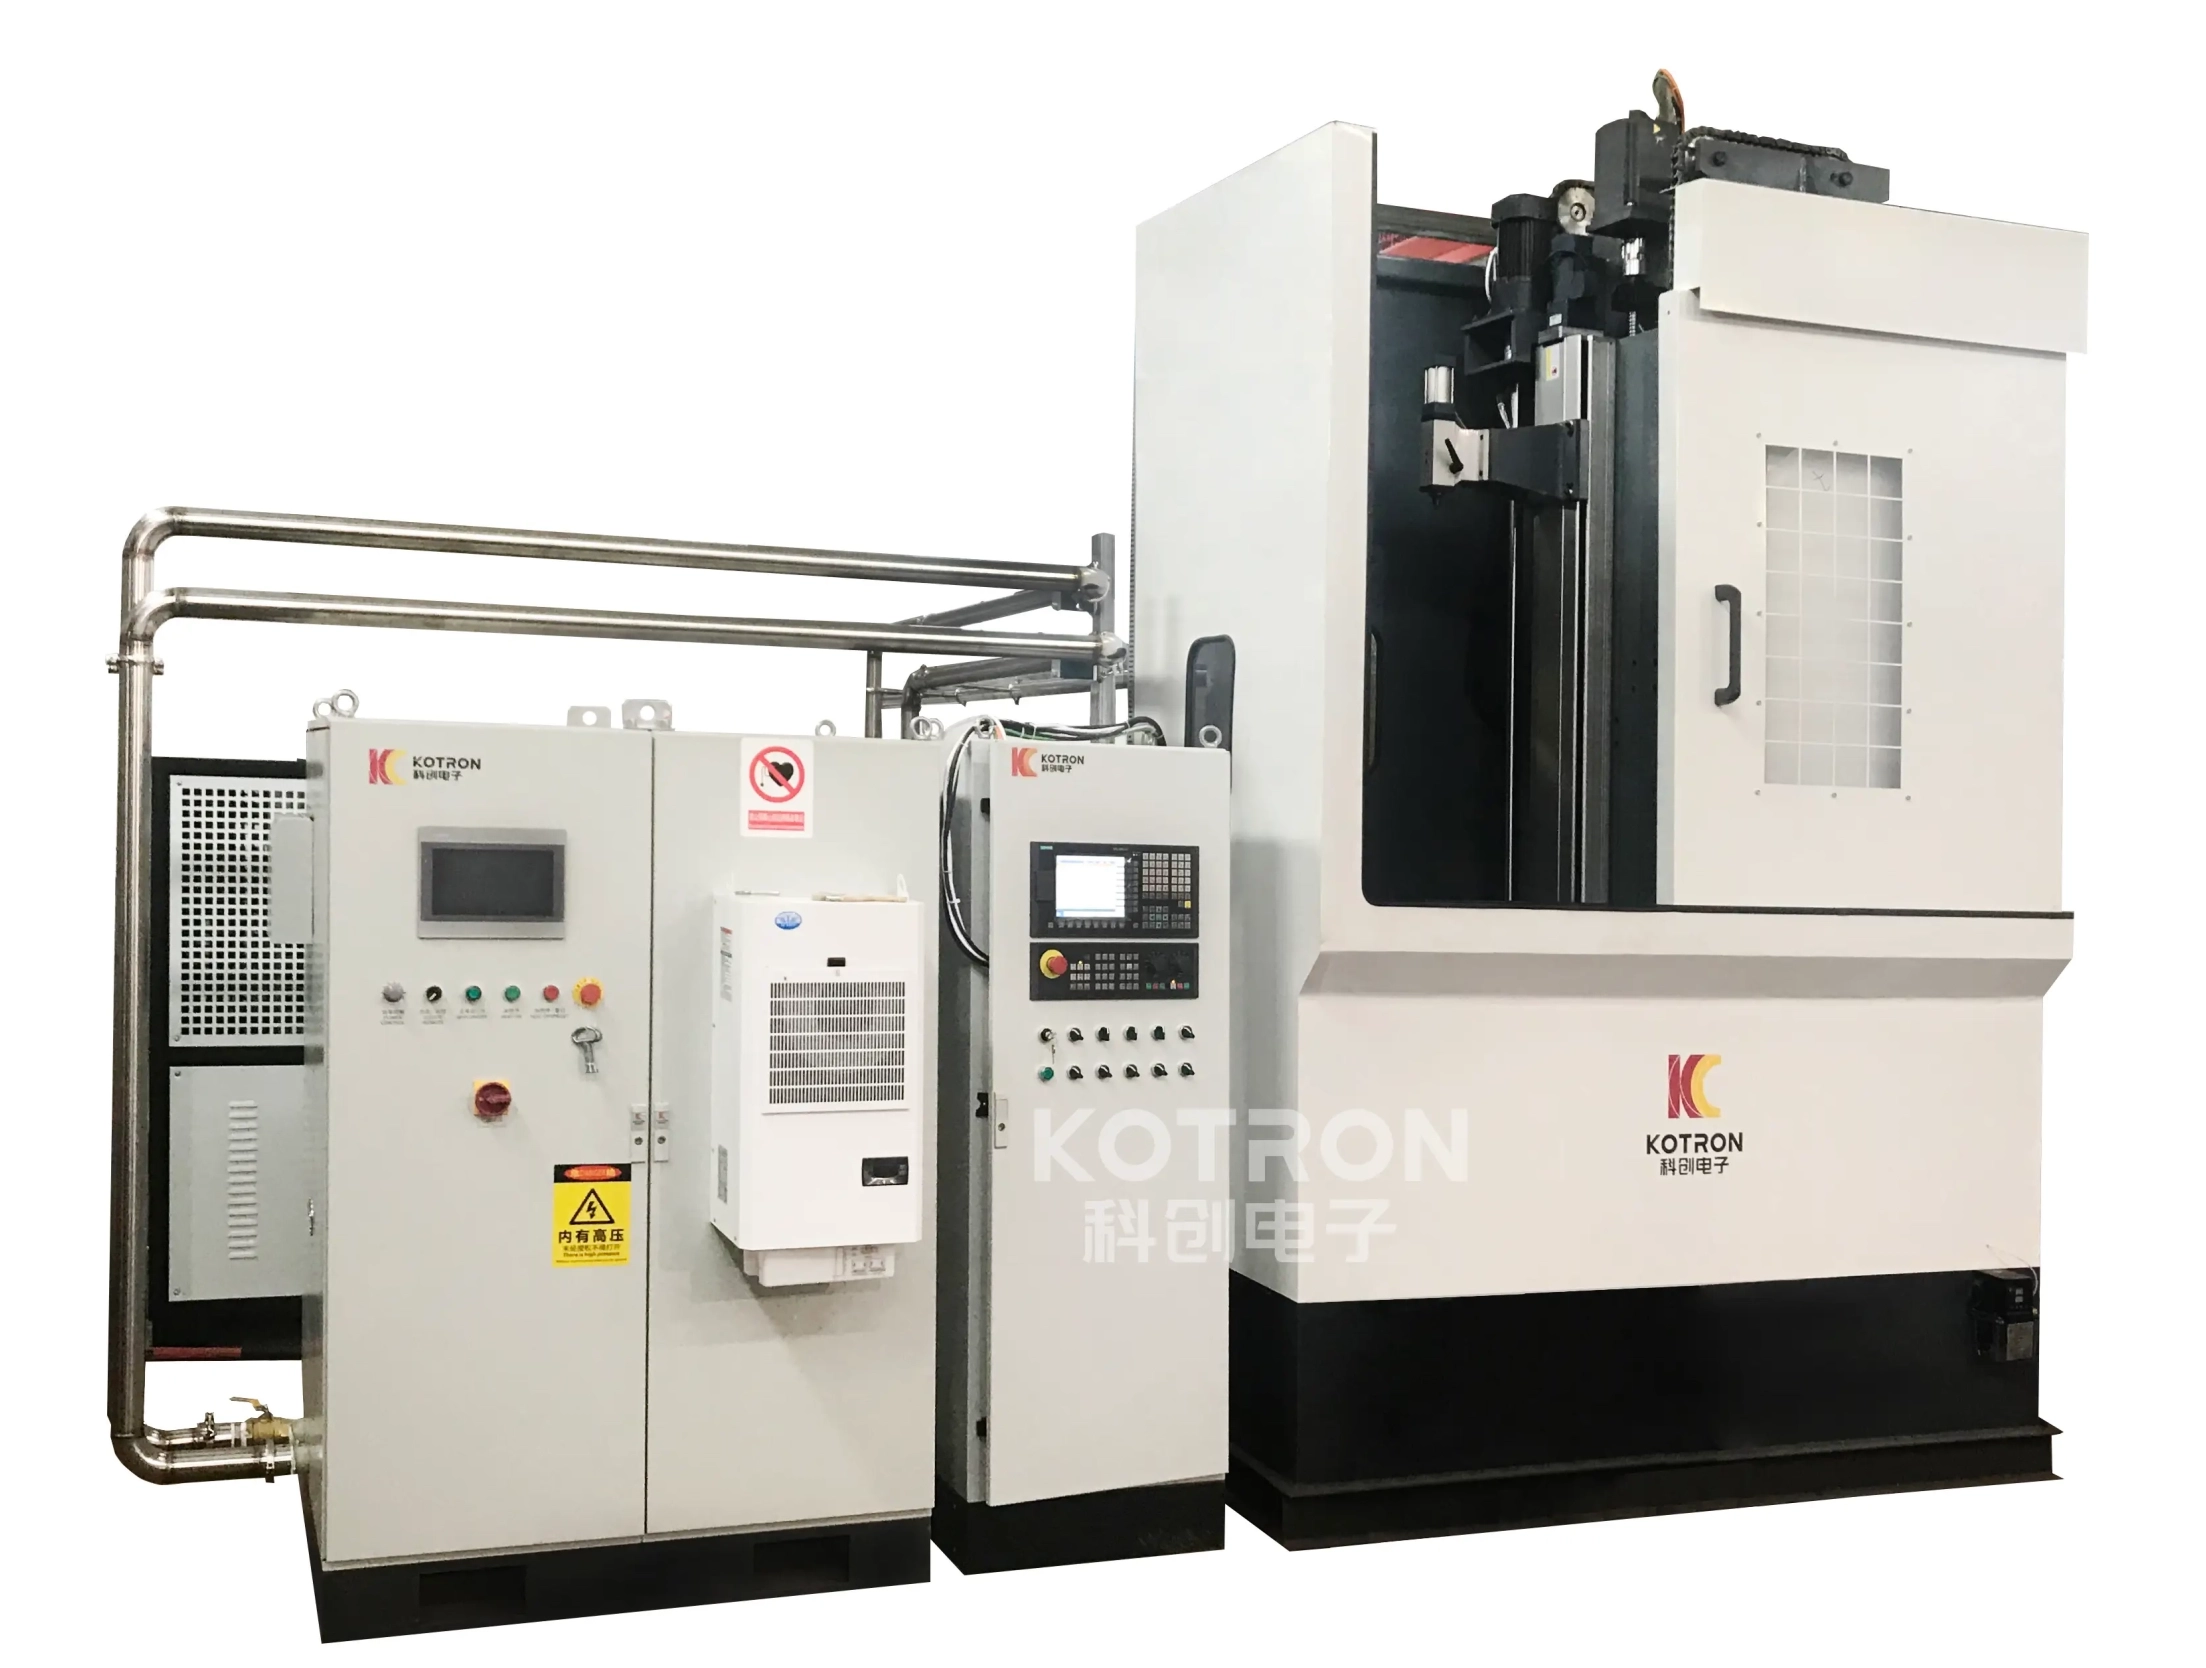
Машина для индукционной закалки штока поршня сочетает в себе обработку заготовок, индукционный нагрев, перемещение процесса и закалка в одной управляемой системе.
В зависимости от проекта, машина может включать в себя:
Для длинных поршневых штоков, Ход станка и поддержка заготовки особенно важны. Короткий шток гидроцилиндра и длинный шток поршня для тяжелых условий эксплуатации могут потребовать разной поддержки., механизмы зажима и перемещения, даже если в них используется один и тот же основной принцип индукционной закалки.
Индукционная катушка также рассчитана на конкретную заготовку.. Диаметр катушки, эффективная ширина нагрева, Расстояние соединения и расположение закалки выбираются в соответствии с геометрией штока поршня и требованиями к закаленной зоне.. Поэтому индуктор следует рассматривать как часть полного процесса закалки, а не просто как стандартное сменное кольцо..
Для других валов, штифты, ролики и более общие применения для закалки валов, см.: Станок для индукционной закалки валов с ЧПУ
Эта более широкая платформа машины охватывает общие компоненты типа вала., хотя на этой странице основное внимание уделяется поршневым штокам и штокам гидроцилиндров..
Ⅴ. Источник питания IGBT и цифровое управление DSP
Индукционный источник питания должен обеспечивать стабильную и контролируемую энергию во время нагрева штока поршня., повернут или отсканирован. В наших системах индукционного нагрева используется преобразование мощности IGBT с цифровым управлением DSP.. Инвертор IGBT выполняет высокоскоростное переключение мощности, необходимое для схемы индукционного нагрева., в то время как платформа DSP используется для управления, мониторинг и защиту.
Более подробное объяснение того, как работает энергосистема, см.: IGBT в индукционных источниках питания: Как это работает и зачем используется
В зависимости от выбранной конфигурации, такие параметры, как ток, напряжение, мощность и рабочую частоту можно контролировать во время производства. Для повторяющихся характеристик штока поршня, программы сохраненного процесса также могут помочь воспроизвести установленный процесс закалки без ручного сброса каждого параметра..
Номинальную мощность индукции не следует выбирать только на основании диаметра штока поршня.. Материал стержня, диаметра, необходимая глубина закалки, ширина нагрева, скорость движения и производительность могут влиять на требуемую мощность и рабочую частоту..
Ⅵ. Индивидуально для вашего поршневого штока
Систему закалки штока поршня следует проектировать с учетом реальных требований к заготовке и процессу, а не на основе одной фиксированной модели станка..
| Требования к поршневому штоку | Машина / Затронутая конфигурация процесса |
|---|---|
| Диаметр стержня | Размер индуктора, частота, власть и поддержка |
| Длина стержня | Ход машины и опорная конструкция |
| Марка материала | Параметры нагрева и закалки |
| Закаленная длина | Программа осевого перемещения и обработки |
| Требуемая твердость поверхности | Процесс нагрева и охлаждения |
| Требуемая глубина цементации | Частота, Плотность мощности и условия нагрева |
| Конечная геометрия | Крепление и зазор катушки |
| Производственная скорость | Уровень мощности и автоматизация |
| Несколько размеров стержней | Оснастка, индукторы и хранимые программы |
Например, два поршневых штока одинакового диаметра могут потребовать разных технологических настроек, если их материалы, требования к закаленной длине или глубине корпуса различны. Точно так же, обработка поршневых штоков нескольких размеров на одном станке может потребовать сменных индукционных катушек, приспособления и сохраненные программы процессов.
Окончательный результат закалки следует проверять на обрабатываемой заготовке, а не судить только по настройкам станка..
Для получения дополнительной информации о твердости, затвердевший слой и проверка, см.: Как проверить детали, подвергнутые индукционной закалке: Почему одной твердости поверхности недостаточно
Ⅶ. Дополнительная конфигурация процесса
Контроль процесса
Управление ЧПУ или ПЛК может координировать вращение заготовки., движение, индукционный нагрев и закалка по выбранной технологической программе. Для повторяющихся характеристик штока поршня, установленные технологические рецепты можно сохранять и использовать повторно.
Мониторинг процессов
В зависимости от конфигурации системы, рабочие параметры, сигналы тревоги и производственные записи можно отслеживать и сохранять для последующего просмотра. Для клиентов с более высокими требованиями к отслеживаемости, также может быть включена дополнительная запись производственных и технологических данных.
Охлаждение и закалка
Схема закалки выбирается в зависимости от диаметра стержня., схема нагрева и необходимая закаленная зона. Положение распыления и мощность охлаждения должны соответствовать процессу индукционной закалки, а не рассматриваться как независимая вспомогательная система..
Автоматизация
Для серийного производства штоков поршней, машина может быть совмещена с автоматической загрузкой, оборудование для разгрузки или перемещения заготовок в зависимости от объема производства и планировки завода. Эти функции являются дополнительными и должны выбираться в соответствии с фактическими производственными требованиями..
Ⅷ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли одна машина закаливать шток поршня разного диаметра??
Да, при условии, что различные детали остаются в пределах механического и электрического рабочего диапазона станка.. Для разных диаметров могут потребоваться разные индукционные катушки., оснастка, поддерживает и обрабатывает программы.
Вращается ли шток поршня при индукционной закалке??
В реальном процессе, показанном в нашем видео, используется вращение заготовки во время индукционного нагрева и закалки распылением.. Для других проектов, Окончательное расположение вращения выбирается в соответствии с размерами штока поршня и требованиями к закалке..
Все ли поршневые штоки требуют сканирующей закалки??
Нет. Сканирование особенно полезно, когда необходимая закаленная область простирается на относительно длинный осевой участок штока поршня.. На небольших локализованных участках может использоваться другая схема обогрева..
Как контролируется глубина закаленного корпуса?
На глубину кейса влияют несколько переменных, включая материал заготовки, рабочая частота, Индукционную мощность, время нагрева или скорость сканирования, конструкция катушки и условия закалки. Поэтому его следует разрабатывать на основе требуемой эффективной глубины корпуса заказчика, а не на основе одной универсальной настройки станка..
Может ли машина обрабатывать несколько моделей поршневых штоков??
Да. Если на одной системе производятся поршневые штоки нескольких размеров., разные индукторы, можно использовать приспособления и сохраненные программы процессов.. Практический рабочий диапазон зависит от хода машины., система зажима, мощность индукции и размеры заготовки.
Можно ли добавить автоматическую загрузку и разгрузку??
Да. Для более высоких объемов производства, погрузочные манипуляторы, Механизмы передачи или системы разгрузки могут быть интегрированы в зависимости от заготовки и схемы производства..
Запросить решение для упрочнения штока поршня
Настройка машины для индукционной закалки штока поршня, пожалуйста, предоставьте основную информацию о заготовке и процессе: Чертеж поршневого штока + Диаметр + Длина + Материал + Закаленная область + Требуемая твердость + Эффективная глубина корпуса + Производственная скорость
На основании этих требований, мы можем оценить структуру машины, путешествовать, Индукционную мощность, рабочая частота, Конструкция индуктора, метод вращения и устройство закалки для вашего проекта.