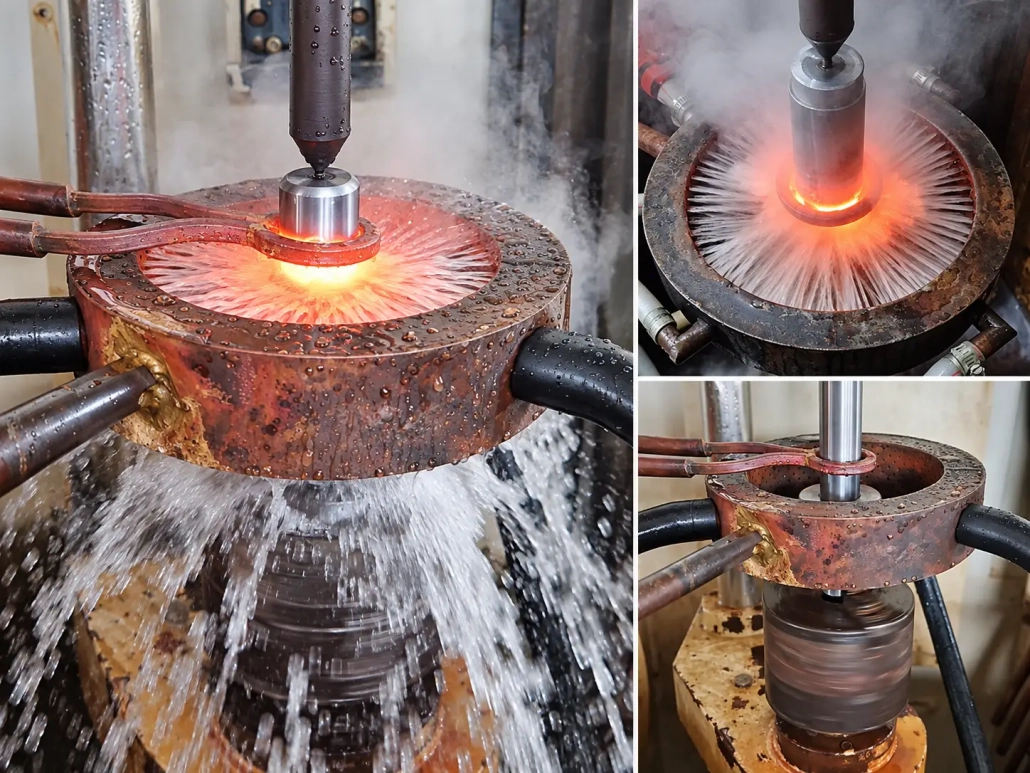
Macchina per tempra ad induzione per steli di pistoni per cilindri idraulici
Ⅰ. Vedere il processo di tempra ad induzione dello stelo del pistone
Il video mostra un'esperienza reale stelo del pistone durante la tempra ad induzione.
Lo stelo del pistone ruota mentre un'area superficiale localizzata viene riscaldata per induzione e raffreddata a spruzzo. Il riscaldamento viene concentrato attorno alla regione della superficie richiesta invece di riscaldare l'intero componente contemporaneamente.
La rotazione può aiutare a ridurre le differenze circonferenziali causate dalle variazioni nell'accoppiamento della bobina, posizione del pezzo e distribuzione della temperatura. Per parti cilindriche come aste di pistoni e alberi, ciò è utile quando è necessaria una superficie indurita e uniforme attorno alla circonferenza.
Per una spiegazione più dettagliata della rotazione del pezzo durante la tempra ad induzione, vedere: Perché un albero ruota durante l'indurimento per induzione?
Il processo mostrato nel video rappresenta una configurazione effettiva del progetto. Dimensioni diverse dello stelo o requisiti di tempra potrebbero richiedere un induttore diverso, metodo di movimento, velocità di rotazione o disposizione di spegnimento.
Ⅱ. Perché le bielle utilizzano l'indurimento superficiale
Le aste dei pistoni sono lunghi componenti cilindrici utilizzati nei cilindri idraulici e in altri meccanismi alternativi.
Durante il funzionamento, la superficie di lavoro può essere esposta a ripetuti contatti striscianti, attrito e carico meccanico. La condizione della superficie ha quindi un'influenza importante sulla resistenza all'usura e sulle prestazioni di servizio.
La tempra ad induzione consente di riscaldare una zona superficiale selezionata e poi di raffreddarla senza trattare allo stesso modo l'intero stelo del pistone.
L'obiettivo è quello di ottenere la superficie indurita richiesta mantenendo idonee proprietà nella restante sezione del componente.
Non esiste un unico valore di durezza o profondità della cassa applicabile a ogni stelo del pistone. Il processo corretto dipende dalla qualità del materiale, diametro dell'asta, lunghezza indurita, requisiti di disegno e condizioni di servizio.
Per questa ragione, la macchina e il processo di tempra devono essere selezionati in base alle specifiche effettive dello stelo del pistone anziché a un parametro standard fisso.
Ⅲ. Come funziona la tempra ad induzione dello stelo del pistone
Un processo di tempra dello stelo del pistone deve coordinare il movimento del pezzo, sistema di riscaldamento e tempra ad induzione.
Rotazione
Lo stelo del pistone può ruotare durante il ciclo di riscaldamento e raffreddamento. Per un componente cilindrico, la rotazione aiuta a mediare le piccole differenze circonferenziali nella spaziatura tra bobina e parte, accoppiamento elettromagnetico e distribuzione dello spruzzo. La velocità di rotazione richiesta dipende dal diametro dello stelo, bobina di induzione e processo di indurimento.
Riscaldamento ad induzione localizzata
La bobina di induzione crea un campo elettromagnetico attorno all'area richiesta dello stelo del pistone. Il calore viene generato direttamente nel pezzo, consentendo di riscaldare una regione superficiale selezionata senza riscaldare l'intero componente allo stesso modo. L'induttore è quindi progettato in base al diametro dello stelo, larghezza di riscaldamento richiesta e area indurita target.
Scansione per zone temprate a lungo
Quando l'area indurita richiesta si estende su una sezione assiale più lunga, la macchina può essere configurata per l'indurimento della scansione. Invece di riscaldare l'intera lunghezza contemporaneamente, una sezione limitata viene riscaldata contemporaneamente mentre avviene un movimento relativo controllato tra lo stelo del pistone e il gruppo di induzione. A seconda della struttura della macchina, sia il pezzo che il gruppo di induzione possono fornire il movimento assiale.
Per maggiori dettagli su queste due disposizioni della macchina, vedere: Perché alcune macchine di tempra a induzione muovono il pezzo — mentre altre muovono l'induttore
La disposizione adatta dipende dalla lunghezza del pezzo, peso, requisiti di supporto, struttura della macchina e metodo di produzione.
Tempra a spruzzo
Dopo che la regione superficiale richiesta è stata riscaldata, viene applicato un liquido di raffreddamento per raffreddare rapidamente il materiale e produrre lo strato indurito richiesto. La relazione tra la zona di riscaldamento e la zona di raffreddamento è particolarmente importante in un processo di scansione. A seconda dell'induttore e del design della macchina, il sistema di raffreddamento può essere integrato vicino alla bobina di induzione o disposto come sistema di spruzzatura successivo separato.
Per ulteriori informazioni su questi due approcci, vedere: Progettazione bobina per tempra a induzione: Tempra integrale o sistema di tempra separato?
Il risultato finale dell'indurimento dipende dall'effetto combinato di:
Frequenza + Potenza di induzione + Progettazione dell'induttore + Rotazione + Tempo di riscaldamento o velocità di scansione + Condizioni di spegnimento
Questi parametri dovrebbero essere sviluppati come un unico processo piuttosto che regolati in modo indipendente.
Ⅳ. Configurazione della macchina e dell'induttore
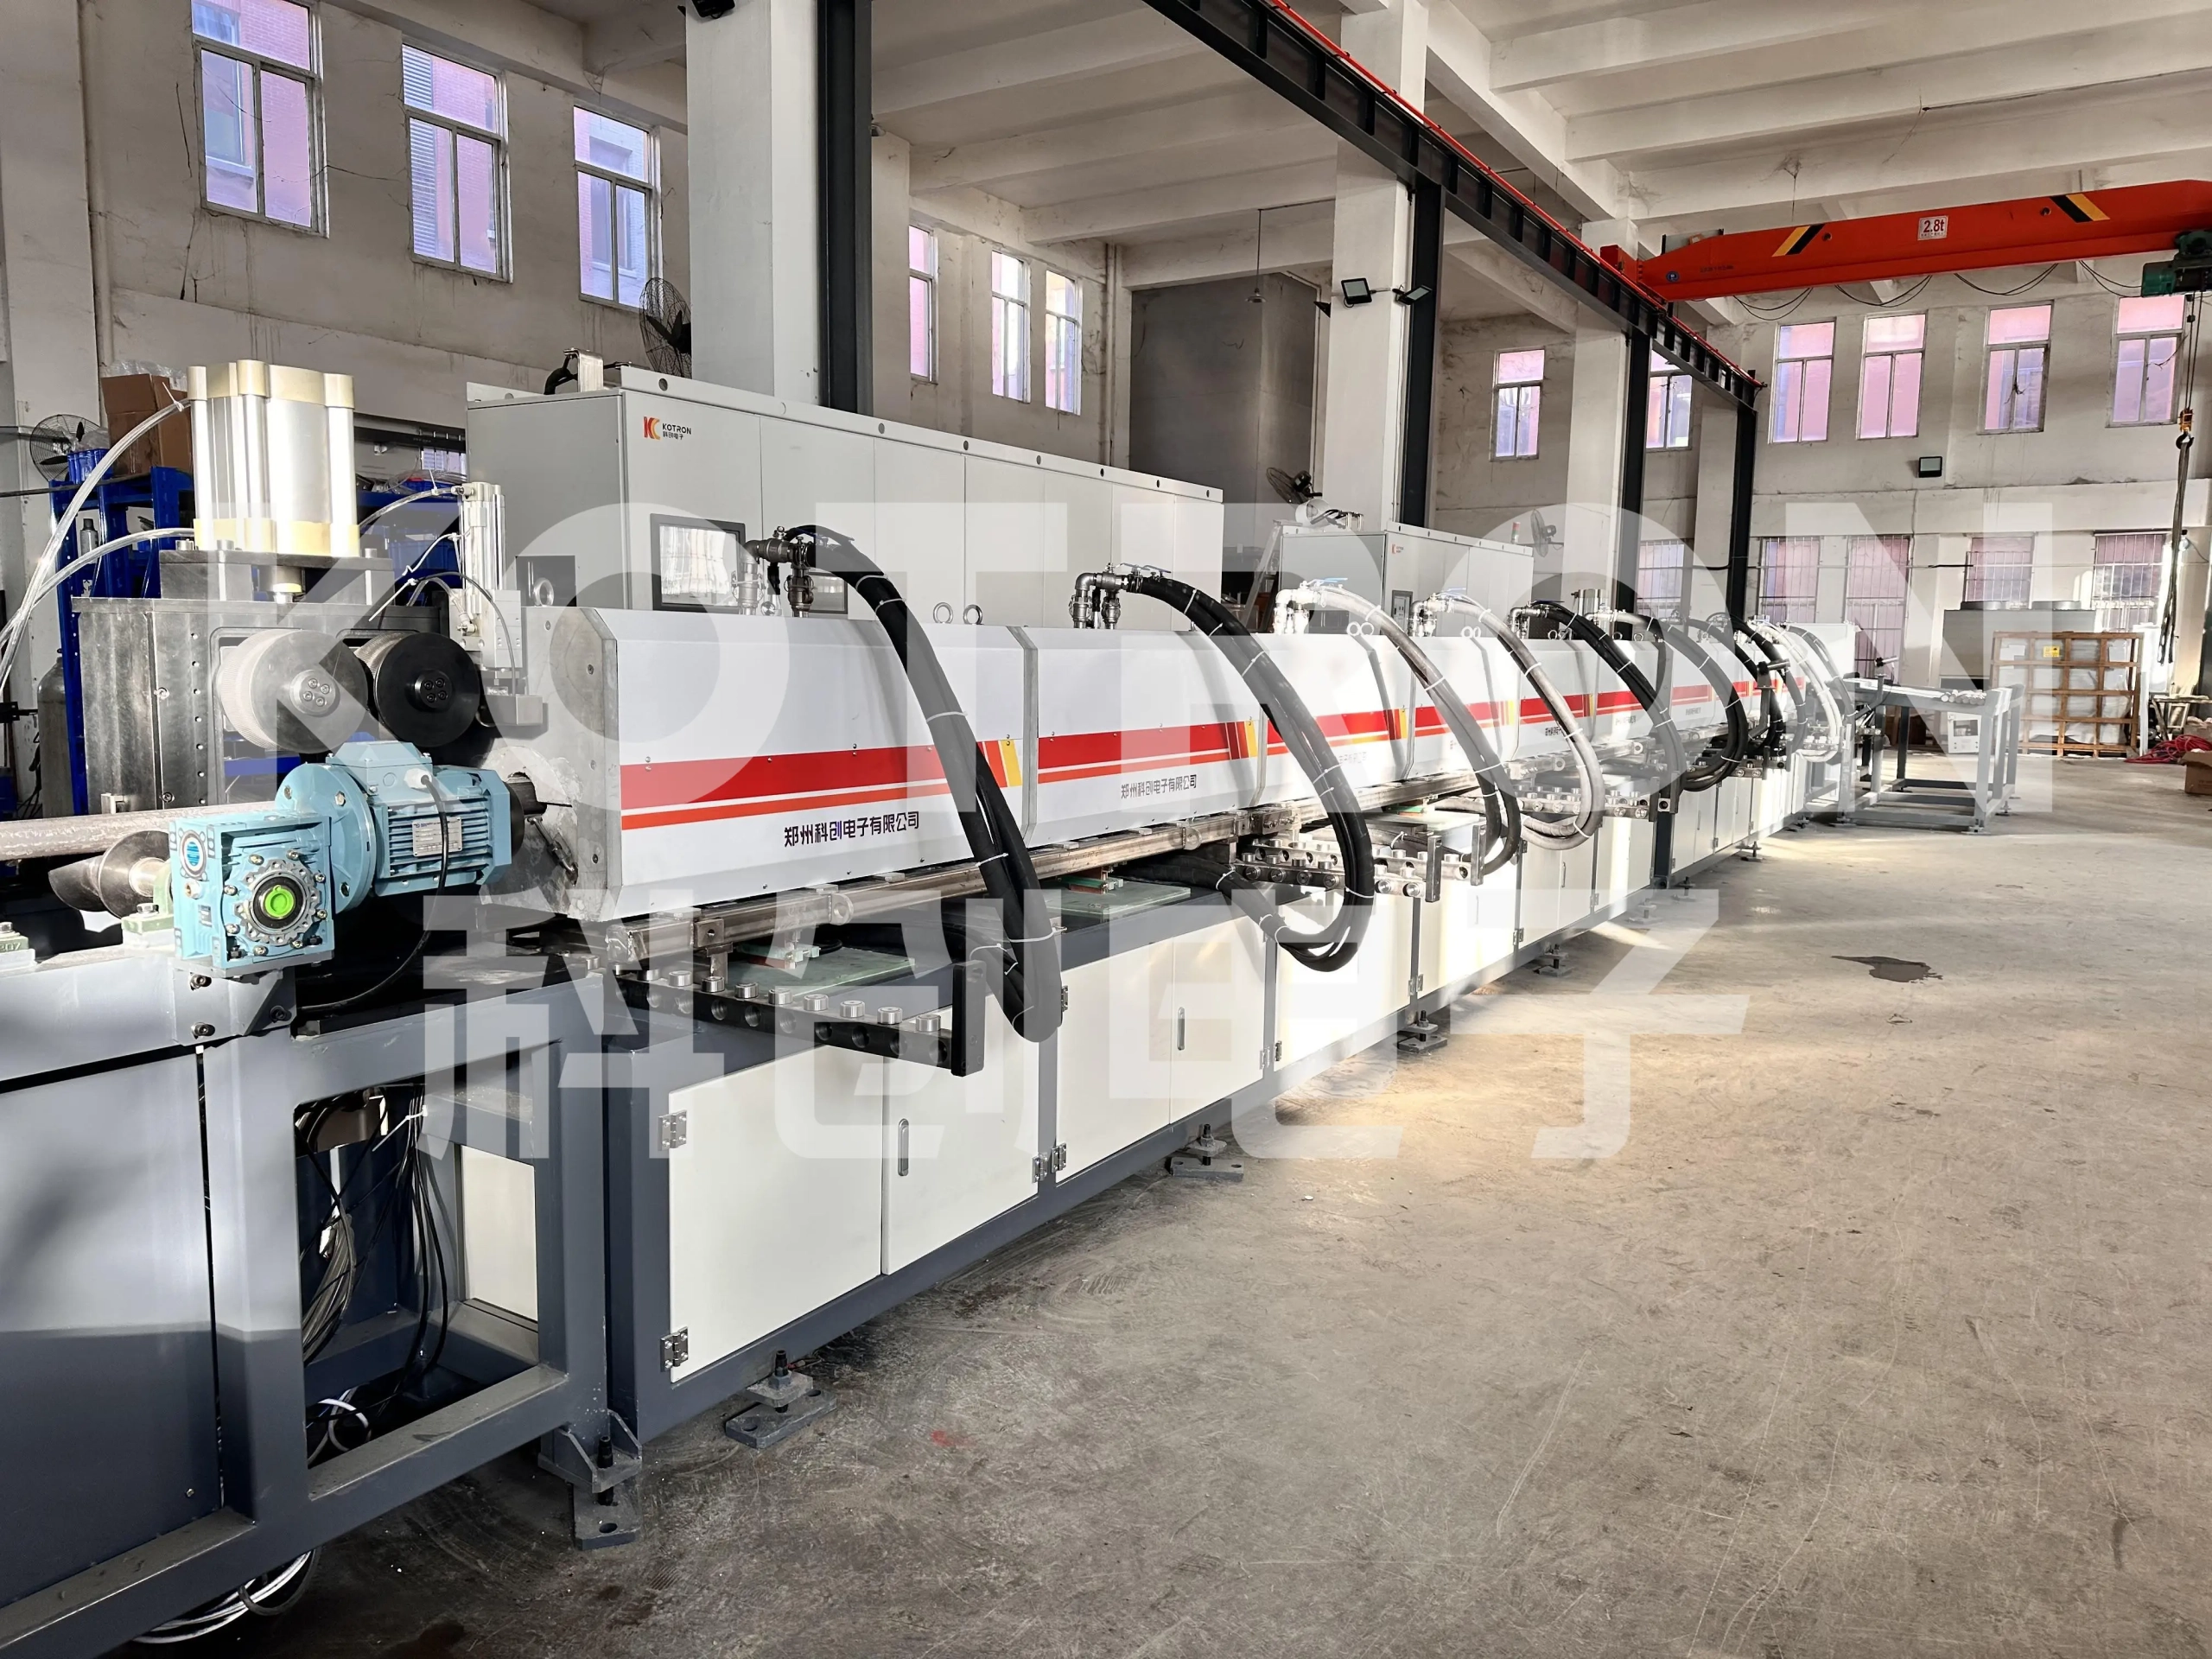
Una macchina per la tempra a induzione dello stelo del pistone combina la movimentazione del pezzo, Riscaldamento a induzione, movimento del processo e tempra in un unico sistema controllato.
A seconda del progetto, la macchina può includere:
Per steli lunghi, la corsa della macchina e il supporto del pezzo sono particolarmente importanti. Uno stelo corto del cilindro idraulico e uno stelo lungo per carichi pesanti possono richiedere un supporto diverso, dispositivi di bloccaggio e corsa anche quando utilizzano lo stesso principio di base della tempra a induzione.
Anche la bobina di induzione è progettata per il pezzo vero e proprio. Diametro della bobina, larghezza di riscaldamento effettiva, la distanza di accoppiamento e la disposizione di raffreddamento vengono selezionate in base alla geometria dello stelo e ai requisiti della zona temprata. L'induttore dovrebbe quindi essere considerato parte del processo di indurimento completo piuttosto che semplicemente un anello sostituibile standard.
Per altri alberi, perni, rulli e applicazioni più generali di tempra degli alberi, vedere: Macchina CNC per la tempra ad induzione degli alberi
Questa piattaforma macchina più ampia copre componenti generali di tipo albero, mentre questa pagina si concentra specificatamente sulle aste di pistoni e sulle aste di cilindri idraulici.
Ⅴ. Alimentazione IGBT e controllo digitale DSP
L'alimentatore a induzione deve fornire energia stabile e controllabile durante il riscaldamento dello stelo, ruotato o scansionato. I nostri sistemi di riscaldamento a induzione utilizzano la conversione di potenza IGBT con controllo digitale DSP. L'inverter IGBT esegue la commutazione di potenza ad alta velocità richiesta dal circuito di riscaldamento a induzione, mentre la piattaforma DSP viene utilizzata per il controllo, il monitoraggio e la protezione.
Per una spiegazione più dettagliata di come funziona il sistema di alimentazione, vedere: IGBT negli Alimentatori per Riscaldamento a Induzione: Come Funziona e Perché Viene Usato
A seconda della configurazione selezionata, parametri come la corrente, tensione, la potenza e la frequenza operativa possono essere monitorate durante la produzione. Per specifiche ricorrenti dello stelo del pistone, i programmi di processo memorizzati possono anche aiutare a riprodurre un processo di rafforzamento stabilito senza reimpostare manualmente ogni parametro.
La potenza nominale di induzione non deve essere selezionata solo in base al diametro dello stelo. Materiale dell'asta, diametro, profondità indurita richiesta, larghezza del riscaldamento, la velocità di movimento e la velocità di produzione possono influenzare la potenza e la frequenza operativa richieste.
Ⅵ. Personalizzato per la tua asta del pistone
Un sistema di tempra dello stelo del pistone dovrebbe essere configurato in base ai requisiti effettivi del pezzo e del processo piuttosto che a partire da un modello di macchina fisso.
| Requisiti dell'asta del pistone | Macchina / Configurazione del processo interessata |
|---|---|
| Diametro asta | Dimensioni dell'induttore, Frequenza, potere e sostegno |
| Lunghezza asta | Corsa della macchina e struttura di supporto |
| Classe del materiale | Parametri di riscaldamento e di spegnimento |
| Lunghezza indurita | Corsa assiale e programma di processo |
| Durezza superficiale richiesta | Processo di riscaldamento e raffreddamento |
| Profondità del trattamento richiesta | Frequenza, densità di potenza e condizioni di riscaldamento |
| Fine della geometria | Gioco del dispositivo e della bobina |
| Portata produttiva | Livello di potenza e automazione |
| Diverse dimensioni dell'asta | Utensileria, induttori e programmi memorizzati |
Per esempio, due steli di pistone con lo stesso diametro potrebbero comunque richiedere impostazioni di processo diverse se i loro materiali, le lunghezze temprate o i requisiti di profondità della cassa sono diversi. Allo stesso modo, la lavorazione di diverse dimensioni di stelo del pistone su una macchina può richiedere bobine di induzione intercambiabili, dispositivi e programmi di processo memorizzati.
Il risultato finale dell'indurimento dovrebbe essere verificato sul pezzo lavorato piuttosto che giudicato solo dalle impostazioni della macchina.
Per ulteriori informazioni sulla durezza, strato indurito e ispezione, vedere: Come ispezionare le parti temprate ad induzione: Perché la sola durezza superficiale non è sufficiente
Ⅶ. Configurazione del processo aggiuntivo
Controllo del processo
Il controllo CNC o PLC può coordinare la rotazione del pezzo, movimento, riscaldamento e tempra ad induzione secondo il programma di processo selezionato. Per specifiche ricorrenti dello stelo del pistone, le ricette di processo stabilite possono essere archiviate e riutilizzate.
Monitoraggio del processo
A seconda della configurazione del sistema, parametri operativi, gli allarmi e i registri di produzione possono essere monitorati e archiviati per una revisione successiva. Per i clienti con requisiti di tracciabilità più elevati, è inoltre possibile integrare un'ulteriore registrazione dei dati di produzione e di processo.
Raffreddamento e tempra
La disposizione di tempra viene scelta in base al diametro dell'asta, modello di riscaldamento e zona temprata richiesta. La posizione dello spruzzo e la capacità di raffreddamento devono corrispondere al processo di tempra a induzione anziché essere trattate come un sistema ausiliario indipendente.
Automazione
Per la produzione in serie di bielle, la macchina può essere abbinata al caricamento automatico, attrezzature di scarico o trasferimento pezzi in base al volume di produzione e al layout della fabbrica. Queste funzioni sono opzionali e devono essere selezionate in base alle effettive esigenze di produzione.
Ⅷ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Una macchina può temprare diversi diametri di stelo del pistone?
Sì, a condizione che i diversi pezzi rimangano nel raggio d'azione meccanico ed elettrico della macchina. Diametri diversi possono richiedere bobine di induzione diverse, attrezzature, supporta ed elabora programmi.
Lo stelo del pistone ruota durante la tempra ad induzione?
Il processo reale mostrato nel nostro video utilizza la rotazione del pezzo durante il riscaldamento a induzione e la tempra a spruzzo. Per altri progetti, la disposizione di rotazione finale viene scelta in base alle dimensioni dello stelo e ai requisiti di tempra.
Tutte le aste dei pistoni richiedono un indurimento della scansione?
No. La scansione è particolarmente utile quando l'area indurita richiesta si estende su una sezione assiale relativamente lunga dello stelo del pistone. Brevi aree localizzate possono utilizzare una diversa soluzione di riscaldamento.
Come viene controllata la profondità della cassa temprata?
La profondità del caso è influenzata da diverse variabili, compreso il materiale del pezzo, frequenza di funzionamento, potenza di induzione, tempo di riscaldamento o velocità di scansione, progettazione della bobina e condizioni di spegnimento. Dovrebbe quindi essere sviluppato partendo dalla profondità effettiva della cassa richiesta dal cliente piuttosto che da un’impostazione universale della macchina.
La macchina può lavorare diversi modelli di stelo?
Sì. Dove sullo stesso sistema vengono prodotte diverse dimensioni di stelo, induttori diversi, È possibile utilizzare dispositivi e programmi di processo memorizzati. Il campo di lavoro pratico dipende dalla corsa della macchina, sistema di bloccaggio, potenza di induzione e dimensioni del pezzo.
È possibile aggiungere il carico e lo scarico automatico?
Sì. Per volumi di produzione più elevati, manipolatori di carico, è possibile integrare meccanismi di trasferimento o sistemi di scarico a seconda del pezzo e del layout di produzione.
Richiedi una soluzione per l'indurimento dello stelo del pistone
Per configurare una macchina per tempra ad induzione per steli, si prega di fornire le informazioni di base sul pezzo e sul processo: Disegno dello stelo del pistone + Diametro + Lunghezza + Materiale + Zona indurita + Durezza richiesta + Profondità effettiva del caso + Portata produttiva
Sulla base di questi requisiti, possiamo valutare la struttura della macchina, viaggio, potenza di induzione, frequenza di funzionamento, progettazione dell'induttore, metodo di rotazione e disposizione di tempra per il tuo progetto.