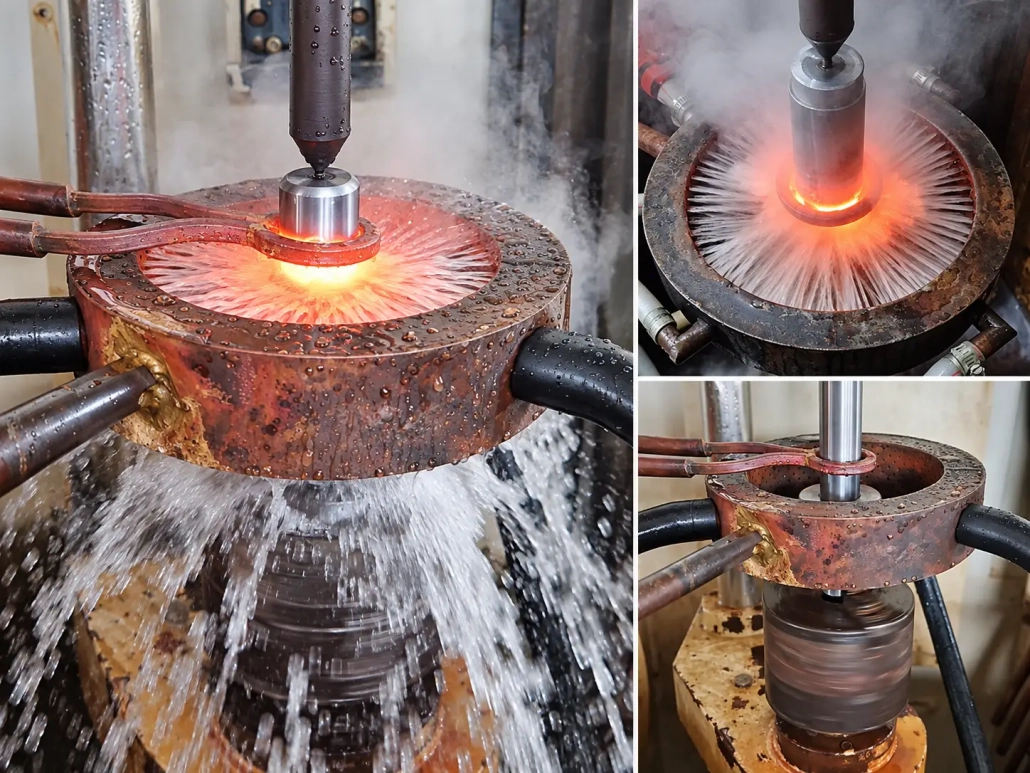
Maszyna do hartowania indukcyjnego tłoczyska do cylindrów hydraulicznych
Ⅰ. Zobacz proces hartowania indukcyjnego tłoczyska
Film przedstawia stan faktyczny tłoczysko podczas hartowania indukcyjnego.
Tłoczysko obraca się, podczas gdy zlokalizowana powierzchnia jest nagrzewana indukcyjnie i hartowana natryskowo. Ogrzewanie koncentruje się wokół wymaganego obszaru powierzchni, zamiast ogrzewać jednocześnie cały element.
Obrót może pomóc w zmniejszeniu różnic obwodowych spowodowanych zmianami w sprzężeniu cewki, położenie przedmiotu obrabianego i rozkład hartowania. Do części cylindrycznych, takich jak tłoczyska i wały, jest to przydatne, gdy wymagana jest jednolita, utwardzona powierzchnia na obwodzie.
Bardziej szczegółowe wyjaśnienie obrotu przedmiotu obrabianego podczas hartowania indukcyjnego, zobacz: Dlaczego wał obraca się podczas hartowania indukcyjnego?
Proces pokazany na filmie przedstawia jedną rzeczywistą konfigurację projektu. Różne wymiary tłoczyska lub wymagania dotyczące hartowania mogą wymagać innego induktora, metoda ruchu, prędkość obrotowa lub układ hartowania.
Ⅱ. Dlaczego tłoczyska wykorzystują hartowanie powierzchniowe
Tłoczyska to długie cylindryczne elementy stosowane w cylindrach hydraulicznych i innych mechanizmach posuwisto-zwrotnych.
Podczas pracy, powierzchnia robocza może być narażona na wielokrotny kontakt ślizgowy, tarcie i obciążenie mechaniczne. Stan powierzchni ma zatem istotny wpływ na odporność na zużycie i wydajność pracy.
Hartowanie indukcyjne umożliwia nagrzanie wybranego obszaru powierzchni, a następnie hartowanie bez konieczności jednoczesnej obróbki całego tłoczyska.
Celem jest uzyskanie wymaganej utwardzonej powierzchni przy zachowaniu odpowiednich właściwości w pozostałej części elementu.
Nie ma jednej wartości twardości ani głębokości obudowy, która miałaby zastosowanie do każdego tłoczyska. Prawidłowy proces zależy od gatunku materiału, średnica pręta, utwardzoną długość, wymagania dotyczące rysunków i warunki świadczenia usług.
Z tego powodu, maszynę i proces hartowania należy wybrać na podstawie rzeczywistej specyfikacji tłoczyska, a nie stałych parametrów standardowych.
Ⅲ. Jak działa hartowanie indukcyjne tłoczyska
Proces hartowania tłoczyska musi koordynować ruch przedmiotu obrabianego, indukcyjny system ogrzewania i hartowania.
Obrót
Tłoczysko może się obracać podczas cyklu nagrzewania i hartowania. Dla elementu cylindrycznego, obrót pomaga uśrednić małe różnice obwodowe w odstępach między cewkami a częściami, sprzęgło elektromagnetyczne i dystrybucja strumienia. Wymagana prędkość obrotowa zależy od średnicy pręta, cewka indukcyjna i proces hartowania.
Miejscowe ogrzewanie indukcyjne
Cewka indukcyjna wytwarza pole elektromagnetyczne wokół wymaganej powierzchni tłoczyska. Ciepło generowane jest bezpośrednio w przedmiocie obrabianym, umożliwiając ogrzanie wybranego obszaru powierzchni bez podgrzewania całego elementu w ten sam sposób. Cewka jest zatem zaprojektowana odpowiednio do średnicy tłoczyska, wymagana szerokość nagrzewania i docelowa powierzchnia utwardzona.
Skanowanie w poszukiwaniu długich stref utwardzonych
Gdy wymagana powierzchnia utwardzona rozciąga się na dłuższym przekroju osiowym, maszynę można skonfigurować do hartowania skaningowego. Zamiast podgrzewać jednocześnie całą długość, ograniczona sekcja jest podgrzewana jednorazowo, podczas gdy pomiędzy tłoczyskiem a zespołem indukcyjnym odbywa się kontrolowany ruch względny. W zależności od konstrukcji maszyny, albo przedmiot obrabiany, albo zespół indukcyjny może zapewnić ruch osiowy.
Więcej szczegółów na temat tych dwóch układów maszyn, zobacz: Dlaczego niektóre maszyny do hartowania indukcyjnego przesuwają obrabiany przedmiot — podczas gdy inne przesuwają induktor
Odpowiednie rozmieszczenie zależy od długości przedmiotu obrabianego, waga, wymagania dotyczące wsparcia, konstrukcja maszyny i metoda produkcji.
Hartowanie natryskowe
Po podgrzaniu wymaganego obszaru powierzchni, W celu szybkiego schłodzenia materiału i wytworzenia wymaganej utwardzonej warstwy stosuje się ciecz hartującą. Zależność pomiędzy strefą ogrzewania a strefą hartowania jest szczególnie ważna w procesie skanowania. W zależności od cewki indukcyjnej i konstrukcji maszyny, system hartowania można zintegrować w pobliżu cewki indukcyjnej lub ustawić jako oddzielny system natryskiwania.
Aby uzyskać więcej informacji na temat tych dwóch podejść, zobacz: Projekt cewki do hartowania indukcyjnego: Integralny system hartowania czy oddzielny system hartowania?
Ostateczny wynik utwardzania zależy od łącznego efektu:
Częstotliwość + Moc indukcyjna + Projekt cewek + Obrót + Czas nagrzewania lub prędkość skanowania + Warunki hartowania
Parametry te należy opracowywać jako jeden proces, a nie dostosowywać niezależnie.
Ⅳ. Konfiguracja maszyny i cewki indukcyjnej
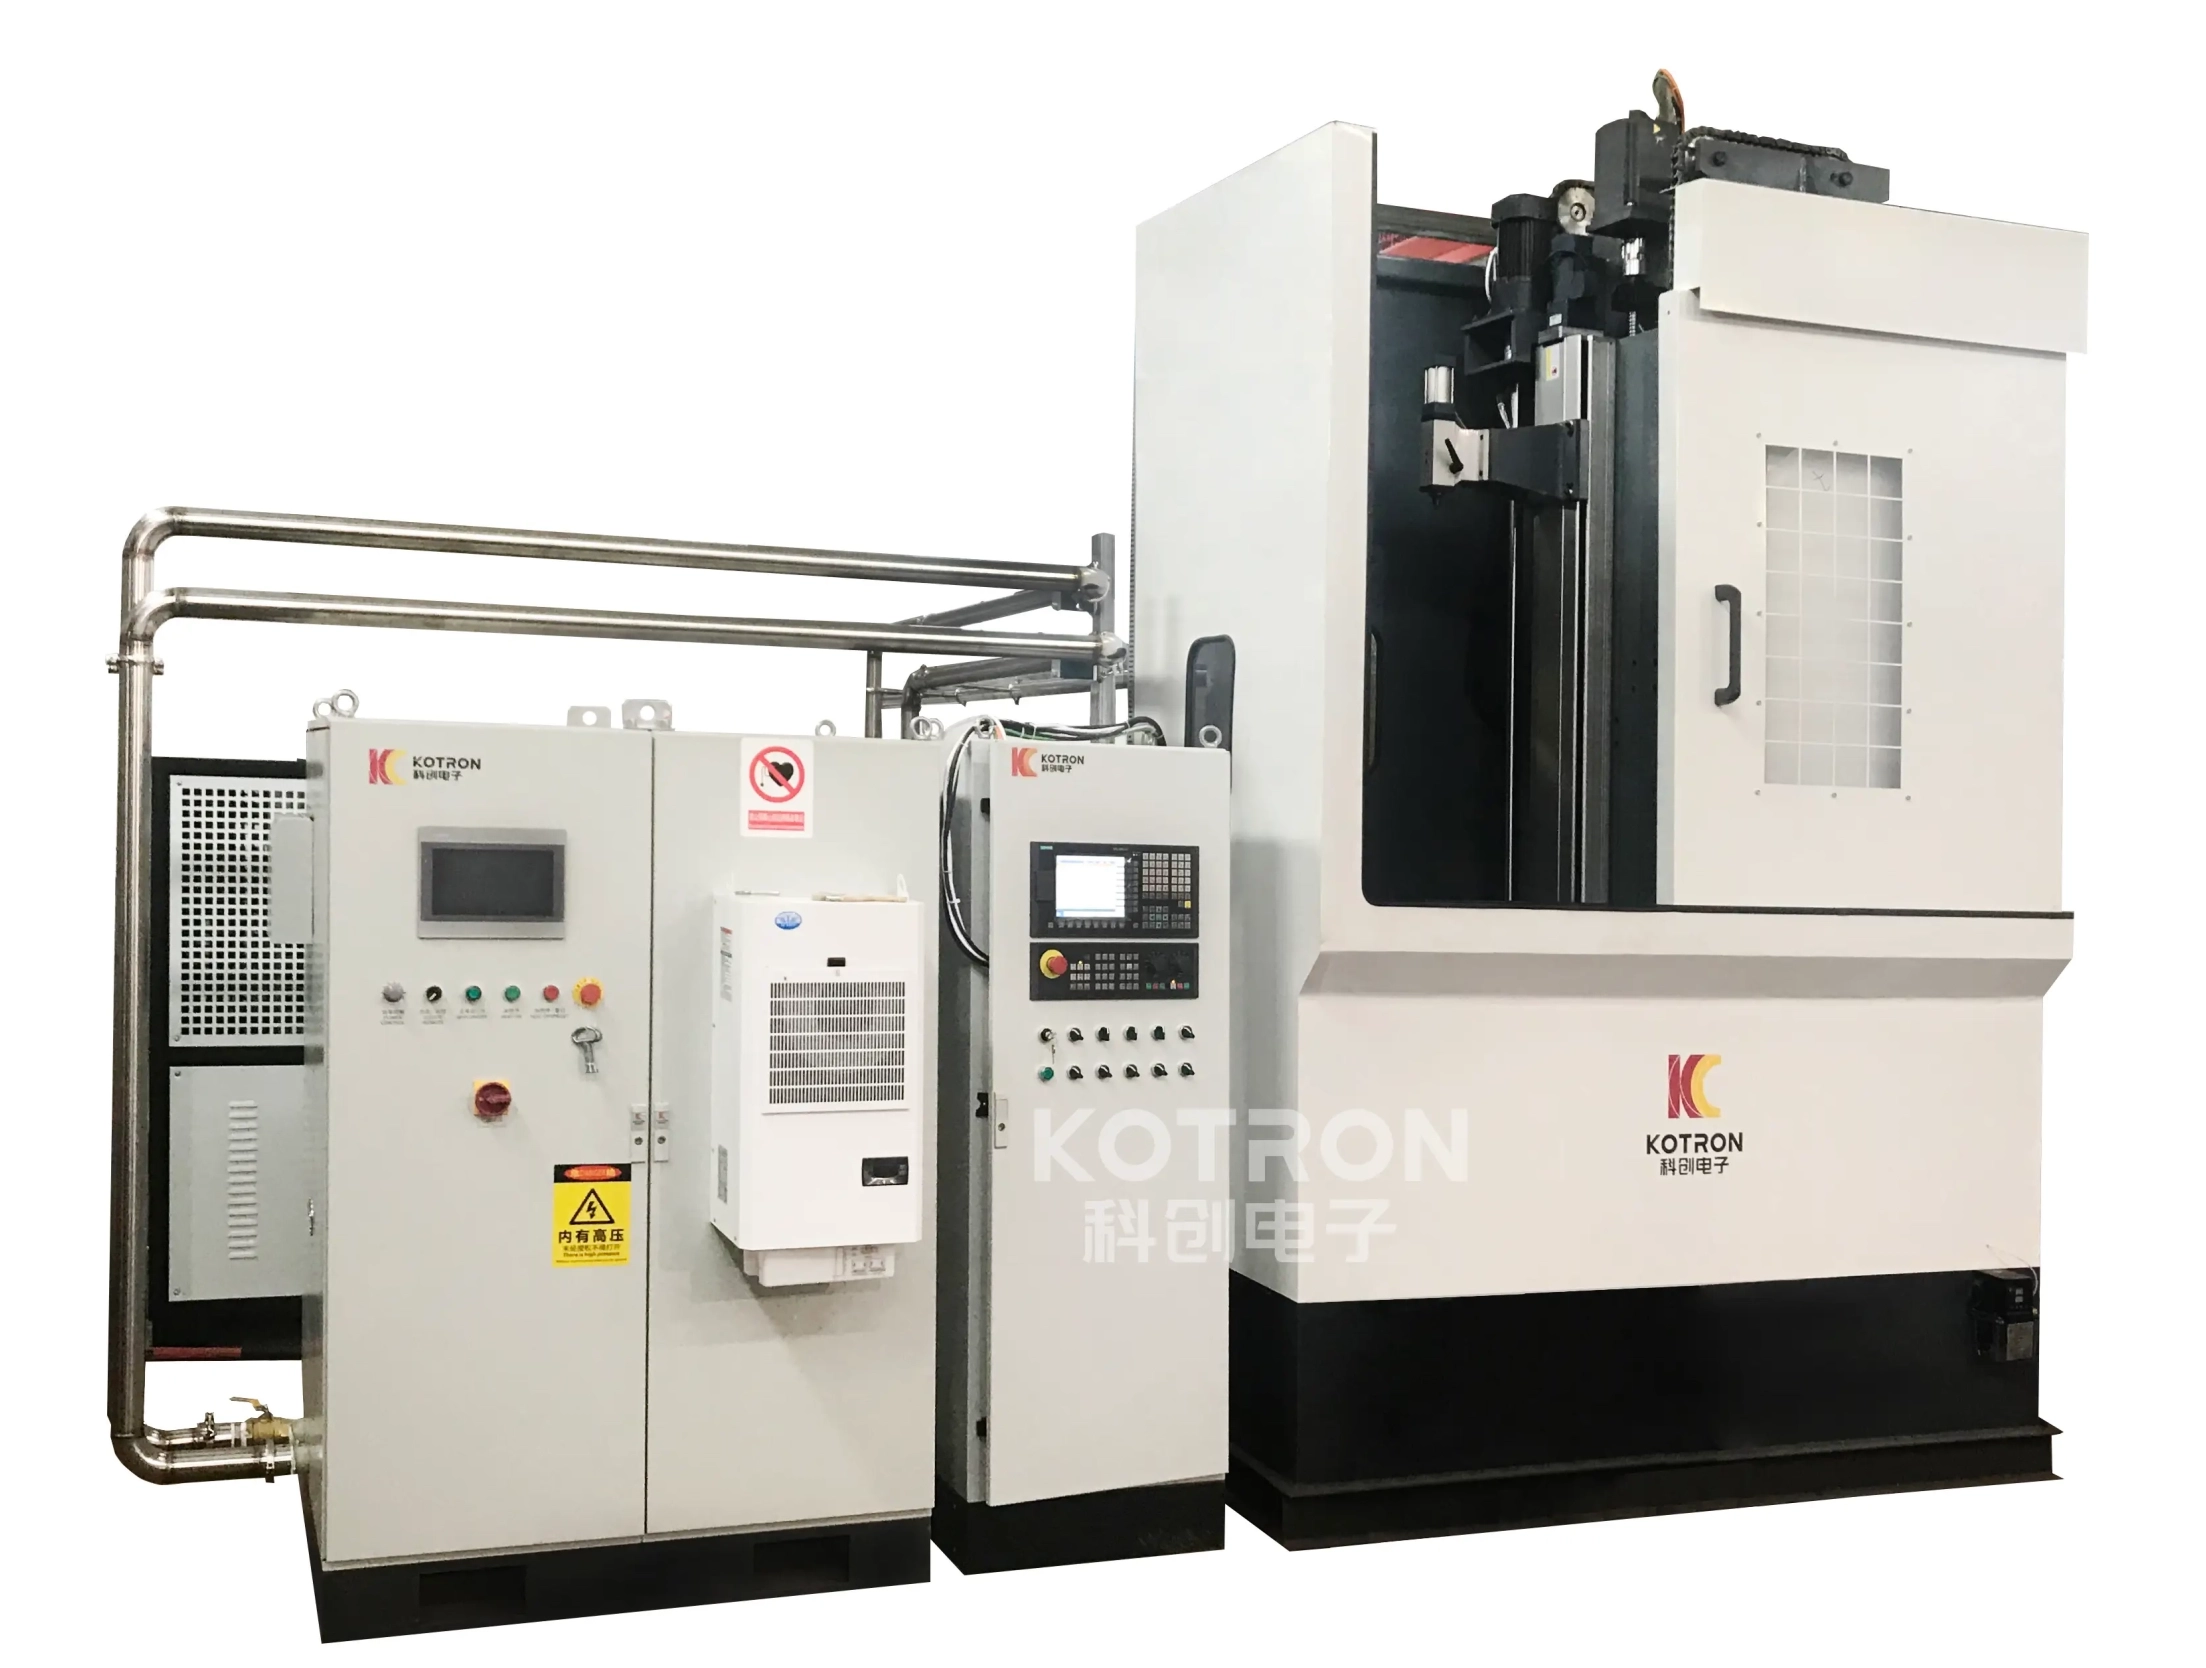
Maszyna do hartowania indukcyjnego tłoczyska łączy w sobie obsługę przedmiotu obrabianego, indukcja, ruch procesu i hartowanie w jednym kontrolowanym systemie.
W zależności od projektu, maszyna może zawierać:
Do długich tłoczysk, Skok maszyny i podparcie przedmiotu obrabianego są szczególnie ważne. Krótkie tłoczysko cylindra hydraulicznego i długie tłoczysko o dużej wytrzymałości mogą wymagać innego podparcia, mocowania i przesuwu, nawet jeśli wykorzystują tę samą podstawową zasadę hartowania indukcyjnego.
Cewka indukcyjna jest również zaprojektowana dla rzeczywistego przedmiotu obrabianego. Średnica cewki, efektywna szerokość ogrzewania, odległość sprzęgania i układ hartowania dobiera się w zależności od geometrii tłoczyska i wymagań dotyczących strefy hartowanej. Cewkę należy zatem uważać za część całego procesu hartowania, a nie po prostu za standardowy wymienny pierścień.
Dla innych wałów, sworzni, wałki i bardziej ogólne zastosowania związane z hartowaniem wałów, zobacz: Maszyna do hartowania wzdłużnego wałów CNC
Ta szersza platforma maszynowa obejmuje ogólne komponenty typu wałów, podczas gdy ta strona skupia się w szczególności na tłoczyskach i tłoczyskach cylindrów hydraulicznych.
V.. Zasilanie IGBT i cyfrowe sterowanie DSP
Zasilacz indukcyjny musi zapewniać stabilną i kontrolowaną energię podczas nagrzewania tłoczyska, obrócone lub zeskanowane. Nasze systemy nagrzewania indukcyjnego wykorzystują konwersję mocy IGBT z cyfrowym sterowaniem DSP. Falownik IGBT wykonuje szybkie przełączanie mocy wymagane przez indukcyjny obwód grzewczy, natomiast do sterowania wykorzystywana jest platforma DSP, monitorowaniem i ochroną.
Aby uzyskać bardziej szczegółowe wyjaśnienie działania systemu zasilania, zobacz: IGBT w zasilaczach grzewczych indukcyjnych: Jak działa i dlaczego jest stosowany
W zależności od wybranej konfiguracji, parametry takie jak prąd, napięcie, moc i częstotliwość pracy można monitorować podczas produkcji. Dla powtarzających się specyfikacji tłoczyska, zapisane programy procesowe mogą również pomóc w odtworzeniu ustalonego procesu hartowania bez ręcznego resetowania każdego parametru.
Mocy indukcyjnej nie należy wybierać wyłącznie na podstawie średnicy tłoczyska. Materiał pręta, średnica, wymagana głębokość hartowania, szerokość ogrzewania, prędkość ruchu i tempo produkcji mogą mieć wpływ na wymaganą moc i częstotliwość roboczą.
Ⅵ. Dostosowane do Twojego tłoczyska
System hartowania tłoczyska powinien być skonfigurowany na podstawie rzeczywistych wymagań dotyczących przedmiotu obrabianego i procesu, a nie jednego stałego modelu maszyny.
| Wymagania dotyczące tłoczyska | Maszyna / Dotyczy konfiguracji procesu |
|---|---|
| Średnica pręta | Rozmiar cewki, częstotliwość, moc i wsparcie |
| Długość pręta | Skok maszyny i konstrukcja wsporcza |
| Gatunek materiału | Parametry nagrzewania i hartowania |
| Długość hartowana | Program przesuwu i procesu osiowego |
| Wymagana twardość powierzchni | Proces ogrzewania i chłodzenia |
| Wymagana głębokość obudowy | Częstotliwość, gęstość mocy i warunki ogrzewania |
| Koniec z geometrią | Luz mocowania i cewki |
| Szybkość produkcji | Poziom mocy i automatyzacja |
| Wiele rozmiarów prętów | Obróbka, cewki indukcyjne i zapisane programy |
Na przykład, dwa tłoczyska o tej samej średnicy mogą nadal wymagać różnych ustawień procesu, jeśli są wykonane z ich materiałów, długości hartowane lub wymagania dotyczące głębokości obudowy są różne. Podobnie, obróbka kilku rozmiarów tłoczysk na jednej maszynie może wymagać wymiennych cewek indukcyjnych, osprzęt i zapisane programy procesów.
Ostateczny wynik hartowania należy sprawdzić na obrabianym przedmiocie, a nie oceniać wyłącznie na podstawie ustawień maszyny.
Więcej informacji na temat twardości, warstwa utwardzona i kontrola, zobacz: Jak sprawdzać części hartowane indukcyjnie: Dlaczego sama twardość powierzchni nie wystarczy
Ⅶ. Dodatkowa konfiguracja procesu
Kontrola procesu
Sterowanie CNC lub PLC może koordynować obrót przedmiotu obrabianego, ruch, nagrzewanie indukcyjne i hartowanie zgodnie z wybranym programem procesu. Dla powtarzających się specyfikacji tłoczyska, ustalone receptury procesów można przechowywać i ponownie wykorzystywać.
Monitorowanie procesu
W zależności od konfiguracji systemu, parametry eksploatacyjne, alarmy i zapisy produkcyjne mogą być monitorowane i przechowywane do późniejszego przeglądu. Dla klientów o wyższych wymaganiach dotyczących identyfikowalności, można również włączyć dodatkową rejestrację danych produkcyjnych i procesowych.
Chłodzenie i hartowanie
Układ hartowania dobiera się w zależności od średnicy pręta, schemat nagrzewania i wymagana strefa hartowania. Pozycja natrysku i wydajność chłodzenia muszą odpowiadać procesowi hartowania indukcyjnego, a nie być traktowane jako niezależny system pomocniczy.
Automatyzacja
Do seryjnej produkcji tłoczysk, maszynę można połączyć z automatycznym załadunkiem, sprzęt do rozładunku lub przenoszenia detali zgodnie z wielkością produkcji i układem fabryki. Funkcje te są opcjonalne i należy je wybierać zgodnie z rzeczywistymi wymaganiami produkcyjnymi.
Ⅷ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy jedna maszyna może utwardzać tłoczyska o różnych średnicach??
Tak, pod warunkiem, że różne elementy obrabiane pozostają w mechanicznym i elektrycznym zakresie roboczym maszyny. Różne średnice mogą wymagać różnych cewek indukcyjnych, oprawy, wspiera i przetwarza programy.
Czy tłoczysko obraca się podczas hartowania indukcyjnego??
Rzeczywisty proces pokazany w naszym filmie wykorzystuje obrót przedmiotu obrabianego podczas nagrzewania indukcyjnego i hartowania natryskowego. Dla innych projektów, ostateczny układ obrotu dobierany jest w zależności od wymiarów tłoczyska i wymagań dotyczących hartowania.
Czy wszystkie tłoczyska wymagają hartowania skaningowego??
Nie. Skanowanie jest szczególnie przydatne, gdy wymagana powierzchnia hartowana rozciąga się na stosunkowo długim odcinku osiowym tłoczyska. Na krótkich obszarach można zastosować inny układ ogrzewania.
W jaki sposób kontrolowana jest głębokość hartowanej obudowy?
Na głębokość przypadku wpływa kilka zmiennych, łącznie z materiałem przedmiotu obrabianego, częstotliwość robocza, moc indukcyjna, czas nagrzewania lub prędkość skanowania, konstrukcja cewki i warunki hartowania. Dlatego należy go opracować na podstawie wymaganej przez klienta efektywnej głębokości obudowy, a nie na podstawie jednego uniwersalnego ustawienia maszyny.
Czy maszyna może obrabiać kilka modeli tłoczysk?
Tak. Gdy w tym samym systemie produkowanych jest kilka rozmiarów tłoczysk, różne cewki indukcyjne, Można używać osprzętu i zapisanych programów procesów. Praktyczny zakres pracy zależy od skoku maszyny, system mocowania, moc indukcyjna i wymiary przedmiotu obrabianego.
Czy można dodać automatyczny załadunek i rozładunek?
Tak. Do większych wielkości produkcji, manipulatory ładowania, mechanizmy przenoszące lub systemy rozładunkowe można zintegrować w zależności od przedmiotu obrabianego i układu produkcji.
Poproś o rozwiązanie do hartowania tłoczyska
Aby skonfigurować maszynę do hartowania indukcyjnego tłoczysk, proszę podać podstawowe informacje o przedmiocie obrabianym i procesie: Rysunek tłoczyska + średnicę + Długość + Materiał + Utwardzony obszar + Wymagana twardość + Efektywna głębokość obudowy + Szybkość produkcji
W oparciu o te wymagania, możemy ocenić konstrukcję maszyny, podróż, moc indukcyjna, częstotliwość robocza, projektowania induktorów, metoda rotacji i układ hartowania dla Twojego projektu.