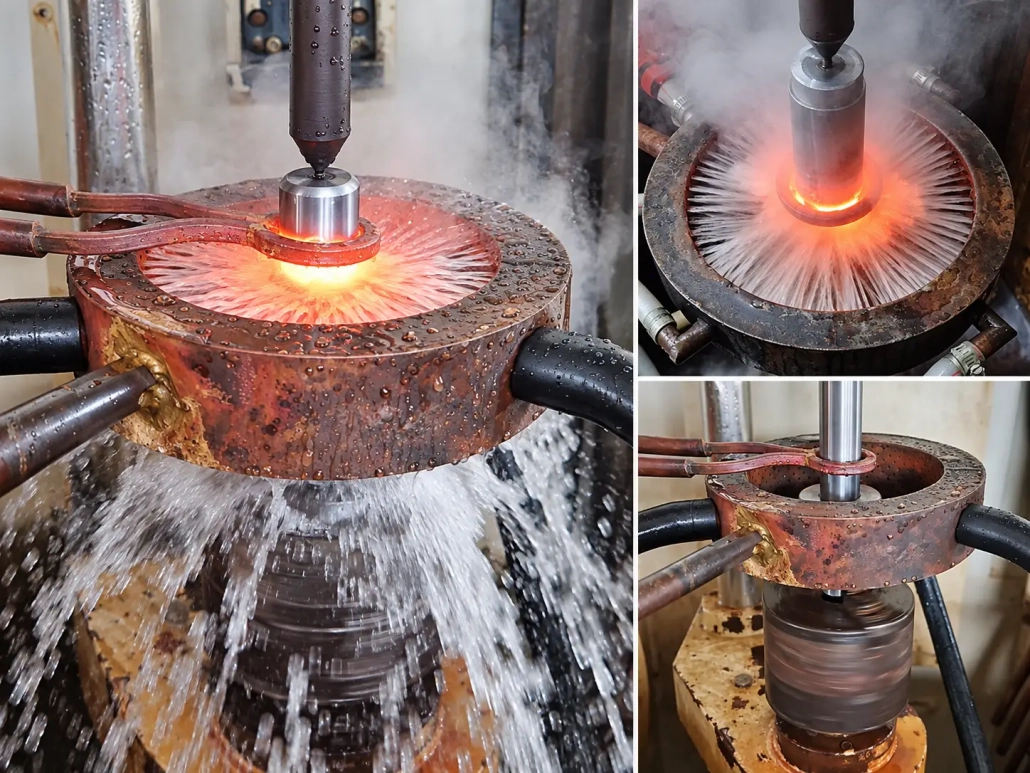
液压缸活塞杆感应淬火机
Ⅰ. 查看活塞杆感应淬火工艺
视频展示了真实的情况 感应淬火期间的活塞杆.
活塞杆旋转,同时局部表面区域被感应加热和喷淋淬火. 加热集中在所需的表面区域周围,而不是同时加热整个部件.
旋转有助于减少由线圈耦合变化引起的周向差异, 工件位置和淬火分布. 用于活塞杆和轴等圆柱形零件, 当圆周周围需要一致的硬化表面时,这非常有用.
有关感应淬火期间工件旋转的更详细说明, 看看: 为什么轴在感应淬火过程中会旋转?
视频中显示的过程代表了一种实际的项目配置. 不同的活塞杆尺寸或硬化要求可能需要不同的感应器, 运动方法, 转速或淬火布置.
Ⅱ. 为什么活塞杆要采用表面硬化处理
活塞杆是用于液压缸和其他往复机构的长圆柱形部件.
操作期间, 工作表面可以反复滑动接触, 摩擦和机械载荷. 因此表面状况对耐磨性和使用性能有重要影响.
感应淬火可以加热选定的表面区域,然后对其进行淬火,而无需以相同的方式处理整个活塞杆.
目的是获得所需的硬化表面,同时在部件的其余部分保留适当的性能.
没有适用于每个活塞杆的单一硬度或渗碳深度值. 正确的工艺取决于材料等级, 杆直径, 硬化长度, 图纸要求及使用条件.
因此, 机器和淬火工艺应根据实际的活塞杆规格而不是固定的标准参数来选择.
Ⅲ. 活塞杆感应淬火的工作原理
活塞杆淬火工艺必须协调工件的运动, 感应加热淬火系统.
旋转
活塞杆在加热和淬火循环期间可以旋转. 对于圆柱形部件, 旋转有助于平均线圈与零件间距的微小圆周差异, 电磁耦合和喷雾分布. 所需的转速取决于杆直径, 感应线圈和淬火工艺.
局部感应加热
感应线圈在活塞杆所需区域周围产生电磁场. 热量直接在工件中产生, 允许加热选定的表面区域,而无需以相同的方式加热整个组件. 因此,感应器是根据活塞杆直径设计的, 所需加热宽度和目标硬化区域.
扫描长硬化区
当所需的硬化区域延伸到较长的轴向截面时, 该机器可配置用于扫描淬火. 而不是同时加热整个长度, 有限的部分一次被加热,同时活塞杆和感应组件之间发生受控的相对运动. 根据机器结构, 工件或感应组件均可提供轴向移动.
有关这两种机器布置的更多详细信息, 看看: 为什么有些感应淬火机移动工件——而有些移动感应线圈
合适的布置取决于工件长度, 重量, 支持要求, 机器结构及生产方法.
喷淋淬火
所需表面区域加热后, 应用淬火液使材料快速冷却并产生所需的硬化层. 加热区和淬火区之间的关系在扫描过程中尤其重要. 取决于电感器和机器设计, 淬火系统可以集成在感应线圈附近或布置为单独的后续喷涂系统.
有关这两种方法的更多信息, 看看: 感应淬火线圈设计: 整体淬火或单独淬火系统?
最终的硬化效果取决于以下因素的综合作用::
频率 + 感应电源 + 电感设计 + 旋转 + 加热时间或扫描速度 + 淬火条件
这些参数应作为一个过程来制定,而不是单独调整.
Ⅳ. 机器和电感器配置
活塞杆感应淬火机结合了工件处理, 感应加热, 在一个受控系统中进行加工运动和淬火.
取决于项目, 该机器可以包括:
用于长活塞杆, 机器行程和工件支撑尤为重要. 短液压缸杆和长重型活塞杆可能需要不同的支撑, 夹紧和行程安排,即使它们使用相同的基本感应淬火原理.
感应线圈也是针对实际工件而设计的. 线圈直径, 有效加热宽度, 根据活塞杆的几何形状和硬化区要求选择耦合距离和淬火布置. 因此,感应器应被视为整个硬化过程的一部分,而不仅仅是一个标准的可更换环.
对于其他轴, 销钉, 滚子和更一般的轴硬化应用, 看看: 数控轴感应淬火机
这个更广泛的机器平台涵盖了通用轴类部件, 而本页专门关注活塞杆和液压缸杆.
Ⅴ. IGBT电源和DSP数字控制
当活塞杆被加热时,感应电源必须提供稳定且可控的能量, 旋转或扫描. 我们的感应加热系统采用 IGBT 功率转换和 DSP 数字控制. IGBT逆变器执行感应加热电路所需的高速功率开关, 而DSP平台用于控制, 监控与保护.
有关电源系统如何工作的更详细说明, 看看: 感应加热电源中的 IGBT: 工作原理及使用原因
取决于所选配置, 电流等参数, 电压, 生产过程中可以监控功率和工作频率. 对于重复的活塞杆规格, 存储的过程程序还可以帮助重现已建立的硬化过程,而无需手动重置每个参数.
不应仅根据活塞杆直径来选择感应功率额定值. 杆材质, 直径, 所需硬化深度, 加热宽度, 运动速度和生产率都会影响所需的功率和工作频率.
Ⅵ. 为您的活塞杆定制
活塞杆淬火系统应根据实际工件和工艺要求来配置,而不是根据一种固定的机器型号来配置.
| 活塞杆要求 | 机器 / 受影响的进程配置 |
|---|---|
| 杆径 | 电感尺寸, 频率, 力量和支持 |
| 杆长 | 机器行程及支撑结构 |
| 材质等级 | 加热和淬火参数 |
| 硬化长度 | 轴向行程和加工程序 |
| 所需表面硬度 | 加热和冷却过程 |
| 所需的渗碳层深度 | 频率, 功率密度和加热条件 |
| 末端几何形状 | 夹具和线圈间隙 |
| 生产速度 | 功率水平和自动化 |
| 多种杆尺寸 | 工装, 电感器和存储程序 |
例如, 如果材料相同,两个直径相同的活塞杆可能仍需要不同的工艺设置, 淬硬长度或渗碳深度要求不同. 同样, 在一台机器上加工多种活塞杆尺寸可能需要可互换的感应线圈, 夹具和存储的过程程序.
最终的硬化结果应在已加工的工件上进行验证,而不是仅根据机器设置来判断.
有关硬度的更多信息, 硬化层及检查, 看看: 如何检查感应淬火零件: 为什么仅靠表面硬度是不够的
Ⅶ. 附加流程配置
工艺控制
CNC或PLC控制可协调工件旋转, 移动, 根据选定的工艺方案进行感应加热和淬火. 对于重复的活塞杆规格, 已建立的工艺配方可以存储和重复使用.
过程监控
取决于系统配置, 工作参数, 可以监控和存储警报和生产记录以供以后查看. 针对追溯要求较高的客户, 还可以纳入额外的生产和过程数据记录.
冷却和淬火
根据棒材直径选择淬火布置, 加热方式和所需的硬化区. 喷涂位置和冷却能力需要与感应淬火工艺相匹配,而不是作为独立的辅助系统处理.
自动化
用于批量活塞杆生产, 该机可结合自动上料, 根据产量和工厂布局配备卸载或工件转移设备. 这些功能为可选功能,应根据实际生产需求进行选择.
Ⅷ. 常见问题解答
单击问题以展开答案.
一台机器可以淬火不同直径的活塞杆吗?
可以, 前提是不同的工件保持在机器的机械和电气工作范围内. 不同的直径可能需要不同的感应线圈, 固定装置, 支持和处理程序.
感应淬火时活塞杆是否旋转?
我们视频中显示的实际过程在感应加热和喷雾淬火期间使用工件旋转. 对于其他项目, 根据活塞杆尺寸和硬化要求选择最终的旋转布置.
所有活塞杆都需要扫描淬火吗?
不. 当所需的硬化区域延伸到活塞杆相对较长的轴向部分时,扫描特别有用. 较短的局部区域可以使用不同的加热装置.
硬化层深度是如何控制的?
渗层深度受多个变量的影响, 包括工件材料, 操作频率, 感应电源, 加热时间或扫描速度, 线圈设计和淬火条件. 因此,它应该根据客户所需的有效渗层深度而不是根据一种通用机器设置来开发.
机器可以加工多种活塞杆型号吗?
可以. 在同一系统上生产多种活塞杆尺寸的情况, 不同的电感器, 可以使用固定装置和存储的过程程序. 实际工作范围取决于机器行程, 夹紧系统, 感应功率和工件尺寸.
可以加自动上下料吗?
可以. 为了提高产量, 装载机械手, 可根据工件和生产布局集成传输机构或卸载系统.
请求活塞杆硬化解决方案
配置活塞杆感应淬火机, 请提供基本工件及工艺信息: 活塞杆图 + 直径 + 长度 + 材料 + 硬化区域 + 所需硬度 + 有效渗层深度 + 生产速度
基于这些要求, 我们可以评估机器结构, 旅行, 感应电源, 操作频率, 电感器设计, 适合您项目的旋转方法和淬火安排.