
Warum manche Induktionshärtemaschinen das Werkstück bewegen – während andere die Induktivität bewegen
In Abtast-Induktionshärtung, Es muss eine Relativbewegung zwischen Werkstück und Induktionsspule erzeugt werden. Auf den ersten Blick, Die Wahl scheint einfach: Bewegen Sie entweder das Teil oder den Induktor.
In der Praxis, Diese Entscheidung wirkt sich auf die Höhe der Maschine aus, bewegte Masse, Vibrationen, Positionierungsgenauigkeit und die Art des Werkstücks, das die Maschine verarbeiten kann.
Ein kurzer Schaft und ein 6 Getriebe mit m Durchmesser sollten natürlich nicht die gleiche Bewegungsanordnung verwenden. Sogar zwei lange Werkstücke können unterschiedliche Lösungen erfordern, wenn sich eines reibungslos drehen lässt, während das andere übermäßige Vibrationen erzeugt.
Aus diesem Grund, Beim Bewegungsdesign einer Induktionshärtemaschine kommt es nicht nur darauf an, welches Antriebssystem schneller ist. Die wichtigere Frage ist:
Welcher Teil des Systems soll sich bewegen?, und kann diese Bewegung während des gesamten Härtevorgangs stabil bleiben??
1. Zwei grundlegende Bewegungsanordnungen beim Scanning Hardening
Für allgemeine Härtemaschinen zum Scannen, werden zwei Anordnungen üblicherweise verwendet.
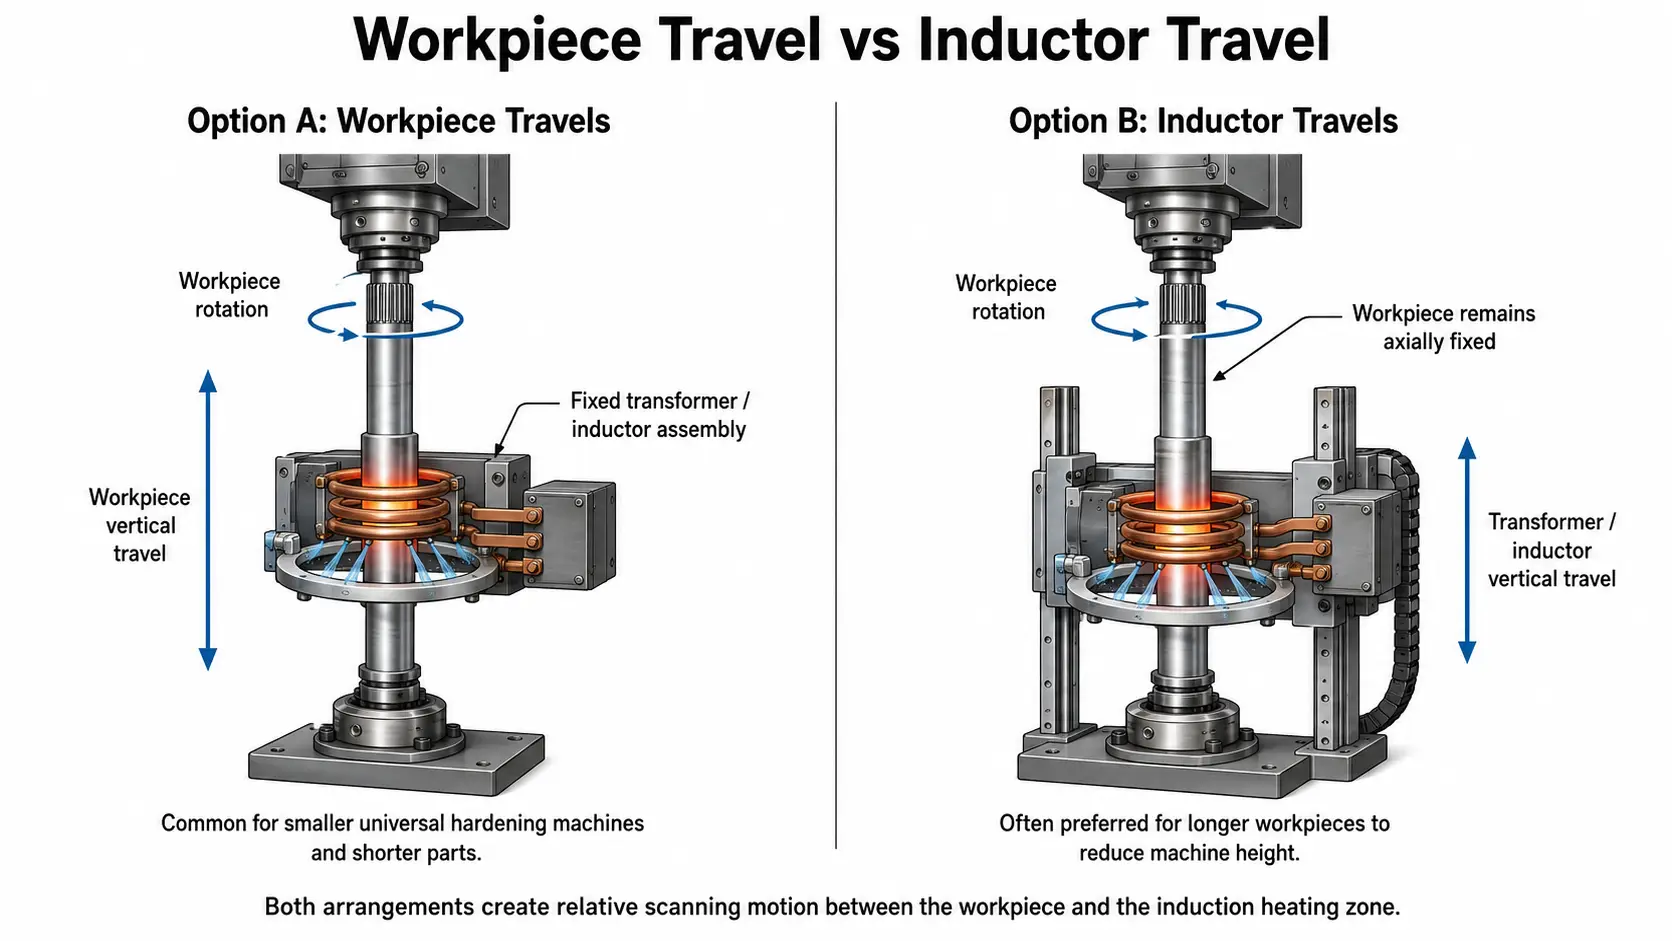
In der ersten, das dreht sich das Werkstück und bewegt sich auch in Richtung des Scans, während Transformator und Induktor in einer festen Position bleiben.
In der zweiten, das dreht sich das Werkstück, bewegt sich aber nicht axial, während die Transformator- und Induktorkomponente entlang des Werkstücks bewegt wird.
Beide Anordnungen erzeugen die gleiche grundlegende Relativbewegung, die erforderlich ist für Scanhärtung. Der Unterschied liegt darin, wo sich die bewegte Masse befindet.
Dieser Unterschied wird zunehmend wichtiger, je länger das Werkstück wird, schwerer oder schwieriger zu stützen.
Kleine universelle Härtungsmaschinen, Nockenwellenhärtungsmaschinen, Achswellenmaschinen und Lenkgetriebehärtungsmaschinen verwenden oft Werkstückbewegung zusammen mit Rotation. Bei längeren Komponenten, kann das Bewegen der Transformator- und Induktoreinheit praktischer werden.
2. Warum die Werkstücklänge entscheiden kann, was sich bewegt
Die Maschinenhöhe ist einer der ersten Faktoren, die berücksichtigt werden sollten.
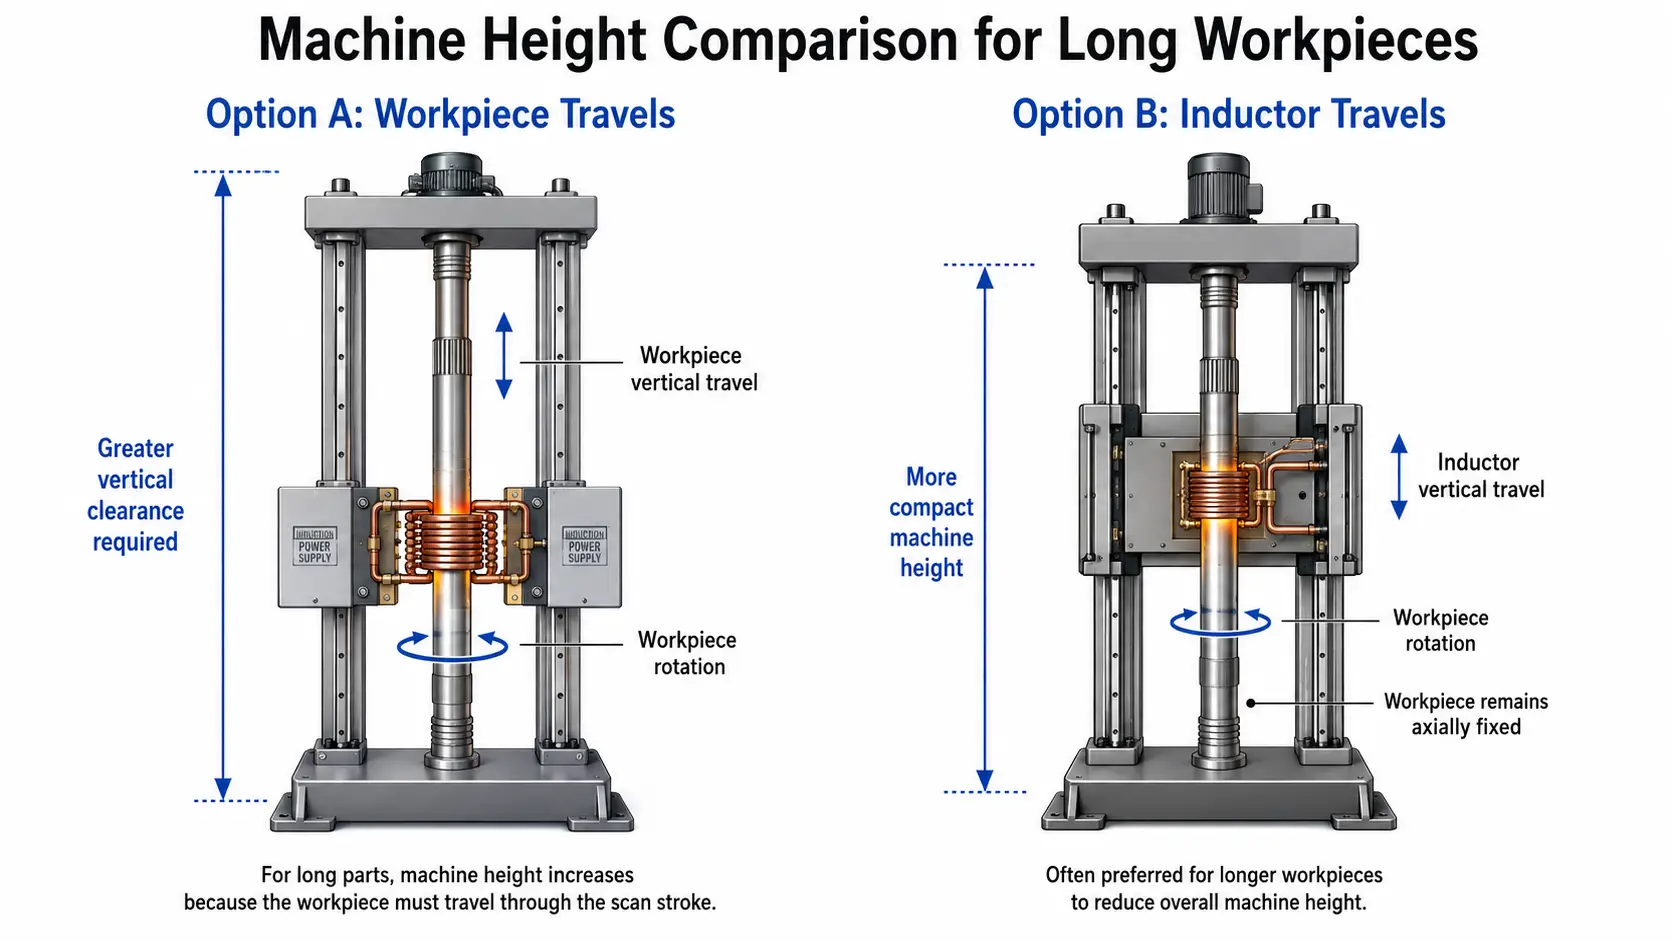
Wenn ein langes Werkstück selbst vertikal durch die Härtungszone bewegt werden muss, benötigt die Maschine genügend Platz für das Bauteil sowohl vor als auch nach dem Scan.
Laut der Maschinenkonstruktionspraxis in dem bereitgestellten technischen Material, kann eine Scanhärtungsmaschine, die das Werkstück bewegt, eine Gesamthöhe von mehr als ungefähr dem Doppelten der Scanlänge benötigen.
Wenn sich stattdessen die Transformator- und Induktorsatzbewegung bewegt, die erforderliche Gesamthöhe der Maschine kann näher an etwas mehr als eine Scanlänge liegen.
Dieser Unterschied wird bei langen Wellen.
Aus diesem Grund, das Ausgangsmaterial gibt etwa 2 m Werkstücklänge als praktischen Anhaltspunkt, jenseits dessen vertikale Maschinen im Allgemeinen eher eine Transformator-/Induktorreise verwenden, anstatt das Werkstück durch den gesamten Scanvorschub zu bewegen.
Dies sollte als eine im Ausgangsmaterial beschriebene Ingenieurpraxis verstanden werden und nicht als universelle Maßregel für jede Maschine.
Das Prinzip ist wichtiger als die genaue Zahl:
Je länger das Werkstück, desto mehr Maschinenplatz wird benötigt, wenn das Werkstück selbst die Scanning-Bewegung ausführt.
Die Bewegung der kleineren Induktionsbaugruppe kann die Gesamthöhe der Maschine erheblich reduzieren.
3. Schwere Werkstücke begünstigen oft die Bewegung des Induktors
Gewicht bringt ein weiteres Problem mit sich.
Betrachten Sie ein großes Zahnrad das Zahn für Zahn gehärtet wird. Das Ausgangsmaterial gibt ein Beispiel für ein Zahnrad von ungefähr 6 m im Durchmesser und 20 t im Gewicht.
Der Versuch, ein solches Werkstück durch den Rasterhub zu bewegen, erfordert eine sehr große mechanische Struktur.
Der Transformator und die Induktionsspule sind viel kleiner und leichter als das Zahnrad. In diesem Fall, die Heizungseinheit zu bewegen ist natürlich die bequemere Anordnung.
Die gleiche Begründung gilt für andere sehr schwere Bauteile.
wenn das Werkstück bereits schwer zu stützen und zu drehen ist, erhöht eine weitere große lineare Bewegung auf der Werkstückseite die mechanischen Anforderungen der Maschine.
Das bedeutet nicht, dass 'die schwerere Komponente immer stationär bleiben sollte.' Es bedeutet einfach, dass bewegte Masse ein wichtiger Teil der Gestaltungsentscheidung ist..
4. Aber das Bewegen der leichteren Komponente ist nicht immer besser.
Es gibt Ausnahmen..
Walzverfestigung ist ein gutes Beispiel..
Eine Walze kann sowohl lang als auch schwer sein., was es scheinbar begünstigen würde, die Transformator- und Induktionsbaugruppe zu bewegen.. Laut dem bereitgestellten Material, Jedoch, Die Transformator-/Induktormontage, die für einige Walzhärtungsanwendungen verwendet wird, kann selbst relativ schwer sein und während des Betriebs erhebliche Vibrationen erzeugen..
In diesem Fall, die Fixierung des Transformators und Induktors, während das Werkstück bewegt wird, kann eine bessere Prozessstabilität bieten..
Dieses Beispiel zeigt, warum das Design der Ausrüstung nicht auf eine einfache Regel reduziert werden kann wie:
‚Bewege die Komponente, die leichter ist.‘
Die eigentliche Frage ist, ob das bewegte System eine stabile Bewegung mit der erforderlichen Geschwindigkeit und Hub beibehalten kann..
Eine leichtere Baugruppe, die stark vibriert, kann einen weniger stabilen Scan-Zustand erzeugen als ein schwereres Werkstück, das auf einem gut abgestützten mechanischen System bewegt wird.
5. Hydraulischer oder mechanischer Antrieb: Was stabiler ist?
Die Bewegungsanordnung bestimmt was sich bewegt. Das Übertragungssystem bestimmt wie es sich bewegt.
Die bereitgestellten Maschineninformationen teilen allgemeine Härtmaschinenantriebssysteme grob in hydraulische und vollständig mechanische Typen ein.
Der hydraulische Antrieb hat mehrere praktische Vorteile. Die Struktur kann relativ einfach sein, Die Antriebskraft ist hoch, und die Reisegeschwindigkeit kann schnell sein. Das Ausgangsmaterial nennt Bewegungsgeschwindigkeiten über 150 mm/s in geeigneten Systemen.
Ihre Schwäche ist die Bewegungssteuerung.
Hydraulische Systeme können eine weniger stabile Reisegeschwindigkeit und geringere Positioniergenauigkeit haben. Für induktives Härten beim Scannen, bei dem die Heizbedingungen eng mit der Scangeschwindigkeit zusammenhängen, kann dies zu einer wichtigen Einschränkung werden.
Das Ausgangsmaterial beschreibt daher hydraulisch angetriebene induktive Härtemaschinen als weniger bevorzugt.
Vollmechanische Systeme können mehrere Antriebsanordnungen verwenden, einschließlich:
• T-Typ-Führungsschrauben
• Kugelschrauben
• Linearführungsbasierte Bewegungssysteme
Ihr Hauptvorteil ist die stabilere Bewegung und eine höhere Positionierungsgenauigkeit. Mechanische Systeme erleichtern auch kontrollierte Änderungen der Bewegungsgeschwindigkeit.
Für Anwendungen, bei denen Scangeschwindigkeit und Positionswiederholbarkeit wichtig sind, verschafft dies der mechanischen Anordnung einen klaren Vorteil.
Jedoch, Es wäre immer noch irreführend zu sagen, dass eine Komponente wie eine Kugelumlaufspindel automatisch einen stabilen Härteprozess garantiert.
Die Übertragungsgenauigkeit ist nur ein Teil der gesamten Maschinenstabilität.
6. Gleitführung- und Säulentyp-Maschinenstrukturen
Die mechanische Struktur, die das Bewegungssystem unterstützt, ist ebenfalls wichtig.
Das bereitgestellte Material unterteilt die üblichen Bewegungsstrukturen in Gleitführungstyp und Säulentyp Designs.
Gleitführungstyp-Struktur
Die Gleitführungstyp-Struktur wird häufig in allgemeinen Induktionshärtemaschinen verwendet.
Das Maschinenbett ist typischerweise eine gegossene oder geschweißte Struktur, die einer Spannungsentlastung oder Alterungsbehandlung unterzogen wurde. Dies verleiht ihm eine relativ hohe Tragfähigkeit und gute strukturelle Stabilität.
Ihre Hauptvorteile sind:
• hohe Lastkapazität
• gute Stabilität
• Eignung für große und schwere Werkstücke
Breite an Anwendungsbereich
Der Kompromiss ist Gewicht und mechanische Komplexität.
Ein schweres Maschinenbett ist weniger flexibel zu bewegen oder zu integrieren, während Schieber und Führungsflächen eine kompliziertere Bearbeitung erfordern.
Für Maschinen, die dazu bestimmt sind, schwerere Werkstücke zu tragen oder Stabilität unter anspruchsvollen Betriebsbedingungen zu gewährleisten, Jedoch, Diese Masse und Steifigkeit kann nützlich sein.
Säulentyp-Struktur
Säulentyp-Maschinen verwenden eine leichtere Tragstruktur und sind in einigen europäischen und nordamerikanischen Maschinendesigns häufiger.
Ihre Vorteile umfassen geringeres Maschinengewicht und flexiblere Bewegungen. Sie können auch die Integration der Maschinenstruktur mit dem Abschreckflüssigkeitskreislauf und dem Kühlsystem erleichtern.
Die Einschränkung tritt auf, wenn das Werkstück groß wird oder der Hub lang wird.
Das bereitgestellte Material weist darauf hin, dass Säulentypstrukturen für sehr große oder schwere Teile weniger geeignet sind, und dass die Stabilität über lange Verfahrwege abnehmen kann, zum Beispiel durch Werkstückvibrationen.
Dies ist eine weitere Erinnerung daran, dass eine Maschine, die sich leicht bewegt, nicht automatisch die Maschine mit der besten Stabilität ist.
7. Also, welche Anordnung ist stabiler?
Es gibt keine einzelne Antwort, die auf jede Induktionshärtungsmaschine zutrifft.
Wenn die Frage nur die Antriebs-Konsistenz und Positionierung, betrifft, bevorzugt das bereitgestellte Material eindeutig eine vollständig mechanische Übertragung gegenüber einer hydraulischen Übertragung für stabiles Scannen und präzise Positionierung.
Aber die Stabilität der gesamten Maschine hängt von mehr als nur dem Antrieb ab.
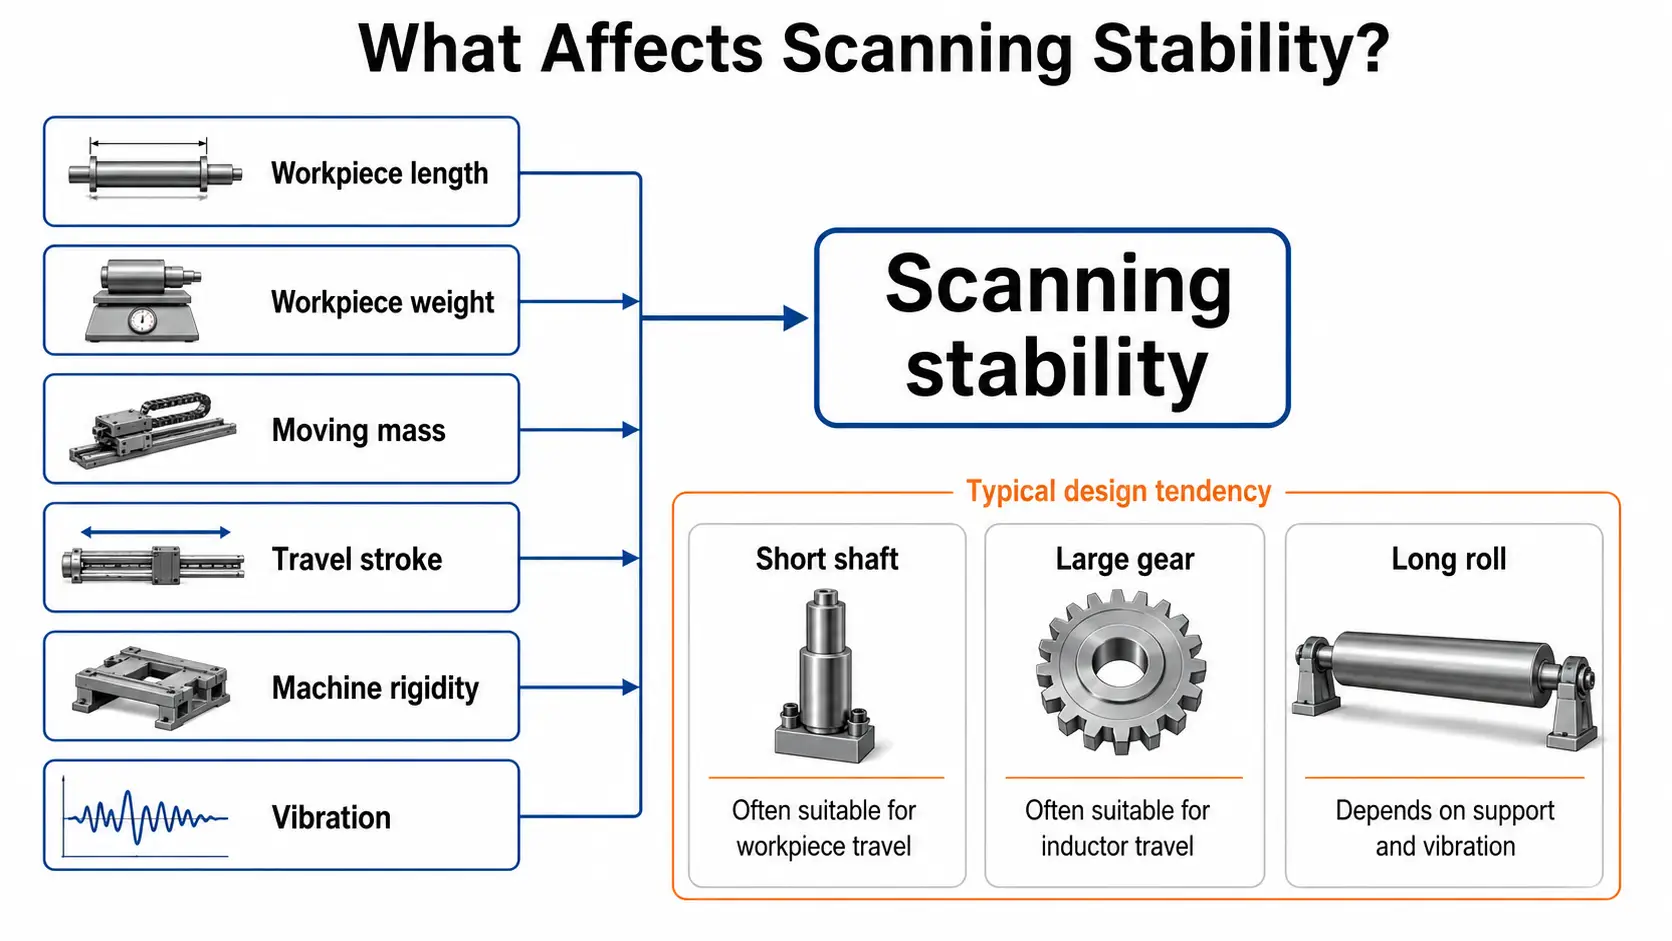
Das Design muss berücksichtigen:
Werkstücklänge + Werkstückgewicht + bewegte Masse + Hubweg + Maschinensteifigkeit + Transformator-/Induktorgewicht + Vibrationen
Eine kurze Welle kann effizient durch eine feste Induktionsstation gedreht und bewegt werden.
Ein langer vertikaler Schacht kann besser mit einem beweglichen Transformator und Induktor gehärtet werden, sodass die Maschine keine übermäßige Höhe benötigt.
Ein sehr großes Zahnrad begünstigt natürlich die Bewegung der relativ kleinen Induktionsbaugruppe.
Eine lange Rolle scheint dieselbe Lösung zu begünstigen, Doch Vibrationen einer schweren Transformator/Induktor-Baugruppe können die Entscheidung umkehren.
Deshalb sollte das Motion-Design als Teil des gesamten Härteprozesses bewertet werden und nicht nach einer standardmäßigen mechanischen Formel ausgewählt werden.
8. Das beste Bewegungssystem ist dasjenige, das den Scan stabil hält
Beim Scannen der Induktionshärtung, beeinflusst Bewegung direkt den Erwärmungsprozess.
Wenn sich die Scan-Geschwindigkeit unerwartet ändert, ändert sich auch die von jedem Abschnitt des Werkstücks erhaltene Erwärmungszeit. Positionierungsfehler können ebenfalls die gehärtete Zone von ihrem vorgesehenen Standort verschieben.
Aus diesem Grund, Die beste mechanische Anordnung ist nicht unbedingt die schnellste oder leichteste.
Es ist die Anordnung, die die erforderliche Scan-Bewegung mit ausreichender Steifigkeit aufrechterhalten kann, Wiederholgenauigkeit und Stabilität für das tatsächliche Werkstück.
Für einen universelle Induktionhärtungsmaschine, Diese Wahl beginnt mit einigen grundlegenden Fragen:
• Wie lang ist das Bauteil?
• Wie schwer ist es?
• Welches Bauteil lässt sich leichter bewegen?
• Wie viel Bewegungsweg ist erforderlich?
Bleibt die bewegliche Baugruppe über den gesamten Hub stabil?
Sobald diese Fragen beantwortet sind, wird die Wahl zwischen Werkstücksweg und Induktorweg viel klarer.
Schlüssel zum Mitnehmen
Die Entscheidung, das Werkstück oder die Induktivität zu bewegen, wird nicht allein durch Geschwindigkeit oder Gewicht getroffen. Die Werkstücklänge steuert die Maschinenhöhe – ein Teil, das sich selbst bewegt, benötigt ungefähr das Doppelte seiner Scanlänge an Spielraum, Deshalb begünstigen lange Wellen einen beweglichen Transformator/Induktor. Werkstückgewicht und Vibration entscheiden dann darüber, ob die leichtere Baugruppe tatsächlich die stabilere Wahl ist. Vollmechanische Antriebe sind hydraulischen Antrieben im Hinblick auf Scanstabilität und Positionierung im Allgemeinen überlegen, Aber die Steifigkeit der gesamten Maschine – Schlittentyp oder Säulentyp – ist genauso wichtig. Die richtige Anordnung ist diejenige, die die Scangeschwindigkeit und die Position über den gesamten Hub für das tatsächliche Teil stabil hält.
Häufig gestellte Fragen
1.Was ist üblicher – das Werkstück zu bewegen oder die Induktionsspule beim Scanhärten zu bewegen?
Beide werden häufig verwendet. Die Werkstückbewegung mit Rotation ist bei kleineren universellen, Nockenwellen-, Achswellen- und Lenkgetriebemaschinen üblich, während die Bewegung des Transformators/Induktors praktischer wird, wenn das Werkstück länger oder schwerer wird.
2.Ab welcher Werkstücklänge wechseln Maschinen typischerweise zur Bewegung der Induktionsspule?
Das Ausgangsmaterial gibt ungefähr 2 m Werkstücklänge als praktischen Punkt an, über den hinaus vertikale Maschinen dazu neigen, den Transformator/Induktor zu bewegen, anstatt das Werkstück. Dies ist eine technische Richtlinie, keine universelle Regel – das Prinzip ist, dass ein Werkstück, das sich selbst bewegt, ungefähr die doppelte seiner Scanlänge an Maschinenhöhe benötigt.
3.Ist ein hydraulischer oder mechanischer Antrieb besser zum Härten durch Scan?
Für stabile Scan-Geschwindigkeit und genaue Positionierung, vollständig mechanische Antriebe – Trapezgewindespindeln, Kugelschrauben und lineare Führungen — werden allgemein bevorzugt. Hydraulische Antriebe können schnell und einfach sein, bieten aber eine weniger stabile Fahrgeschwindigkeit und eine geringere Positionsgenauigkeit, was wichtig ist, weil die Erhitzung direkt von der Abtastgeschwindigkeit abhängt.
4.Warum sollte eine Maschine das schwere Werkstück statt der leichteren Induktivität bewegen?
Weil eine leichtere Baugruppe, die stark schwingt, einen weniger stabilen Scan erzeugen kann als ein schwereres Werkstück, das sich auf einem starren System bewegt, gut gestütztes System. Walzenhärtung ist ein Beispiel, bei dem die Schwingung einer schweren Transformator-/Induktorbaugruppe die übliche Entscheidung umkehren kann.
Nicht sicher, welche Bewegungsanordnung zu Ihrem Teil passt?
Nennen Sie uns Ihre Werkstückslänge, Gewicht und Härtungsanforderungen, und wir helfen Ihnen, die stabilste Scankonfiguration auszuwählen.


