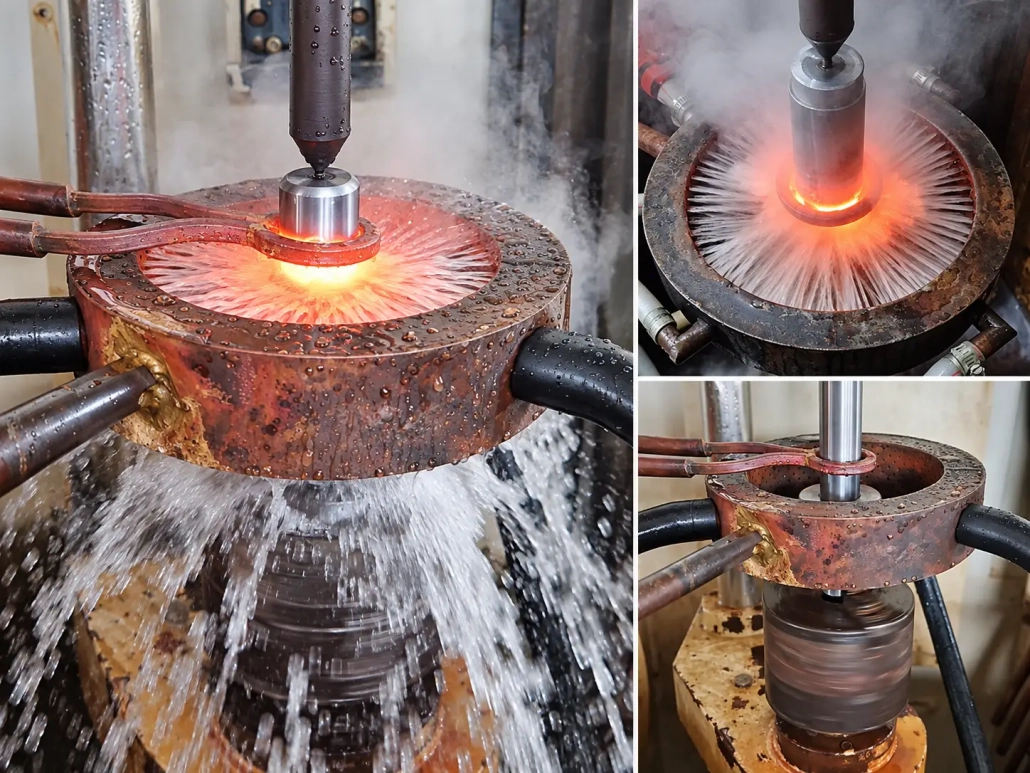
เครื่องชุบแข็งแบบเหนี่ยวนำก้านลูกสูบสำหรับกระบอกไฮดรอลิก
Ⅰ. ดูกระบวนการชุบแข็งด้วยการเหนี่ยวนำก้านลูกสูบ
วิดีโอแสดงให้เห็นของจริง ก้านลูกสูบระหว่างการชุบแข็งแบบเหนี่ยวนำ.
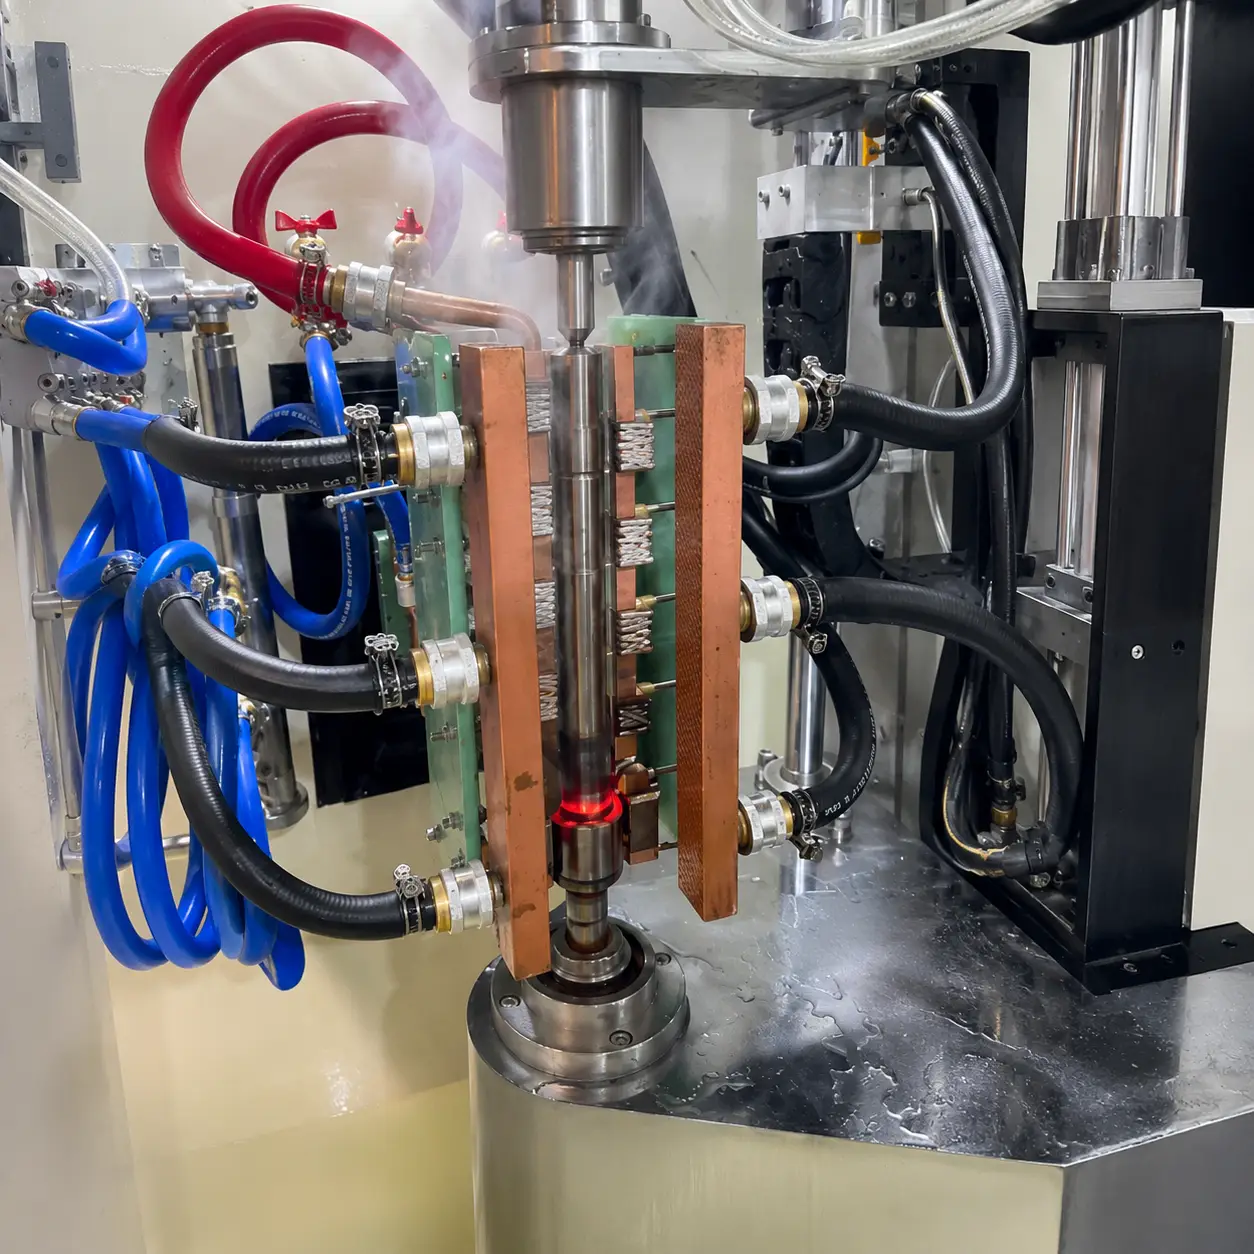
ก้านลูกสูบหมุนในขณะที่พื้นที่ผิวเฉพาะจุดได้รับความร้อนจากการเหนี่ยวนำและสเปรย์ดับลง. การทำความร้อนจะมุ่งไปที่บริเวณพื้นผิวที่ต้องการ แทนที่จะให้ความร้อนแก่ส่วนประกอบทั้งหมดในเวลาเดียวกัน.
การหมุนสามารถช่วยลดความแตกต่างเส้นรอบวงที่เกิดจากความแปรผันของข้อต่อคอยล์ได้, ตำแหน่งชิ้นงานและการกระจายการดับ. สำหรับชิ้นส่วนทรงกระบอก เช่น ก้านลูกสูบและเพลา, สิ่งนี้มีประโยชน์เมื่อต้องการพื้นผิวที่แข็งสม่ำเสมอรอบเส้นรอบวง.
สำหรับคำอธิบายโดยละเอียดเพิ่มเติมเกี่ยวกับการหมุนชิ้นงานระหว่างการชุบแข็งแบบเหนี่ยวนำ, ดู: ทำไมเพลาถึงหมุนระหว่างการชุบแข็งแบบเหนี่ยวนำ?
กระบวนการที่แสดงในวิดีโอแสดงถึงการกำหนดค่าโปรเจ็กต์จริงหนึ่งรายการ. ขนาดก้านลูกสูบที่แตกต่างกันหรือข้อกำหนดในการชุบแข็งอาจต้องใช้ตัวเหนี่ยวนำที่แตกต่างกัน, วิธีการเคลื่อนไหว, ความเร็วในการหมุนหรือการจัดเรียงดับ.
Ⅱ. ทำไมก้านลูกสูบจึงใช้การชุบแข็งพื้นผิว
ก้านลูกสูบเป็นส่วนประกอบทรงกระบอกยาวที่ใช้ในกระบอกไฮดรอลิกและกลไกลูกสูบอื่นๆ.
ระหว่างดำเนินการ, พื้นผิวการทำงานสามารถสัมผัสกับหน้าสัมผัสแบบเลื่อนซ้ำได้, แรงเสียดทานและการโหลดทางกล. สภาพพื้นผิวจึงมีอิทธิพลสำคัญต่อความต้านทานการสึกหรอและประสิทธิภาพการบริการ.
การชุบแข็งแบบเหนี่ยวนำทำให้สามารถให้ความร้อนบริเวณพื้นผิวที่เลือกแล้วดับลงโดยไม่ต้องดำเนินการกับก้านลูกสูบทั้งหมดในลักษณะเดียวกัน.
วัตถุประสงค์คือเพื่อให้ได้พื้นผิวที่แข็งตามที่ต้องการโดยยังคงรักษาคุณสมบัติที่เหมาะสมไว้ในส่วนที่เหลือของส่วนประกอบ.
ไม่มีค่าความแข็งหรือค่าความลึกตัวเรือนเพียงค่าเดียวที่ใช้กับก้านลูกสูบทุกอัน. กระบวนการที่ถูกต้องขึ้นอยู่กับเกรดวัสดุ, เส้นผ่านศูนย์กลางของแท่ง, ความยาวที่ชุบแข็ง, ข้อกำหนดการวาดภาพและเงื่อนไขการบริการ.
ด้วยเหตุนี้, ควรเลือกเครื่องจักรและกระบวนการชุบแข็งจากข้อกำหนดก้านลูกสูบจริง แทนที่จะเลือกจากพารามิเตอร์มาตรฐานคงที่.
Ⅲ. วิธีการทำงานของการแข็งตัวด้วยการเหนี่ยวนำก้านลูกสูบ
กระบวนการชุบแข็งก้านลูกสูบต้องประสานการเคลื่อนที่ของชิ้นงาน, ระบบทำความร้อนและดับเหนี่ยวนำ.
การหมุน
ก้านลูกสูบสามารถหมุนได้ในระหว่างรอบการให้ความร้อนและการดับ. สำหรับส่วนประกอบทรงกระบอก, การหมุนช่วยให้เกิดความแตกต่างเส้นรอบวงเล็กน้อยโดยเฉลี่ยในระยะห่างระหว่างคอยล์กับชิ้นส่วน, ข้อต่อแม่เหล็กไฟฟ้าและการกระจายสเปรย์. ความเร็วในการหมุนที่ต้องการขึ้นอยู่กับเส้นผ่านศูนย์กลางของแท่ง, ขดลวดเหนี่ยวนำและกระบวนการชุบแข็ง.
เครื่องทำความร้อนเหนี่ยวนำเฉพาะที่
ขดลวดเหนี่ยวนำจะสร้างสนามแม่เหล็กไฟฟ้ารอบๆ พื้นที่ที่ต้องการของก้านลูกสูบ. ความร้อนเกิดขึ้นที่ชิ้นงานโดยตรง, ช่วยให้บริเวณพื้นผิวที่เลือกได้รับความร้อนโดยไม่ต้องให้ความร้อนส่วนประกอบทั้งหมดในลักษณะเดียวกัน. ตัวเหนี่ยวนำจึงได้รับการออกแบบตามเส้นผ่านศูนย์กลางก้านลูกสูบ, ความกว้างของการทำความร้อนที่ต้องการและพื้นที่แข็งเป้าหมาย.
การสแกนหาโซนแข็งตัวแบบยาว
เมื่อพื้นที่ชุบแข็งที่ต้องการขยายไปตามแนวแกนที่ยาวขึ้น, สามารถกำหนดค่าเครื่องสำหรับการสแกนการชุบแข็งได้. แทนที่จะให้ความร้อนเต็มความยาวพร้อมกัน, ส่วนที่จำกัดจะถูกให้ความร้อนในคราวเดียวในขณะที่มีการควบคุมการเคลื่อนที่สัมพัทธ์ระหว่างก้านลูกสูบและชุดเหนี่ยวนำ. ขึ้นอยู่กับโครงสร้างเครื่อง, ชิ้นงานหรือชุดประกอบการเหนี่ยวนำอาจจัดให้มีการเคลื่อนที่ตามแนวแกน.
สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับการจัดเตรียมเครื่องจักรทั้งสองนี้, ดู: เหตุใดเครื่องอบแข็งแบบเหนี่ยวนำบางรุ่นจึงเคลื่อนชิ้นงาน — ในขณะที่รุ่นอื่นเคลื่อนตัวเหนี่ยวนำ
การจัดเรียงที่เหมาะสมขึ้นอยู่กับความยาวของชิ้นงาน, น้ำหนัก, ข้อกำหนดการสนับสนุน, โครงสร้างเครื่องจักรและวิธีการผลิต.
สเปรย์ดับ
หลังจากที่พื้นผิวที่ต้องการได้รับความร้อนแล้ว, ใช้น้ำยาดับเพื่อทำให้วัสดุเย็นลงอย่างรวดเร็วและสร้างชั้นแข็งที่ต้องการ. ความสัมพันธ์ระหว่างโซนทำความร้อนและโซนดับมีความสำคัญอย่างยิ่งในกระบวนการสแกน. ขึ้นอยู่กับตัวเหนี่ยวนำและการออกแบบเครื่องจักร, ระบบดับสามารถบูรณาการใกล้กับขดลวดเหนี่ยวนำหรือจัดเป็นระบบสเปรย์แยกต่างหากต่อไปนี้.
สำหรับข้อมูลเพิ่มเติมเกี่ยวกับทั้งสองแนวทางนี้, ดู: การออกแบบขดลวดชุบแข็งด้วยไฟฟ้ากระแสเหนี่ยวนำ: ระบบดับน้ำแบบอินทิกรัลหรือแบบแยก?
ผลการชุบแข็งขั้นสุดท้ายขึ้นอยู่กับผลรวมของ:
ความถี่ + กำลังเหนี่ยวนำ + การออกแบบตัวเหนี่ยวนำ + การหมุน + เวลาทำความร้อนหรือความเร็วในการสแกน + เงื่อนไขการดับ
พารามิเตอร์เหล่านี้ควรได้รับการพัฒนาเป็นกระบวนการเดียว แทนที่จะปรับเปลี่ยนอย่างอิสระ.
Ⅳ. การกำหนดค่าเครื่องจักรและตัวเหนี่ยวนำ
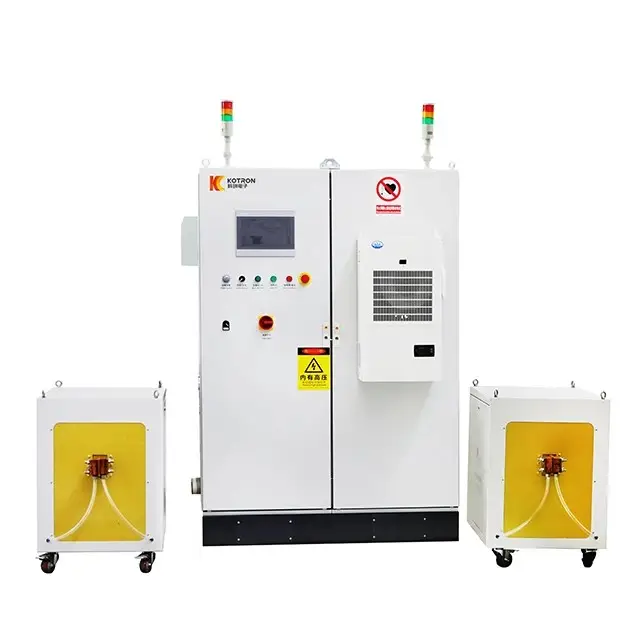
เครื่องชุบแข็งด้วยการเหนี่ยวนำก้านลูกสูบผสมผสานการจัดการชิ้นงาน, การให้ความร้อนแบบเหนี่ยวนำ, กระบวนการเคลื่อนไหวและการดับในระบบควบคุมเดียว.
ขึ้นอยู่กับโครงการ, เครื่องสามารถรวม:
สำหรับก้านลูกสูบยาว, การเคลื่อนตัวของเครื่องจักรและการรองรับชิ้นงานมีความสำคัญอย่างยิ่ง. ก้านสูบไฮดรอลิกแบบสั้นและก้านลูกสูบสำหรับงานหนักแบบยาวอาจต้องการการรองรับที่แตกต่างกัน, การหนีบและการเตรียมการเคลื่อนที่แม้ว่าจะใช้หลักการชุบแข็งแบบเหนี่ยวนำพื้นฐานเดียวกันก็ตาม.
ขดลวดเหนี่ยวนำยังได้รับการออกแบบให้เหมาะกับชิ้นงานจริงอีกด้วย. เส้นผ่านศูนย์กลางคอยล์, ความกว้างของการทำความร้อนที่มีประสิทธิภาพ, ระยะการเชื่อมต่อและการจัดเรียงการดับจะถูกเลือกตามรูปทรงของก้านลูกสูบและข้อกำหนดของโซนแข็ง. ตัวเหนี่ยวนำจึงควรถือว่าเป็นส่วนหนึ่งของกระบวนการชุบแข็งโดยสมบูรณ์ แทนที่จะเป็นเพียงแค่วงแหวนมาตรฐานที่เปลี่ยนได้.
สำหรับเพลาอื่นๆ, หมุด, ลูกกลิ้งและการแข็งตัวของเพลาทั่วไป, ดู: เครื่องชุบแข็งเพลาแบบเหนี่ยวนำ CNC
ฐานเครื่องจักรที่กว้างขึ้นนี้ครอบคลุมส่วนประกอบประเภทเพลาทั่วไป, ในขณะที่หน้านี้เน้นไปที่ก้านลูกสูบและกระบอกไฮดรอลิกโดยเฉพาะ.
Ⅴ. แหล่งจ่ายไฟ IGBT และการควบคุมแบบดิจิตอล DSP
แหล่งจ่ายไฟเหนี่ยวนำจะต้องให้พลังงานที่เสถียรและควบคุมได้ในขณะที่ก้านลูกสูบถูกให้ความร้อน, หมุนหรือสแกน. ระบบทำความร้อนเหนี่ยวนำของเราใช้การแปลงพลังงาน IGBT พร้อมการควบคุมแบบดิจิตอล DSP. อินเวอร์เตอร์ IGBT ทำการสลับพลังงานความเร็วสูงที่จำเป็นสำหรับวงจรทำความร้อนแบบเหนี่ยวนำ, ในขณะที่ใช้แพลตฟอร์ม DSP ในการควบคุม, การตรวจสอบและการป้องกัน.
สำหรับคำอธิบายโดยละเอียดเพิ่มเติมเกี่ยวกับวิธีการทำงานของระบบไฟฟ้า, ดู: ไอจีบีทีในแหล่งจ่ายไฟฟ้าการเหนี่ยวนำ: วิธีการทำงานและเหตุผลที่นิยมใช้
ขึ้นอยู่กับการกำหนดค่าที่เลือก, พารามิเตอร์เช่นกระแส, แรงดันไฟฟ้า, สามารถตรวจสอบกำลังและความถี่ในการทำงานได้ในระหว่างการผลิต. สำหรับสเปคก้านลูกสูบที่เกิดซ้ำ, โปรแกรมกระบวนการที่เก็บไว้ยังสามารถช่วยสร้างกระบวนการชุบแข็งที่กำหนดไว้โดยไม่ต้องรีเซ็ตทุกพารามิเตอร์ด้วยตนเอง.
ไม่ควรเลือกพิกัดกำลังเหนี่ยวนำจากเส้นผ่านศูนย์กลางก้านลูกสูบเพียงอย่างเดียว. วัสดุก้าน, เส้นผ่านศูนย์กลาง, ต้องการความลึกที่แข็งตัว, ความกว้างของการทำความร้อน, ความเร็วการเคลื่อนที่และอัตราการผลิตล้วนส่งผลต่อกำลังและความถี่ในการทำงานที่ต้องการ.
Ⅵ. ปรับแต่งสำหรับก้านลูกสูบของคุณ
ระบบการแข็งตัวของก้านลูกสูบควรได้รับการกำหนดค่าจากชิ้นงานจริงและข้อกำหนดของกระบวนการ แทนที่จะเป็นจากเครื่องจักรรุ่นตายตัวรุ่นเดียว.
| ความต้องการก้านลูกสูบ | เครื่องจักร / การกำหนดค่ากระบวนการได้รับผลกระทบ |
|---|---|
| เส้นผ่านศูนย์กลางก้าน | ขนาดตัวเหนี่ยวนำ, ความถี่, พลังและการสนับสนุน |
| ความยาวก้าน | ระยะชักของเครื่องจักรและโครงสร้างรองรับ |
| เกรดวัสดุ | พารามิเตอร์การทำความร้อนและการดับ |
| ความยาวที่แข็งตัว | โปรแกรมการเดินทางและกระบวนการตามแนวแกน |
| ความแข็งผิวที่ต้องการ | กระบวนการทำความร้อนและความเย็น |
| ความลึกของตัวพิมพ์ที่ต้องการ | ความถี่, ความหนาแน่นของพลังงานและสภาวะความร้อน |
| สิ้นสุดเรขาคณิต | ระยะห่างของฟิกซ์เจอร์และคอยล์ |
| อัตราการผลิต | ระดับพลังงานและระบบอัตโนมัติ |
| ก้านหลายขนาด | เครื่องมือ, ตัวเหนี่ยวนำและโปรแกรมที่เก็บไว้ |
ตัวอย่างเช่น, ก้านลูกสูบสองอันที่มีเส้นผ่านศูนย์กลางเท่ากันอาจยังต้องมีการตั้งค่ากระบวนการที่แตกต่างกันหากใช้วัสดุ, ความยาวที่เสริมความแข็งหรือข้อกำหนดด้านความลึกของเคสจะแตกต่างกัน. เช่นเดียวกัน, การประมวลผลก้านลูกสูบหลายขนาดในเครื่องเดียวอาจต้องใช้ขดลวดเหนี่ยวนำที่เปลี่ยนแทนกันได้, โปรแกรมติดตั้งและโปรแกรมกระบวนการจัดเก็บ.
ผลการชุบแข็งขั้นสุดท้ายควรได้รับการตรวจสอบบนชิ้นงานที่ผ่านการประมวลผล แทนที่จะตัดสินจากการตั้งค่าเครื่องจักรเท่านั้น.
สำหรับข้อมูลเพิ่มเติมเกี่ยวกับความแข็ง, ชั้นแข็งและการตรวจสอบ, ดู: วิธีตรวจสอบชิ้นส่วนที่แข็งตัวด้วยการเหนี่ยวนำ: เหตุใดความแข็งของพื้นผิวเพียงอย่างเดียวจึงไม่เพียงพอ
Ⅶ. การกำหนดค่ากระบวนการเพิ่มเติม
การควบคุมกระบวนการ
การควบคุม CNC หรือ PLC สามารถประสานการหมุนชิ้นงานได้, ความเคลื่อนไหว, การเหนี่ยวนำความร้อนและการดับตามโปรแกรมกระบวนการที่เลือก. สำหรับสเปคก้านลูกสูบที่เกิดซ้ำ, สูตรกระบวนการที่กำหนดไว้สามารถจัดเก็บและนำกลับมาใช้ใหม่ได้.
การตรวจสอบกระบวนการ
ขึ้นอยู่กับการกำหนดค่าระบบ, พารามิเตอร์การทำงาน, สามารถตรวจสอบและจัดเก็บบันทึกการเตือนภัยและการผลิตเพื่อตรวจสอบในภายหลัง. สำหรับลูกค้าที่มีข้อกำหนดในการตรวจสอบย้อนกลับที่สูงขึ้น, นอกจากนี้ยังสามารถรวมการผลิตและการบันทึกข้อมูลกระบวนการเพิ่มเติมได้อีกด้วย.
การทำความเย็นและการชุบแข็ง
การจัดเรียงดับจะถูกเลือกตามเส้นผ่านศูนย์กลางของแท่ง, รูปแบบการให้ความร้อนและโซนแข็งที่ต้องการ. ตำแหน่งสเปรย์และความสามารถในการทำความเย็นจำเป็นต้องสอดคล้องกับกระบวนการชุบแข็งแบบเหนี่ยวนำ แทนที่จะถือว่าเป็นระบบเสริมอิสระ.
ระบบอัตโนมัติ
สำหรับการผลิตก้านลูกสูบเป็นชุด, เครื่องสามารถใช้ร่วมกับการโหลดอัตโนมัติได้, อุปกรณ์ขนถ่ายหรือขนย้ายชิ้นงานตามปริมาณการผลิตและแผนผังโรงงาน. ฟังก์ชันเหล่านี้เป็นทางเลือกและควรเลือกตามความต้องการในการผลิตจริง.
Ⅷ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เครื่องหนึ่งสามารถชุบแข็งเส้นผ่านศูนย์กลางก้านลูกสูบที่แตกต่างกันได้หรือไม่?
ได้, โดยที่ชิ้นงานที่แตกต่างกันยังอยู่ในช่วงการทำงานทางกลและไฟฟ้าของเครื่อง. เส้นผ่านศูนย์กลางต่างกันอาจต้องใช้ขดลวดเหนี่ยวนำที่แตกต่างกัน, อุปกรณ์จับยึด, รองรับและประมวลผลโปรแกรม.
ก้านลูกสูบหมุนระหว่างการชุบแข็งแบบเหนี่ยวนำหรือไม่?
กระบวนการจริงที่แสดงในวิดีโอของเราใช้การหมุนชิ้นงานระหว่างการให้ความร้อนแบบเหนี่ยวนำและการดับสเปรย์. สำหรับโครงการอื่นๆ, การจัดเรียงการหมุนขั้นสุดท้ายจะถูกเลือกตามขนาดก้านลูกสูบและข้อกำหนดในการชุบแข็ง.
ก้านลูกสูบทั้งหมดจำเป็นต้องผ่านการชุบแข็งด้วยการสแกนหรือไม่?
ไม่ใช่. การสแกนมีประโยชน์อย่างยิ่งเมื่อพื้นที่ชุบแข็งที่ต้องการขยายออกไปเหนือส่วนแกนที่ค่อนข้างยาวของก้านลูกสูบ. พื้นที่ที่มีการแปลระยะสั้นอาจใช้ระบบทำความร้อนที่แตกต่างกัน.
มีการควบคุมความลึกของเคสที่ชุบแข็งอย่างไร?
ความลึกของเคสได้รับอิทธิพลจากตัวแปรหลายตัว, รวมทั้งวัสดุชิ้นงานด้วย, ความถี่ในการทำงาน, กำลังเหนี่ยวนำ, เวลาในการทำความร้อนหรือความเร็วในการสแกน, การออกแบบคอยล์และสภาวะการดับ. ดังนั้นจึงควรพัฒนาจากความลึกของเคสที่มีประสิทธิภาพตามที่ลูกค้าต้องการ แทนที่จะมาจากการตั้งค่าเครื่องจักรอเนกประสงค์แบบเดียว.
เครื่องสามารถประมวลผลก้านลูกสูบได้หลายรุ่น?
ได้. เมื่อมีการผลิตก้านลูกสูบหลายขนาดในระบบเดียวกัน, ตัวเหนี่ยวนำที่แตกต่างกัน, สามารถใช้ฟิกซ์เจอร์และโปรแกรมกระบวนการจัดเก็บได้. ระยะการทำงานจริงขึ้นอยู่กับระยะชักของเครื่องจักร, ระบบหนีบ, กำลังเหนี่ยวนำและขนาดชิ้นงาน.
สามารถเพิ่มการขนถ่ายอัตโนมัติได้?
ได้. เพื่อปริมาณการผลิตที่สูงขึ้น, กำลังโหลดเครื่องมือจัดการ, กลไกการขนถ่ายหรือระบบการขนถ่ายสามารถบูรณาการตามชิ้นงานและรูปแบบการผลิต.
ขอวิธีแก้ปัญหาการแข็งตัวของก้านลูกสูบ
เพื่อกำหนดค่าเครื่องชุบแข็งแบบเหนี่ยวนำก้านลูกสูบ, โปรดระบุข้อมูลชิ้นงานและกระบวนการพื้นฐาน: การวาดก้านลูกสูบ + เส้นผ่านศูนย์กลาง + ความยาว + วัสดุ + พื้นที่แข็งตัว + ความแข็งที่ต้องการ + ความลึกของเคสที่มีประสิทธิภาพ + อัตราการผลิต
ขึ้นอยู่กับข้อกำหนดเหล่านี้, เราสามารถประเมินโครงสร้างเครื่องจักรได้, การท่องเที่ยว, กำลังเหนี่ยวนำ, ความถี่ในการทำงาน, การออกแบบตัวเหนี่ยวนำ, วิธีการหมุนและการจัดเรียงดับสำหรับโครงการของคุณ.