Vierseiten-Induktionshärtemaschine für Führungsschienen, Quadratische und rechteckige Teile
Ⅰ. Simultanes Induktionshärten von vier Flächen
Gleichzeitiges Induktionshärten von vier Flächen – für quadratische und rechteckige Teile
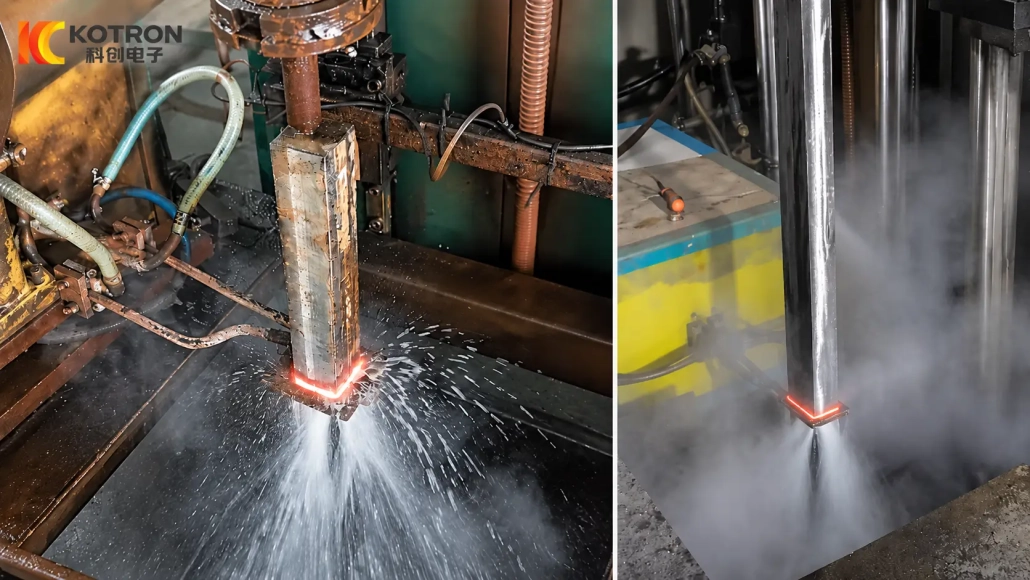
Das Video zeigt ein Bauteil mit quadratischem Querschnitt, das gleichzeitig einer vierseitigen Induktionshärtung unterzogen wird.
Für Teile mit vier Funktionsflächen, Dieser Ansatz vermeidet die Wiederholung separater Heizzyklen für jede Seite. Wo ein längerer Abschnitt gehärtet werden muss, Die Heiz- und Abschreckzone kann mit einer kontrollierten Abtastung entlang des Werkstücks kombiniert werden.
Der endgültige Prozess hängt von der Teilegeometrie ab, erforderliches Härtungsmuster und Maßanforderungen.
Ⅱ. Warum quadratische und rechteckige Teile einen anderen Härteansatz benötigen
Ein quadratischer oder rechteckiger Querschnitt interagiert nicht auf die gleiche Weise mit dem Induktionsfeld wie ein runder Schaft.
Die Mitte einer flachen Fläche und der angrenzende Eckbereich haben unterschiedliche geometrische Beziehungen zum Induktor. Infolge, Die Wärmeverteilung über den Querschnitt kann nicht einfach durch Anwenden der gleichen Einstellungen wie bei einem zylindrischen Bauteil gesteuert werden.
Ein vierseitiger Härteprozess muss daher zwei Bereiche gleichzeitig adressieren:
•den Arbeitsbereich über jede flache Fläche
•die Eck- und Kantenbereiche zwischen benachbarten Flächen
Ziel ist es, das erforderliche Härtungsmuster auf allen vier Funktionsflächen zu entwickeln und gleichzeitig übermäßige Abweichungen zwischen den Flächen und Ecken zu kontrollieren.
Werkstückabmessungen, Eckform, Material, Beziehung zwischen Spule und Teil, Frequenz, Kraft und Bewegung beeinflussen das Ergebnis.
Ⅲ. Vier Flächen in einem Härtungszyklus
Der Hauptprozessunterschied ist unkompliziert: alle vier Längsflächen sind innerhalb eines abgestimmten Härtezyklus behandelt.
Dies kann bei Bauteilen sinnvoll sein, bei denen mehrere Außenflächen an der Führung beteiligt sind, gleiten, Kontakt oder Verschleiß.
Ein herkömmlicher Face-by-Face-Prozess kann eine wiederholte Neupositionierung erfordern:
ein Gesicht → neu positionieren → nächstes Gesicht → noch einmal neu positionieren
Bei einer speziellen vierseitigen Anordnung entfällt diese wiederholte Sequenz, indem die vier Flächen gemeinsam verarbeitet werden.
Dies bedeutet nicht, dass jedes quadratische oder rechteckige Bauteil dieselbe Spule oder Anordnung verwenden kann. Eine Führungsschiene, Vierkantschaft und rechteckige Stäbe können ähnliche Gesamtformen haben, sich aber dennoch in der Eckengeometrie unterscheiden, gehärtete Breite, Materialbeschaffenheit und Maßanforderungen.
Die Maschinenkonfiguration richtet sich daher nach dem Teil und nicht nach einer festen Komponentenkategorie.
Ⅳ. Scannen langer Führungsschienen, Quadratische Wellen und rechteckige Stangen
Lange Teile erfordern oft das Härten über einen ausgedehnten Arbeitsabschnitt statt an einer festen Position.
Für diese Anwendungen, Das System kann so konfiguriert werden, dass die aktive Heiz- und Abschreckzone vorhanden ist fährt entlang der erforderlichen Länge. Die Scan-Start- und Stopppositionen werden entsprechend dem angegebenen gehärteten Bereich eingestellt.
Zu den relevanten Prozessfaktoren gehören::
•Querschnittsabmessungen
•erforderliche gehärtete Länge
•Material
•Härteanforderung
•Gehäusetiefe, wenn angegeben
•Eckgeometrie
•Geradheit oder andere Maßanforderungen
Für lange Präzisionsteile, Auch die thermische Symmetrie und die Abschreckbedingungen müssen berücksichtigt werden, da Dimensionsänderungen ebenso wichtig sein können wie das Härteergebnis.
Wo DSP-Digitalsteuerung verwendet wird, Der Heizzyklus kann mit der programmierten Maschinenbewegung und dem Timing koordiniert werden. Die genauen Steuerfunktionen hängen von der gewählten Maschinenkonfiguration ab.
Ⅴ. Kundenspezifisches Induktordesign und Eckheizung
Der Induktor wird um den tatsächlichen Querschnitt des Werkstücks herum entwickelt.
A Spule Es ist nicht davon auszugehen, dass ein Heizstrahler, der rund um eine runde Welle herum gut funktioniert, das erforderliche Heizmuster auf einem quadratischen oder rechteckigen Teil erzeugt. Die ebenen Flächen, Ecken und verfügbarer Kopplungsraum müssen gemeinsam berücksichtigt werden.
Für vierseitiges Induktionshärten, Der Prozess konzentriert sich normalerweise auf mehrere Beziehungen:
Flache Abdeckung
Die erforderliche Arbeitsbreite an jeder Ortsbrust muss ausreichend beheizt werden.
Eckbereiche
Ecken reagieren möglicherweise anders als die Mitte der flachen Flächen, da die lokale Geometrie die elektromagnetische Kopplung und den Wärmefluss verändert.
Abstand zwischen Spule und Teil
Variationen in der lokalen Kopplungsbeziehung können den Wärmeeintrag um den Querschnitt herum verändern.
Bewegung und Kraft
Wenn Scannen verwendet wird, Die gewählten Leistungs- und Fahrbedingungen müssen über die gesamte Behandlungsdauer zusammenarbeiten.
Die Induktionsstromversorgung wird als Teil dieses Prozesses und nicht unabhängig von der Spule ausgewählt. Die IGBT-basierte Leistungsumwandlung kann im erforderlichen Betriebsbereich eingesetzt werden, Die endgültige Frequenz und Leistung hängen vom Werkstück und der Härteanforderung ab.
Ⅵ. Typische Werkstücke und Anwendungsgebiete
Diese Art von Ausrüstung ist nicht darauf beschränkt Führungsbahnen.
Es kann für verschiedene Quadrate konfiguriert werden, rechteckige und prismatische Bauteile, bei denen vier Außenflächen eine Oberflächenhärtung erfordern.
Typische Werkstücke können sein:
Führungsschienen und Führungsstangen
Lange Bauteile mit mehreren Führungen, Gleit- oder Kontaktflächen.
Quadratische Wellen
Getriebe mit quadratischem Querschnitt, Stützen oder mechanische Komponenten mit mehreren Arbeitsflächen.
Rechteckige Balken
Lange rechteckige Teile mit gehärteten Oberflächen entlang eines Teils oder der gesamten Länge.
Prismatische mechanische Komponenten
Teile mit mehreren ebenen Außenflächen, die für eine herkömmliche Rundschaft-Härtungsanordnung nicht geeignet sind.
Kundenspezifische Teile
Nicht standardmäßige Komponenten, bei denen in der Zeichnung eine Härtung an vier Außenflächen angegeben ist.
Mögliche Einsatzgebiete sind unter anderem Werkzeugmaschinen, Industrielle Automatisierung, Linearbewegungssysteme, Materialtransportgeräte, allgemeine Maschinen und andere kundenspezifische mechanische Systeme.
Die Anwendung sollte dennoch anhand der tatsächlichen Teilegeometrie und der Härteanforderung und nicht allein anhand des Branchennamens beurteilt werden.
Ⅶ. IGBT-Stromversorgung und digitale DSP-Steuerung
Das Induktionsnetzteil, Maschinenbewegung und Abschrecksequenz müssen als ein Prozess funktionieren.
Für passende Konfigurationen, Die Maschine kann IGBT-Induktionsleistung nutzen DSP-Digitalsteuerung. Die IGBT-Leistungsstufe sorgt für eine elektronisch gesteuerte Leistungsumwandlung, während das DSP-System die erforderlichen Bedien- und Steuerfunktionen übernimmt.
Abhängig von der gewählten Konfiguration, Die DSP-Steuerung kann Funktionen unterstützen wie:
•programmierte Heizzyklen
•Leistungsregelung
•Heizzeitpunkt
•Koordination von Maschine und Betrieb
•Betriebszustandsüberwachung
•Rezeptspeicher für wiederkehrende Teile
Diese Funktionen sollten entsprechend den Produktionsanforderungen spezifiziert werden. Sie sollten nicht als identische Standardfunktionen auf jeder Maschine behandelt werden.
Für Kunden, die mehrere Teilevarianten produzieren, Das Steuerungssystem kann auch anhand verschiedener gespeicherter Programme konfiguriert werden, vorausgesetzt, dass der mechanische und elektrische Bereich der Maschine für diese Teile geeignet ist.
VIII.. Die Maschinenkonfiguration basiert auf dem Teil
Eine Vierseiten-Induktionshärtemaschine sollte nicht allein aufgrund der Leistung oder der Gesamtlänge ausgewählt werden.
Ausgangspunkt ist die Werkstückzeichnung.
| Information | Warum es wichtig ist |
|---|---|
| Querschnittsform | Definiert die grundlegende Induktor- und Werkzeuganordnung |
| Breite und Höhe | Beeinflusst die Kopplung und den verfügbaren Verarbeitungsraum |
| Eckgeometrie | Scharfe Ecken, Fasen und Radien können das Erwärmungsverhalten verändern |
| Gesamtlänge | Beeinflusst den Maschinenweg und die Unterstützung |
| Erforderlicher gehärteter Bereich | Definiert den Behandlungs- und Scanbereich |
| Material | Beeinflusst die Verhärtungsreaktion |
| Erforderliche Härte | Definiert das endgültige Oberflächenziel |
| Einsatzhärtetiefe, falls angegeben | Beeinflusst die Prozessentwicklung |
| Maßanforderungen | Relevant für lange oder Präzisionskomponenten |
| Produktionsanforderung | Beeinflusst Automatisierung und Maschinenlayout |
Der mechanische Aufbau, Induktor, Induktionsstromversorgung, Werkstückauflage, Scannen von Reisen, Die Löschanordnung und die Steuerfunktionen können dann entsprechend der Anwendung konfiguriert werden.
Zwei Teile mit ähnlichen Außenabmessungen erfordern aufgrund ihrer Eckform möglicherweise dennoch unterschiedliche Prozesslösungen, Härtemuster oder Maßanforderungen sind unterschiedlich.
IX.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
+ Können alle vier Flächen gleichzeitig gehärtet werden??
Ja. Das Maschinenkonzept basiert auf der gleichzeitigen Härtung von vier Außenflächen. Der Induktor und der Prozess müssen noch um das eigentliche Teil herum entwickelt werden.
+ Kann die gleiche Maschine sowohl quadratische als auch rechteckige Teile bearbeiten??
Dies kann möglich sein, wenn die Teile in den mechanischen und prozesstechnischen Bereich des Systems fallen. Unterschiedliche Abmessungen und Eckgeometrien können Änderungen am Induktor erfordern, Vorrichtungs- und Prozessprogramm.
+ Ist diese Maschine nur für Führungsschienen geeignet??
Nein. Typische Anwendungen sind Führungsschienen und Führungsstangen, Das gleiche Verfahrenskonzept lässt sich aber auch auf Vierkantwellen übertragen, Rechteckstäbe und andere prismatische Bauteile mit vier Funktionsflächen.
+ Warum erfordern die Eckbereiche besondere Aufmerksamkeit??
Ihre Geometrie weicht von der Mitte der ebenen Flächen ab, daher kann auch die örtliche Kopplung und Wärmeverteilung unterschiedlich sein. Daher muss das Eckenverhalten bei der Spulen- und Prozessentwicklung berücksichtigt werden.
X.. Senden Sie uns Ihre Teilezeichnung
Für eine erste Einschätzung, Senden Sie uns die Teilezeichnung bzw. den Grundquerschnitt zusammen mit dem gewünschten Härtebereich. Die nützlichsten Ausgangsinformationen sind die Teileabmessungen, Material, erforderliche gehärtete Fläche und Produktionsanforderung. Wenn Härte, Anforderungen an die Gehäusetiefe oder die Abmessung sind bereits definiert, sie können auch einbezogen werden. Anschließend können wir den vierseitigen Induktionshärtungsprozess bewerten und den Induktor konfigurieren, Induktionsstromversorgung, Scananordnung und Maschinenlayout rund um die Anwendung.