เครื่องชุบแข็งแบบเหนี่ยวนำสี่ด้านสำหรับรางนำ, ชิ้นส่วนสี่เหลี่ยมและสี่เหลี่ยม
Ⅰ. การชุบแข็งแบบเหนี่ยวนำพร้อมกันของสี่หน้า
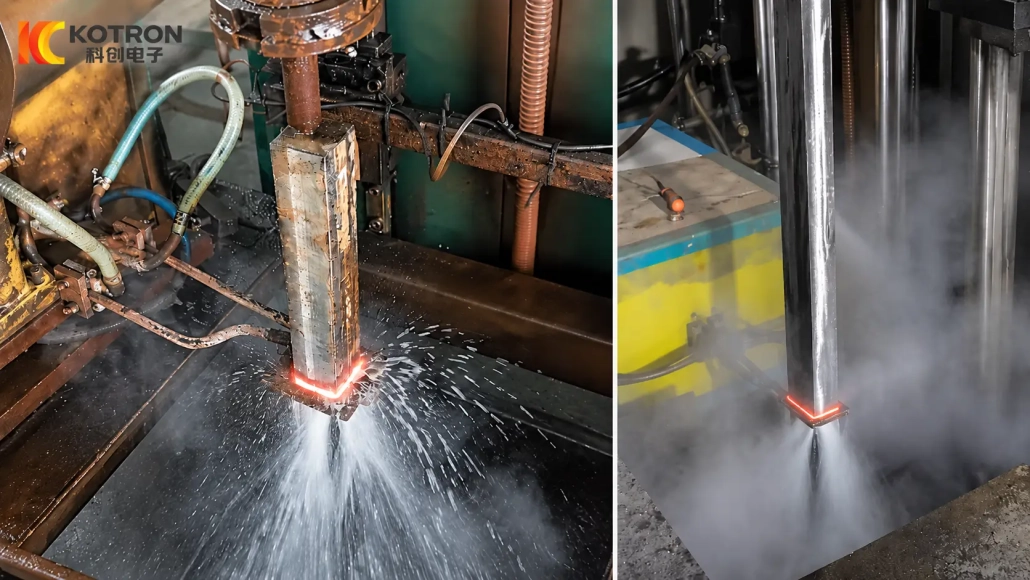
การชุบแข็งแบบเหนี่ยวนำพร้อมกันทั้งสี่หน้า - สำหรับชิ้นส่วนสี่เหลี่ยมจัตุรัสและสี่เหลี่ยม
วิดีโอแสดงส่วนประกอบหน้าตัดสี่เหลี่ยมจัตุรัสที่ได้รับการชุบแข็งแบบเหนี่ยวนำสี่หน้าพร้อมกัน.
สำหรับชิ้นส่วนที่มีพื้นผิวใช้งานได้ 4 แบบ, วิธีนี้จะช่วยหลีกเลี่ยงการทำซ้ำรอบการให้ความร้อนแยกกันสำหรับแต่ละหน้า. โดยที่ต้องทำให้ส่วนที่ยาวขึ้นต้องแข็งตัว, โซนการให้ความร้อนและดับสามารถใช้ร่วมกับการสแกนแบบควบคุมตามแนวชิ้นงานได้.
กระบวนการสุดท้ายขึ้นอยู่กับรูปทรงของชิ้นส่วน, ต้องการรูปแบบการชุบแข็งและข้อกำหนดด้านมิติ.
Ⅱ. เหตุใดชิ้นส่วนสี่เหลี่ยมจัตุรัสและสี่เหลี่ยมจึงต้องมีวิธีการชุบแข็งที่แตกต่างกัน
หน้าตัดสี่เหลี่ยมจัตุรัสหรือสี่เหลี่ยมไม่มีปฏิกิริยากับสนามเหนี่ยวนำในลักษณะเดียวกับ a เพลากลม.
จุดศูนย์กลางของหน้าแบนและบริเวณมุมที่อยู่ติดกันมีความสัมพันธ์ทางเรขาคณิตกับตัวเหนี่ยวนำที่แตกต่างกัน. ส่งผลให้, การกระจายความร้อนรอบๆ หน้าตัดไม่สามารถควบคุมได้ง่ายๆ โดยใช้การตั้งค่าเดียวกันกับที่ใช้กับส่วนประกอบทรงกระบอก.
กระบวนการชุบแข็งทั้งสี่ด้านจึงต้องจัดการกับสองส่วนในเวลาเดียวกัน:
•พื้นที่ทำงานทั่วทั้งหน้าเรียบแต่ละหน้า
•บริเวณมุมและขอบระหว่างใบหน้าที่อยู่ติดกัน
จุดมุ่งหมายคือการพัฒนารูปแบบการชุบแข็งที่ต้องการบนพื้นผิวการใช้งานทั้งสี่ในขณะเดียวกันก็ควบคุมความแปรผันระหว่างผิวหน้าและมุมมากเกินไป.
ขนาดชิ้นงาน, รูปร่างมุม, วัสดุ, ความสัมพันธ์แบบคอยล์ต่อชิ้นส่วน, ความถี่, พลังและการเคลื่อนไหวล้วนส่งผลต่อผลลัพธ์.
Ⅲ. สี่หน้าในหนึ่งรอบการแข็งตัว
ความแตกต่างของกระบวนการหลักนั้นตรงไปตรงมา: ใบหน้าตามยาวทั้งสี่นั้น บำบัดภายในรอบการแข็งตัวแบบประสานกันหนึ่งรอบ.
สิ่งนี้อาจมีประโยชน์สำหรับส่วนประกอบที่มีพื้นผิวภายนอกหลายอันมีส่วนร่วมในการนำทาง, เลื่อน, ติดต่อหรือสวมใส่.
กระบวนการเผชิญหน้าแบบเดิมๆ อาจต้องมีการเปลี่ยนตำแหน่งซ้ำๆ:
ใบหน้าเดียว → เปลี่ยนตำแหน่ง → ใบหน้าถัดไป → เปลี่ยนตำแหน่งอีกครั้ง
การจัดเรียงสี่ด้านโดยเฉพาะจะลบลำดับที่ซ้ำกันนั้นออกโดยการประมวลผลทั้งสี่ด้านเข้าด้วยกัน.
นี่ไม่ได้หมายความว่าส่วนประกอบสี่เหลี่ยมหรือสี่เหลี่ยมทุกอันสามารถใช้คอยล์หรือการตั้งค่าเดียวกันได้. รางนำ, เพลาสี่เหลี่ยม และแท่งสี่เหลี่ยมอาจมีรูปทรงโดยรวมใกล้เคียงกันแต่ยังคงมีรูปทรงของมุมที่แตกต่างกัน, ความกว้างที่แข็งตัว, สภาพวัสดุและข้อกำหนดด้านมิติ.
การกำหนดค่าเครื่องจักรจึงเป็นไปตามชิ้นส่วนมากกว่าประเภทส่วนประกอบคงที่.
Ⅳ. การสแกนรางนำแบบยาว, เพลาสี่เหลี่ยมและแท่งสี่เหลี่ยม
ชิ้นส่วนที่ยาวมักต้องผ่านการชุบแข็งบนส่วนการทำงานที่ขยายออก แทนที่จะอยู่ที่ตำแหน่งคงที่จุดเดียว.
สําหรับการใช้งานเหล่านี้, ระบบสามารถกำหนดค่าเพื่อให้เขตทำความร้อนและดับที่ใช้งานอยู่ เดินทางตามความยาวที่ต้องการ. ตำแหน่งเริ่มต้นและหยุดการสแกนได้รับการตั้งค่าตามพื้นที่แข็งที่ระบุ.
ปัจจัยกระบวนการที่เกี่ยวข้อง ได้แก่:
•ขนาดหน้าตัด
•ต้องมีความยาวแข็ง
•วัสดุ
•ความต้องการความแข็ง
•ความลึกของชั้นแข็ง, เมื่อระบุไว้
•เรขาคณิตมุม
•ความตรงหรือข้อกำหนดด้านมิติอื่น ๆ
สำหรับชิ้นส่วนที่มีความแม่นยำยาวนาน, จำเป็นต้องพิจารณาความสมมาตรทางความร้อนและสภาวะการชุบแข็งด้วย เนื่องจากการเปลี่ยนแปลงมิติอาจมีความสำคัญพอๆ กับผลลัพธ์ของความแข็ง.
ในกรณีที่ใช้การควบคุมแบบดิจิตอล DSP, วงจรการทำความร้อนสามารถประสานกับการเคลื่อนที่และเวลาของเครื่องจักรที่ตั้งโปรแกรมไว้ได้. ฟังก์ชั่นการควบคุมที่แน่นอนขึ้นอยู่กับการกำหนดค่าเครื่องที่เลือก.
Ⅴ. การออกแบบตัวเหนี่ยวนำแบบกำหนดเองและการทำความร้อนที่มุม
ตัวเหนี่ยวนำได้รับการพัฒนารอบๆ หน้าตัดจริงของชิ้นงาน.
ก ขดลวด ที่ทำงานได้ดีกับเพลากลมไม่ควรถือว่าสร้างรูปแบบการทำความร้อนที่ต้องการบนชิ้นส่วนสี่เหลี่ยมจัตุรัสหรือสี่เหลี่ยม. พื้นผิวเรียบ, ต้องพิจารณามุมและพื้นที่เชื่อมต่อที่มีอยู่ร่วมกัน.
สำหรับการชุบแข็งแบบเหนี่ยวนำสี่ด้าน, โดยทั่วไปกระบวนการจะเน้นไปที่ความสัมพันธ์หลายประการ:
การปกปิดแบบหน้าเรียบ
ความกว้างในการทำงานที่ต้องการในแต่ละหน้าต้องได้รับความร้อนที่เพียงพอ.
บริเวณหัวมุม
มุมอาจตอบสนองแตกต่างจากจุดศูนย์กลางของพื้นผิวเรียบ เนื่องจากรูปทรงเฉพาะจุดเปลี่ยนการเชื่อมต่อแม่เหล็กไฟฟ้าและการไหลของความร้อน.
ระยะคอยล์ถึงชิ้นส่วน
ความแปรผันในความสัมพันธ์ของการคัปปลิ้งเฉพาะที่สามารถเปลี่ยนอินพุตความร้อนรอบๆ หน้าตัดได้.
การเคลื่อนไหวและพลัง
เมื่อใช้การสแกน, กำลังและสภาวะการเคลื่อนที่ที่เลือกต้องทำงานร่วมกันตลอดระยะเวลาการรักษา.
แหล่งจ่ายไฟเหนี่ยวนำถูกเลือกเป็นส่วนหนึ่งของกระบวนการนี้ แทนที่จะแยกจากขดลวด. การแปลงพลังงานตาม IGBT สามารถใช้กับช่วงการทำงานที่ต้องการได้, ในขณะที่ความถี่และกำลังขั้นสุดท้ายขึ้นอยู่กับชิ้นงานและการชุบแข็ง.
Ⅵ. ชิ้นงานและพื้นที่การใช้งานทั่วไป
อุปกรณ์ประเภทนี้ไม่จำกัดเพียง รางนำ.
สามารถกำหนดค่าสำหรับสี่เหลี่ยมจัตุรัสที่แตกต่างกันได้, ส่วนประกอบทรงสี่เหลี่ยมและทรงปริซึมซึ่งพื้นผิวภายนอกสี่ด้านจำเป็นต้องทำให้พื้นผิวแข็งตัว.
ชิ้นงานทั่วไปอาจรวมถึง:
รางนำและแถบนำ
ส่วนประกอบยาวพร้อมไกด์หลายแบบ, เลื่อนหรือพื้นผิวสัมผัส.
เพลาสี่เหลี่ยม
การส่งผ่านแบบสี่เหลี่ยมจัตุรัส, ส่วนรองรับหรือส่วนประกอบทางกลที่มีหน้าการทำงานหลายหน้า.
แท่งสี่เหลี่ยม
ชิ้นส่วนสี่เหลี่ยมยาวที่มีพื้นผิวแข็งตลอดบางส่วนหรือตลอดความยาว.
ส่วนประกอบทางกลแบบแท่งปริซึม
ชิ้นส่วนที่มีพื้นผิวภายนอกเรียบหลายแบบซึ่งไม่เหมาะกับการชุบแข็งเพลากลมแบบธรรมดา.
ชิ้นส่วนที่กำหนดเอง
ส่วนประกอบที่ไม่ได้มาตรฐานซึ่งภาพวาดระบุการแข็งตัวบนพื้นผิวภายนอกทั้งสี่ด้าน.
พื้นที่การใช้งานที่เป็นไปได้ ได้แก่ เครื่องมือกล, ระบบอัตโนมัติทางอุตสาหกรรม, ระบบการเคลื่อนที่เชิงเส้น, อุปกรณ์ขนถ่ายวัสดุ, เครื่องจักรทั่วไปและระบบกลไกสั่งทำพิเศษอื่นๆ.
การใช้งานควรพิจารณาจากรูปทรงของชิ้นส่วนจริงและข้อกำหนดในการชุบแข็ง แทนที่จะพิจารณาจากชื่ออุตสาหกรรมเพียงอย่างเดียว.
Ⅶ. พลังงาน IGBT และการควบคุมดิจิตอล DSP
แหล่งจ่ายไฟเหนี่ยวนำ, การเคลื่อนตัวของเครื่องจักรและลำดับการดับจำเป็นต้องทำงานเป็นกระบวนการเดียว.
เพื่อการกำหนดค่าที่เหมาะสม, ตัวเครื่องสามารถใช้ไฟเหนี่ยวนำ IGBT ได้ด้วย การควบคุมแบบดิจิตอล DSP. ขั้นพลังงาน IGBT ให้การแปลงพลังงานที่ควบคุมด้วยระบบอิเล็กทรอนิกส์, ในขณะที่ระบบ DSP จัดการฟังก์ชั่นการทำงานและการควบคุมที่จำเป็น.
ขึ้นอยู่กับการกำหนดค่าที่เลือก, การควบคุม DSP สามารถรองรับฟังก์ชันต่างๆ เช่น:
•รอบการทำความร้อนที่ตั้งโปรแกรมไว้
•การควบคุมพลังงาน
•เวลาทำความร้อน
•การประสานงานการทำงานของเครื่องจักร
•การตรวจสอบสถานะการทำงาน
•การจัดเก็บสูตรสำหรับชิ้นส่วนที่เกิดซ้ำ
ควรระบุฟังก์ชันเหล่านี้ตามความต้องการการผลิต. ไม่ควรถือเป็นคุณสมบัติมาตรฐานที่เหมือนกันในทุกเครื่อง.
สำหรับลูกค้าที่ผลิตชิ้นส่วนหลายแบบ, ระบบควบคุมสามารถกำหนดค่าตามโปรแกรมที่เก็บไว้ต่างๆ ได้, โดยมีเงื่อนไขว่าช่วงทางกลและทางไฟฟ้าของเครื่องเหมาะสมกับชิ้นส่วนเหล่านั้น.
Ⅷ. การกำหนดค่าเครื่องจักรขึ้นอยู่กับชิ้นส่วน
ไม่ควรเลือกเครื่องชุบแข็งแบบเหนี่ยวนำสี่ด้านจากพิกัดกำลังหรือความยาวโดยรวมเพียงอย่างเดียว.
จุดเริ่มต้นคือการเขียนแบบชิ้นงาน.
| ข้อมูล | ทำไมมันถึงสำคัญ |
|---|---|
| รูปร่างหน้าตัด | กำหนดตัวเหนี่ยวนำพื้นฐานและการจัดเครื่องมือ |
| ความกว้างและความสูง | ส่งผลต่อการมีเพศสัมพันธ์และพื้นที่การประมวลผลที่มีอยู่ |
| เรขาคณิตมุม | มุมที่คมชัด, การลบมุมและรัศมีสามารถเปลี่ยนพฤติกรรมการทำความร้อนได้ |
| ความยาวโดยรวม | ส่งผลต่อการเคลื่อนที่และการรองรับของเครื่องจักร |
| พื้นที่แข็งที่ต้องการ | กำหนดช่วงการรักษาและการสแกน |
| วัสดุ | ส่งผลต่อการตอบสนองที่แข็งตัว |
| ความแข็งที่ต้องการ | กำหนดเป้าหมายพื้นผิวขั้นสุดท้าย |
| ความลึกของเคส, ถ้าระบุไว้ | มีอิทธิพลต่อการพัฒนากระบวนการ |
| ข้อกำหนดด้านมิติ | เกี่ยวข้องกับส่วนประกอบที่ยาวหรือแม่นยำ |
| ความต้องการในการผลิต | ส่งผลต่อระบบอัตโนมัติและโครงร่างเครื่องจักร |
โครงสร้างทางกล, ตัวเหนี่ยวนำ, แหล่งจ่ายไฟเหนี่ยวนำ, รองรับชิ้นงาน, การสแกนการเดินทาง, จากนั้นสามารถกำหนดค่าฟังก์ชันการจัดเรียงและควบคุมการดับได้ทั่วทั้งแอปพลิเคชัน.
ชิ้นส่วนสองชิ้นที่มีขนาดภายนอกใกล้เคียงกันอาจยังต้องใช้วิธีแก้ไขปัญหากระบวนการที่แตกต่างกันหากมีรูปร่างเป็นมุม, รูปแบบการชุบแข็งหรือข้อกำหนดด้านมิติจะแตกต่างกัน.
Ⅸ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
+ สามารถชุบแข็งทั้งสี่หน้าพร้อมกันได้?
ได้. แนวคิดของเครื่องจักรมีพื้นฐานมาจากการชุบแข็งพื้นผิวภายนอกสี่หน้าพร้อมกัน. ตัวเหนี่ยวนำและกระบวนการยังต้องมีการพัฒนารอบๆ ชิ้นส่วนจริง.
+ เครื่องจักรเดียวกันสามารถแปรรูปชิ้นงานทั้งแบบสี่เหลี่ยมและสี่เหลี่ยมได้?
อาจเป็นไปได้หากชิ้นส่วนอยู่ในช่วงกลไกและกระบวนการของระบบ. ขนาดและรูปทรงมุมที่แตกต่างกันอาจต้องมีการเปลี่ยนแปลงตัวเหนี่ยวนำ, โปรแกรมติดตั้งและกระบวนการ.
+ เครื่องนี้ใช้กับรางนำเท่านั้นหรือไม่?
ไม่ใช่. รางนำและแถบนำทางเป็นการใช้งานทั่วไป, แต่แนวคิดกระบวนการเดียวกันนี้สามารถนำไปใช้กับเพลาสี่เหลี่ยมได้เช่นกัน, แท่งสี่เหลี่ยมและส่วนประกอบปริซึมอื่นๆ ที่มีพื้นผิวการทำงานสี่แบบ.
+ เหตุใดบริเวณมุมจึงต้องการการดูแลเป็นพิเศษ?
รูปทรงของมันแตกต่างจากจุดศูนย์กลางของหน้าแบน, ดังนั้นข้อต่อเฉพาะจุดและการกระจายความร้อนจึงอาจแตกต่างกัน. พฤติกรรมของมุมจึงต้องได้รับการพิจารณาในระหว่างการพัฒนาคอยล์และกระบวนการ.
Ⅹ. ส่งรูปวาดส่วนของคุณมาให้เรา
สำหรับการประเมินเบื้องต้น, ส่งแบบชิ้นส่วนหรือหน้าตัดพื้นฐานพร้อมพื้นที่ชุบแข็งที่ต้องการมาให้เรา. ข้อมูลเริ่มต้นที่มีประโยชน์ที่สุดคือขนาดชิ้นส่วน, วัสดุ, ต้องการพื้นที่ชุบแข็งและข้อกำหนดการผลิต. ถ้าความแข็ง, ข้อกำหนดด้านความลึกของขนาดตัวพิมพ์หรือมิติถูกกำหนดไว้แล้ว, นอกจากนี้ยังสามารถรวมไว้ด้วย. จากนั้นเราสามารถประเมินกระบวนการชุบแข็งแบบเหนี่ยวนำทั้งสี่ด้านและกำหนดค่าตัวเหนี่ยวนำได้, แหล่งจ่ายไฟเหนี่ยวนำ, การจัดเรียงการสแกนและเค้าโครงเครื่องรอบๆ แอปพลิเคชัน.