Induktionshärtemaschine für Zahnstangen für Werkzeugmaschinen & Industrielle Automatisierung
Ⅰ. Induktionshärten von Zahnstangen im Einsatz
Induktionshärten von Zahnstangen
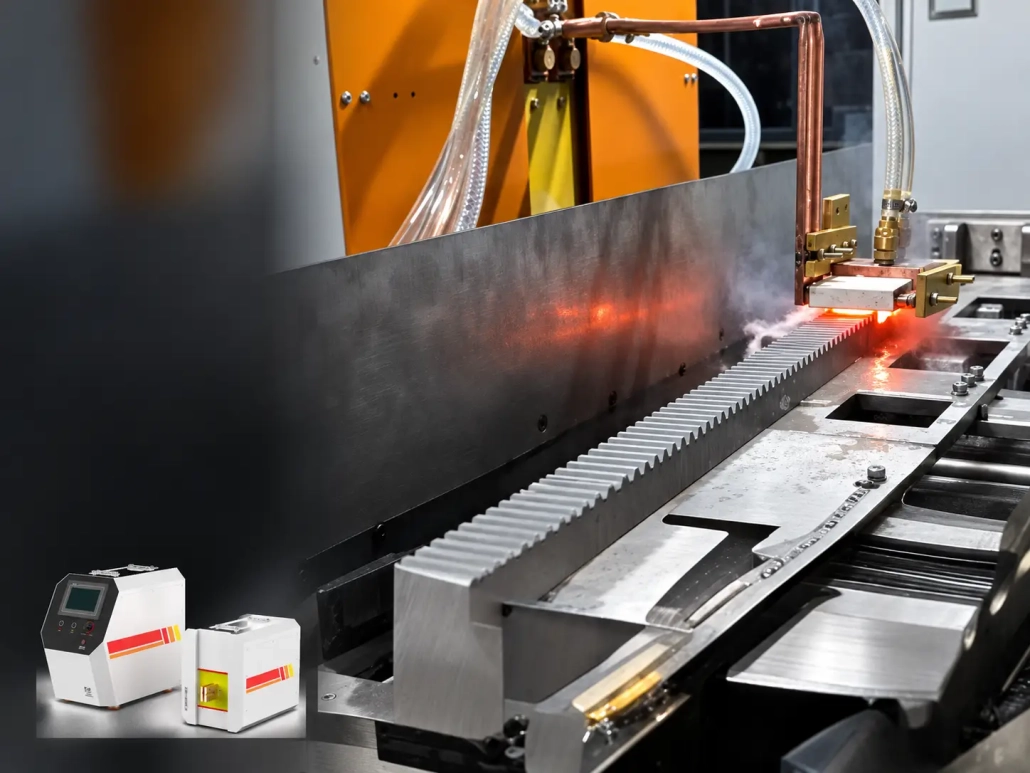
Lokalisierte Induktionshärtung von Zahnstangenzähnen
Im oben gezeigten Prozess, Die Induktionsspule wird nahe an den Zähnen der Zahnstange positioniert und erwärmt den gewünschten Zahnbereich. Anschließend wird der erhitzte Bereich entsprechend dem Härteprozess abgeschreckt.
Für längere Behandlungsdauern, Eine relative Bewegung zwischen der Zahnstange und dem Induktor kann die Heizzone entlang der Zahnstange bewegen.
Der Prozess wird rund um den für die Härtung vorgesehenen Bereich entwickelt, anstatt das gesamte Gestell als ein gleichmäßig erhitztes Werkstück zu behandeln.
Ⅱ. Welche Bereiche einer Zahnstange können gehärtet werden??
Der erforderliche gehärtete Bereich hängt von der Zahnstangenkonstruktion und den Wärmebehandlungsspezifikationen ab.
Zu einem Zahnstangenzahn gehört der Zahnspitze, Flanke und Wurzel, Es sollte jedoch nicht automatisch davon ausgegangen werden, dass diese Bereiche dasselbe erfordern Härtemuster oder Gehäusetiefe. Bei einigen Anwendungen kann eine Härtung hauptsächlich im Bereich der Arbeitszahnoberfläche erforderlich sein, während andere möglicherweise ein anderes Profil für die gehärtete Zone angeben.
Daher sollte vor der Auswahl des Induktors und Prozesses der benötigte Bereich auf der Zeichnung identifiziert werden.
Auch Material und Vorzustand spielen eine Rolle. Das Material der Zahnstange muss für das erforderliche Induktionshärtungsverhalten geeignet sein.
Für eine erste Prozessbewertung, Die nützlichsten Informationen sind in der Regel die Zahnstangenzeichnung, Material und einer ausgeprägten Härtezone.
Ⅲ. Positionierung und Abtastung des Induktors entlang der Zahnstangenzähne
Zahnstangen unterscheiden sich von glatte Wellen weil die Induktionsspule um ein wiederholtes Zahnprofil herum arbeitet und nicht um eine kontinuierliche zylindrische Oberfläche.
Der Induktor folgt nicht unbedingt jedem Detail der Zahnform. Seine Geometrie und Position werden entsprechend dem Rackprofil und dem erforderlichen Heizmuster entwickelt.
Wichtige Überlegungen umfassen die Zahngeometrie, Modul, Regalabschnitt, Spulen-Zahn-Verhältnis und verfügbarer Freiraum um den Behandlungsbereich herum.
Für ein langes Rack, Die Behandlung kann entlang der Zahnstangenlänge kontrolliert erfolgen relative Bewegung zwischen Werkstück und Induktor. Während dieser Bewegung, Die Beziehung zwischen der Spule und den Zähnen sollte für den erforderlichen Prozess ausreichend kontrolliert bleiben.
Auch lange Werkstücke benötigen unter Umständen eine entsprechende Unterstützung und Führung, damit sich die Gestellposition im Laufe der Behandlung nicht übermäßig verändert.
Ein Modulwechsel, Zahnform oder Zahnstangenabschnitt können unterschiedliche Werkzeuge erfordern, auch wenn die Gesamtlänge der Zahnstange ähnlich ist.
Ⅳ. Abschrecken und das endgültige gehärtete Ergebnis
Durch Erhitzen allein wird die endgültige Härtezone nicht definiert. Auch die erhitzten Zahnstangenzähne müssen entsprechend dem geforderten Verfahren abgeschreckt werden.
Bei einem Umzugs- oder Scan-Setup, Die Abschreckanordnung muss im Verlauf der Behandlung mit dem erhitzten Bereich zusammenarbeiten. Abhängig von der Anwendung, Die Abschreckung kann in das Induktionswerkzeug integriert oder über eine bereitgestellt werden separate Sprühanordnung.
Das sichtbare Erwärmungsmuster sollte nicht als alleiniges Maß für das Endergebnis verwendet werden. Die Abnahme sollte gemäß der Wärmebehandlungsspezifikation erfolgen, Dazu kann die Oberflächenhärte gehören, Lage der gehärteten Zone und Einsatztiefe, sofern angegeben.
Die erforderliche Gehäusetiefe wird zusammen mit dem Material berücksichtigt, Zahngeometrie, Erhitzungsmethode und Abschrecken, wenn der Prozess entwickelt wird.
Ⅴ. Maschinenkonfiguration für das Härten von Zahnstangen
Eine Induktionshärtemaschine für Zahnstangen wird normalerweise anhand der Zahnstangengeometrie und der Produktionsanforderungen konfiguriert und nicht nur anhand der Zahnstangenlänge oder der Nennleistung.
Ein System kann umfassen:
Die genaue Anordnung hängt vom Werkstück und der Behandlungsanforderung ab.
Ein langes Gestell, das über eine größere Länge gehärtet werden muss, benötigt möglicherweise eine geführte Bewegung und zusätzliche Unterstützung. Ein kürzeres Rack, oder eine Komponente, die nur einen lokalisierten gehärteten Bereich erfordert, kann eine andere Handhabungsregelung verwenden.
Ähnliche Rack-Größen können manchmal die gleiche Leistungsplattform nutzen und dabei unterschiedliche Induktoren verwenden, Vorrichtungen oder Prozesseinstellungen. Dies muss anhand der tatsächlichen Werkstücke beurteilt werden und nicht anhand der Nennmaße.
Ⅵ. Anwendungen in Werkzeugmaschinen und industrieller Automatisierung
Induktionsgehärtete Zahnstangen werden dort eingesetzt, wo die Zahnstangenzähne wiederholtem Kontakt und Verschleiß ausgesetzt sind Zahnstangenantriebssysteme.
Typische Anwendungsbereiche können sein:
In Werkzeugmaschinen und Portalsystemen, Lange Zahnstangen können verwendet werden, um Bewegungen über längere Verfahrwege zu übertragen. Automatisierungsgeräte können auch Zahnstangenantriebe verwenden, wenn eine lineare Bewegung erforderlich ist.
Der Härtebedarf muss noch anhand der eigentlichen Zahnstangenzeichnung definiert werden. Rackabmessungen, Zahngeometrie, Material und erforderliche Härtezone können je nach Anwendung erheblich variieren.
Ⅶ. Für die Maschinenauswahl erforderliche Informationen
Eine Zahnstangenzeichnung bietet weitere nützliche Informationen für der Maschinenauswahl als eine Anfrage, die nur auf Leistung oder Betriebsfrequenz basiert.
| Information | Warum sie wichtig ist |
|---|---|
| Zahnstangenzeichnung | Zeigt die Zahnform, Zahnstangenabschnitt und Gesamtgeometrie |
| Material | Hilft bei der Bewertung der erwarteten Verhärtungsreaktion |
| Racklänge | Beeinflusst die Anforderungen an Unterstützung und Bewegung |
| Zahngeometrie / Modul | Beeinflusst die Entwicklung von Induktoren und Werkzeugen |
| Erforderlicher gehärteter Bereich | Definiert, wo Erhitzen und Abschrecken erforderlich sind |
| Zielhärte, falls angegeben | Definiert das erforderliche Oberflächenergebnis |
| Einsatzhärtetiefe, falls angegeben | Hilft bei der Definition der Härteanforderung |
| Produktionsanforderung | Beeinflusst die Handhabung und Automatisierungskonfiguration |
Wenn der gehärtete Bereich bereits definiert wurde, Besonders nützlich ist die direkte Markierung auf der Zeichnung.
Für ein erstes Gespräch, Jedoch, eine klare Zeichnung oder ein Foto, das Material, sofern bekannt, und der Bereich, der gehärtet werden muss, reichen in der Regel aus, um mit der Bewertung zu beginnen.
Basierend auf diesen Informationen, die Induktionsspule, Rackpositionierung, Erhitzungs- und Abschreckverfahren, Stromversorgung und Maschinenkonfiguration können für die Anwendung überprüft werden.
VIII.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Welche Informationen muss ich für eine Bewertung bereitstellen??
Eine Regalzeichnung, das Material, sofern bekannt, und der Bereich, der gehärtet werden muss, reichen in der Regel für den Anfang aus. Zielhärte, Gehäusetiefe und Produktionsbedarf können hinzugefügt werden, sofern diese bereits definiert sind.
Benötigen alle Bereiche des Zahnstangenzahns die gleiche Härte??
Nicht automatisch. Die Zahnspitze, Es sollte nicht davon ausgegangen werden, dass Flanke und Fuß das gleiche Härtemuster oder die gleiche Härtetiefe erfordern. Der benötigte Bereich wird auf der Zeichnung identifiziert, bevor der Induktor und der Prozess ausgewählt werden.
Ist eine Zahnstange genauso gehärtet wie eine glatte Welle??
Nein. Eine Zahnstange hat ein sich wiederholendes Zahnprofil und keine durchgehende zylindrische Oberfläche, Daher werden die Geometrie und Position des Induktors um das Zahnprofil und das erforderliche Heizmuster herum entwickelt.
Wie werden lange Gestelle behandelt??
Die Behandlung erfolgt entlang des Gestells durch kontrollierte Relativbewegung zwischen Werkstück und Induktor. Lange Zahnstangen benötigen möglicherweise auch Unterstützung und Führung, damit die Zahnstangenposition während der Behandlung stabil bleibt.
Können verwandte Rackgrößen dieselbe Maschine oder Stromversorgung nutzen??
Manchmal. Ähnliche Rack-Größen können sich die gleiche Leistungsplattform teilen und gleichzeitig unterschiedliche Induktoren verwenden, Vorrichtungen oder Prozesseinstellungen, Dies muss jedoch anhand der tatsächlichen Werkstücke beurteilt werden und nicht anhand der Nennmaße.