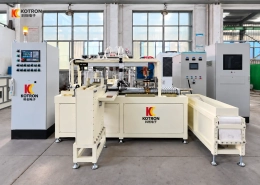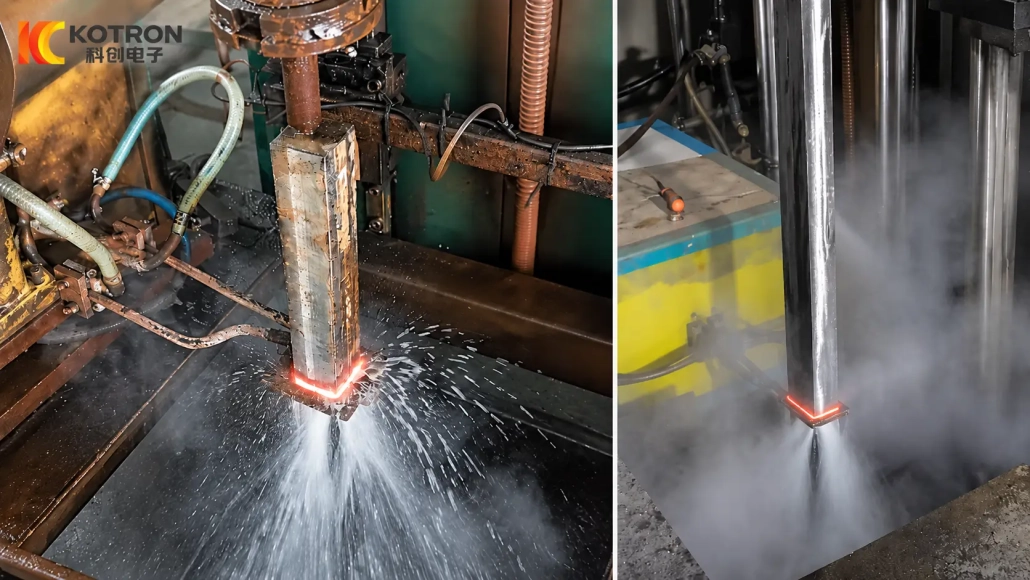
导轨四面感应淬火机, 方形和矩形零件
Ⅰ. 四面同时感应淬火
四个面同时感应淬火 - 适用于方形和矩形零件
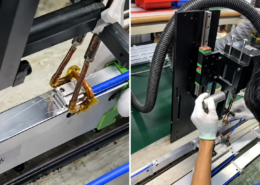
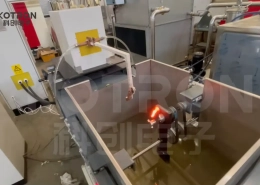
该视频显示了正在同时进行四面感应淬火的方形截面部件.
对于具有四个功能表面的零件, 这种方法避免了每个面重复单独的加热循环. 需要硬化较长部分的地方, 加热和淬火区域可与沿工件的受控扫描相结合.
最终工艺取决于零件的几何形状, 所需的硬化图案和尺寸要求.
Ⅱ. 为什么方形和矩形零件需要不同的硬化方法
正方形或矩形横截面与感应场的相互作用方式与 圆轴.
平面的中心和相邻的角区域与电感器具有不同的几何关系. 因此, 不能简单地通过应用与圆柱形部件相同的设置来控制横截面周围的热量分布.
因此,四面硬化工艺必须同时处理两个区域:
•每个平面的工作区域
•相邻面之间的角部和边缘区域
目的是在所有四个功能表面上开发所需的硬化图案,同时控制面和角之间的过度变化.
工件尺寸, 角形状, 材料, 线圈与零件的关系, 频率, 力量和运动都会影响结果.
Ⅲ. 一个硬化周期中有四个面
主要流程差异很简单: 所有四个纵向面都是 在一个协调的硬化周期内进行处理.
这对于涉及多个外表面进行引导的组件非常有用, 滑动, 接触或磨损.
传统的面对面过程可能需要反复重新定位:
一张脸 → 复位 → 下一张脸 → 再次重新定位
专用的四面布置通过一起处理四个面来消除重复的序列.
这并不意味着每个正方形或矩形组件都可以使用相同的线圈或设置. 一条导轨, 方轴 矩形条可能具有相似的整体形状,但拐角几何形状仍然不同, 硬化宽度, 材料条件和尺寸要求.
因此,机器配置遵循零件而不是固定的组件类别.
Ⅳ. 扫描长导轨, 方轴和矩形棒
长零件通常需要在延伸的工作部分而不是在一个固定位置进行硬化.
对于这些应用, 该系统可以配置为主动加热和淬火区 沿着所需的长度行进. 根据指定的硬化区域设置扫描开始和停止位置.
相关工艺因素包括:
•横截面尺寸
•所需硬化长度
•材料
•硬度要求
•渗层深度, 当指定时
•拐角几何形状
•直线度或其他尺寸要求
用于长精密零件, 还需要考虑热对称性和淬火条件,因为尺寸变化与硬度结果一样重要.
使用DSP数字控制的地方, 加热循环可以与编程的机器运动和定时相协调. 确切的控制功能取决于所选的机器配置.
Ⅴ. 定制感应器设计和角落加热
感应器是围绕工件的实际横截面开发的.
一个 线圈 不应假定在圆轴周围工作良好的在方形或矩形零件上产生所需的加热模式. 平坦的表面, 角落和可用的耦合空间需要一起考虑.
用于四面感应淬火, 该过程通常侧重于几种关系:
平面覆盖
每个面上所需的工作宽度需要接受足够的加热.
角落区域
由于局部几何形状改变了电磁耦合和热流,角落的响应可能与平坦表面的中心不同.
线圈到零件的距离
局部耦合关系的变化可以改变横截面周围的热输入.
运动与力量
使用扫描时, 所选功率和行程条件需要在整个治疗过程中协同工作.
选择感应电源作为该过程的一部分,而不是独立于线圈. 基于 IGBT 的功率转换可用于所需的工作范围, 而最终的频率和功率取决于工件和硬化要求.
Ⅵ. 典型工件和应用领域
此类设备不限于 导向轨.
可以针对不同的方格进行配置, 四个外表面需要表面硬化的矩形和棱柱形部件.
典型工件可包括:
导轨和导杆
具有多个导向的长部件, 滑动或接触表面.
方轴
方形截面传动, 具有多个工作面的支撑或机械部件.
矩形条
沿部分或全部长度具有硬化表面的长矩形零件.
棱柱形机械部件
具有多个平坦外表面的零件,不适合传统的圆轴淬火布置.
定制零件
图纸指定四个外表面经过硬化处理的非标准部件.
可能的应用领域包括机床, 工业自动化, 直线运动系统, 物料搬运设备, 通用机械和其他定制机械系统.
应用仍应根据实际零件的几何形状和硬化要求来判断,而不是仅根据行业名称来判断.
Ⅶ. IGBT 电源和 DSP 数字控制
感应电源, 机器运动和淬火顺序需要作为一个过程进行.
对于合适的配置, 该机器可以使用 IGBT 感应电源 DSP数字控制. IGBT 功率级提供电子控制功率转换, 而DSP系统管理所需的操作和控制功能.
取决于所选配置, DSP 控制可支持以下功能::
•程序加热循环
•功率控制
•加热时间
•机器操作协调
•运行状态监控
•重复部分的配方存储
这些功能应根据生产要求指定. 它们不应被视为每台机器上相同的标准功能.
对于生产多种零件变型的客户, 控制系统还可以围绕不同的存储程序进行配置, 只要机器的机械和电气范围适合这些零件.
Ⅷ. 机器配置基于零件
四面感应淬火机不应仅从额定功率或总长度来选择.
起点是工件图.
| 信息 | 为什么这很重要 |
|---|---|
| 截面形状 | 定义基本电感器和工具布置 |
| 宽度和高度 | 影响耦合和可用处理空间 |
| 拐角几何形状 | 尖角, 倒角和半径可以改变加热行为 |
| 总长 | 影响机器行程和支撑 |
| 所需硬化面积 | 定义治疗和扫描范围 |
| 材料 | 影响硬化反应 |
| 所需硬度 | 定义最终表面目标 |
| 表面深度, 如果指定 | 影响工艺开发 |
| 尺寸要求 | 与长部件或精密部件相关 |
| 生产要求 | 影响自动化和机器布局 |
机械结构, 感应器, 感应电源, 工件支撑, 扫描行程, 然后可以围绕应用配置淬火布置和控制功能.
如果两个具有相似外部尺寸的零件的角形状相同,则它们可能仍然需要不同的工艺解决方案, 硬化图案或尺寸要求不同.
Ⅸ. 常见问题解答
单击问题以展开答案.
+ 四个面可以同时硬化吗?
可以. 该机器概念基于四个外表面的同时硬化. 电感器和工艺仍需要围绕实际部件进行开发.
+ 同一台机器可以同时加工正方形和长方形零件吗?
如果零件落在系统的机械和工艺范围内,则可能有可能. 不同的尺寸和角几何形状可能需要更改电感器, 工装夹具及工艺程序.
+ 这机器只能做导轨吗?
不. 导轨和导杆是典型应用, 但同样的工艺理念也适用于方轴, 具有四个功能表面的矩形条和其他棱柱形组件.
+ 为什么角落区域需要特别注意?
它们的几何形状与平面的中心不同, 因此局部耦合和热分布也可能不同. 因此,在卷材和工艺开发过程中需要考虑拐角行为.