가이드 레일용 4면 고주파 경화기, 정사각형 및 직사각형 부품
Ⅰ. 4면 동시 고주파 경화
4면 동시 유도 경화 — 정사각형 및 직사각형 부품용
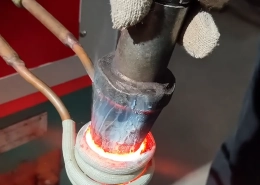
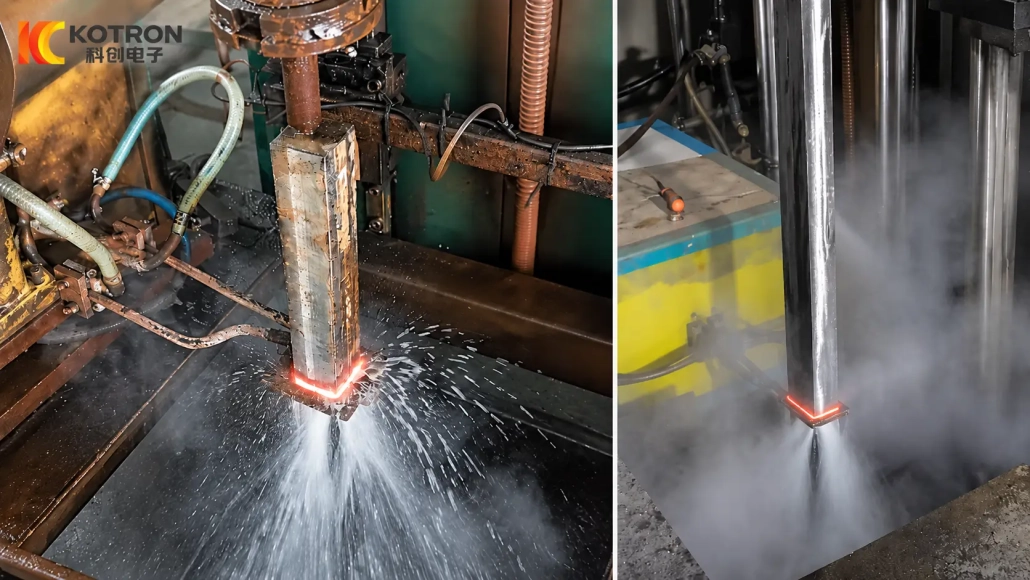
영상은 동시 4면 유도 경화를 진행하는 정사각형 단면 부품을 보여줍니다..
4개의 기능적 표면을 갖춘 부품용, 이 접근 방식은 각 면에 대해 별도의 가열 주기를 반복하는 것을 방지합니다.. 더 긴 부분을 경화해야 하는 경우, 가열 및 담금질 영역은 공작물을 따라 제어된 스캐닝과 결합될 수 있습니다..
최종 프로세스는 부품 형상에 따라 다릅니다., 필요한 경화 패턴 및 치수 요구 사항.
Ⅱ. 정사각형 및 직사각형 부품에 다른 경화 방식이 필요한 이유
정사각형 또는 직사각형 단면은 유도 필드와 같은 방식으로 상호 작용하지 않습니다. 둥근 샤프트.
평평한 면의 중심과 인접한 모서리 영역은 인덕터와 다른 기하학적 관계를 갖습니다.. 결과적으로, 단면 주위의 열 분포는 원통형 구성요소에 사용된 것과 동일한 설정을 적용하는 것만으로는 제어할 수 없습니다..
따라서 4면 경화 공정은 두 영역을 동시에 해결해야 합니다.:
•각 평면의 작업 영역
•인접한 면 사이의 모서리 및 가장자리 영역
목표는 면과 모서리 사이의 과도한 변형을 제어하면서 4개의 기능 표면 모두에 필요한 경화 패턴을 개발하는 것입니다..
공작물 치수, 모서리 모양, 재료, 코일-부품 관계, 주파수, 힘과 움직임 모두 결과에 영향을 미칩니다.
Ⅲ. 한 번의 경화 주기에 4개의 면이 있음
주요 프로세스 차이점은 간단합니다.: 네 개의 세로면이 모두 하나의 조정된 경화 주기 내에서 처리됨.
이는 여러 외부 표면이 가이드에 관련된 구성요소에 유용할 수 있습니다., 슬라이딩, 접촉 또는 착용.
기존의 대면 프로세스에서는 반복적인 재배치가 필요할 수 있습니다.:
한 얼굴 → 정복 → 다음 얼굴 → 다시 위치를 바꾸다
전용 4면 배열은 4개의 면을 함께 처리하여 반복되는 순서를 제거합니다..
이는 모든 정사각형 또는 직사각형 구성 요소가 동일한 코일이나 설정을 사용할 수 있다는 의미는 아닙니다.. 가이드 레일, 사각 샤프트 직사각형 막대는 전체 모양이 비슷할 수 있지만 모서리 형상은 여전히 다릅니다., 경화된 폭, 재료 상태 및 치수 요구 사항.
따라서 기계 구성은 고정된 구성 요소 범주가 아닌 부품을 따릅니다..
Ⅴ. 긴 가이드 레일 스캐닝, 정사각형 샤프트 및 직사각형 바
긴 부품은 하나의 고정 위치 대신 확장된 작업 섹션에 걸쳐 경화가 필요한 경우가 많습니다..
이러한 용도에서는, 활성 가열 및 담금질 영역이 활성화되도록 시스템을 구성할 수 있습니다. 필요한 길이만큼 이동. 스캔 시작 및 중지 위치는 지정된 경화 영역에 따라 설정됩니다..
관련 프로세스 요소에는 다음이 포함됩니다.:
•단면 치수
•필요한 경화 길이
•재료
•경도 요구 사항
•케이스 깊이, 지정된 경우
•코너 기하학
•직진성 또는 기타 치수 요구 사항
긴 정밀 부품용, 치수 변화가 경도 결과만큼 중요할 수 있으므로 열 대칭 및 담금질 조건도 고려해야 합니다..
DSP 디지털 제어가 사용되는 경우, 가열 사이클은 프로그래밍된 기계 이동 및 타이밍에 따라 조정될 수 있습니다.. 정확한 제어 기능은 선택한 기계 구성에 따라 다릅니다..
Ⅴ. 맞춤형 인덕터 설계 및 코너 가열
인덕터는 공작물의 실제 단면을 중심으로 개발됩니다..
A 코일 둥근 샤프트 주변에서 잘 작동하는 것이 정사각형이나 직사각형 부품에 필요한 가열 패턴을 생성한다고 가정해서는 안 됩니다.. 평평한 표면, 모서리와 사용 가능한 결합 공간을 함께 고려해야 합니다..
4면 고주파 경화용, 프로세스는 일반적으로 여러 관계에 중점을 둡니다.:
평평한 얼굴 커버
각 면에 필요한 작업 폭은 충분한 가열을 받아야 합니다..
코너 영역
국부적 기하학적 구조가 전자기 결합과 열 흐름을 변경하기 때문에 모서리는 평평한 표면의 중심과 다르게 반응할 수 있습니다..
코일-부품 거리
국부적 결합 관계의 변화는 단면 주위의 열 입력을 변경할 수 있습니다..
움직임과 힘
스캔을 사용하는 경우, 선택한 전력 및 이동 조건은 치료 기간 동안 함께 작동해야 합니다..
The induction power supply is selected as part of this process rather than independently from the coil. IGBT-based power conversion can be used with the required operating range, while the final frequency and power depend on the workpiece and hardening requirement.
Ⅵ. Typical Workpieces and Application Areas
This type of equipment is not limited to 가이드 레일.
It can be configured for different square, rectangular and prismatic components where four external faces require surface hardening.
Typical workpieces can include:
Guide Rails and Guide Bars
Long components with several guiding, sliding or contact surfaces.
Square Shafts
Square-section transmission, support or mechanical components with multiple working faces.
Rectangular Bars
Long rectangular parts with hardened surfaces along part or all of their length.
Prismatic Mechanical Components
기존의 둥근 샤프트 경화 배열에 적합하지 않은 여러 개의 평평한 외부 표면을 가진 부품.
맞춤형 부품
도면에서 4개의 외부 면에 대한 경화를 지정하는 비표준 구성요소.
가능한 적용 분야에는 공작 기계가 포함됩니다., 산업 자동화, 선형 모션 시스템, 자재 취급 장비, 일반 기계 및 기타 맞춤형 기계 시스템.
응용 분야는 업계 이름보다는 실제 부품 형상 및 경화 요구 사항을 기준으로 판단해야 합니다..
Ⅶ. IGBT 전력 및 DSP 디지털 제어
유도 전원 공급 장치, 기계 이동과 담금질 순서는 하나의 프로세스로 작동해야 합니다..
적합한 구성의 경우, 기계는 IGBT 유도 전력을 다음과 같이 사용할 수 있습니다. DSP 디지털 제어. IGBT 전력단은 전자적으로 제어되는 전력 변환을 제공합니다., DSP 시스템이 필요한 작동 및 제어 기능을 관리하는 동안.
선택한 구성에 따라, DSP 제어는 다음과 같은 기능을 지원할 수 있습니다.:
•프로그래밍된 가열 사이클
•전력 제어
•가열 타이밍
•기계 작동 조정
•작동 상태 모니터링
•반복되는 부분을 위한 레시피 저장
이러한 기능은 생산 요구 사항에 따라 지정되어야 합니다.. 모든 시스템에서 동일한 표준 기능으로 취급되어서는 안 됩니다..
여러 부품 변형을 생산하는 고객의 경우, 제어 시스템은 다양한 저장된 프로그램을 중심으로 구성될 수도 있습니다., 기계의 기계적, 전기적 범위가 해당 부품에 적합한 경우.
Ⅷ. 기계 구성은 부품을 기반으로 합니다.
4면 고주파 경화기는 정격 출력이나 전체 길이만으로 선택해서는 안 됩니다..
시작점은 공작물 도면입니다..
| 정보 | 왜 중요한가요? |
|---|---|
| 단면 형상 | 기본 인덕터 및 툴링 배열을 정의합니다. |
| 너비와 높이 | 결합 및 사용 가능한 처리 공간에 영향을 미칩니다. |
| 코너 기하학 | 날카로운 모서리, 모따기 및 반경은 가열 동작을 변경할 수 있습니다. |
| 전체 길이 | 기계 이동 및 지원에 영향을 미침 |
| 필요한 경화 영역 | 치료 및 스캔 범위를 정의합니다. |
| 재료 | 경화 반응에 영향을 미칩니다. |
| 필요한 경도 | 최종 표면 대상을 정의합니다. |
| 케이스 깊이, 지정된 경우 | 프로세스 개발에 영향을 미침 |
| 치수 요구 사항 | 길거나 정밀한 부품에 적합 |
| 생산 요구 사항 | 자동화 및 기계 레이아웃에 영향을 미칩니다. |
기계적 구조, 인덕터, 유도 전원 공급 장치, 공작물 지원, 스캐닝 여행, 담금질 배열 및 제어 기능은 애플리케이션 주변에서 구성될 수 있습니다..
외부 치수가 유사한 두 부품의 모서리 모양이 다른 경우에는 여전히 다른 공정 솔루션이 필요할 수 있습니다., 경화 패턴이나 치수 요구 사항이 다릅니다..
Ⅸ. 자주 묻는 질문
답변을 펼치려면 질문을 클릭하세요..
+ 4개의 면을 동시에 경화할 수 있습니까??
네. 기계 개념은 4개의 외부 표면을 동시에 경화하는 것을 기반으로 합니다.. 인덕터와 프로세스는 여전히 실제 부품을 중심으로 개발되어야 합니다..
+ 동일한 기계로 정사각형 부품과 직사각형 부품을 모두 처리할 수 있나요??
부품이 시스템의 기계적 및 프로세스 범위에 속하면 가능할 수도 있습니다.. 치수와 모서리 형상이 다르면 인덕터를 변경해야 할 수 있습니다., 설비 및 공정 프로그램.
+ 이 기계는 가이드 레일 전용인가요??
아니요. 가이드 레일과 가이드 바는 일반적인 용도입니다., 그러나 동일한 프로세스 개념을 사각형 샤프트에도 적용할 수 있습니다., 직사각형 막대 및 4개의 기능적 표면을 갖춘 기타 프리즘 구성 요소.
+ 코너 영역에 특별한 주의가 필요한 이유?
형상이 평평한 면의 중심과 다릅니다., 따라서 국부적인 결합과 열 분포도 다를 수 있습니다.. 따라서 코일 및 프로세스 개발 중에 코너 동작을 고려해야 합니다..
Ⅹ. 부품 도면을 보내주세요
초기 평가를 위해, 필요한 경화 영역과 함께 부품 도면이나 기본 단면을 보내주십시오.. 가장 유용한 시작 정보는 부품 치수입니다., 재료, 필요한 경화 영역 및 생산 요구 사항. 경도라면, 케이스 깊이 또는 치수 요구 사항이 이미 정의되어 있습니다., 그들은 또한 포함될 수 있습니다. 그런 다음 4면 유도 경화 공정을 평가하고 인덕터를 구성할 수 있습니다., 유도 전원 공급 장치, 응용 프로그램 주변의 스캔 배열 및 기계 레이아웃.