Induktionshärtemaschine für Bremsbacken für Trommelbremsen von Automobilen und Nutzfahrzeugen
Ⅰ. Siehe den Induktionshärtungsprozess für Bremsbacken
Induktionshärten der Bremsbacken
Lokalisiertes Erhitzen und Abschrecken
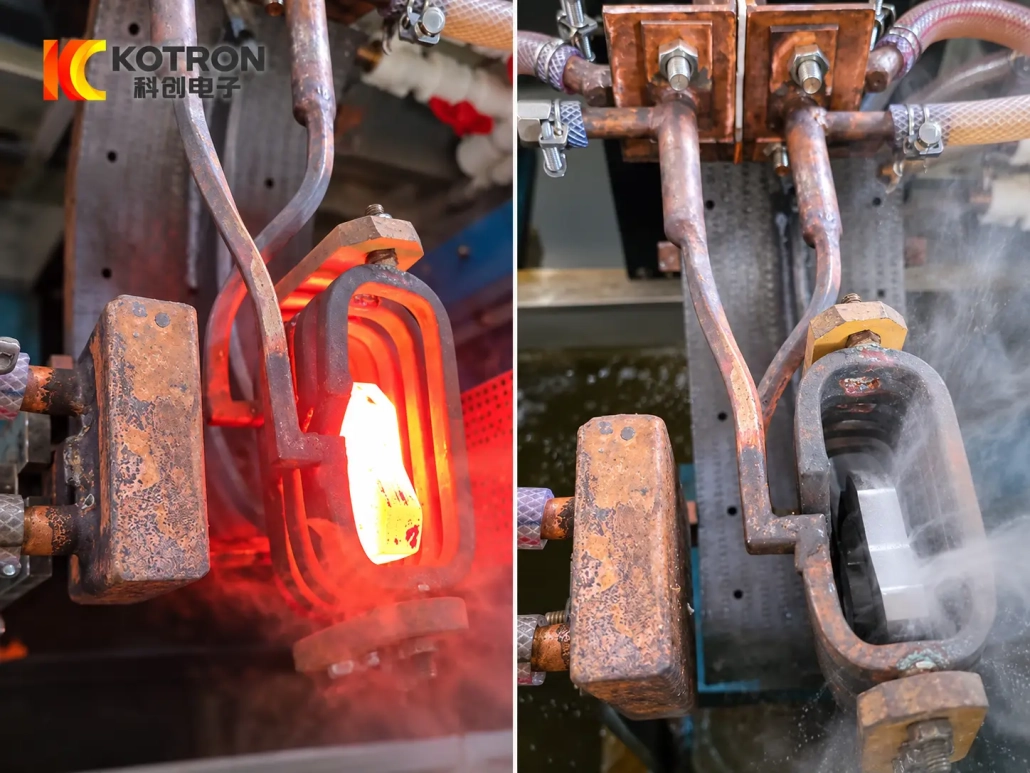
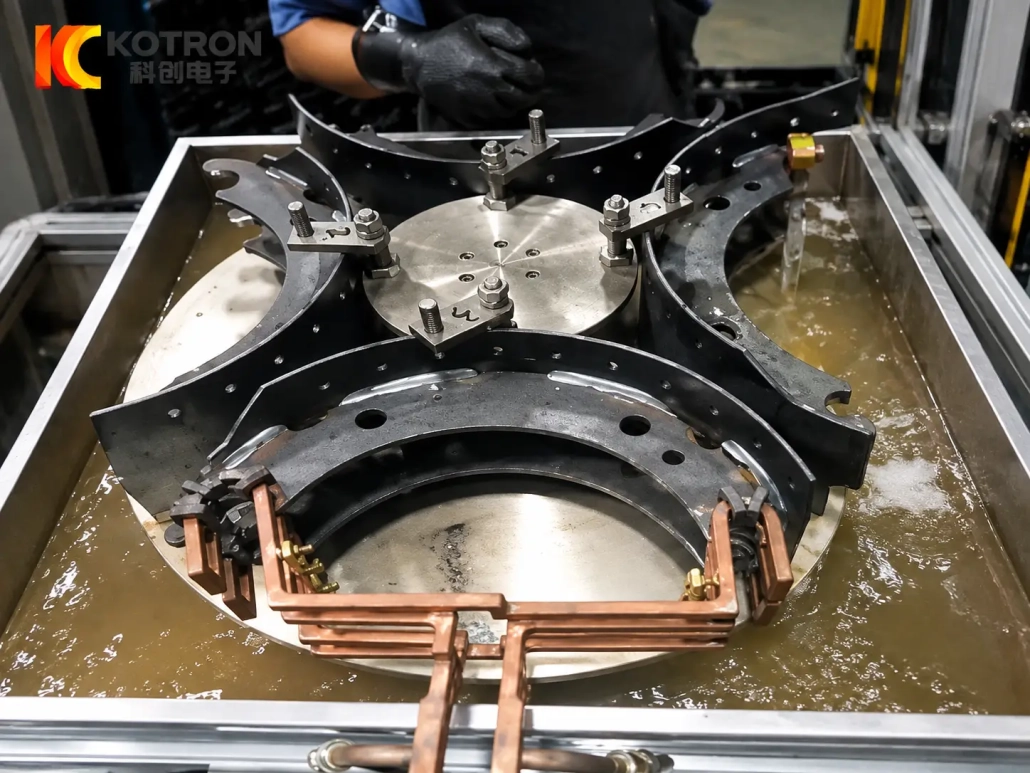
Diese Anwendung zeigt Lokale Induktionserwärmung auf einem gebogenen Bremsbackenprofil. Ein konturierter Induktor folgt dem erforderlichen Behandlungsbereich, und die erhitzte Zone wird im Rahmen des Härtezyklus abgeschreckt.
Die genaue Heizposition und Bewegungsanordnung wird entsprechend der Bremsbackengeometrie und der zur Aushärtung vorgegebenen Fläche gewählt.
Ⅱ. Lokalisierte Härtung für unterschiedliche Bremsbackenkonstruktionen
Die Geometrie der Bremsbacken kann je nach Modell erheblich variieren. Änderungen im Radius, Bogenlänge, Breite, Abschnittsdicke, Lochmuster oder Endgeometrie können sich sowohl auf die Werkzeugbestückung als auch auf den Erwärmungsprozess auswirken.
Die Ausrüstung kann für Bremsbacken mit unterschiedlichen Abmessungen entwickelt werden:
•Gebogene Profile und Radien
•Breiten und Abschnittsabmessungen
•Loch- und Schlitzanordnungen
•Endgeometrien
•Erforderliche gehärtete Bereiche
•Lade- und Handhabungsanforderungen
Die Härtezone sollte anhand der Kundenzeichnung oder der Wärmebehandlungsspezifikation definiert werden.
In einigen Bremsbackenkonstruktionen, An einem Ende kann eine lokale Härtung erforderlich sein, Kontaktbereich, Cam-bezogener Bereich, ankerbezogenen Bereich oder einer anderen festgelegten Position. Diese Positionen variieren je nach Komponente und sollten nicht allein aus dem Namen der Bremsbacken abgeleitet werden.
Dies ist der Grund, warum Ausrüstung zum Induktionshärten von Bremsbacken wird normalerweise anhand der tatsächlichen Teile- und Behandlungsanforderungen entworfen und nicht nur anhand der Werkstückgröße ausgewählt.
Ⅲ. Kundenspezifisches Induktor- und Vorrichtungsdesign
Der Induktor und die Halterung stehen in direktem Zusammenhang mit der Bremsbackengeometrie.
Induktorentwurf
Für gebogene oder unregelmäßige Bremsbackenprofile, ein konturierter Induktor kann entsprechend der benötigten Heizfläche ausgelegt werden. Die Spulenform, Arbeitsabstand und Position werden passend zur örtlichen Behandlungszone gewählt.
Ein anderer Radius oder eine andere gehärtete Position erfordern möglicherweise einen anderen Induktor, selbst wenn beide Teile als Bremsbacken klassifiziert sind.
Wo mehrere verwandte Bremsbackenmodelle bearbeitet werden müssen, Die Werkzeugkompatibilität kann anhand der Zeichnungen beurteilt werden. In manchen Fällen, Auf derselben Maschine können verschiedene Induktoren verwendet werden; in anderen, Möglicherweise muss auch die mechanische Anordnung geändert werden.
Vorrichtungsdesign
Die Vorrichtung hält die Bremsbacke in einer definierten Position relativ zum Induktor und Löschsystem.
Sein Design berücksichtigt:
•Werkstückprofil
•Verfügbare Ortungspunkte
•Härteposition
•Laderichtung
•Erforderliche Bewegung
•Umstellung zwischen Teilmodellen
Für wiederholte Produktion, Die Vorrichtungsanordnung kann auch entsprechend der erforderlichen Belastungs- und Zyklusmethode gestaltet werden.
Ⅳ. Kontrolliertes Erhitzen und Abschrecken
Der Härtezyklus einer Bremsbacke wird nicht allein durch die Induktionsleistung bestimmt. Heizposition, Leistung und Frequenz, Erwärmungszeit, relative movement and quenching need to be considered together.
The process generally follows:
Positionierung → Lokalisierte Induktionserwärmung → Abschrecken → Cycle Completion
The machine movement is selected to obtain the required heating pattern. In einigen Anwendungen, the inductor moves relative to the brake shoe; other projects may use a different positioning arrangement.
The movement method is therefore part of the process configuration, not a fixed requirement for every machine.
Die Abschrecken system is also designed around the treated area and workpiece geometry. Spray position, timing and sequence are coordinated with the heating cycle according to the application.
Zielhärte, effective case depth and hardened pattern should be defined from the customer’s technical requirement and confirmed during process development.
Ⅴ. Automatic Brake Shoe Induction Hardening for Production
Automatisches Induktionshärten der Bremsbacken
Automatisierter Wärmebehandlungsprozess
Für wiederholte Produktion, das Induktionshärtemaschine für Bremsbacken kann mit automatischer Positionierung konfiguriert werden, Zykluskontrolle und Abschrecken.
Die Produktionsanordnung kann entsprechend entwickelt werden:
•Erforderliches Produktionsvolumen
•Anzahl der Bremsschuhmodelle
•Lade- und Entlademethode
•Vorrichtungsanordnung
•Umstellungsanforderungen
•Verfügbare Fabrikfläche
•Vorhandene Produktionsbedingungen
Handbuch, Es können halbautomatische und automatische Konfigurationen berücksichtigt werden.
Wo erforderlich, automatische Indizierung, Laden, Auch Entlade- oder Transferfunktionen können in das Maschinenlayout integriert werden. Diese Funktionen werden anhand der tatsächlichen Produktionsanforderungen ausgewählt und nicht als Standardausrüstung für jedes Projekt behandelt.
Ⅵ. Maschinenkonfiguration und digitale Prozesssteuerung
A complete System zur Induktionshärtung der Bremsbacken vereint die Induktionsstromversorgung mit der Mechanik, für das Werkstück erforderliche Abschreck- und Steuerungssysteme.
Mit kann ein Projekt konfiguriert werden:
•Stromversorgung für Induktionsheizung
•Induktionstransformator
•Kundenspezifischer Induktor
•Bremsbackenbefestigung
•Positionierungs- oder Bewegungsmechanismus
•Abschrecksystem
•Kühlwassersystem
•SPS- oder CNC-Steuerung
•HMI-Bedienoberfläche
•Elektrisches Schutzsystem
•Optionale automatisierte Handhabungsausrüstung
Die Auswahl der Induktionsleistung und Betriebsfrequenz erfolgt gemeinsam mit dem Werkstückmaterial, Abschnittsabmessungen, beheizter Bereich, gewünschtes Härteergebnis und Produktionszyklus.
IGBT-Induktionsleistungstechnologie und DSP-Digitalsteuerung können je nach gewählter Systemkonfiguration genutzt werden.
Zu den Prozessparametern können gehören:
•Aufheizzeit
•Leistungsabgabe
•Positionierungssequenz
•Bewegungsparameter
•Zeitpunkt des Abschreckens
•Zyklussequenz
Wo die Steuerungskonfiguration dies unterstützt, Rezeptspeicherung, Alarmprotokollen, Auch Prozessüberwachungs- und Produktionsdatenfunktionen können integriert werden.
Diese Funktionen sind nützlich, wenn festgelegte Härtebedingungen für verschiedene Bremsbackenmodelle oder wiederholte Produktionschargen abgerufen werden müssen.
Ⅶ. Was die richtige Bremsbacken-Härtemaschine ausmacht?
Der nützlichste Ausgangspunkt ist die tatsächliche Bremsbacke und nicht die Modellnummer der Maschine.
| Projektinformationen | Wird zur Bestimmung verwendet |
|---|---|
| Bremsbackenzeichnung | Gesamtausrüstungs- und Werkzeugkonzept |
| Radius und Profil | Induktor- und Vorrichtungsdesign |
| Material und Qualität | Entwicklung von Heizprozessen |
| Abschnittsabmessungen | Leistung, Frequenz und Spulenkonfiguration |
| Erforderlicher gehärteter Bereich | Heizposition und Werkzeugausstattung |
| Zielhärte | Anforderung an die Prozessentwicklung |
| Effektive Gehäusetiefe, falls angegeben | Erhitzungs- und Abschreckprozess |
| Anzahl der Teilevarianten | Werkzeug- und Umrüstanordnung |
| Produktionsanforderung | Zyklus- und Automatisierungsebene |
| Lademethode | Vorrichtungs- und Handhabungsdesign |
| Bestehende Produktionslinie | Geräteintegration |
| Inspektionspflicht | Prozessvalidierungsplan |
Eine Zeichnung, die den erforderlichen gehärteten Bereich markiert, ist besonders nützlich, da zwei Bremsbacken mit ähnlichen Gesamtabmessungen dennoch unterschiedliche Induktionswerkzeuge oder Prozesseinstellungen erfordern können.
Wenn es sich um mehrere Bremsbackenmodelle handelt, Ihre Zeichnungen können gemeinsam überprüft werden, um festzustellen, ob sie dieselbe Maschinenplattform mit unterschiedlichen Werkzeugen und Programmen nutzen können.
VIII.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann eine Maschine verschiedene Bremsbackenmodelle verarbeiten??
Dies kann möglich sein, wenn die Teile innerhalb des vorgesehenen mechanischen und verfahrenstechnischen Bereichs liegen. Unterschiedliche Modelle können unterschiedliche Induktoren erfordern, Vorrichtungen oder Prozessprogramme, Daher sollten die Zeichnungen überprüft werden, bevor die endgültige Maschinenkonfiguration ausgewählt wird.
Benötigt jede Bremsbacke eine andere Induktionsspule??
Nicht unbedingt. Ähnliche Teile können möglicherweise Werkzeuge gemeinsam nutzen, aber Änderungen im Radius, Profil oder gehärteter Bereich können einen anderen Induktor erfordern. Die Spulenkompatibilität sollte anhand der tatsächlichen Teilegeometrie bestätigt werden.
Kann die Maschine für die automatische Produktion konfiguriert werden??
Ja. Positionierung, Zyklussteuerung, Abschrecken, Indexierung und Materialhandhabung können je nach Produktionsanforderung automatisiert werden. Der endgültige Automatisierungsgrad hängt vom Werkstückspektrum und der Produktionsanordnung ab.
Welche Informationen sind vor dem Entwurf der Maschine erforderlich??
Die nützlichste Information ist die Zeichnung der Bremsbacken, Material, Hauptabmessungen, erforderliche gehärtete Fläche und Produktionsanforderung. Wenn Härte, Gehäusetiefe oder Prüfanforderungen sind bereits definiert, sie sollten auch bereitgestellt werden.
Senden Sie uns Ihre Bremsbackenzeichnung
Um das Richtige zu bewerten Induktionshärtemaschine für Bremsbacken, Senden Sie uns die aktuellen Werkstückinformationen:
Zeichnung oder Fotos der Bremsbacken + Material + Hauptabmessungen + Erforderliche gehärtete Fläche + Produktionsanforderung
Sofern verfügbar, auch einschließen:
Zielhärte + Effektive Gehäusetiefe + Inspektionsanforderungen
Aus diesen Details, die Induktionsleistung, Frequenz, Induktor, Vorrichtung, Bewegung, Abschreckmethode und Automatisierungskonfiguration können gemeinsam bewertet werden.