
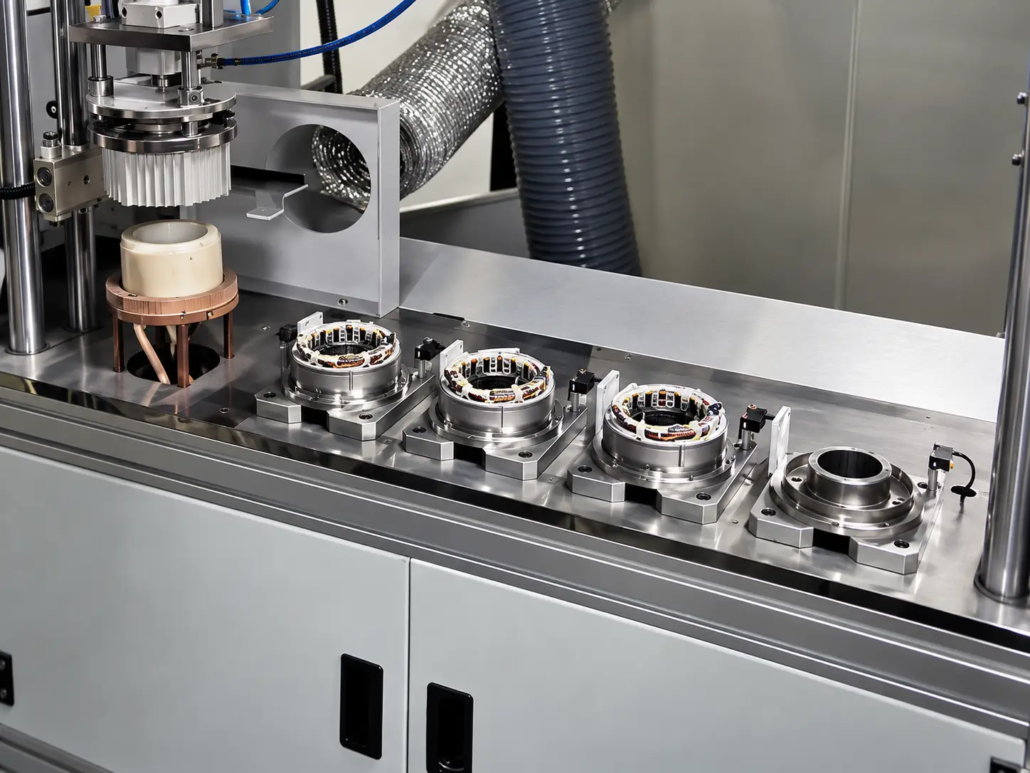
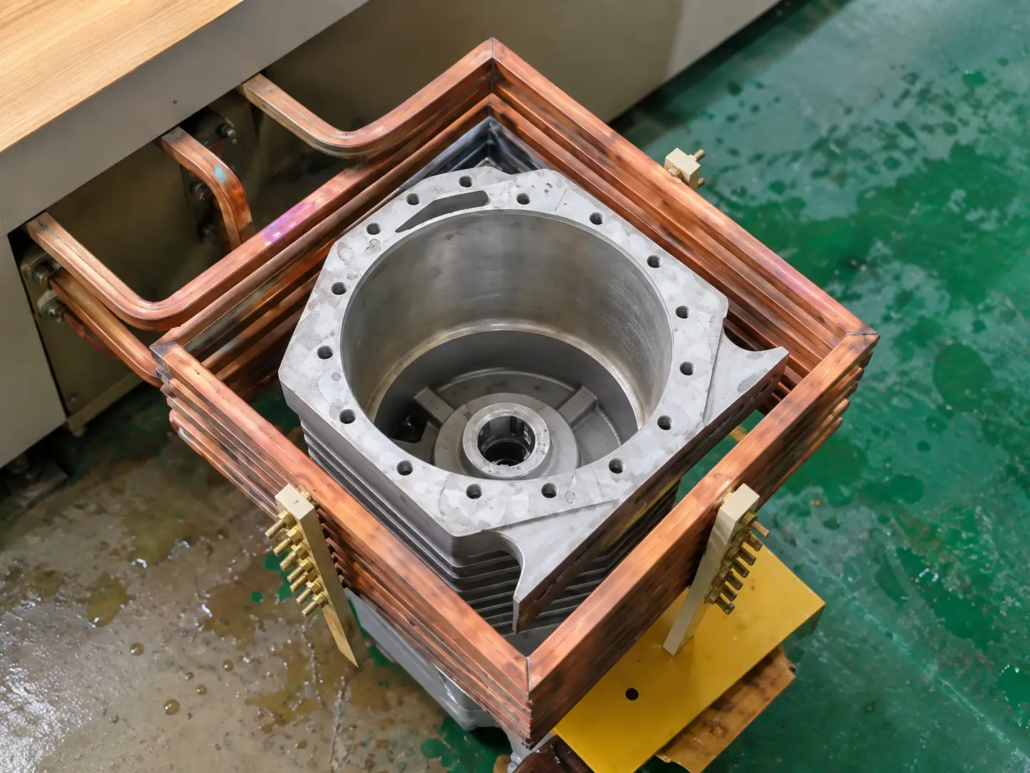
Automatische Motorgehäuse-Induktionsschrumpfmaschine für die Statormontage
Ⅰ. Automatische Motorgehäuse-Schrumpfmaschinen im Einsatz
Video 1 — Montagelinie für lineare automatische Motorgehäuse und Statoren
Video 2 — Schrumpfmaschine für Drehmotorgehäuse mit vier Stationen
Diese beiden Konfigurationen zeigen, wie Induktionserwärmung und automatisiertes Einsetzen des Stators kann in die Motorenbaugruppenfertigung integriert werden.
Das Linearsystem ordnet Bearbeitungsstationen entlang einer Produktionsstrecke an, während das Rotationssystem einen Indextisch mit vier Stationen verwendet, um Werkstücke zwischen definierten Positionen zu transportieren.
Beide Konfigurationen können an die tatsächlichen Motorkomponenten angepasst werden, Montagereihenfolge, und Produktionsanforderungen.
Ⅱ. Montageherausforderungen beim Schrumpfen zwischen Motorstator und Gehäuse
Motorstatoren werden üblicherweise durch eine Presspassung in ihren Gehäusen befestigt. Während der Montage, Es muss genügend Freiraum vorhanden sein, um den Stator ohne übermäßigen mechanischen Widerstand oder Beschädigung einsetzen zu können.
Es müssen mehrere Bedingungen berücksichtigt werden:
•Montagefreiraum: Das Gehäuse muss sich ausreichend ausdehnen, um den Stator beim Einsetzen aufzunehmen.
•Heizbedingungen: Das Gehäuse muss den erforderlichen thermischen Zustand erreichen, ohne die geltenden Material- oder Bauteiltemperaturgrenzen zu überschreiten.
•Statorausrichtung: Stator und Gehäuse müssen beim Einsetzen korrekt positioniert bleiben.
•Einsteckkraft: Die mechanische Belastung sollte überwacht werden, um einen abnormalen Widerstand zu erkennen.
•Dimensionsvariation: Toleranzen der Gehäusebohrung, Außendurchmesser des Stators, und spezifizierte Störung Einfluss auf die erforderlichen Heiz- und Montagebedingungen haben.
Unzureichender Abstand oder falsche Ausrichtung können den Einführwiderstand erhöhen und das Gehäuse oder den Stator beschädigen.
Ein automatisches Schrumpfsystem koordiniert die Gehäuseerwärmung, Werkstückpositionierung, und Statoreinschub zur Unterstützung eines kontrollierten Montageprozesses.
Ⅲ. Induktionserwärmung von Motorgehäusen aus Aluminium und Gusseisen
Video 3 — Eigenständiger Induktionserwärmungsprozess für das Motorgehäuse
Durch Induktionserwärmung wird die Bohrung des Motorgehäuses erweitert, um den für den Statoreinbau erforderlichen Freiraum zu schaffen. Der erforderliche Heizzustand hängt vom Gehäusematerial ab, Bohrungsdurchmesser, Interferenz, Anfangstemperatur der Komponente, und Montagezeitpunkt.
Motorgehäuse aus Aluminium
Aluminium hat einen relativ hohen Wärmeausdehnungskoeffizienten, was für die thermische Presspassung von Vorteil sein kann.
Jedoch, es ist elektrische und thermische Eigenschaften müssen bei der Auswahl der Induktionsheizanordnung berücksichtigt werden. Induktordesign, Betriebsfrequenz, Leistung, Erwärmungszeit, und Temperaturrückführung werden entsprechend der Gehäusegeometrie und dem Material konfiguriert.
Motorgehäuse aus Gusseisen
Motorgehäuse aus Gusseisen können zum Schrumpfen auch erwärmt werden, aber ihre elektromagnetischen, Thermal-, und die mechanischen Eigenschaften unterscheiden sich von denen von Aluminium.
Heizparameter und Werkzeuge müssen daher für das tatsächliche Gehäuse bewertet werden, anstatt davon auszugehen, dass eine Konfiguration ohne Anpassung für beide Materialien geeignet ist.
Das Induktionsheizgerät kann auch als eigenständige Lösung geliefert werden, wenn kein automatischer Statoreinschub erforderlich ist.
Ⅳ. Automatisches Einsetzen des Stators, Temperaturrückmeldung und Kraftüberwachung
Der automatische Montageprozess koordiniert die Induktionserwärmung und das Einsetzen des Stators so, dass beim Einfahren des Stators in das Gehäuse der erforderliche Montagespielraum vorhanden ist.
①Positionierung des Motorgehäuses
Das Gehäuse befindet sich in einer auf seine Geometrie abgestimmten Halterung, Abmessungen, und Montageorientierung.
②Induktionserwärmung und Temperaturrückmeldung
Das Gehäuse wird entsprechend den festgelegten Prozesseinstellungen erwärmt. Temperaturrückkopplung dient der Überwachung des Heizzustandes und der Unterstützung des konfigurierten Temperierprozesses.
Die Messanordnung und die Steuerungsmethode hängen von der Gerätekonfiguration und den Werkstückanforderungen ab.
③Automatisches Einsetzen des Stators
Über den automatischen Montagemechanismus wird der Stator zum beheizten Gehäuse ausgerichtet und eingesetzt.
Einfügungswerkzeug, Bewegung, und Positionierung werden entsprechend der Statorgeometrie konfiguriert, Gehäusebohrung, und erforderlicher Einbautiefe.
④Überwachung der Einsteckkraft
Das System überwacht die Steckkraft während der Montage, Bereitstellung von Informationen über mechanische Belastungen und Hilfe bei der Identifizierung abnormaler Widerstände.
Die Kraftüberwachung unterstützt die Prozessbeobachtung, ersetzt jedoch nicht die Maßprüfung oder andere erforderliche Qualitätsprüfungen der Baugruppe.
⑤Kühlung und Presspassungsbildung
Nach dem Einfügen, Das Gehäuse kühlt ab und zieht sich um den Stator herum zusammen, Bildung der vorgegebenen Presspassung.
Der endgültige Montagezustand hängt von den Bauteilabmessungen ab, Materialeigenschaften, Temperaturbedingungen, und der angegebenen Interferenz.
Ⅴ. Konfigurationen für lineare und rotierende Baugruppen mit vier Stationen
KOTRON bietet zwei automatische Ausrüstungsanordnungen für Motorgehäuse-Schrumpfanwendungen an.
Montagelinie für lineare automatische Motorgehäuse
Die lineare Konfiguration ordnet Bearbeitungs- und Montagestationen entlang einer Produktionsstrecke an.
Abhängig von der Anwendung, Die Linie kann die Wohnungsabwicklung koordinieren, Induktionsheizen, Statorpositionierung, und Einfügen. Sein Layout kann entsprechend der erforderlichen Prozesssequenz und Integration mit anderen Produktionsabläufen entwickelt werden.
Vier-Stationen-Drehmotorgehäuse-Schrumpfmaschine
Die Rotationskonfiguration nutzt einen Vier-Stationen-Rundtisch, um Werkstücke zwischen definierten Bearbeitungspositionen zu bewegen.
Rund um die Drehplattform sind Heiz- und Montagevorgänge angeordnet. Die den einzelnen Stationen zugewiesenen Funktionen hängen von der Gerätekonstruktion und den Werkstückanforderungen ab.
Auswahl der geeigneten Konfiguration
| Rücksichtnahme | Lineare Montagelinie | Rotationsmaschine mit vier Stationen |
|---|---|---|
| Layout | Stationen entlang eines Produktionsweges | Stationen rund um einen Rundschalttisch |
| Werkstückbewegung | Linearer Transfer zwischen Stationen | Indexierte Drehbewegung |
| Produktionsintegration | Kann nach vor- und nachgelagerten Vorgängen angeordnet werden | Mehrere Arbeitsgänge rund um eine Drehplattform angeordnet |
| Werkzeuganordnung | Basierend auf der erforderlichen Stationsreihenfolge | Basierend auf Stationspositionen und Indexierungsanforderungen |
| Auswahlfaktoren | Werkstückhandling, Prozessablauf, Raum, und Produktionsanforderungen | Werkstückhandling, Prozessablauf, Raum, und Produktionsanforderungen |
Das geeignete Layout hängt von den erforderlichen Vorgängen ab, Gehäuse- und Statorabmessungen, Materialtransport, verfügbare Fläche, und Zielproduktionskapazität.
Die tatsächliche Zykluszeit muss für den spezifischen Montageprozess bewertet werden und darf nicht allein aus dem Maschinenlayout abgeleitet werden.
Ⅵ. Anwendbare Motorgehäuse und Gerätekonfiguration
Die Motorgehäuse-Schrumpfmaschine ist für Anwendungen konzipiert, bei denen eine kontrollierte Gehäuseausdehnung den für das Einsetzen des Stators erforderlichen Freiraum bietet.
Zu den typischen Anwendungen gehören::
•Motorgehäuse und Statorbaugruppe aus Aluminium
•Motorgehäuse und Statorbaugruppe aus Gusseisen
•Baugruppe Wasserpumpenmotorgehäuse
•Motorgehäuse mit unterschiedlichen Bohrungsdurchmessern und Bauformen
•Geeignete blanke Statorkerne und gewickelte Statorbaugruppen
Die Gerätekonfiguration hängt von den tatsächlichen Motorkomponenten und deren Montageanforderungen ab.
Zu den relevanten Faktoren gehört die Gehäusegeometrie, Statorabmessungen, Interferenz, Einschubrichtung, Materialeigenschaften, und zulässige Temperatureinwirkung.
Für gewickelte Statorbaugruppen, Der Prozess muss die thermischen Grenzen der Wicklungsisolierung und anderer temperaturempfindlicher Komponenten berücksichtigen.
Unterschiedliche Werkstücke erfordern möglicherweise spezielle Induktoren, Vorrichtungen, Einfügungswerkzeug, oder Heizprogramme. Die Kompatibilität sollte durch bestätigt werden technische Bewertung.
Ⅶ. Erforderliche Informationen für die Auswahl einer Motorgehäuse-Schrumpfmaschine
Zur Bestimmung einer geeigneten Motorgehäuse-Schrumpfmaschinenkonfiguration, Bitte geben Sie die folgenden Informationen an, sofern verfügbar.
Details zum Motorgehäuse
•Wohnungszeichnung oder Fotos
•Material: Aluminium, Gusseisen, oder anderes spezifiziertes Material
•Bohrungsdurchmesser, Gesamtabmessungen, und Wandstärke
•Relevante Maßtoleranzen
Statordetails
•Statorzeichnung und Außendurchmesser
•Statorlänge und Maßtoleranzen
•Blanker Statorkern oder gewickelte Statorbaugruppe
•Temperaturempfindliche Bauteile oder Isolationsanforderungen
Montageanforderungen
•Spezifizierte Interferenz zwischen Gehäuse und Stator
•Erforderliche Einstecktiefe und Montageausrichtung
•Ausrichtungs- und Positionierungsanforderungen
•Anwendbare Temperaturgrenzen
•Anforderungen an die Montagekraft, falls angegeben
•Erforderliche Inspektion und Prozessüberwachung
Produktionsanforderungen
•Zielproduktionskapazität oder Zykluszeit
•Anforderungen an das Be- und Entladen
•Bevorzugt lineare oder rotierende Anordnung, falls vorhanden
•Integration in bestehende Produktionsanlagen
•Verfügbarer Installationsraum
•Erforderliche Automatisierungsfunktionen
Diese Details helfen bei der Bestimmung der Induktionsheizungsanordnung, Einführmechanismus, Werkzeugen, Prozesssteuerungsfunktionen, und passendes Maschinenlayout.
Für breitere industrielle Presspassungsanwendungen, sehen Sie unser Automatische Induktionsschrumpfverbindung.
VIII.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann eine Maschine sowohl Motorgehäuse aus Aluminium als auch aus Gusseisen verarbeiten??
Durch die Induktionserwärmung kann eine Maschine für beide Materialien konfiguriert werden, Werkzeugen, und Prozesseinstellungen für die vorgesehenen Komponenten geeignet sind. Denn Aluminium und Gusseisen haben unterschiedliche Materialeigenschaften, Ihre Erwärmungs- und Montagebedingungen müssen gesondert bewertet werden.
Warum wird das Motorgehäuse vor dem Einsetzen des Stators erhitzt??
Durch Erhitzen erweitert sich die Gehäusebohrung, Dadurch entsteht zusätzlicher Spielraum zum Einführen. Dadurch wird der Montagewiderstand verringert und das Einsetzen ohne übermäßige mechanische Belastung unterstützt. Die erforderliche Temperatur hängt vom Gehäusematerial ab, Abmessungen, spezifizierte Störung, und Montagebedingungen.
Was ist der Unterschied zwischen linearen und rotierenden Schrumpfmaschinen??
Eine lineare Maschine ordnet Bearbeitungsstationen entlang einer Produktionsstrecke an. Eine Vier-Stationen-Rotationsmaschine transferiert Werkstücke mithilfe eines Rundschalttisches zwischen definierten Positionen. Die geeignete Konfiguration hängt von der Montagereihenfolge ab, Handhabungsanforderungen, Installationsraum, und Produktionsziele.
IX.. Fordern Sie eine Lösung zum Schrumpfen von Motorgehäusen an
KOTRON bietet Induktionserwärmung und automatische Montageausrüstung für Motorgehäuse-Schrumpfanwendungen.
Teilen Sie Ihre Motorgehäuse- und Statorzeichnungen, wesentliche Informationen, Interferenzanforderungen, und Produktionsziele. Unser Team kann Ihnen bei der Bewertung einer geeigneten Induktionsheizungsanordnung helfen, Einfügungswerkzeug, Temperaturrückmeldung, Kraftüberwachung, und automatische Montagekonfiguration.






