Máquina de endurecimento por indução de quatro lados para trilhos guia, Peças Quadradas e Retangulares
Ⅰ. Endurecimento simultâneo por indução de quatro faces
Endurecimento simultâneo por indução de quatro faces — para peças quadradas e retangulares
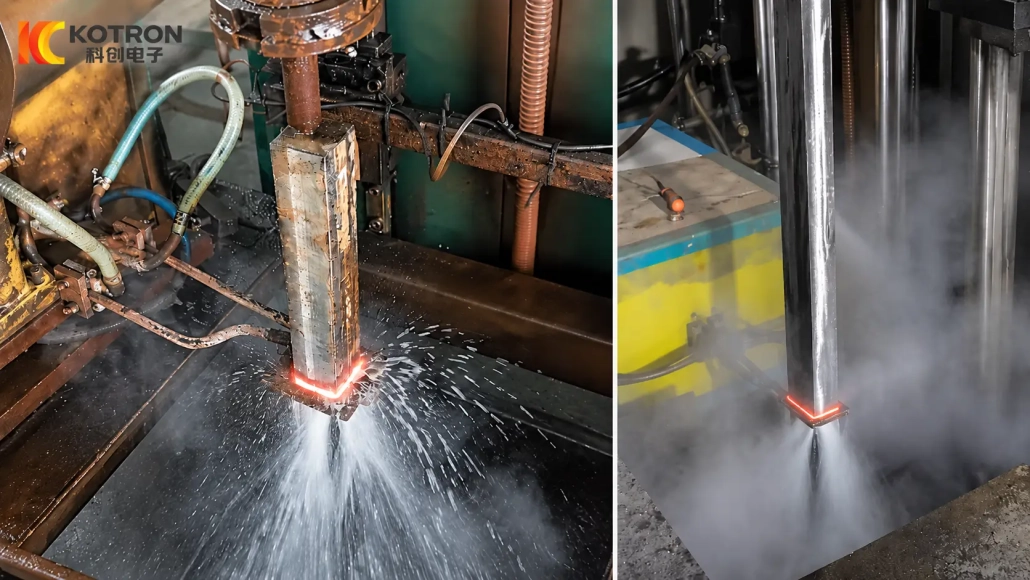
O vídeo mostra um componente de seção quadrada submetido simultaneamente ao endurecimento por indução de quatro faces.
Para peças com quatro superfícies funcionais, esta abordagem evita a repetição de ciclos de aquecimento separados para cada face. Onde uma seção mais longa precisa ser endurecida, a zona de aquecimento e têmpera pode ser combinada com varredura controlada ao longo da peça de trabalho.
O processo final depende da geometria da peça, padrão de endurecimento necessário e requisitos dimensionais.
Ⅱ. Por que peças quadradas e retangulares precisam de uma abordagem de endurecimento diferente
Uma seção transversal quadrada ou retangular não interage com o campo de indução da mesma forma que uma seção transversal quadrada ou retangular. eixo redondo.
O centro de uma face plana e a região do canto adjacente têm relações geométricas diferentes com o indutor. Como resultado, a distribuição de calor em torno da seção transversal não pode ser controlada simplesmente aplicando as mesmas configurações usadas para um componente cilíndrico.
Um processo de endurecimento de quatro lados deve, portanto, abordar duas áreas ao mesmo tempo:
•a área de trabalho em cada face plana
•as regiões de canto e aresta entre faces adjacentes
O objetivo é desenvolver o padrão de endurecimento necessário em todas as quatro superfícies funcionais, controlando ao mesmo tempo a variação excessiva entre as faces e os cantos..
Dimensões da peça, formato de canto, material, relação bobina-parte, frequência, força e movimento influenciam o resultado.
Ⅲ. Quatro faces em um ciclo de endurecimento
A principal diferença do processo é simples: todas as quatro faces longitudinais são tratado dentro de um ciclo de endurecimento coordenado.
Isto pode ser útil para componentes onde diversas superfícies externas estão envolvidas na orientação, deslizando, contato ou desgaste.
Um processo presencial convencional pode exigir reposicionamento repetido:
um rosto → reposicionar → próximo rosto → reposicionar novamente
Um arranjo dedicado de quatro lados remove essa sequência repetida processando as quatro faces juntas.
Isso não significa que todo componente quadrado ou retangular possa usar a mesma bobina ou configuração. Um trilho-guia, eixo quadrado e a barra retangular podem ter formas gerais semelhantes, mas ainda diferem na geometria dos cantos, largura endurecida, condição do material e requisitos dimensionais.
A configuração da máquina, portanto, segue a peça em vez de uma categoria fixa de componente.
Ⅳ. Digitalizando trilhos-guia longos, Eixos Quadrados e Barras Retangulares
Peças longas geralmente requerem endurecimento em uma seção de trabalho estendida, em vez de em uma posição fixa.
Para estas aplicações, o sistema pode ser configurado para que a zona ativa de aquecimento e têmpera viaja ao longo do comprimento necessário. As posições de início e parada da varredura são definidas de acordo com a área endurecida especificada.
Fatores de processo relevantes incluem:
•dimensões da seção transversal
•comprimento endurecido necessário
•material
•exigência de dureza
•profundidade de camada, quando especificado
•geometria de canto
•retidão ou outros requisitos dimensionais
Para peças longas de precisão, a simetria térmica e as condições de têmpera também precisam ser consideradas porque a mudança dimensional pode se tornar tão importante quanto o resultado da dureza.
Onde o controle digital DSP é usado, o ciclo de aquecimento pode ser coordenado com o movimento e tempo programados da máquina. As funções de controle exatas dependem da configuração da máquina selecionada.
Ⅴ. Design de indutor personalizado e aquecimento de canto
O indutor é desenvolvido em torno da seção transversal real da peça.
A bobina que funciona bem em torno de um eixo redondo não deve ser considerado capaz de produzir o padrão de aquecimento necessário em uma peça quadrada ou retangular. As superfícies planas, cantos e espaço de acoplamento disponível precisam ser considerados em conjunto.
Para endurecimento por indução de quatro lados, o processo normalmente se concentra em vários relacionamentos:
Cobertura de face plana
A largura de trabalho necessária em cada face precisa receber aquecimento suficiente.
Regiões de canto
Os cantos podem responder de forma diferente do centro das superfícies planas porque a geometria local altera o acoplamento eletromagnético e o fluxo de calor.
Distância bobina-peça
A variação na relação de acoplamento local pode alterar a entrada de calor em torno da seção transversal.
Movimento e poder
Quando a digitalização é usada, a potência selecionada e as condições de deslocamento precisam funcionar juntas ao longo da duração do tratamento.
A fonte de alimentação de indução é selecionada como parte deste processo e não independentemente da bobina. A conversão de energia baseada em IGBT pode ser usada com a faixa operacional necessária, enquanto a frequência e a potência finais dependem da peça de trabalho e dos requisitos de endurecimento.
Ⅵ. Peças de trabalho típicas e áreas de aplicação
Este tipo de equipamento não se limita a guias.
Pode ser configurado para diferentes quadrados, componentes retangulares e prismáticos onde quatro faces externas requerem endurecimento superficial.
Peças de trabalho típicas podem incluir:
Trilhos-guia e barras-guia
Componentes longos com diversas guias, superfícies deslizantes ou de contato.
Eixos Quadrados
Transmissão de seção quadrada, suporte ou componentes mecânicos com múltiplas faces de trabalho.
Barras Retangulares
Peças retangulares longas com superfícies endurecidas ao longo de parte ou de todo o seu comprimento.
Componentes Mecânicos Prismáticos
Peças com diversas superfícies externas planas que não são adequadas para um arranjo convencional de têmpera de eixo redondo.
Peças personalizadas
Componentes não padronizados onde o desenho especifica o endurecimento em quatro faces externas.
Possíveis áreas de aplicação incluem máquinas-ferramentas, automação industrial, sistemas de movimento linear, equipamento de movimentação de materiais, máquinas gerais e outros sistemas mecânicos personalizados.
A aplicação ainda deve ser avaliada a partir da geometria real da peça e dos requisitos de endurecimento, e não apenas pelo nome da indústria.
Ⅶ. Potência IGBT e controle digital DSP
A fonte de alimentação de indução, o movimento da máquina e a sequência de têmpera precisam funcionar como um processo.
Para configurações adequadas, a máquina pode usar energia de indução IGBT com Controle digital DSP. O estágio de potência IGBT fornece conversão de energia controlada eletronicamente, enquanto o sistema DSP gerencia as funções operacionais e de controle necessárias.
Dependendo da configuração selecionada, O controle DSP pode suportar funções como:
•ciclos de aquecimento programados
•controlo de potência
•tempo de aquecimento
•coordenação de operação de máquinas
•monitoramento do status operacional
•armazenamento de receitas para peças recorrentes
Estas funções devem ser especificadas de acordo com os requisitos de produção. Eles não devem ser tratados como recursos padrão idênticos em todas as máquinas.
Para clientes que produzem diversas variantes de peças, o sistema de controle também pode ser configurado em torno de diferentes programas armazenados, desde que a faixa mecânica e elétrica da máquina seja adequada para essas peças.
Ⅷ. A configuração da máquina é baseada na peça
Uma máquina de têmpera por indução de quatro lados não deve ser selecionada apenas com base na potência ou no comprimento total.
O ponto de partida é o desenho da peça.
| Informação | Por que isso importa |
|---|---|
| Formato da seção transversal | Define o indutor básico e o arranjo de ferramentas |
| Largura e altura | Afeta o acoplamento e o espaço de processamento disponível |
| Geometria de canto | Cantos agudos, chanfros e raios podem alterar o comportamento do aquecimento |
| Comprimento total | Influencia o deslocamento e o suporte da máquina |
| Área endurecida necessária | Define o tratamento e a faixa de varredura |
| Material | Afeta a resposta de endurecimento |
| Dureza necessária | Define o alvo de superfície final |
| Profundidade da caixa, se especificado | Influencia o desenvolvimento do processo |
| Requisitos dimensionais | Relevante para componentes longos ou de precisão |
| Requisitos de produção | Influencia a automação e o layout da máquina |
A estrutura mecânica, indutor, fonte de alimentação por indução, suporte de peça, digitalizando viagens, o arranjo de têmpera e as funções de controle podem então ser configuradas em torno da aplicação.
Duas peças com dimensões externas semelhantes ainda podem exigir soluções de processo diferentes se o formato do canto, padrão de endurecimento ou requisitos dimensionais são diferentes.
IX.. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
+ Todas as quatro faces podem ser endurecidas simultaneamente?
Sim. O conceito da máquina é baseado no endurecimento simultâneo de quatro faces externas. O indutor e o processo ainda precisam ser desenvolvidos em torno da peça real.
+ A mesma máquina pode processar peças quadradas e retangulares??
Pode ser possível se as peças estiverem dentro da faixa mecânica e de processo do sistema. Diferentes dimensões e geometrias de canto podem exigir alterações no indutor, programa de fixação e processo.
+ Esta máquina é apenas para trilhos guia?
Não. Trilhos-guia e barras-guia são aplicações típicas, mas o mesmo conceito de processo também pode ser aplicado a eixos quadrados, barras retangulares e outros componentes prismáticos com quatro superfícies funcionais.
+ Por que as regiões de esquina requerem atenção especial?
A sua geometria difere do centro das faces planas, portanto, o acoplamento local e a distribuição de calor também podem diferir. O comportamento dos cantos, portanto, precisa ser considerado durante o desenvolvimento da bobina e do processo.
Ⅹ. Envie-nos o desenho da sua peça
Para uma avaliação inicial, envie-nos o desenho da peça ou a seção básica juntamente com a área de endurecimento necessária. A informação inicial mais útil são as dimensões das peças, material, área endurecida necessária e exigência de produção. Se dureza, os requisitos dimensionais ou de profundidade do caso já estão definidos, eles também podem ser incluídos. Podemos então avaliar o processo de endurecimento por indução de quatro lados e configurar o indutor, fonte de alimentação por indução, arranjo de digitalização e layout da máquina em torno do aplicativo.