Macchina per tempra a induzione su quattro lati per guide, Parti quadrate e rettangolari
Ⅰ. Tempra ad induzione simultanea di quattro facce
Tempra ad induzione simultanea di quattro facce - Per pezzi quadrati e rettangolari
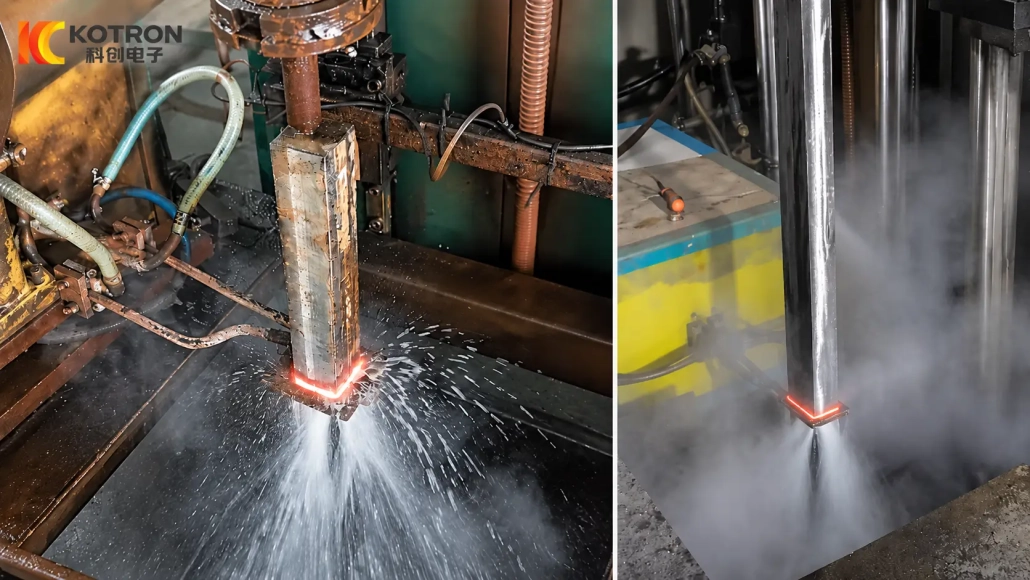
Nel video si vede un componente a sezione quadrata sottoposto a tempra ad induzione simultanea su quattro facce.
Per parti con quattro superfici funzionali, questo approccio evita di ripetere cicli di riscaldamento separati per ciascuna faccia. Dove è necessario indurire una sezione più lunga, la zona di riscaldamento e raffreddamento può essere abbinata alla scansione controllata lungo il pezzo.
Il processo finale dipende dalla geometria della parte, modello di indurimento richiesto e requisiti dimensionali.
Ⅱ. Perché le parti quadrate e rettangolari necessitano di un approccio di tempra diverso
Una sezione quadrata o rettangolare non interagisce con il campo di induzione allo stesso modo di a albero tondo.
Il centro di una faccia piana e la regione angolare adiacente hanno rapporti geometrici diversi con l'induttore. Di conseguenza, la distribuzione del calore attorno alla sezione trasversale non può essere controllata semplicemente applicando le stesse impostazioni utilizzate per un componente cilindrico.
Un processo di hardening su quattro lati deve quindi affrontare due aree contemporaneamente:
•l'area di lavoro su ciascuna faccia piana
•le regioni degli angoli e dei bordi tra facce adiacenti
L'obiettivo è quello di sviluppare il modello di indurimento richiesto su tutte e quattro le superfici funzionali, controllando al contempo l'eccessiva variazione tra le facce e gli angoli.
Dimensioni del pezzo, forma d'angolo, materiale, relazione bobina-parte, Frequenza, potenza e movimento influenzano il risultato.
Ⅲ. Quattro facce in un ciclo di tempra
La principale differenza di processo è semplice: lo sono tutte e quattro le facce longitudinali trattati nell'ambito di un ciclo di indurimento coordinato.
Ciò può essere utile per i componenti in cui diverse superfici esterne sono coinvolte nella guida, scorrevole, contatto o usura.
Un processo faccia a faccia convenzionale può richiedere ripetuti riposizionamenti:
una faccia → riposizionare → faccia successiva → riposizionare nuovamente
Una disposizione dedicata su quattro lati rimuove quella sequenza ripetuta elaborando insieme le quattro facce.
Ciò non significa che ogni componente quadrato o rettangolare possa utilizzare la stessa bobina o configurazione. Un binario di guida, albero quadrato e la barra rettangolare può avere forme complessive simili ma differire comunque nella geometria degli angoli, larghezza indurita, condizioni materiali e requisiti dimensionali.
La configurazione della macchina segue quindi la categoria del pezzo piuttosto che quella del componente fisso.
Ⅳ. Scansione di guide lunghe, Alberi quadrati e barre rettangolari
Le parti lunghe spesso richiedono l'indurimento su una sezione di lavoro estesa invece che in una posizione fissa.
Per queste applicazioni, il sistema può essere configurato in modo che la zona di riscaldamento e raffreddamento sia attiva percorre la lunghezza richiesta. Le posizioni di inizio e fine della scansione vengono impostate in base all'area rinforzata specificata.
I fattori di processo rilevanti includono:
•dimensioni della sezione trasversale
•lunghezza indurita richiesta
•materiale
•requisito di durezza
•profondità di cementazione, quando specificato
•geometria dell'angolo
•rettilineità o altri requisiti dimensionali
Per pezzi lunghi di precisione, È necessario considerare anche la simmetria termica e le condizioni di tempra poiché il cambiamento dimensionale può diventare importante quanto il risultato della durezza.
Dove viene utilizzato il controllo digitale DSP, il ciclo di riscaldamento può essere coordinato con movimenti e tempistiche programmate della macchina. Le esatte funzioni di controllo dipendono dalla configurazione della macchina selezionata.
Ⅴ. Design personalizzato dell'induttore e riscaldamento degli angoli
L'induttore è sviluppato attorno alla sezione trasversale effettiva del pezzo.
Un bobina che funziona bene attorno ad un albero rotondo non dovrebbe essere considerato in grado di produrre il modello di riscaldamento richiesto su una parte quadrata o rettangolare. Le superfici piane, gli angoli e lo spazio di accoppiamento disponibile devono essere considerati insieme.
Per tempra ad induzione su quattro lati, il processo normalmente si concentra su diverse relazioni:
Copertura del viso piatto
La larghezza di lavoro richiesta su ciascuna faccia deve ricevere un riscaldamento sufficiente.
Regioni d'angolo
Gli angoli possono rispondere in modo diverso dal centro delle superfici piane perché la geometria locale cambia l'accoppiamento elettromagnetico e il flusso di calore.
Distanza bobina-parte
La variazione nella relazione di accoppiamento locale può modificare l'apporto di calore attorno alla sezione trasversale.
Movimento e potere
Quando viene utilizzata la scansione, la potenza selezionata e le condizioni di corsa devono funzionare insieme per tutta la durata del trattamento.
L'alimentazione a induzione viene selezionata come parte di questo processo anziché indipendentemente dalla bobina. La conversione di potenza basata su IGBT può essere utilizzata con l'intervallo operativo richiesto, mentre la frequenza e la potenza finali dipendono dal pezzo e dai requisiti di tempra.
Ⅵ. Pezzi tipici e aree di applicazione
Questo tipo di attrezzatura non è limitata a binari guida.
Può essere configurato per quadrati diversi, componenti rettangolari e prismatici in cui quattro facce esterne richiedono indurimento superficiale.
I pezzi tipici possono includere:
Binari di guida e barre di guida
Componenti lunghi con diverse guide, superfici di scorrimento o di contatto.
Alberi quadrati
Trasmissione a sezione quadrata, supporto o componenti meccanici con più facce di lavoro.
Barre rettangolari
Parti rettangolari lunghe con superfici temprate su parte o tutta la loro lunghezza.
Componenti meccanici prismatici
Parti con diverse superfici esterne piane che non sono adatte a una disposizione di tempra convenzionale ad albero tondo.
Parti personalizzate
Componenti non standard dove il disegno prevede la tempra su quattro facce esterne.
Le possibili aree di applicazione includono le macchine utensili, automazione industriale, sistemi di movimento lineare, attrezzature per la movimentazione dei materiali, macchinari generali e altri sistemi meccanici personalizzati.
L'applicazione dovrebbe comunque essere giudicata in base alla geometria effettiva della parte e ai requisiti di tempra piuttosto che solo in base al nome del settore.
Ⅶ. Potenza IGBT e controllo digitale DSP
L'alimentatore a induzione, il movimento della macchina e la sequenza di tempra devono funzionare come un unico processo.
Per configurazioni adeguate, la macchina può utilizzare la potenza di induzione IGBT con controllo digitale DSP. Lo stadio di potenza IGBT fornisce una conversione di potenza controllata elettronicamente, mentre il sistema DSP gestisce le funzioni operative e di controllo richieste.
A seconda della configurazione selezionata, Il controllo DSP può supportare funzioni come:
•cicli di riscaldamento programmati
•controllo della potenza
•tempistica del riscaldamento
•coordinamento del funzionamento della macchina
•monitoraggio dello stato di funzionamento
•memorizzazione di ricette per parti ricorrenti
Queste funzioni dovrebbero essere specificate in base ai requisiti di produzione. Non dovrebbero essere trattati come caratteristiche standard identiche su ogni macchina.
Per i clienti che producono più varianti di parti, il sistema di controllo può anche essere configurato in base a diversi programmi memorizzati, a condizione che la gamma meccanica ed elettrica della macchina sia adatta a tali parti.
Ⅷ. La configurazione della macchina è basata sulla parte
Una macchina per tempra a induzione su quattro lati non dovrebbe essere scelta solo in base alla potenza nominale o alla lunghezza complessiva.
Il punto di partenza è il disegno del pezzo.
| Informazioni | Perché è importante |
|---|---|
| Forma della sezione trasversale | Definisce l'induttore di base e la disposizione degli utensili |
| Larghezza e altezza | Influisce sull'accoppiamento e sullo spazio di elaborazione disponibile |
| Geometria degli angoli | Angoli acuti, smussi e raggi possono modificare il comportamento del riscaldamento |
| Lunghezza totale | Influisce sulla corsa e sul supporto della macchina |
| Area indurita richiesta | Definisce il trattamento e l'intervallo di scansione |
| Materiale | Influisce sulla risposta di indurimento |
| Durezza richiesta | Definisce il target di superficie finale |
| Profondità della cassa, se specificato | Influenza lo sviluppo del processo |
| Requisiti dimensionali | Rilevante per componenti lunghi o di precisione |
| Requisito di produzione | Influisce sull'automazione e sul layout della macchina |
La struttura meccanica, induttore, alimentatore a induzione, supporto del pezzo, viaggio di scansione, La disposizione della tempra e le funzioni di controllo possono quindi essere configurate in base all'applicazione.
Due parti con dimensioni esterne simili possono comunque richiedere soluzioni di processo diverse a causa della forma degli angoli, il modello di indurimento o i requisiti dimensionali sono diversi.
Ⅸ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
+ È possibile indurire contemporaneamente tutte e quattro le facce?
Sì. Il concetto della macchina si basa sulla tempra simultanea di quattro facce esterne. L'induttore e il processo devono ancora essere sviluppati attorno alla parte reale.
+ La stessa macchina può lavorare sia pezzi quadrati che rettangolari?
Potrebbe essere possibile se le parti rientrano nell'intervallo meccanico e di processo del sistema. Dimensioni e geometrie degli angoli diverse possono richiedere modifiche all'induttore, dispositivo e programma di processo.
+ Questa macchina è solo per binari di guida?
No. Binari e barre di guida sono applicazioni tipiche, ma lo stesso concetto di processo può essere applicato anche agli alberi quadri, barre rettangolari e altri componenti prismatici con quattro superfici funzionali.
+ Perché le regioni angolari richiedono un'attenzione speciale?
La loro geometria differisce dal centro delle facce piane, quindi anche l'accoppiamento locale e la distribuzione del calore possono differire. Pertanto è necessario considerare il comportamento degli angoli durante lo sviluppo della bobina e del processo.
Ⅹ. Inviaci il disegno della tua parte
Per una prima valutazione, inviateci il disegno del pezzo o la sezione trasversale di base insieme all'area di tempra richiesta. Le informazioni iniziali più utili sono le dimensioni della parte, materiale, area indurita richiesta e requisiti di produzione. Se durezza, i requisiti di profondità o dimensionali del caso sono già definiti, possono anche essere inclusi. Possiamo quindi valutare il processo di tempra a induzione su quattro lati e configurare l'induttore, alimentatore a induzione, disposizione della scansione e layout della macchina attorno all'applicazione.