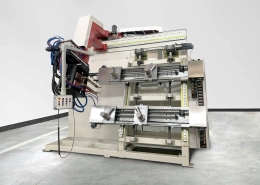
Четырехсторонняя индукционная закалочная машина для направляющих, Квадратные и прямоугольные детали
Ⅰ. Одновременная индукционная закалка четырех граней
Одновременная индукционная закалка четырех граней — для квадратных и прямоугольных деталей
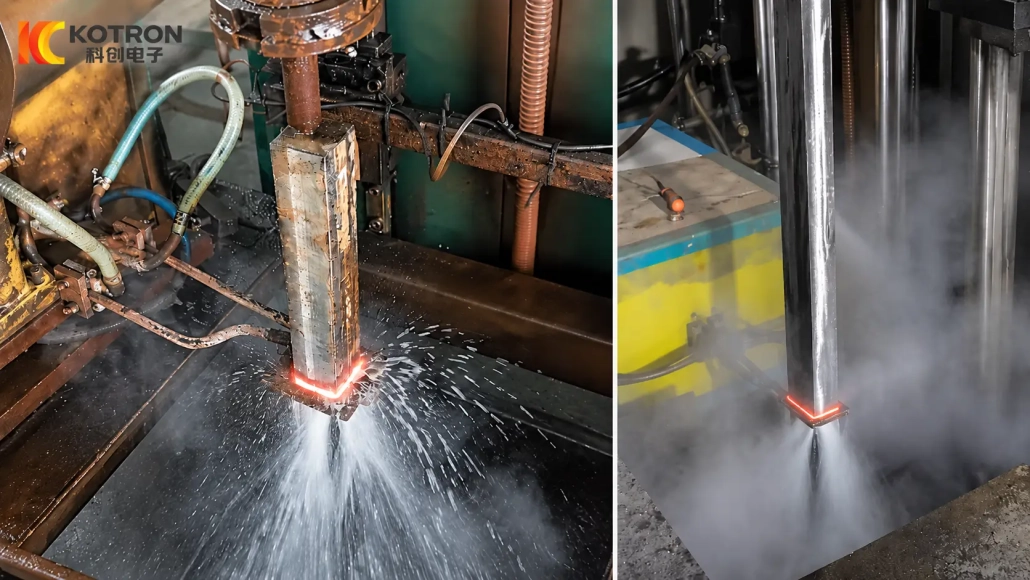
На видео показана деталь квадратного сечения, подвергающаяся одновременной четырехсторонней индукционной закалке..
Для деталей с четырьмя функциональными поверхностями, такой подход позволяет избежать повторения отдельных циклов нагрева для каждой грани. Где необходимо закалить более длинную секцию, зону нагрева и закалки можно совместить с управляемым сканированием вдоль заготовки.
Конечный процесс зависит от геометрии детали., требуемая схема закалки и требования к размерам.
Ⅱ. Почему квадратные и прямоугольные детали требуют разных подходов к закалке
Квадратное или прямоугольное сечение не взаимодействует с индукционным полем так, как круглый вал.
Центр плоской грани и прилегающая угловая область имеют разные геометрические отношения с индуктором.. Как результат, Распределением тепла по поперечному сечению нельзя управлять, просто применяя те же настройки, что и для цилиндрического компонента..
Таким образом, четырехсторонний процесс закалки должен охватывать две области одновременно.:
•рабочая зона по каждой плоской грани
•угловые и краевые области между соседними гранями
Цель состоит в том, чтобы разработать необходимый рисунок упрочнения на всех четырех функциональных поверхностях, контролируя при этом чрезмерные различия между гранями и углами..
Размеры заготовки, угловая форма, Материал, взаимосвязь между катушкой и деталью, частота, сила и движение влияют на результат.
Ⅲ. Четыре грани за один цикл закалки
Основное отличие процесса очевидно.: все четыре продольные грани обработка в рамках одного скоординированного цикла закалки.
Это может быть полезно для компонентов, в которых в управлении участвуют несколько внешних поверхностей., скользящий, контакт или носить.
Обычный очный процесс может потребовать неоднократного изменения положения.:
одно лицо → переместить → следующее лицо → снова изменить положение
Специальная четырехсторонняя компоновка устраняет эту повторяющуюся последовательность, обрабатывая четыре грани вместе..
Это не означает, что каждый квадратный или прямоугольный компонент может использовать одну и ту же катушку или схему.. Направляющая, квадратный вал и прямоугольный стержень могут иметь схожую общую форму, но различаться геометрией углов., закаленная ширина, состояние материала и требования к размерам.
Таким образом, конфигурация машины соответствует детали, а не фиксированной категории компонентов..
Ⅳ. Сканирование длинных направляющих, Квадратные валы и прямоугольные стержни
Длинные детали часто требуют закалки на расширенном рабочем участке, а не в одном фиксированном положении..
Для этих применений, система может быть сконфигурирована таким образом, чтобы активная зона нагрева и закалки проходит необходимую длину. Положения начала и остановки сканирования устанавливаются в соответствии с указанной закаленной областью..
Соответствующие технологические факторы включают в себя:
•размеры поперечного сечения
•необходимая закаленная длина
•Материал
•требование твердости
•глубина индуктирования, когда указано
•угловая геометрия
•прямолинейность или другие требования к размерам
Для длинных прецизионных деталей, также необходимо учитывать термическую симметрию и условия закалки, поскольку изменение размеров может стать таким же важным, как и результат твердости..
Где используется цифровое управление DSP, цикл нагрева может быть скоординирован с запрограммированным движением и временем машины. Точные функции управления зависят от выбранной конфигурации машины..
Ⅴ. Индивидуальная конструкция индуктора и угловой обогрев
Индуктор разрабатывается вокруг фактического поперечного сечения заготовки..
А катушки который хорошо работает с круглым валом, не следует предполагать, что он обеспечивает требуемую схему нагрева на квадратной или прямоугольной детали.. Плоские поверхности, углы и доступное пространство для сопряжения необходимо учитывать вместе.
Для четырехсторонней индукционной закалки, процесс обычно фокусируется на нескольких отношениях:
Плоское покрытие лица
Требуемая рабочая ширина на каждой стороне должна получать достаточный нагрев..
Угловые регионы
Углы могут реагировать иначе, чем центр плоских поверхностей, поскольку локальная геометрия меняет электромагнитную связь и тепловой поток..
Расстояние между катушкой и деталью
Изменение соотношения локальной связи может изменить подвод тепла вокруг поперечного сечения..
Движение и сила
Когда используется сканирование, выбранная мощность и условия перемещения должны работать вместе на протяжении всей процедуры лечения..
Индукционный источник питания выбирается как часть этого процесса, а не независимо от катушки.. Преобразование мощности на основе IGBT может использоваться в требуемом рабочем диапазоне., в то время как конечная частота и мощность зависят от заготовки и требований к закалке.
Ⅵ. Типичные детали и области применения
Этот тип оборудования не ограничивается направляющих рельсов.
Его можно настроить для разных квадратов., прямоугольные и призматические детали, у которых четыре внешние поверхности требуют поверхностной закалки.
Типичные заготовки могут включать в себя:
Направляющие и направляющие
Длинные детали с несколькими направляющими, скользящие или контактные поверхности.
Квадратные валы
Трансмиссия квадратного сечения, опоры или механические компоненты с несколькими рабочими поверхностями.
Прямоугольные стержни
Длинные прямоугольные детали с закаленными поверхностями по всей или части их длины..
Призматические механические компоненты
Детали с несколькими плоскими внешними поверхностями, которые не подходят для традиционной закалки с круглым валом..
Пользовательские детали
Нестандартные детали, для которых на чертеже указана закалка с четырех внешних сторон..
Возможные области применения включают станки., промышленная автоматизация, системы линейного движения, погрузочно-разгрузочное оборудование, общее оборудование и другие специальные механические системы.
Применение по-прежнему следует оценивать по фактической геометрии детали и требованиям к закалке, а не только по названию отрасли..
Ⅶ. Питание IGBT и цифровое управление DSP
Индукционный источник питания, движение машины и последовательность закалки должны работать как один процесс.
Для подходящих конфигураций, машина может использовать индукционную мощность IGBT с DSP-цифровое управление. Силовой каскад IGBT обеспечивает преобразование мощности с электронным управлением., в то время как система DSP управляет необходимыми функциями эксплуатации и контроля..
В зависимости от выбранной конфигурации, Управление DSP может поддерживать такие функции, как:
•программируемые циклы нагрева
•управление мощностью
•время нагрева
•координация работы машины
•контроль рабочего состояния
•хранилище рецептов для повторяющихся деталей
Эти функции должны быть указаны в соответствии с производственными требованиями.. Их не следует рассматривать как идентичные стандартные функции каждой машины..
Для клиентов, производящих несколько вариантов деталей, система управления также может быть настроена на различные сохраненные программы, при условии, что механический и электрический диапазон машины подходит для этих частей.
Ⅷ. Конфигурация машины зависит от детали
Четырехстороннюю индукционную закалочную машину не следует выбирать только по номинальной мощности или общей длине..
Отправной точкой является чертеж заготовки..
| Информация | Почему это важно |
|---|---|
| Форма поперечного сечения | Определяет базовый индуктор и расположение инструментов. |
| Ширина и высота | Влияет на соединение и доступное пространство обработки. |
| Угловая геометрия | Острые углы, фаски и радиусы могут изменить поведение при нагреве |
| Общая длина | Влияет на перемещение и поддержку машины |
| Требуемая закаленная площадь | Определяет диапазон лечения и сканирования. |
| Материал | Влияет на реакцию закаливания |
| Требуемая твердость | Определяет конечную поверхностную цель |
| Глубина прокаливаемого слоя, если указано | Влияет на развитие процесса |
| Требования к размерам | Актуально для длинных или прецизионных компонентов. |
| Производственное требование | Влияет на автоматизацию и компоновку машины |
Механическая структура, индуктор, индукционный источник питания, поддержка заготовки, сканирование путешествия, затем устройство закалки и функции управления можно настроить в зависимости от приложения..
Две детали с одинаковыми внешними размерами могут потребовать разных технологических решений, если их угловая форма, Схема закалки или требования к размерам отличаются.
Ⅸ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
+ Можно ли закалить все четыре грани одновременно??
Да. Концепция станка основана на одновременной закалке четырех наружных поверхностей.. Индуктор и процесс все еще необходимо разрабатывать вокруг реальной детали..
+ Может ли один и тот же станок обрабатывать как квадратные, так и прямоугольные детали?
Это возможно, если детали попадают в механический и технологический диапазон системы.. Различные размеры и геометрия углов могут потребовать внесения изменений в индуктор., программа приспособления и процесса.
+ Эта машина предназначена только для направляющих??
Нет. Направляющие и направляющие штанги являются типичными применениями., но та же концепция процесса может быть применена и к квадратным валам., прямоугольные стержни и другие призматические компоненты с четырьмя функциональными поверхностями.
+ Почему угловые регионы требуют особого внимания?
Их геометрия отличается от центра плоских граней., поэтому местное сцепление и распределение тепла также могут отличаться. Поэтому поведение углов необходимо учитывать при разработке рулонов и технологических процессов..
Ⅹ. Отправьте нам чертеж детали
Для первоначальной оценки, отправьте нам чертеж детали или базовое сечение вместе с необходимой площадью закалки. Самая полезная исходная информация — это размеры детали., Материал, необходимая площадь закалки и производственные требования. Если твердость, требования к глубине корпуса или размерам уже определены, их тоже можно включить. Затем мы можем оценить процесс четырехсторонней индукционной закалки и настроить индуктор., индукционный источник питания, расположение сканирования и расположение машины вокруг приложения.