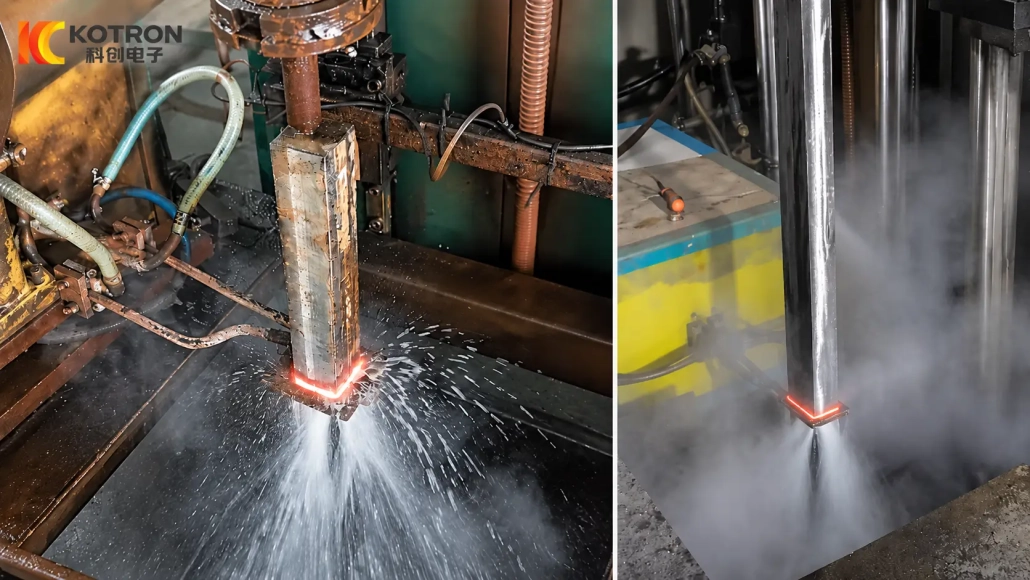
Czterostronna maszyna do hartowania indukcyjnego szyn prowadzących, Części kwadratowe i prostokątne
Ⅰ. Jednoczesne hartowanie indukcyjne czterech powierzchni
Jednoczesne hartowanie indukcyjne czterech powierzchni — dla części kwadratowych i prostokątnych
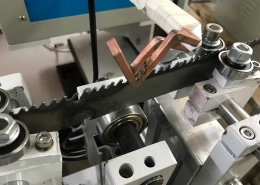
Film przedstawia element o przekroju kwadratowym poddawany jednoczesnemu hartowaniu indukcyjnemu czterostronnie.
Do części z czterema powierzchniami funkcjonalnymi, podejście to pozwala uniknąć powtarzania oddzielnych cykli ogrzewania dla każdej powierzchni. Tam, gdzie dłuższy odcinek wymaga hartowania, strefę nagrzewania i hartowania można połączyć z kontrolowanym skanowaniem wzdłuż przedmiotu obrabianego.
Ostateczny proces zależy od geometrii części, wymagany wzór hartowania i wymagania wymiarowe.
Ⅱ. Dlaczego części kwadratowe i prostokątne wymagają innego podejścia do hartowania
Przekrój kwadratowy lub prostokątny nie oddziałuje z polem indukcyjnym w taki sam sposób jak a okrągły wał.
Środek płaskiej powierzchni i przyległy obszar narożny mają różne relacje geometryczne z cewką indukcyjną. W rezultacie, Nie można kontrolować rozkładu ciepła wokół przekroju poprzecznego, po prostu stosując te same ustawienia, co w przypadku elementu cylindrycznego.
Dlatego proces hartowania czterostronnego musi obejmować dwa obszary jednocześnie:
•obszar roboczy na każdej płaskiej powierzchni
•obszary narożników i krawędzi pomiędzy sąsiadującymi powierzchniami
Celem jest opracowanie wymaganego wzoru hartowania na wszystkich czterech powierzchniach funkcjonalnych, przy jednoczesnym kontrolowaniu nadmiernych różnic pomiędzy powierzchniami i narożnikami.
Wymiary przedmiotu obrabianego, kształt narożnika, materiał, związek cewka-część, częstotliwość, moc i ruch wpływają na wynik.
Ⅲ. Cztery twarze w jednym cyklu hartowania
Główna różnica w procesie jest prosta: wszystkie cztery ściany podłużne są poddane obróbce w ramach jednego skoordynowanego cyklu hartowania.
Może to być przydatne w przypadku komponentów, w których w prowadzeniu bierze udział kilka powierzchni zewnętrznych, przesuwny, kontakt lub zużycie.
Konwencjonalny proces „twarzą w twarz” może wymagać wielokrotnej zmiany położenia:
jedna twarz → zmienić położenie → następna twarz → ponownie zmienić położenie
Dedykowany układ czterostronny eliminuje tę powtarzającą się sekwencję poprzez przetwarzanie czterech ścian razem.
Nie oznacza to, że każdy kwadratowy lub prostokątny element może wykorzystywać tę samą cewkę lub konfigurację. Szyna prowadząca, wał kwadratowy i prostokątny pręt mogą mieć podobne ogólne kształty, ale nadal różnią się geometrią narożników, hartowana szerokość, stan materiału i wymagania wymiarowe.
Dlatego konfiguracja maszyny jest zgodna z kategorią części, a nie stałego komponentu.
Ⅳ. Skanowanie długich szyn prowadzących, Wały kwadratowe i pręty prostokątne
Długie części często wymagają hartowania w dłuższej sekcji roboczej zamiast w jednej stałej pozycji.
Dla tych zastosowań, system można skonfigurować tak, aby posiadał aktywną strefę nagrzewania i hartowania przemieszcza się na wymaganą długość. Pozycje rozpoczęcia i zakończenia skanowania są ustawiane zgodnie z określonym utwardzonym obszarem.
Istotne czynniki procesu obejmują:
•wymiary przekroju
•wymagana hartowana długość
•materiał
•wymagania dotyczące twardości
•głębokość nagniatania, kiedy określono
•geometria narożników
•prostoliniowości lub innych wymagań wymiarowych
Do długich, precyzyjnych części, należy również wziąć pod uwagę symetrię termiczną i warunki hartowania, ponieważ zmiana wymiarów może stać się równie ważna jak wynik twardości.
Tam, gdzie stosowane jest sterowanie cyfrowe DSP, cykl nagrzewania można skoordynować z zaprogramowanym ruchem maszyny i czasem. Dokładne funkcje sterujące zależą od wybranej konfiguracji maszyny.
V.. Niestandardowa konstrukcja cewki indukcyjnej i ogrzewanie narożników
Cewka jest rozwijana wokół rzeczywistego przekroju przedmiotu obrabianego.
A cewce który dobrze sprawdza się wokół okrągłego wału, nie należy zakładać, że zapewni wymagany wzór ogrzewania na części kwadratowej lub prostokątnej. Płaskie powierzchnie, narożniki i dostępną przestrzeń łączenia należy rozpatrywać łącznie.
Do czterostronnego hartowania indukcyjnego, proces zwykle koncentruje się na kilku relacjach:
Zakrycie płaskiej twarzy
Wymagana szerokość robocza na każdej powierzchni musi zostać odpowiednio ogrzana.
Regiony narożne
Narożniki mogą reagować inaczej niż środek płaskich powierzchni, ponieważ lokalna geometria zmienia sprzężenie elektromagnetyczne i przepływ ciepła.
Odległość cewki od części
Zmiana zależności lokalnego sprzężenia może zmienić dopływ ciepła w przekroju.
Ruch i moc
Kiedy używane jest skanowanie, wybrana moc i warunki podróży muszą ze sobą współdziałać na całej długości zabiegu.
Zasilanie indukcyjne jest wybierane w ramach tego procesu, a nie niezależnie od cewki. W wymaganym zakresie roboczym można zastosować konwersję mocy opartą na IGBT, natomiast ostateczna częstotliwość i moc zależą od przedmiotu obrabianego i wymagań dotyczących hartowania.
Ⅵ. Typowe przedmioty obrabiane i obszary zastosowań
Tego typu sprzęt nie ogranicza się do prowadnice.
Można go skonfigurować dla innego kwadratu, elementy prostokątne i pryzmatyczne, gdzie cztery powierzchnie zewnętrzne wymagają hartowania powierzchniowego.
Typowe przedmioty obrabiane mogą obejmować:
Szyny prowadzące i prowadnice
Długie elementy z kilkoma prowadnicami, powierzchnie ślizgowe lub stykowe.
Wały kwadratowe
Przekładnia o przekroju kwadratowym, wsporniki lub elementy mechaniczne z wieloma powierzchniami roboczymi.
Pręty prostokątne
Długie prostokątne części z hartowanymi powierzchniami na części lub na całej długości.
Pryzmatyczne elementy mechaniczne
Części z kilkoma płaskimi powierzchniami zewnętrznymi, które nie nadają się do konwencjonalnego układu hartowania z okrągłym wałem.
Części niestandardowe
Komponenty niestandardowe, gdzie na rysunku określono hartowanie na czterech powierzchniach zewnętrznych.
Możliwe obszary zastosowań obejmują obrabiarki, automatyka przemysłowa, systemy ruchu liniowego, sprzęt do transportu materiałów, maszyny ogólne i inne niestandardowe systemy mechaniczne.
Zastosowanie należy nadal oceniać na podstawie rzeczywistej geometrii części i wymagań dotyczących hartowania, a nie samej nazwy branżowej.
Ⅶ. Cyfrowe sterowanie mocą IGBT i DSP
Zasilacz indukcyjny, sekwencja ruchu maszyny i hartowania musi stanowić jeden proces.
Dla odpowiednich konfiguracji, maszyna może wykorzystywać moc indukcyjną IGBT Sterowanie cyfrowe DSP. Stopień mocy IGBT zapewnia elektronicznie sterowaną konwersję mocy, natomiast system DSP zarządza wymaganymi funkcjami operacyjnymi i kontrolnymi.
W zależności od wybranej konfiguracji, Sterowanie DSP może obsługiwać funkcje takie jak:
•zaprogramowane cykle grzewcze
•kontrola mocy
•czas ogrzewania
•koordynacja pracy maszyn
•monitorowanie stanu pracy
•przechowywanie receptur dla powtarzających się części
Funkcje te należy określić zgodnie z wymaganiami produkcyjnymi. Nie należy ich traktować jako identycznych standardowych funkcji na każdym komputerze.
Dla klientów produkujących wiele wariantów części, system sterowania można także skonfigurować w oparciu o różne zapisane programy, pod warunkiem, że zakres mechaniczny i elektryczny maszyny jest odpowiedni dla tych części.
Ⅷ. Konfiguracja maszyny opiera się na części
Czterostronnej maszyny do hartowania indukcyjnego nie należy wybierać wyłącznie na podstawie mocy znamionowej lub długości całkowitej.
Punktem wyjścia jest rysunek przedmiotu obrabianego.
| Informacja | Dlaczego to ma znaczenie |
|---|---|
| Kształt przekroju | Definiuje podstawowy układ cewki indukcyjnej i oprzyrządowania |
| Szerokość i wysokość | Wpływa na sprzęganie i dostępną przestrzeń przetwarzania |
| Geometria narożnika | Ostre zakręty, fazowania i promienie mogą zmieniać zachowanie podczas ogrzewania |
| Długość całkowita | Wpływa na podróż i wsparcie maszyny |
| Wymagany obszar utwardzony | Określa zakres leczenia i skanowania |
| Materiał | Wpływa na reakcję utwardzania |
| Wymagana twardość | Definiuje ostateczny cel powierzchniowy |
| Głębokość obudowy, jeśli określono | Wpływa na rozwój procesów |
| Wymagania wymiarowe | Dotyczy długich i precyzyjnych elementów |
| Wymaganie produkcyjne | Wpływa na automatyzację i układ maszyn |
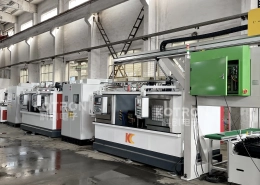
Struktura mechaniczna, induktor, zasilacz indukcyjny, wspornik przedmiotu obrabianego, skanowanie podróży, Następnie można skonfigurować układ hartowania i funkcje sterujące w zależności od aplikacji.
Dwie części o podobnych wymiarach zewnętrznych mogą nadal wymagać różnych rozwiązań procesowych, jeśli chodzi o kształt narożników, wzór hartowania lub wymagania wymiarowe są różne.
Ⅸ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
+ Czy wszystkie cztery powierzchnie mogą być hartowane jednocześnie??
Tak. Koncepcja maszyny opiera się na jednoczesnym hartowaniu czterech powierzchni zewnętrznych. Cewka indukcyjna i proces nadal wymagają opracowania wokół rzeczywistej części.
+ Czy ta sama maszyna może przetwarzać zarówno części kwadratowe, jak i prostokątne?
Może to być możliwe, jeśli części mieszczą się w zakresie mechanicznym i procesowym systemu. Różne wymiary i geometria narożników mogą wymagać zmian w cewce indukcyjnej, program mocowania i procesu.
+ Czy ta maszyna jest przeznaczona tylko do szyn prowadzących??
Nie. Typowymi zastosowaniami są szyny prowadzące i prowadnice, ale tę samą koncepcję procesu można zastosować również do wałów kwadratowych, pręty prostokątne i inne elementy pryzmatyczne z czterema powierzchniami funkcjonalnymi.
+ Dlaczego regiony narożne wymagają szczególnej uwagi?
Ich geometria różni się od środka płaskich powierzchni, więc lokalne sprzężenie i dystrybucja ciepła również mogą się różnić. Dlatego podczas opracowywania cewki i procesu należy wziąć pod uwagę zachowanie narożników.
Ⅹ. Wyślij nam rysunek części
Do wstępnej oceny, prześlij nam rysunek części lub przekrój podstawowy wraz z wymaganą powierzchnią hartowania. Najbardziej użyteczną informacją początkową są wymiary części, materiał, wymagana powierzchnia utwardzona i wymagania produkcyjne. Jeśli twardość, wymagania dotyczące głębokości obudowy lub wymiarów są już zdefiniowane, można je również uwzględnić. Następnie możemy ocenić proces hartowania indukcyjnego z czterech stron i skonfigurować cewkę indukcyjną, zasilacz indukcyjny, układ skanowania i układ maszyny wokół aplikacji.