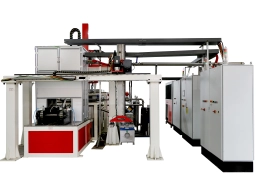
เครื่องชุบแข็งด้วยการเหนี่ยวนำเพลาสกรู CNC สำหรับลีดสกรูและเพลาเกลียว
Ⅰ. การชุบแข็งด้วยการเหนี่ยวนำ CNC สำหรับเพลาสกรูและลีดสกรู
การชุบแข็งด้วยการเหนี่ยวนำ CNC สำหรับเพลาสกรูและลีดสกรู
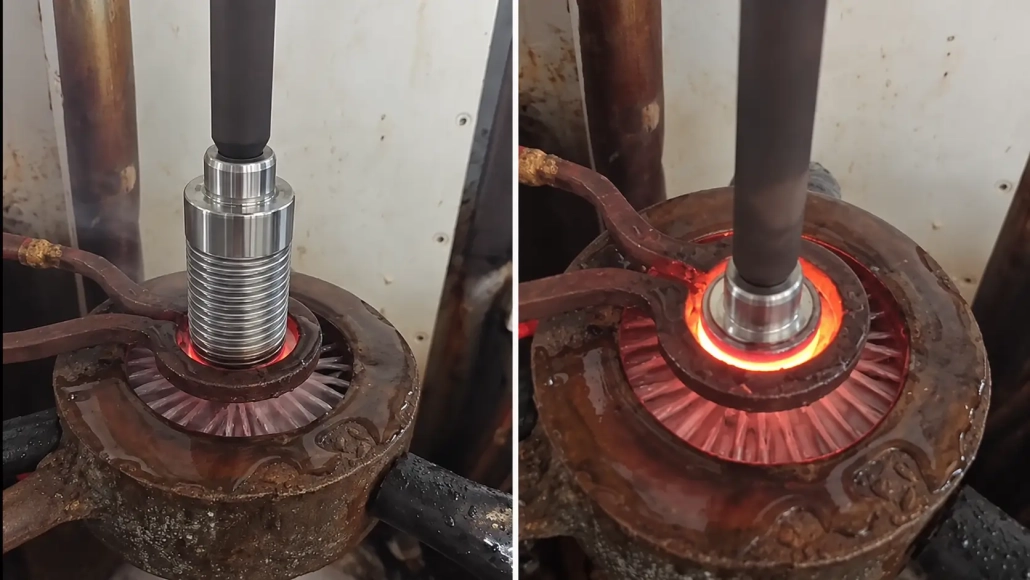
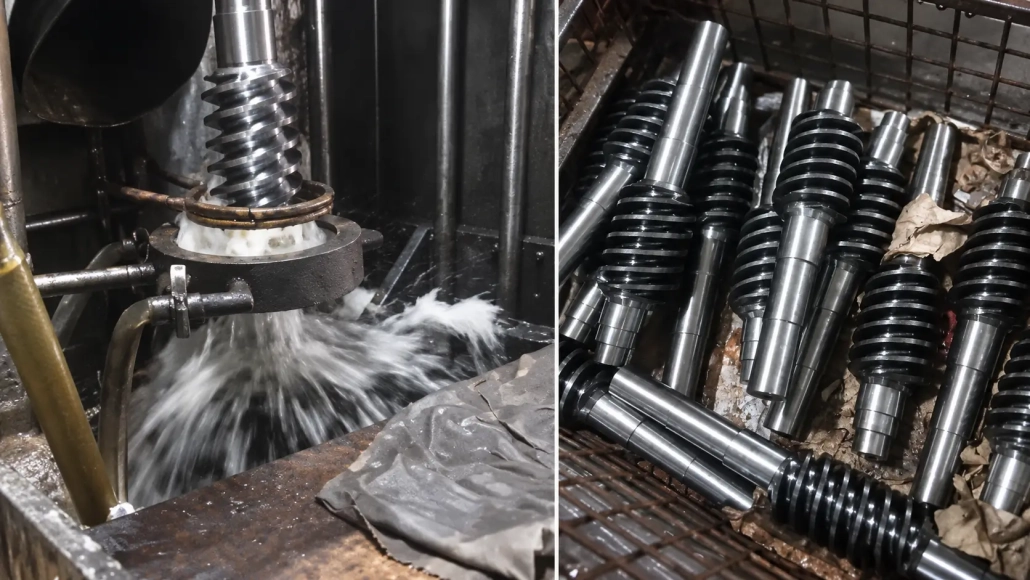
วิดีโอแสดงการให้ความร้อนด้วยการสแกนอย่างต่อเนื่องตามส่วนเกลียวของเพลาสกรู.
แทนที่จะให้ความร้อนแก่ความยาวเกลียวทั้งหมดในคราวเดียว, โซนให้ความร้อนเคลื่อนที่ไปตามชิ้นงานอย่างต่อเนื่อง. ควบคุม CNC รักษา การเคลื่อนไหวของการสแกนที่ตั้งโปรแกรมไว้ ผ่านพื้นที่การรักษาที่ต้องการ.
กระบวนการประเภทนี้เหมาะกับเพลาสกรูที่บริเวณที่แข็งตัวขยายออกไปเหนือส่วนเกลียวที่ค่อนข้างยาว.
สแกนลำดับการชุบแข็ง
①ตั้งค่าจุดเริ่มต้นการสแกน, จุดสิ้นสุดและระยะเวลาในการรักษา
②โซนทำความร้อนเคลื่อนที่ไปตามส่วนเกลียวอย่างต่อเนื่อง
③การควบคุม CNC จะรักษาการเคลื่อนที่ของการสแกนที่ตั้งโปรแกรมไว้
Ⅱ. เหตุใดเพลาเกลียวจึงต้องมีการควบคุมกระบวนการที่แตกต่างกัน
ก เพลาเรียบ นำเสนอพื้นผิวทรงกระบอกที่ค่อนข้างเรียบง่ายในสนามเหนี่ยวนำ. เพลาสกรูไม่ได้.
พื้นผิวการทำงานประกอบด้วย:
•ยอดด้าย
•สีข้างด้าย
•รากด้าย
•โปรไฟล์ลานต่อเนื่อง
ความสัมพันธ์เฉพาะที่ระหว่างพื้นผิวชิ้นงานและตัวเหนี่ยวนำจะเปลี่ยนไปตามโปรไฟล์นั้น. ส่งผลให้, หงอนและรากอาจไม่ร้อนในอัตราเดียวกันภายใต้สภาวะกระบวนการเดียวกัน.
สำหรับการชุบแข็งด้วยการเหนี่ยวนำเพลาสกรู, วัตถุประสงค์จึงไม่ใช่แค่การให้ความร้อนแก่เส้นผ่านศูนย์กลางภายนอกเท่านั้น. รูปแบบการทำความร้อนต้องครอบคลุมโปรไฟล์เกลียวที่ต้องการและเป็นไปตามระยะเวลาการทำงานที่ระบุ.
การจัดเรียงตัวเหนี่ยวนำ, การเชื่อมต่อ, ความเร็วในการสแกนและการตั้งค่าทางไฟฟ้าทั้งหมดจะต้องสอดคล้องกับชิ้นส่วนจริง. ผลลัพธ์ที่ต้องการในท้ายที่สุดควรพิจารณาจากข้อกำหนดการวาดและการชุบแข็ง แทนที่จะพิจารณาจากลักษณะที่ปรากฏระหว่างการให้ความร้อน.
Ⅲ. ควบคุมความร้อนในการสแกนตามส่วนเกลียว
คุณสมบัติกระบวนการหลักของเครื่องนี้คือ การชุบแข็งการสแกนที่ควบคุมโดย CNC.
ความเร็วในการสแกนที่มีการควบคุมช่วยรักษาอินพุตความร้อนที่ทำซ้ำได้มากขึ้นในขณะที่โซนทำความร้อนเคลื่อนที่ไปตามสกรู. จุดเริ่มต้นการสแกน, จุดสิ้นสุดและความยาวการรักษาสามารถกำหนดได้ตามพื้นที่การชุบแข็งที่ต้องการ.
สำหรับชิ้นส่วนเกลียวที่มีความแม่นยำ, สิ่งนี้มีประโยชน์อย่างยิ่งเมื่อจำเป็นต้องเสริมความแข็งแรงเฉพาะส่วนเกลียวที่ใช้งานได้เท่านั้น.
เงื่อนไขการสแกนที่เหมาะสมขึ้นอยู่กับปัจจัยต่างๆ เช่น:
•เรขาคณิตของด้าย
•ความยาวเกลียว
•เส้นผ่านศูนย์กลางของชิ้นงาน
•วัสดุ
•พื้นที่ที่ต้องการทําให้แข็ง
•ความแข็งและความลึกของตัวเรือนที่ต้องการ, เมื่อระบุไว้
ปัจจัยเหล่านี้จำเป็นต้องพิจารณาร่วมกัน. เพิ่มพลังเพียงอย่างเดียว, ตัวอย่างเช่น, ไม่จำเป็นต้องแก้ไขรูปแบบการแข็งตัวที่ไม่เหมาะสมระหว่างยอดด้ายและราก.
Ⅳ. การแข็งตัวทั่วยอดเกลียวและราก
โปรไฟล์เกลียวคือความแตกต่างหลักระหว่างการแข็งตัวของลีดสกรูกับแบบธรรมดา การแข็งตัวของเพลาทรงกระบอก.
หงอนจะโล่งมากขึ้น, ในขณะที่รูทปิดภาคเรียนระหว่างเธรดที่อยู่ติดกัน. เพราะเรขาคณิตนี้, กระบวนการที่ไม่เหมาะสมอาจรวมความร้อนไว้ที่ส่วนหนึ่งของโปรไฟล์ ในขณะที่อีกส่วนหนึ่งได้รับความร้อนที่มีประสิทธิภาพน้อยกว่า.
เครื่องจักรและกระบวนการนี้มีจุดมุ่งหมายเพื่อรองรับรูปแบบการแข็งตัวของพื้นผิวเกลียวที่ใช้งานได้ดียิ่งขึ้น, รวมทั้งหงอนและรากด้วย.
ผลลัพธ์ที่ได้ยังคงขึ้นอยู่กับโปรไฟล์เธรดจริง, วัสดุ, ความสัมพันธ์ตัวเหนี่ยวนำและการตั้งค่ากระบวนการที่เลือก. สำหรับชิ้นส่วนที่สำคัญ, การกระจายความแข็งและความลึกของตัวเรือน ควรได้รับการตรวจสอบตามข้อกำหนดการตรวจสอบของลูกค้า.
Ⅴ. ชิ้นงานทั่วไป
สามารถกำหนดค่าเครื่องจักรตามรูปทรงเพลาสกรูต่างๆ ภายในช่วงการประมวลผลที่ต้องการ.
การใช้งานทั่วไปได้แก่:
เพลาสกรูที่มีความแม่นยำ
เพลาแบบเกลียวซึ่งมีความสำคัญต่อความต้านทานการสึกหรอและการควบคุมมิติของส่วนการทำงาน.
ลีดสกรูสี่เหลี่ยมคางหมู
ลีดสกรูที่มีโปรไฟล์เกลียวสี่เหลี่ยมคางหมูที่ใช้ในระบบส่งกำลังเชิงกลหรือระบบการเคลื่อนที่เชิงเส้น.
สกรูลำเลียง
ส่วนประกอบประเภทสกรูที่มีพื้นผิวการทำงานแบบเกลียวซึ่งต้องการการแข็งตัวเฉพาะจุดในบริเวณที่สึกหรอ.
เพลาเกลียวอื่นๆ
ส่วนประกอบเพลาแบบเกลียวภายนอกซึ่งมีโซนการชุบแข็งที่ต้องการขยายไปตามส่วนการทำงานแบบเกลียวบางส่วนหรือทั้งหมด.
โปรไฟล์เธรดที่แตกต่างกัน, เส้นผ่านศูนย์กลางและระยะพิทช์อาจต้องใช้การตั้งค่ากระบวนการและเครื่องมือที่แตกต่างกัน. ไม่ควรถือเป็นการใช้งานที่สามารถใช้แทนกันได้เพียงเพราะเส้นผ่านศูนย์กลางเพลาโดยรวมใกล้เคียงกัน.
Ⅵ. เพลาสกรูยาวและการควบคุมมิติ
เพลาสกรูที่มีความแม่นยำสามารถไวต่อได้ การเปลี่ยนแปลงมิติระหว่างการบำบัดความร้อน, โดยเฉพาะเมื่อส่วนที่ชุบแข็งนั้นยาว.
ดังนั้นควรพิจารณาการกระจายความร้อนไปตามเพลาร่วมกับความตรงที่ต้องการ, ความคลาดเคลื่อนและความคลาดเคลื่อนของมิติสุดท้าย.
การสแกนแบบควบคุมสามารถช่วยหลีกเลี่ยงการเปลี่ยนแปลงอินพุตความร้อนอย่างกะทันหันตลอดระยะเวลาการรักษา, แต่ผลลัพธ์ของมิติสุดท้ายยังขึ้นอยู่กับรูปทรงของชิ้นงานด้วย, สภาพวัสดุและกระบวนการชุบแข็งที่สมบูรณ์.
สำหรับชิ้นส่วนที่มีข้อกำหนดด้านมิติที่แคบ, ควรระบุขีดจำกัดเหล่านั้นก่อนที่จะสรุปกระบวนการและการกำหนดค่าเครื่อง.
Ⅶ. ข้อมูลที่ใช้ในการกำหนดค่าเครื่อง
ควรเลือกเครื่องจักรตามเพลาสกรูจริง แทนที่จะเลือกจากความยาวเพลาหรือกำลังเพียงอย่างเดียว.
| ข้อมูลชิ้นงาน | ทำไมมันถึงสำคัญ |
|---|---|
| โปรไฟล์สกรูหรือเกลียว | ส่งผลต่อการกระจายความร้อนและการจัดวางเครื่องมือ |
| เส้นผ่านศูนย์กลางหลักและรอง | กำหนดรูปทรงการทำงานรอบๆ เธรด |
| ความยาวส่วนเกลียว | กำหนดช่วงการสแกนที่ต้องการ |
| ขนาดชิ้นส่วนโดยรวม | ส่งผลต่อการรองรับชิ้นงานและการเคลื่อนตัวของเครื่องจักร |
| วัสดุ | ส่งผลต่อการตอบสนองที่แข็งตัว |
| พื้นที่แข็งที่ต้องการ | กำหนดตำแหน่งที่การสแกนควรเริ่มต้นและหยุด |
| ความแข็ง / ข้อกำหนดความลึกของกรณี | ใช้เพื่อสร้างเป้าหมายกระบวนการเมื่อระบุ |
| ข้อกำหนดด้านมิติ | เกี่ยวข้องกับความแม่นยำและเพลาสกรูยาว |
| ความต้องการในการผลิต | ช่วยกำหนดการกำหนดค่าเครื่องที่เหมาะสม |
การวาดชิ้นส่วนโดยทำเครื่องหมายพื้นที่ชุบแข็งตามที่กำหนดมักจะเพียงพอที่จะเริ่มการประเมินทางเทคนิคได้.
Ⅷ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
+ สามารถชุบแข็งทั้งยอดเกลียวและรากของเกลียวได้?
กระบวนการนี้สามารถพัฒนาเพื่อให้ครอบคลุมการแข็งตัวทั่วทั้งโปรไฟล์ของเกลียว, รวมทั้งหงอนและรากด้วย. รูปแบบสุดท้ายจะขึ้นอยู่กับรูปทรงของเกลียวจริง, เงื่อนไขของวัสดุและกระบวนการ.
+ การชุบแข็งด้วยการสแกน CNC เหมาะสำหรับลีดสกรูแบบยาวหรือไม่?
เหมาะสมเมื่อพื้นที่ชุบแข็งที่ต้องการขยายไปตามส่วนเกลียวยาว. โซนการให้ความร้อนจะถูกสแกนตามระยะเวลาการรักษาที่ระบุ แทนที่จะต้องให้ความร้อนทั้งส่วนในคราวเดียว.
+ เครื่องจักรเดียวกันสามารถประมวลผลเพลาสกรูที่แตกต่างกันได้?
สามารถกำหนดค่าเครื่องจักรสำหรับชิ้นส่วนได้หลายชิ้นภายในช่วงที่ออกแบบไว้, แต่มีการเปลี่ยนแปลงเส้นผ่านศูนย์กลาง, โปรไฟล์พิทช์และเธรดอาจต้องใช้เครื่องมือและการตั้งค่ากระบวนการที่แตกต่างกัน.
+ กำลังที่สูงขึ้นเป็นวิธีหลักในการปรับปรุงการแข็งตัวของราก?
ไม่ได้เพียงอย่างเดียว. การกระจายความร้อนยังขึ้นอยู่กับรูปทรงของเกลียวด้วย, การเชื่อมต่อ, การจัดเรียงตัวเหนี่ยวนำ, ความถี่และเงื่อนไขการสแกน. พลังงานควรได้รับการพิจารณาว่าเป็นส่วนหนึ่งของกระบวนการที่สมบูรณ์มากกว่าที่จะเป็นโซลูชันอิสระ.
Ⅸ. ส่งรูปวาดเพลาสกรูของคุณ
สำหรับการประเมินเบื้องต้น, ส่งแบบวาดเพลาสกรูหรือขนาดชิ้นส่วนพื้นฐานพร้อมพื้นที่ชุบแข็งที่ต้องการมาให้เรา. หากมีการระบุข้อกำหนดด้านความแข็งหรือความลึกของตัวพิมพ์ไว้แล้ว, นอกจากนี้ยังสามารถรวมไว้ด้วย. จากนั้นเราสามารถประเมินการจัดวางการชุบแข็งด้วยการสแกนและการกำหนดค่าเครื่องจักรตามการใช้งาน.