
用于丝杠和螺纹轴的数控丝杠轴感应淬火机
Ⅰ. 丝杠轴和丝杠的 CNC 感应淬火
丝杠轴和丝杠的 CNC 感应淬火
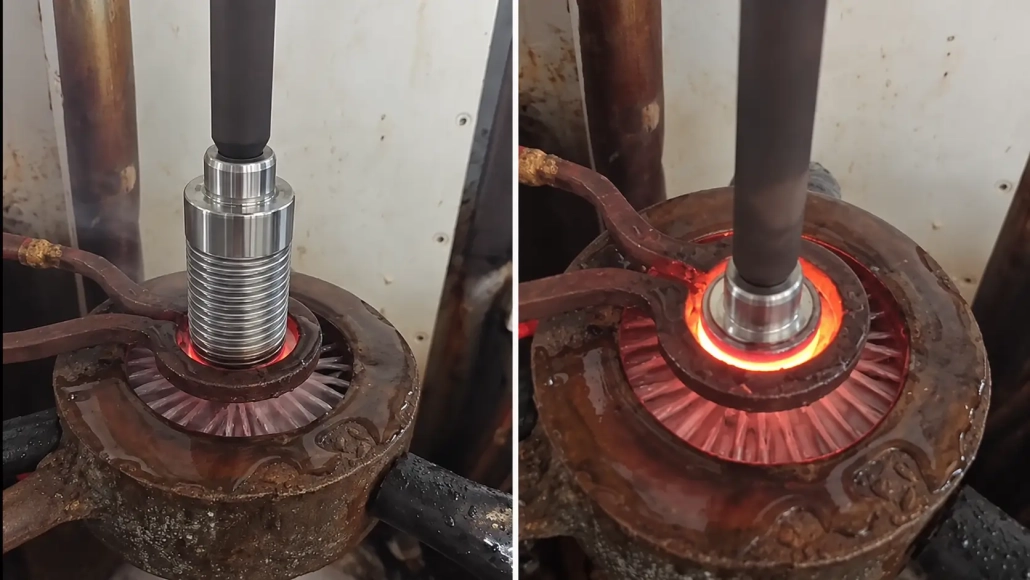
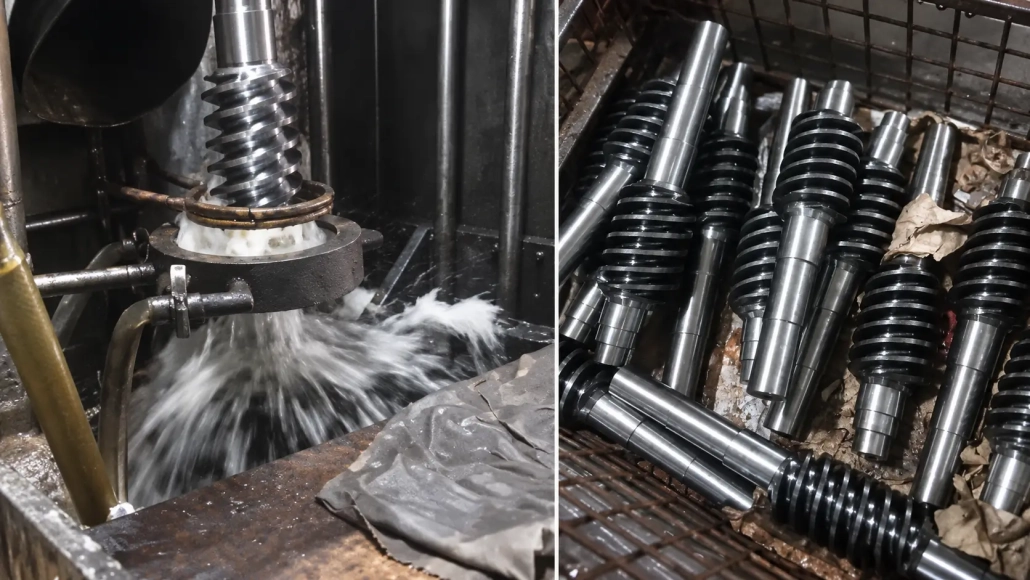
该视频显示了沿着螺杆轴的螺纹部分连续扫描加热.
而不是一次加热整个螺纹长度, 加热区沿着工件逐渐移动. CNC控制维护 编程扫描运动 通过所需的治疗区域.
这种类型的工艺适用于硬化区域延伸到相对较长的螺纹部分的螺杆轴.
扫描硬化顺序
①设置扫描起点, 终点和治疗长度
②加热区沿着螺纹部分逐渐移动
③CNC 控制保持编程的扫描运动
Ⅱ. 为什么螺纹轴需要不同的过程控制
一个 光滑轴 向感应场呈现相对简单的圆柱面. 螺杆轴则不.
其工作面由:
•螺纹波峰
•螺纹侧面
•螺纹根
•连续的螺旋轮廓
工件表面和感应器之间的局部关系在整个轮廓上发生变化. 因此, 在相同的工艺条件下,顶部和底部的加热速度可能不同.
用于丝杠轴感应淬火, 因此,目标不仅仅是加热外径. 加热模式需要覆盖所需的螺纹牙形并遵循指定的工作长度.
电感排列, 耦合, 扫描速度和电气设置都需要与实际零件相匹配. 所需的结果最终应根据拉拔和硬化规范来判断,而不是根据加热过程中的外观来判断.
Ⅲ. 沿螺纹部分受控扫描加热
该机的主要工艺特点是 CNC 控制扫描淬火.
当加热区沿着螺杆行进时,受控的扫描速度有助于保持更多可重复的热输入. 扫描起始点, 可根据所需硬化面积设定终点和处理长度.
用于精密螺纹零件, 当仅需要硬化功能螺纹部分时,这特别有用.
适当的扫描条件取决于以下因素::
•螺纹几何形状
•螺纹长度
•工件直径
•材料
•所需硬化面积
•所需的硬度和渗碳层深度, 当指定时
这些因素需要综合考虑. 单独增加力量, 例如, 不一定能纠正螺纹牙顶和牙底之间不合适的硬化模式.
Ⅳ. 螺纹牙顶和牙根的硬化
螺纹牙形是淬火丝杠与普通丝杠的主要区别 圆柱轴淬火.
波峰更加暴露, 而牙根凹入相邻螺纹之间. 由于这种几何形状, 不合适的工艺可能会将加热集中在型材的一个部分,而另一部分则接受不太有效的加热.
该机器和工艺旨在支持功能螺纹表面上更均匀的硬化图案, 包括牙冠和牙根.
可达到的结果仍然取决于实际的螺纹牙形, 材料, 电感器关系和选定的工艺设置. 对于关键零件, 硬度分布和硬化层深度 应根据客户检验要求进行验证.
Ⅴ. 典型工件
该机器可以在预期加工范围内围绕不同的螺杆轴几何形状进行配置.
典型应用包括:
精密丝杠轴
工作部分的耐磨性和尺寸控制很重要的螺纹轴.
梯形丝杠
用于机械传动或线性运动系统的梯形螺纹丝杠.
输送机螺杆
具有螺旋工作表面的螺杆式部件,需要对磨损区域进行局部硬化.
其他螺纹轴
所需硬化区域沿部分或全部螺纹工作部分延伸的外螺纹轴组件.
不同的螺纹轮廓, 直径和节距可能需要不同的工艺设置和工具. 不应仅仅因为总轴直径相似而将它们视为可互换应用.
Ⅵ. 长丝杠轴和尺寸控制
精密丝杠轴可能对以下因素敏感 热处理时尺寸变化, 特别是当硬化部分很长时.
因此,应考虑沿轴的热量分布以及所需的直线度, 跳动和最终尺寸公差.
受控扫描有助于避免沿治疗长度的热输入突然变化, 但最终的尺寸结果还取决于工件的几何形状, 材料状况和完整的硬化过程.
对于尺寸要求严格的零件, 应在流程和机器配置最终确定之前确定这些限制.
Ⅶ. 用于配置机器的信息
应围绕实际丝杠轴来选择机器,而不是仅根据轴长或功率来选择.
| 工件信息 | 为什么这很重要 |
|---|---|
| 螺钉或螺纹轮廓 | 影响热量分布和工装布置 |
| 大直径和小直径 | 定义螺纹周围的工作几何形状 |
| 螺纹段长度 | 确定所需的扫描范围 |
| 零件整体尺寸 | 影响工件支撑和机器行程 |
| 材料 | 影响硬化反应 |
| 所需硬化面积 | 定义扫描应开始和停止的位置 |
| 硬度 / 渗层深度要求 | 用于在指定时建立流程目标 |
| 尺寸要求 | 适用于精密长丝杠轴 |
| 生产要求 | 帮助确定适当的机器配置 |
标记了所需硬化区域的零件图通常足以开始技术评估.
Ⅷ. 常见问题解答
单击问题以展开答案.
+ 螺纹牙顶和螺纹根部可以同时淬火吗?
可以开发该工艺以提供整个螺纹轮廓的硬化覆盖, 包括牙冠和牙根. 最终图案取决于实际螺纹几何形状, 材料和工艺条件.
+ CNC扫描淬火适合长丝杠吗?
当所需的硬化区域沿着长螺纹部分延伸时,它可能是合适的. 加热区沿着指定的治疗长度进行扫描,而不需要一次性加热整个部分.
+ 同一台机器可以加工不同的丝杠轴吗?
一台机器可以在其设计范围内配置多个零件, 但直径有变化, 螺距和螺纹牙形可能需要不同的工具和工艺设置.
+ 更高的功率是改善根部硬化的主要途径吗?
单靠增加功率不能. 热量分布还取决于螺纹几何形状, 耦合, 电感器排列, 频率和扫描条件. 电源应被视为整个过程的一部分,而不是一个独立的解决方案.
Ⅸ. 发送您的丝杠轴图纸
用于初步评估, 将丝杠轴图纸或基本零件尺寸以及所需的硬化区域发送给我们. 如果已经指定了硬度或渗碳深度要求, 他们也可以包括在内. 然后我们可以根据应用评估扫描硬化布置和机器配置.






