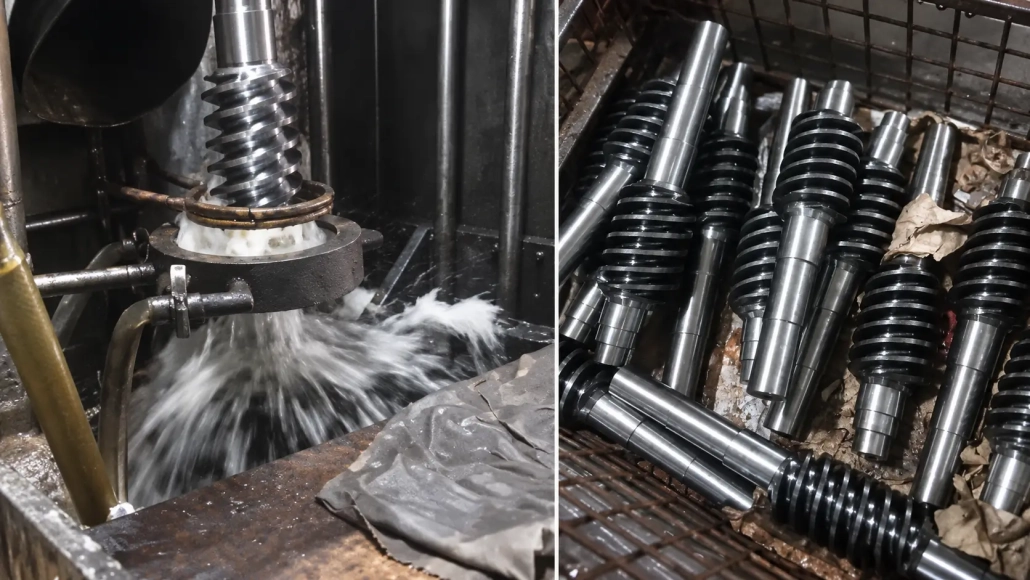
Máquina de endurecimento por indução de eixo de parafuso CNC para parafusos de chumbo e eixos roscados
Ⅰ. Endurecimento por indução CNC para eixos de parafuso e parafusos de avanço
Endurecimento por indução CNC para eixos de parafuso e parafusos de avanço
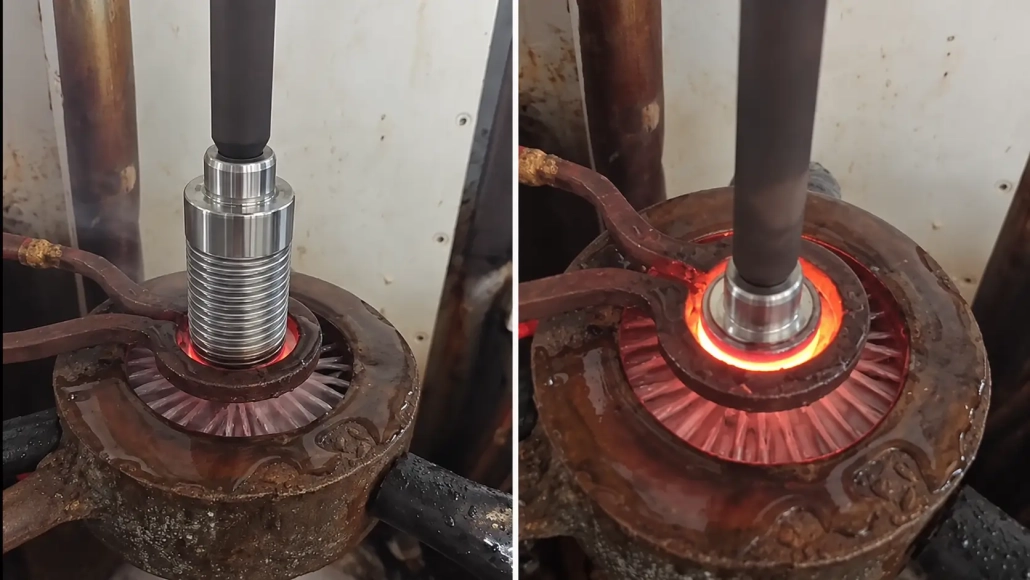
O vídeo mostra o aquecimento de varredura contínua ao longo da seção roscada de um eixo de parafuso.
Em vez de aquecer todo o comprimento da rosca de uma só vez, a zona de aquecimento percorre progressivamente ao longo da peça de trabalho. O controle CNC mantém o movimento de varredura programado através da área de tratamento necessária.
Este tipo de processo é adequado para eixos de parafuso onde a zona endurecida se estende por uma seção roscada relativamente longa.
Sequência de endurecimento de varredura
①Defina o ponto inicial da digitalização, ponto final e duração do tratamento
②A zona de aquecimento percorre progressivamente ao longo da seção roscada
③O controle CNC mantém o movimento de varredura programado
Ⅱ. Por que os eixos roscados exigem controle de processo diferente
A eixo liso apresenta uma superfície cilíndrica relativamente simples para o campo de indução. Um eixo de parafuso não.
Sua superfície de trabalho consiste em:
•cristas de linha
•flancos de rosca
•raízes de fio
•um perfil helicoidal contínuo
A relação local entre a superfície da peça e o indutor muda nesse perfil. Como resultado, a crista e a raiz podem não aquecer na mesma taxa sob as mesmas condições de processo.
Para endurecimento por indução de eixo de parafuso, o objetivo não é, portanto, simplesmente aquecer o diâmetro externo. O padrão de aquecimento precisa cobrir o perfil de rosca necessário e seguir o comprimento de trabalho especificado.
Arranjo do indutor, acoplamento, a velocidade de digitalização e as configurações elétricas precisam ser combinadas com a peça real. O resultado exigido deve ser avaliado em última análise em relação às especificações de desenho e endurecimento, e não pela aparência durante o aquecimento..
Ⅲ. Aquecimento de varredura controlado ao longo da seção rosqueada
A principal característica do processo desta máquina é Endurecimento de digitalização controlado por CNC.
Uma velocidade de varredura controlada ajuda a manter uma entrada de calor mais repetível à medida que a zona de aquecimento se desloca ao longo do parafuso. O ponto inicial da varredura, o ponto final e a duração do tratamento podem ser definidos de acordo com a área de endurecimento necessária.
Para peças roscadas de precisão, isto é particularmente útil quando apenas a seção funcional da rosca precisa ser endurecida.
As condições de digitalização apropriadas dependem de fatores como:
•geometria da rosca
•comprimento roscado
•diâmetro da peça
•material
•área endurecida necessária
•dureza necessária e profundidade da caixa, quando especificado
Esses fatores precisam ser considerados em conjunto. Aumentando o poder sozinho, por exemplo, não corrige necessariamente um padrão de endurecimento inadequado entre a crista e a raiz da rosca.
Ⅳ. Endurecimento na crista e raiz do fio
O perfil da rosca é a principal diferença entre o parafuso de avanço endurecido e o comum endurecimento de eixo cilíndrico.
A crista está mais exposta, enquanto a raiz está recuada entre threads adjacentes. Por causa dessa geometria, um processo inadequado pode concentrar o aquecimento em uma parte do perfil enquanto outra parte recebe um aquecimento menos eficaz.
A máquina e o processo destinam-se a suportar um padrão de endurecimento mais uniforme em toda a superfície funcional da rosca, incluindo a crista e a raiz.
O resultado alcançável ainda depende do perfil real da rosca, material, relação do indutor e configurações de processo selecionadas. Para peças críticas, distribuição de dureza e profundidade da caixa deve ser verificado de acordo com os requisitos de inspeção do cliente.
Ⅴ. Peças de trabalho típicas
A máquina pode ser configurada em torno de diferentes geometrias de eixo de parafuso dentro da faixa de processamento pretendida.
As aplicações típicas incluem:
Eixos de parafuso de precisão
Eixos roscados onde a resistência ao desgaste e o controle dimensional da seção de trabalho são importantes.
Parafusos trapezoidais
Parafusos de avanço com perfis de rosca trapezoidais usados em transmissão mecânica ou sistemas de movimento linear.
Parafusos transportadores
Componentes do tipo parafuso com superfícies de trabalho helicoidais que requerem endurecimento localizado da área de desgaste.
Outros eixos roscados
Componentes de eixo com rosca externa onde a zona de endurecimento necessária se estende ao longo de parte ou de toda a seção de trabalho roscada.
Diferentes perfis de thread, diâmetros e passos podem exigir diferentes configurações de processo e ferramentas. Eles não devem ser tratados como aplicações intercambiáveis simplesmente porque o diâmetro total do eixo é semelhante.
Ⅵ. Eixos de Parafuso Longos e Controle Dimensional
Os eixos dos parafusos de precisão podem ser sensíveis a mudança dimensional durante o tratamento térmico, particularmente quando a seção endurecida é longa.
A distribuição de calor ao longo do eixo deve, portanto, ser considerada juntamente com a retilineidade necessária, desvio e tolerância dimensional final.
A varredura controlada pode ajudar a evitar mudanças abruptas na entrada de calor ao longo da duração do tratamento, mas o resultado dimensional final também depende da geometria da peça, condição do material e o processo completo de endurecimento.
Para peças com requisitos dimensionais rígidos, esses limites devem ser identificados antes que o processo e a configuração da máquina sejam finalizados.
Ⅶ. Informações usadas para configurar a máquina
A máquina deve ser selecionada em torno do eixo real do parafuso e não apenas do comprimento do eixo ou da potência.
| Informações da peça de trabalho | Por que isso importa |
|---|---|
| Perfil de parafuso ou rosca | Afeta a distribuição de aquecimento e o arranjo de ferramentas |
| Diâmetro maior e menor | Define a geometria de trabalho ao redor da rosca |
| Comprimento da seção roscada | Determina o intervalo de varredura necessário |
| Dimensões gerais da peça | Afeta o suporte da peça e o deslocamento da máquina |
| Material | Influencia a resposta de endurecimento |
| Área endurecida necessária | Define onde a verificação deve começar e parar |
| Dureza / requisito de profundidade do caso | Usado para estabelecer o alvo do processo quando especificado |
| Requisitos dimensionais | Relevante para precisão e eixos de parafuso longos |
| Requisitos de produção | Ajuda a determinar a configuração apropriada da máquina |
Um desenho da peça com a área endurecida necessária marcada geralmente é suficiente para iniciar a avaliação técnica.
Ⅷ. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
+ Tanto a crista quanto a raiz da rosca podem ser endurecidas?
O processo pode ser desenvolvido para fornecer cobertura de endurecimento em todo o perfil da rosca, incluindo a crista e a raiz. O padrão final depende da geometria real da rosca, condições de material e processo.
+ O endurecimento por digitalização CNC é adequado para parafusos de avanço longos??
Pode ser adequado quando a área endurecida necessária se estende ao longo de uma longa seção roscada. A zona de aquecimento é escaneada ao longo do comprimento de tratamento especificado, em vez de exigir que toda a seção seja aquecida de uma só vez.
+ A mesma máquina pode processar diferentes eixos de parafuso?
Uma máquina pode ser configurada para múltiplas peças dentro de sua faixa projetada, mas mudanças no diâmetro, o passo e o perfil da rosca podem exigir diferentes ferramentas e configurações de processo.
+ Maior potência é a principal forma de melhorar o endurecimento das raízes?
Não por si só. A distribuição do aquecimento também depende da geometria da rosca, acoplamento, arranjo de indutor, frequência e condições de varredura. A energia deve ser considerada como parte do processo completo e não como uma solução independente.
IX.. Envie seu desenho do eixo do parafuso
Para uma avaliação inicial, envie-nos o desenho do eixo do parafuso ou as dimensões básicas da peça juntamente com a área de endurecimento necessária. Se os requisitos de dureza ou profundidade da caixa já estiverem especificados, eles também podem ser incluídos. Podemos então avaliar o arranjo de endurecimento e a configuração da máquina de acordo com a aplicação.