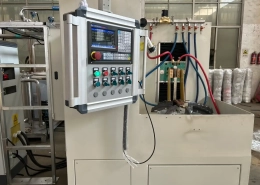
Macchina per tempra ad induzione per alberi a vite CNC per viti di comando e alberi filettati
Ⅰ. Tempra a induzione CNC per alberi a vite e viti di comando
Tempra a induzione CNC per alberi a vite e viti di comando
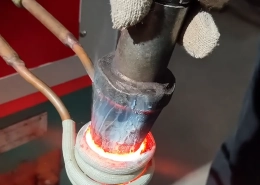
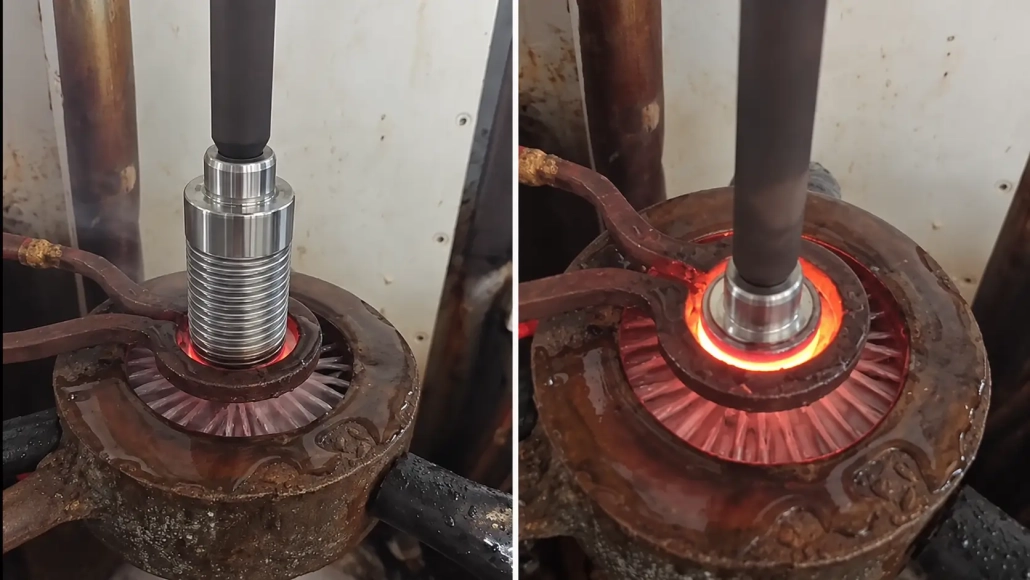
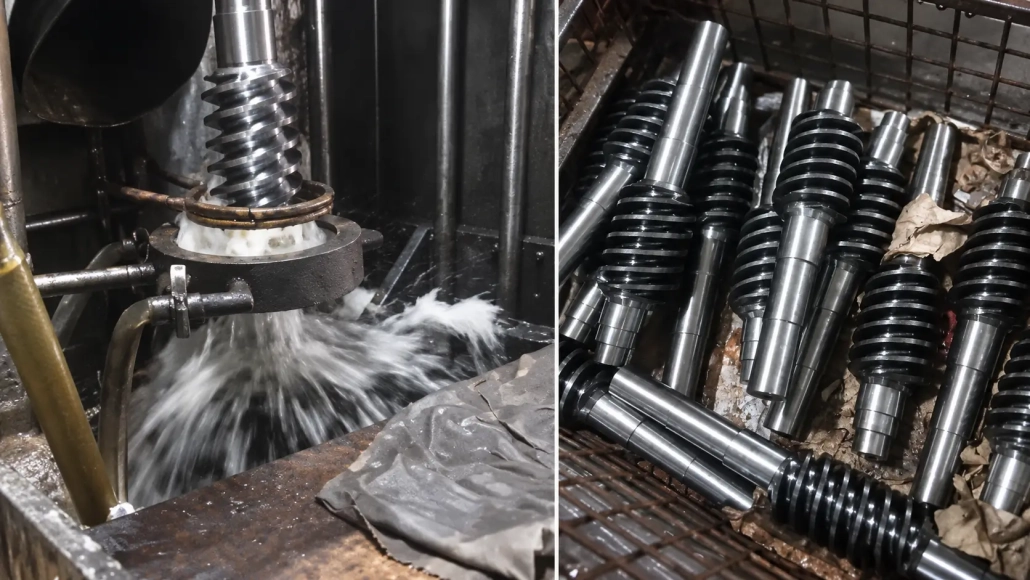
Il video mostra il riscaldamento a scansione continua lungo la sezione filettata di un albero a vite.
Invece di riscaldare l'intera lunghezza filettata in una volta, la zona riscaldante si sposta progressivamente lungo il pezzo. Il controllo CNC mantiene il movimento di scansione programmato attraverso l'area di trattamento richiesta.
Questo tipo di lavorazione è adatta per alberi a vite dove la zona indurita si estende su una sezione filettata relativamente lunga.
Sequenza di rafforzamento della scansione
①Imposta il punto di inizio della scansione, punto finale e durata del trattamento
②La zona di riscaldamento si sposta progressivamente lungo la sezione filettata
③Il controllo CNC mantiene il movimento di scansione programmato
Ⅱ. Perché gli alberi filettati richiedono un controllo di processo diverso
Un albero liscio presenta una superficie cilindrica relativamente semplice al campo di induzione. Un albero a vite no.
La sua superficie di lavoro è composta da:
•creste di filo
•fianchi del filo
•radici del filo
•un profilo elicoidale continuo
La relazione locale tra la superficie del pezzo e l'induttore cambia attraverso quel profilo. Di conseguenza, la cresta e la radice potrebbero non riscaldarsi alla stessa velocità nelle stesse condizioni di processo.
Per la tempra ad induzione dell'albero della vite, l'obiettivo quindi non è semplicemente quello di riscaldare il diametro esterno. Il modello di riscaldamento deve coprire il profilo della filettatura richiesto e seguire la lunghezza di lavoro specificata.
Disposizione degli induttori, accoppiamento, la velocità di scansione e le impostazioni elettriche devono essere abbinate alla parte reale. Il risultato richiesto dovrebbe in definitiva essere giudicato in base alle specifiche di trafilatura e indurimento piuttosto che all'aspetto durante il riscaldamento.
Ⅲ. Riscaldamento controllato della scansione lungo la sezione filettata
La caratteristica del processo principale di questa macchina è Rafforzamento della scansione controllato da CNC.
Una velocità di scansione controllata aiuta a mantenere un apporto di calore più ripetibile mentre la zona di riscaldamento si sposta lungo la vite. Il punto di inizio della scansione, il punto finale e la durata del trattamento possono essere impostati in base all'area di indurimento richiesta.
Per parti filettate di precisione, ciò è particolarmente utile quando è necessario indurire solo la sezione funzionale del filetto.
Le condizioni di scansione appropriate dipendono da fattori quali:
•geometria del filo
•lunghezza filettata
•diametro del pezzo
•materiale
•area temprata richiesta
•durezza e profondità della cassa richieste, quando specificato
Questi fattori devono essere considerati insieme. Solo aumentare la potenza, per esempio, non corregge necessariamente un modello di indurimento inadeguato tra la cresta e la radice del filo.
Ⅳ. Indurimento attraverso la cresta e la radice del filo
Il profilo della filettatura è la principale differenza tra l'indurimento della madrevite e l'ordinario indurimento dell'albero cilindrico.
La cresta è più esposta, mentre la radice è incassata tra fili adiacenti. A causa di questa geometria, un processo non idoneo può concentrare il riscaldamento in una parte del profilo mentre un'altra parte riceve un riscaldamento meno efficace.
La macchina e il processo sono progettati per supportare un modello di indurimento più uniforme sulla superficie funzionale della filettatura, compresa la cresta e la radice.
Il risultato ottenibile dipende comunque dal profilo della filettatura reale, materiale, relazione dell'induttore e impostazioni di processo selezionate. Per parti critiche, distribuzione della durezza e profondità della cassa deve essere verificato in base ai requisiti di ispezione del cliente.
Ⅴ. Pezzi tipici
La macchina può essere configurata attorno a diverse geometrie dell'albero della vite all'interno della gamma di lavorazione prevista.
Le applicazioni tipiche includono:
Alberi a vite di precisione
Alberi filettati dove sono importanti la resistenza all'usura ed il controllo dimensionale della sezione lavorante.
Viti trapezoidali
Viti con profilo filettato trapezoidale utilizzate in sistemi di trasmissione meccanica o di movimento lineare.
Viti trasportatrici
Componenti di tipo a vite con superfici di lavoro elicoidali che richiedono un indurimento localizzato della zona di usura.
Altri alberi filettati
Componenti dell'albero filettati esternamente in cui la zona di indurimento richiesta si estende lungo parte o tutta la sezione di lavoro filettata.
Diversi profili di filettatura, diametri e passi possono richiedere impostazioni di processo e attrezzature diverse. Non devono essere trattati come applicazioni intercambiabili semplicemente perché il diametro complessivo dell'albero è simile.
Ⅵ. Alberi a vite lunghi e controllo dimensionale
Gli alberi a vite di precisione possono essere sensibili variazione dimensionale durante il trattamento termico, soprattutto quando la sezione temprata è lunga.
La distribuzione del riscaldamento lungo l'albero deve quindi essere considerata insieme alla rettilineità richiesta, eccentricità e tolleranza dimensionale finale.
La scansione controllata può aiutare a evitare cambiamenti bruschi nell’apporto di calore lungo la durata del trattamento, ma il risultato dimensionale finale dipende anche dalla geometria del pezzo, condizioni del materiale e il processo di indurimento completo.
Per parti con requisiti dimensionali ristretti, tali limiti dovrebbero essere identificati prima che il processo e la configurazione della macchina siano finalizzati.
Ⅶ. Informazioni utilizzate per configurare la macchina
La macchina deve essere selezionata in base all'albero della vite effettivo piuttosto che in base alla lunghezza dell'albero o alla sola potenza.
| Informazioni sul pezzo | Perché è importante |
|---|---|
| Profilo a vite o filettato | Influisce sulla distribuzione del riscaldamento e sulla disposizione degli utensili |
| Diametro maggiore e minore | Definisce la geometria di lavoro attorno alla filettatura |
| Lunghezza della sezione filettata | Determina l'intervallo di scansione richiesto |
| Dimensioni complessive della parte | Influisce sul supporto del pezzo e sulla corsa della macchina |
| Materiale | Influenza la risposta all'indurimento |
| Area indurita richiesta | Definisce dove deve iniziare e terminare la scansione |
| Durezia / requisito di profondità del caso | Utilizzato per stabilire la destinazione del processo quando specificato |
| Requisiti dimensionali | Rilevante per alberi a vite di precisione e lunghi |
| Requisito di produzione | Aiuta a determinare la configurazione appropriata della macchina |
Per iniziare la valutazione tecnica è solitamente sufficiente un disegno del pezzo con contrassegnata l'area temprata richiesta.
Ⅷ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
+ È possibile indurire sia la cresta che la radice del filo?
Il processo può essere sviluppato per fornire una copertura di indurimento attraverso il profilo della filettatura, compresa la cresta e la radice. Il modello finale dipende dalla geometria effettiva del filo, condizioni dei materiali e del processo.
+ La tempra a scansione CNC è adatta per viti a passo lungo?
Può essere indicato quando la zona temprata richiesta si estende lungo un lungo tratto filettato. La zona di riscaldamento viene scansionata lungo la durata del trattamento specificata anziché richiedere il riscaldamento dell'intera sezione in una sola volta.
+ La stessa macchina può lavorare alberi a vite diversi?
Una macchina può essere configurata per più parti all'interno della sua gamma progettata, ma cambia di diametro, il passo e il profilo della filettatura possono richiedere diverse impostazioni di utensileria e processo.
+ Una potenza maggiore è il modo principale per migliorare l'indurimento delle radici?
Non da solo. La distribuzione del riscaldamento dipende anche dalla geometria della filettatura, accoppiamento, disposizione degli induttori, frequenza e condizioni di scansione. Il potere dovrebbe essere considerato come parte del processo completo piuttosto che come una soluzione indipendente.
Ⅸ. Invia il disegno dell'albero della vite
Per una prima valutazione, inviateci il disegno dell'albero della vite o le dimensioni della parte base insieme all'area di tempra richiesta. Se i requisiti di durezza o profondità della cassa sono già specificati, possono anche essere inclusi. Possiamo quindi valutare la disposizione dello scan-hardening e la configurazione della macchina in base all'applicazione.