Induktionshärtungsmaschine für Drehlagergetriebe für Bagger, Kräne und schweres Gerät
Ⅰ. Siehe Induktionshärten von Außenverzahnungen im Betrieb
Das Video zeigt ein echtes Großwälzlager mit Außenverzahnung während der Induktionserwärmungsphase. Der erhitzte Zahnbereich wird vor dem Abschrecken sichtbar rot.
Dies ist eine Anwendung mit externer Ausrüstung. Ein anderer Drehkranz erfordert möglicherweise eine andere Maschinenanordnung, Induktorgeometrie oder Bewegungspfad abhängig von seinem Durchmesser, Gangposition, Modul und erforderliche gehärtete Zone.
Der im Video sichtbare Erwärmungszustand dient lediglich als Prozessreferenz. Die endgültigen Prozessparameter werden anhand der tatsächlichen Werkstück- und Wärmebehandlungsspezifikation ermittelt.
Ⅱ. Was kann die Maschine härten??
Eine Induktionshärtungsmaschine für Großwälzlagergetriebe kann für unterschiedliche Drehkranzkonstruktionen und Härteanforderungen konfiguriert werden.
Zu den typischen Anwendungen gehören::
•Interne Großwälzlagergetriebe
•Externe Großwälzlagergetriebe
•Zahnflankenhärtung
•Zahnflanken- und Wurzelhärtung
•Ausgewählte Verzahnungszonen
•Drehkränze mit großem Durchmesser
•Kundenspezifische Anwendungen zum Härten von Zahnrädern für schwere rotierende Komponenten
Ein ähnlicher Außendurchmesser bedeutet nicht unbedingt, dass für zwei Großwälzlager das gleiche Verfahren verwendet werden kann.
Getriebemodul, Zahngeometrie, Material, Werkstückgewicht, Die erforderliche Einsatztiefe und die Position der gehärteten Zone wirken sich alle auf die Maschinen- und Induktorkonstruktion aus.
Aus diesem Grund, Ausgangspunkt für die Geräteauswahl ist in der Regel die Werkstückzeichnung.
Ⅲ. Konfigurationen zum Härten von Innen- und Außenverzahnungen
Die Position des Zahnrads verändert die Art und Weise, wie sich das Induktionssystem den Zähnen nähert und ihnen folgt.
Außenzahnrad
Auf einem Großwälzlager mit Außenverzahnung, Die Zähne sind um den Außenumfang des Rings herum bearbeitet.
Der Induktor und der Bearbeitungsmechanismus nähern sich dem Zahnrad von außen. Werkstückunterstützung, Drehung, Induktorbewegung und Löschanordnung werden entsprechend dem Zahnraddurchmesser konfiguriert, Zahngeometrie, Modul und erforderliche gehärtete Zone.
Systeme mit Außenverzahnung verwenden daher möglicherweise ein anderes Maschinenlayout als Konfigurationen mit Innenverzahnung, auch wenn das gewünschte Wärmebehandlungsergebnis ähnlich ist.
Interne Ausrüstung
Ein Innenzahnrad platziert die Zähne am Innenumfang des Drehkranzes. Der Zugang ist stärker eingeschränkt, also der Maschinenaufbau, Induktoranordnung und Bewegungspfad unterscheiden sich von einem System mit externem Getriebe.
Für eine spezielle Maschinenkonfiguration, die für diesen Werkstücktyp entwickelt wurde, sehen Sie unser Induktionshärtungsmaschine für Drehlager mit Innenverzahnung.
Auf dieser Seite finden Sie die detaillierte Maschinenkonfiguration und die technischen Spezifikationen, Daher werden diese Parameter hier nicht wiederholt.
Ⅳ. Zahnflanken- und Zahnwurzelhärtung
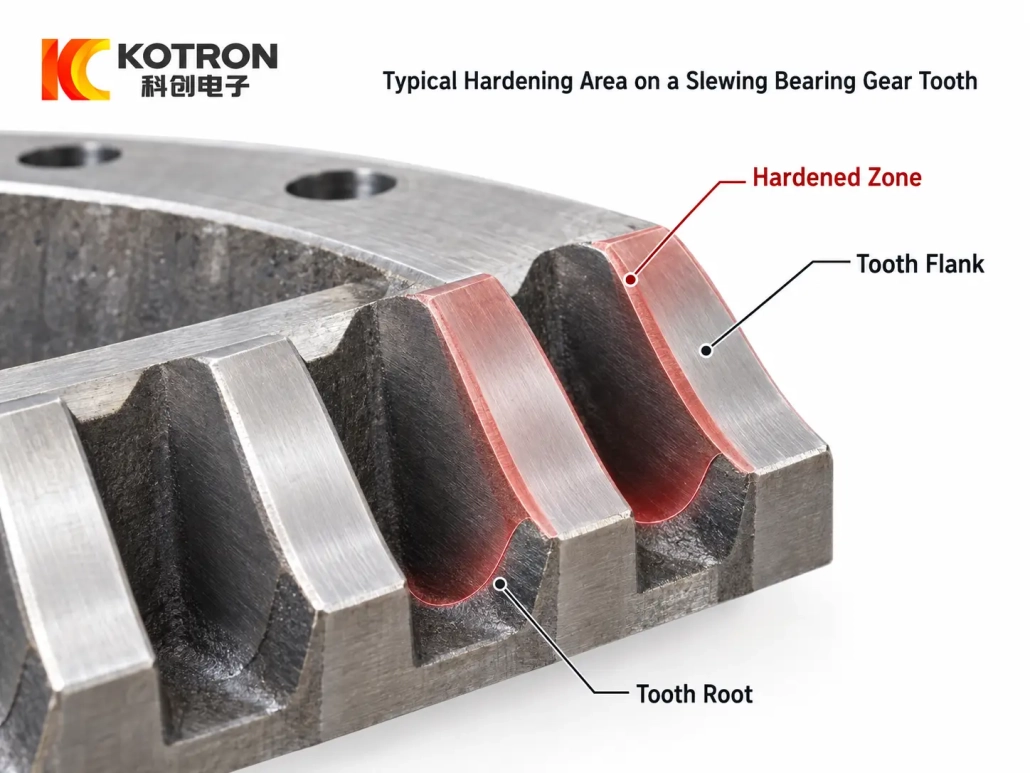
Zahnflanke und Zahnfuß erfahren unterschiedliche Belastungszustände.
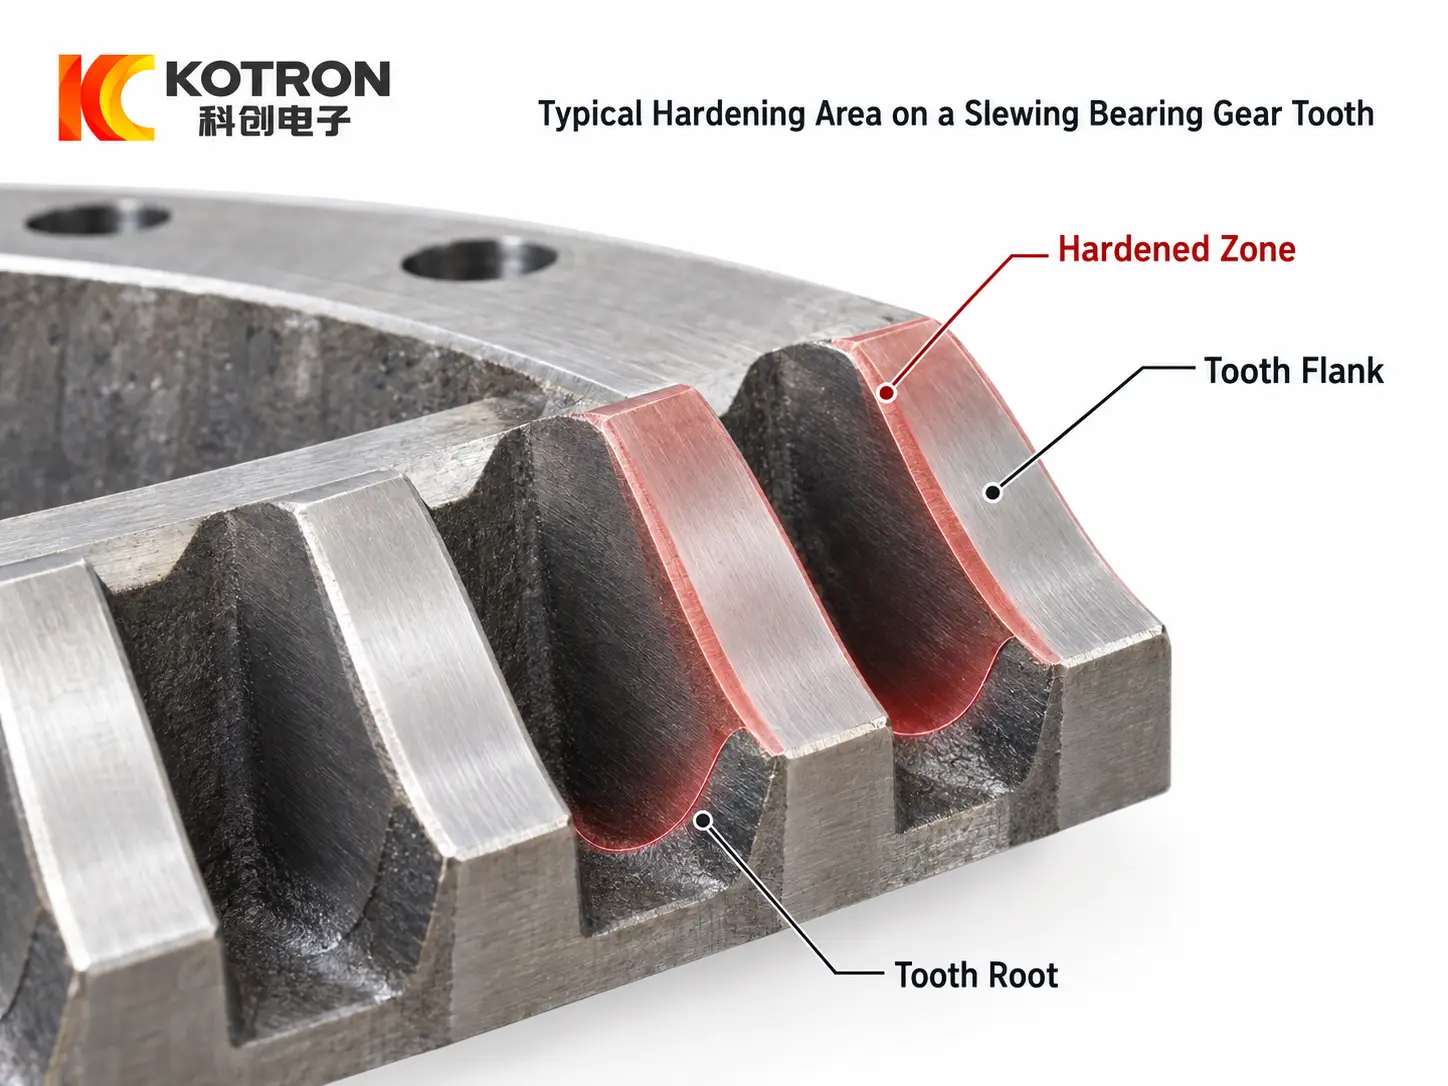
Zahnflanken- und Zahnfußhärtezonen an einem Großwälzlagergetriebe.
Die Zahnflanke ist die Arbeitsfläche, die immer wieder mit dem Antriebsritzel kämmt. Es wird Anpressdruck ausgeübt, Zahnverschleiß und Kontaktermüdungsschäden wie Lochfraß.
Am Zahnwurzel, Die Biegespannung wird konzentriert, wenn das Drehmoment durch den Zahn übertragen wird. Bei einigen Anwendungen ist es daher erforderlich, dass sich die gehärtete Zone von der Flanke in Richtung Wurzel erstreckt, anstatt nur die Flanke zu behandeln.
Das geeignete Härtungsmuster hängt von Faktoren wie ab:
•Getriebemodul
•Zahngeometrie
•Material
•Erforderliche Oberflächenhärte
•Einsatztiefe oder gehärtete Tiefe
•Betriebsdienst
•Anforderungen an die Kernzähigkeit
Induktionshärtung ist nur ein Teil der Gesamthaltbarkeit von Zahnrädern. Zahnradgeometrie, korrektes Ineinandergreifen, Schmierung, Auch die Ausrichtung und der Zustand des Gegenritzels wirken sich auf die Serviceleistung aus.
Die Ausrüstung muss daher entsprechend einer definierten Wärmebehandlungsanforderung konfiguriert werden, anstatt einfach nur maximale Härte auf das gesamte Zahnrad anzuwenden.
Ⅴ. So ist das Härtesystem konfiguriert
Es gibt keine einzelne Maschinenkonfiguration, die für jedes Großwälzlager oder jeden Drehkranz geeignet ist.
Wir werten drei Gruppen von Informationen aus, bevor wir das Systemlayout festlegen.
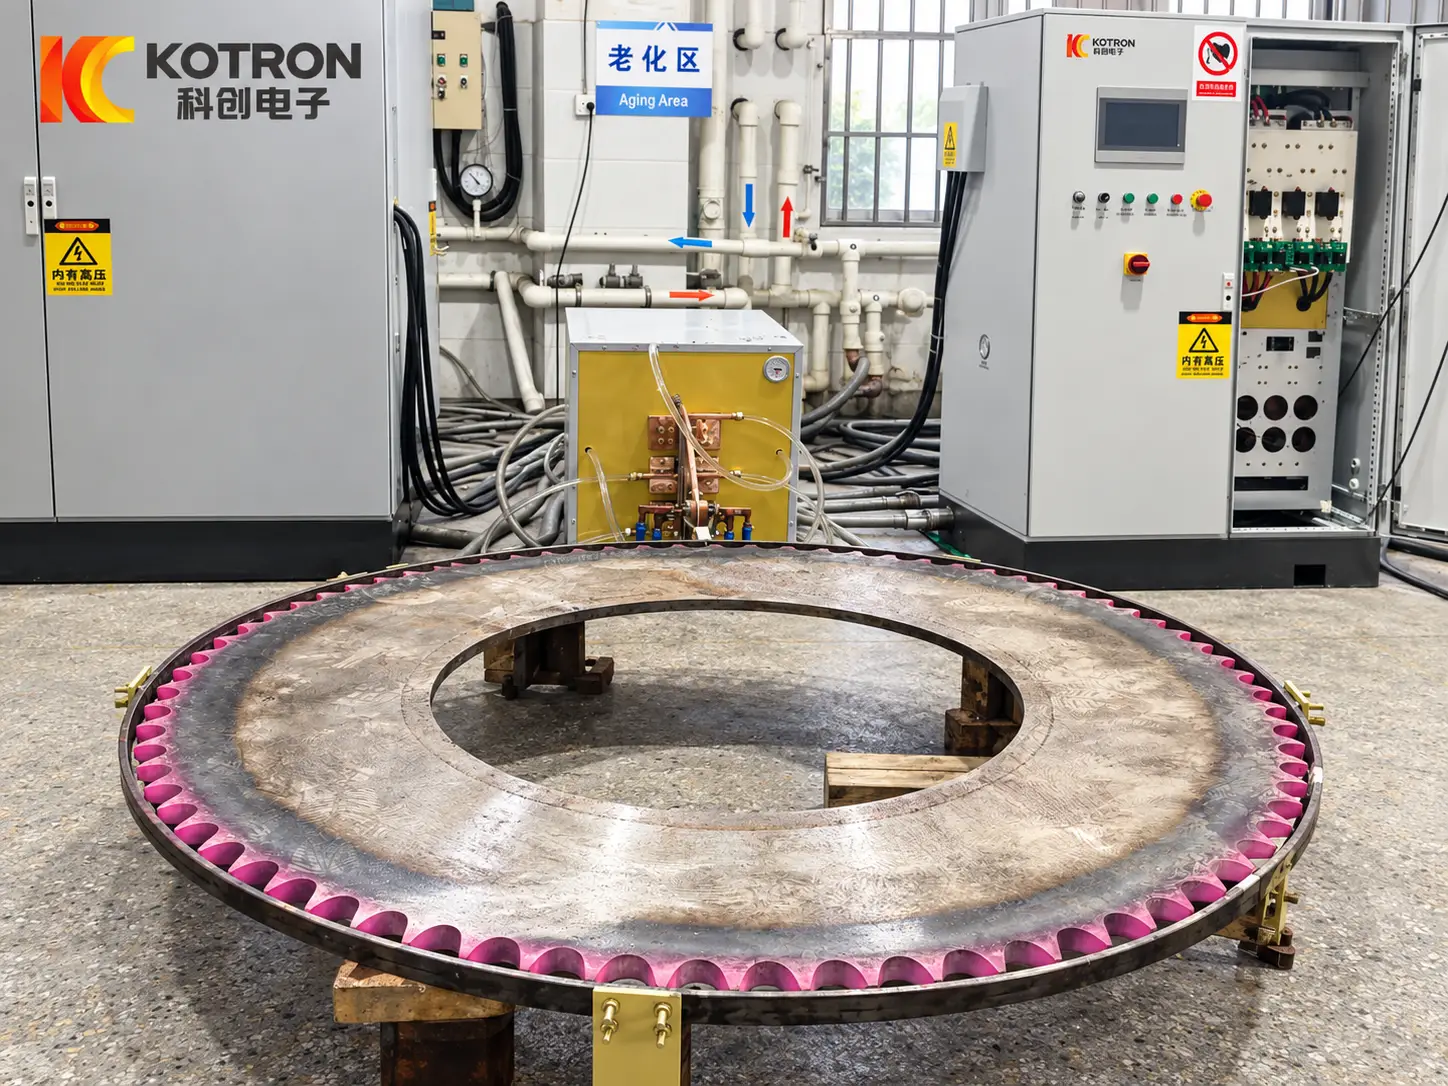
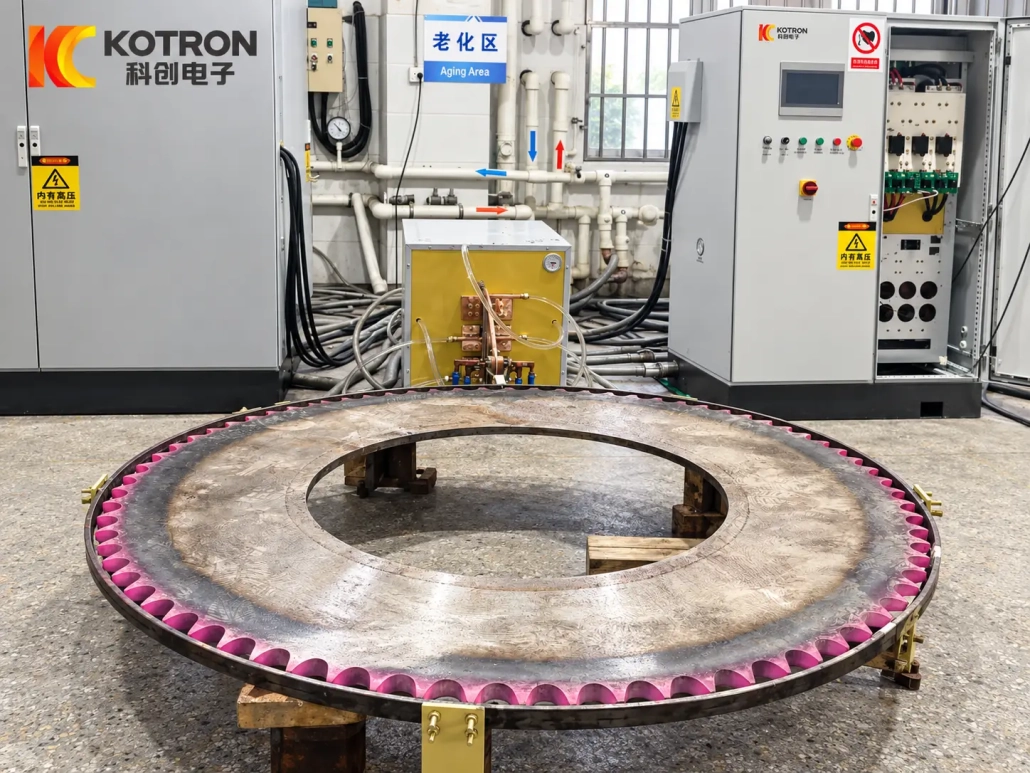
Ein Werkstück mit Großwälzlager auf einer Induktionshärtemaschine.
Werkstück
Zu den typischen Werkstückinformationen gehören::
•Zahnraddurchmesser
•Innen- oder Außenzahnrad
•Getriebemodul
•Material
•Werkstückgewicht
•Zahngeometrie
•Teilzeichnung
Diese Faktoren beeinflussen die Werkstückunterstützung, Maschinenabmessungen, Zugang und Bewegung des Induktors.
Härteanforderung
Die Wärmebehandlungsspezifikation sollte angeben:
•Erforderlicher gehärteter Bereich
•Nur Zahnflanke oder Flanke + Wurzel
•Anforderung an die Oberflächenhärte
•Einsatzhärtetiefe / gehärtete Tiefe
•Erforderliche Produktionsrate
Abhängig von der Zahnradgeometrie und der vorgegebenen Härtezone, Der Bearbeitungsansatz kann Einzelzahn- oder Zahnkontur-Härtungsverfahren umfassen. Die geeignete Methode sollte anhand des tatsächlichen Getriebes ausgewählt werden und nicht als universeller Prozess für alle Drehkränze betrachtet werden.
Maschinenkonfiguration
Das endgültige System kann verschiedene Kombinationen von umfassen:
•Maschinenstruktur
•Werkstückdrehung
•Positionierung und Bewegung des Induktors
•Induktionsstromversorgung
•Löschanordnung
•Werkstückunterstützung
•CNC / SPS-Steuerung
•Kundenspezifische Prozessprogrammierung
Maschine und Prozess werden gemeinsam bewertet. Eine Änderung der Werkstückgröße oder der gehärteten Zone kann sich sowohl auf die mechanische Anordnung als auch auf die Induktionseinrichtung auswirken.
Ⅵ. Anwendungen in Baggern, Kräne und schweres Gerät
Verzahnte Großwälzlager werden dort eingesetzt, wo sich eine große Struktur drehen und dabei eine erhebliche Last tragen muss.
Bagger
Auf einem Bagger, Das Großwälzlager verbindet den Oberwagen mit dem Unterwagen. Ein Antriebsritzel kämmt mit dem Drehwerk, um die Kabine zu drehen, Motor, Ausleger und Oberrahmen relativ zu den Raupen.
Der normale Betrieb erfordert wiederholtes Starten, stoppen, Umkehren und Neupositionieren.
Diese wechselnden Belastungen werden über die Verzahnung übertragen. Die Zahnflanke benötigt daher eine entsprechende Verschleiß- und Kontaktermüdungsfestigkeit, während der Wurzelbereich wiederholter Biegebeanspruchung standhalten muss.
Kräne
Ein Krandrehsystem nutzt den Zahnkranz auch zur Übertragung des Drehmoments, aber die Betriebsbedingungen sind unterschiedlich.
Die obere Struktur kann sich unter unterschiedlichen äußeren Belastungen drehen, und das Zahnrad bleibt für die Übertragung des Antriebsdrehmoments durch wiederholten Eingriff verantwortlich. Ein richtig spezifiziertes Härtungsmuster unterstützt die Arbeitsflächen der Zähne und behält gleichzeitig die erforderlichen Materialeigenschaften unterhalb der gehärteten Schicht bei.
Ähnliche Getriebedrehsysteme finden sich auch in Hubarbeitsbühnen, Betonpumpenwagen, Bergbaumaschinen und andere schwere rotierende Maschinen.
Die erforderliche Härtungsspezifikation sollte weiterhin anhand der individuellen Maschinenaufgabe ermittelt und nicht aus einer anderen Anwendung kopiert werden.
Ⅶ. Zahnradhärten vs. Härten der Laufbahn
Ein Großwälzlager kann mehr als einen wärmebehandelten Arbeitsbereich enthalten, Zahnradhärten und Laufbahnhärten sind jedoch unterschiedliche Prozesse.
Zahnradhärten konzentriert sich auf die Zahnflanke, Zahnfuß oder ein anderer festgelegter Zahnbereich, der das Drehmoment über das Antriebsritzel überträgt.
Härten der Laufbahn Behandelt die Lagerlaufbahn dort, wo die Wälzkörper Kontaktlasten tragen.
Die beiden Prozesse erfordern unterschiedliche Induktoren, Bewegungspfade und Prozesseinstellungen.
Für Geräte, die speziell für die Lagerschiene entwickelt wurden, sehen Sie unser Maschine zum Härten der Laufbahn von Großwälzlagern.
VIII.. Vorhandene Maschinenkonfigurationen
Maschinenkapazität, zulässiges Getriebemodul, gehärtete Tiefe, Das CNC-System und der mechanische Aufbau hängen von der gewählten Gerätekonfiguration und dem Werkstück ab.
Anstatt eine Spezifikationstabelle zu duplizieren, die nur für eine Maschine gilt, Auf dieser Seite wird die umfassendere Lösung zum Härten von Großwälzlagern behandelt.
Kunden, die eine bestimmte Innengetriebekonfiguration bewerten möchten, können sich an unsere wenden Gantry Dual-Station Slewing Bearing Internal Gear Induction Hardening Machine für detaillierte Maschinenstruktur und technische Spezifikationen.
Außenverzahnungen und andere kundenspezifische Konfigurationen können unabhängig von der Werkstückzeichnung bewertet werden.
IX.. Was wir von Ihrem Großwälzlager benötigen
Für ein neues Projekt zur Induktionshärtung von Großwälzlagern, Bitte geben Sie so viele der folgenden Informationen wie möglich an:
•Werkstückzeichnung
•Zahnraddurchmesser
•Innen- oder Außenzahnrad
•Getriebemodul
•Material
•Werkstückgewicht
•Erforderlicher gehärteter Bereich
•Erforderliche Oberflächenhärte
•Geforderte Einsatzhärtetiefe / gehärtete Tiefe
•Produktionsrate
Anhand dieser Angaben können wir den Induktor bewerten, Verhärtungsmuster, Bewegung des Werkstücks, Maschinenstruktur, Induktionsleistung und Löschanordnung als ein System.
Sie müssen die Maschinenleistung oder den mechanischen Aufbau nicht ermitteln, bevor Sie mit uns Kontakt aufnehmen. Die Werkstückzeichnung und die Wärmebehandlungsspezifikation sind der sinnvollere Ausgangspunkt.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Was ist der Unterschied zwischen interner und externer Härtung von Großwälzlagern??
Die Zahnradposition verändert die Annäherung des Induktors an die Zähne. Außenverzahnungen sitzen am Außenumfang, Der Induktor kommt also von außen. Innenverzahnungen sitzen am Innenumfang, wo der Zugang eingeschränkt ist, eine andere Maschinenstruktur erfordern, Induktoranordnung und Bewegungspfad.
Kann man sowohl die Zahnflanke als auch den Zahnfuß maschinell härten??
Die Maschine ist um die vorgegebene Härtezone herum konfiguriert. Durch die Zahnflankenhärtung wird die Eingriffsfläche behandelt, während die Flanken- und Wurzelhärtung die Zone in Richtung Wurzel erweitert, in der sich die Biegespannung konzentriert. Der Induktor und das Verfahren werden anhand der Zieh- und Wärmebehandlungsanforderungen ausgewählt.
Für zwei Großwälzlager mit ähnlichem Außendurchmesser gilt das gleiche Verfahren?
Nicht unbedingt. Getriebemodul, Zahngeometrie, Material, Werkstückgewicht, Die erforderliche Einsatztiefe und die Position der gehärteten Zone wirken sich alle auf die Maschinen- und Induktorkonstruktion aus. Die Werkstückzeichnung ist Ausgangspunkt für die Geräteauswahl.
Welche Informationen muss ich für ein technisches Angebot senden??
Die Werkstückzeichnung, Zahnraddurchmesser, Innen- oder Außenzahnrad, Getriebemodul, Material, Werkstückgewicht, erforderlicher gehärteter Bereich, Oberflächenhärte, Gehäusetiefe und Produktionsrate. Sie müssen nicht zuerst die Maschinenleistung oder den mechanischen Aufbau bestimmen.
Ist Zahnradhärten dasselbe wie Laufbahnhärten??
Nein. Beim Verzahnungshärten wird die Zahnflanke behandelt, Wurzel oder ein anderer Verzahnungsbereich, der das Antriebsdrehmoment überträgt. Durch die Laufbahnhärtung wird die Lagerlaufbahn dort behandelt, wo Wälzkörper Kontaktlasten tragen. Sie erfordern unterschiedliche Induktoren, Bewegungspfade und Prozesseinstellungen.
Konfigurieren Sie eine Maschine rund um Ihr Großwälzlager
Senden Sie Ihre Werkstückzeichnung und Wärmebehandlungsspezifikation. Wir werden den Induktor bewerten, Verhärtungsmuster, Bewegung des Werkstücks, Maschinenstruktur und Abschreckanordnung zusammen, Senden Sie uns dann ein technisches Angebot für Ihre Ausrüstung zurück.