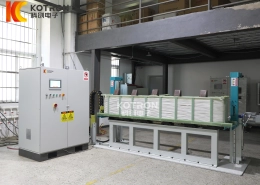
Máquina de endurecimiento por inducción de eje de tornillo CNC para husillos y ejes roscados
Ⅰ. Endurecimiento por inducción CNC para ejes de husillo y husillos de avance
Endurecimiento por inducción CNC para ejes de husillo y husillos de avance
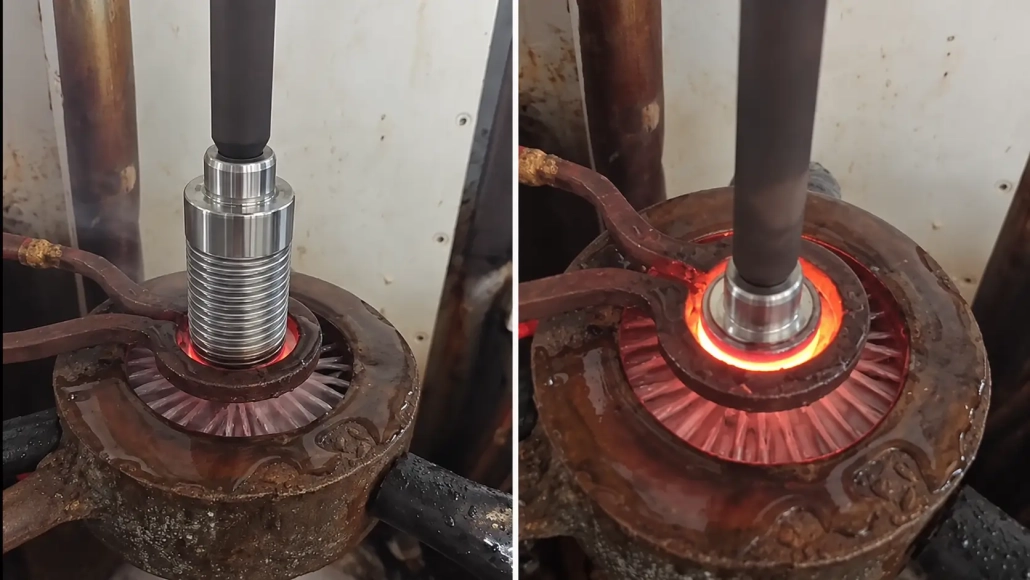
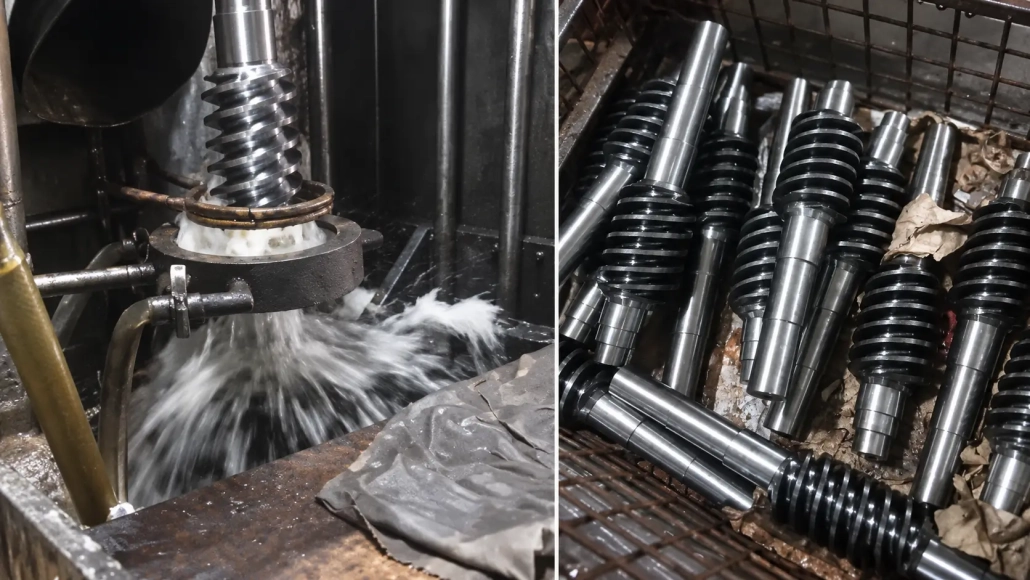
El vídeo muestra el calentamiento continuo por barrido a lo largo de la sección roscada de un eje de tornillo..
En lugar de calentar toda la longitud de la rosca a la vez, la zona de calentamiento se desplaza progresivamente a lo largo de la pieza de trabajo. El control CNC mantiene el movimiento de escaneo programado a través del área de tratamiento requerida.
Este tipo de proceso es adecuado para ejes de tornillo donde la zona endurecida se extiende sobre una sección roscada relativamente larga..
Secuencia de endurecimiento por escaneo
①Establecer el punto de inicio del escaneo, punto final y duración del tratamiento
②La zona de calentamiento se desplaza progresivamente a lo largo del tramo roscado.
③El control CNC mantiene el movimiento de escaneo programado.
Ⅱ. Por qué los ejes roscados requieren un control de proceso diferente
A eje liso Presenta una superficie cilíndrica relativamente simple al campo de inducción.. Un eje de tornillo no.
Su superficie de trabajo consta de:
•crestas de hilo
•flancos de hilo
•raíces de hilo
•un perfil helicoidal continuo
La relación local entre la superficie de la pieza de trabajo y el inductor cambia a lo largo de ese perfil.. Como resultado, Es posible que la cresta y la raíz no se calienten al mismo ritmo en las mismas condiciones de proceso..
Para endurecimiento por inducción del eje del tornillo, Por lo tanto, el objetivo no es simplemente calentar el diámetro exterior.. El patrón de calentamiento debe cubrir el perfil de rosca requerido y seguir la longitud de trabajo especificada..
Disposición del inductor, el acoplamiento, La velocidad de escaneo y la configuración eléctrica deben coincidir con la pieza real.. En última instancia, el resultado requerido debe juzgarse según las especificaciones de dibujo y endurecimiento, más que por la apariencia durante el calentamiento..
Ⅲ. Calentamiento controlado del escaneo a lo largo de la sección roscada
La característica principal del proceso de esta máquina es Endurecimiento por escaneo controlado por CNC.
Una velocidad de escaneo controlada ayuda a mantener una entrada de calor más repetible a medida que la zona de calentamiento viaja a lo largo del tornillo.. El punto de inicio del escaneo, El punto final y la duración del tratamiento se pueden configurar según el área de endurecimiento requerida..
Para piezas roscadas de precisión, Esto es particularmente útil cuando solo es necesario endurecer la sección de rosca funcional..
Las condiciones de escaneo apropiadas dependen de factores tales como:
•geometría del hilo
•longitud roscada
•diámetro de la pieza de trabajo
•material
•área endurecida requerida
•dureza requerida y profundidad de la caja, cuando se especifica
Estos factores deben considerarse juntos.. Aumentar el poder solo, Por ejemplo, no necesariamente corrige un patrón de endurecimiento inadecuado entre la cresta y la raíz del hilo.
Ⅳ. Endurecimiento a lo largo de la cresta y la raíz del hilo
El perfil de la rosca es la principal diferencia entre el endurecimiento del tornillo de avance y el ordinario. endurecimiento del eje cilíndrico.
La cresta está más expuesta., mientras que la raíz está empotrada entre hilos adyacentes. Debido a esta geometría, un proceso inadecuado puede concentrar el calor en una parte del perfil mientras que otra parte recibe un calentamiento menos efectivo.
La máquina y el proceso están destinados a soportar un patrón de endurecimiento más uniforme en toda la superficie funcional del hilo., incluyendo la cresta y la raíz.
El resultado alcanzable depende todavía del perfil real del hilo., material, relación del inductor y configuraciones de proceso seleccionadas. Para piezas críticas, distribución de dureza y profundidad de la caja Debe verificarse de acuerdo con los requisitos de inspección del cliente..
Ⅴ. Piezas de trabajo típicas
La máquina se puede configurar con diferentes geometrías de eje de tornillo dentro del rango de procesamiento previsto..
Las aplicaciones típicas incluyen:
Ejes de tornillo de precisión
Ejes roscados donde la resistencia al desgaste y el control dimensional de la sección de trabajo son importantes.
Husillos trapezoidales
Husillos con perfiles de rosca trapezoidal utilizados en sistemas de transmisión mecánica o de movimiento lineal..
Tornillos transportadores
Componentes tipo tornillo con superficies de trabajo helicoidales que requieren endurecimiento localizado del área de desgaste.
Otros ejes roscados
Componentes del eje con rosca externa donde la zona de endurecimiento requerida se extiende a lo largo de parte o la totalidad de la sección de trabajo roscada..
Diferentes perfiles de hilo, Los diámetros y pasos pueden requerir diferentes configuraciones de proceso y herramientas.. No deben tratarse como aplicaciones intercambiables simplemente porque el diámetro total del eje es similar..
Ⅵ. Ejes de tornillo largos y control dimensional
Los ejes de tornillo de precisión pueden ser sensibles a cambio dimensional durante el tratamiento térmico, particularmente cuando la sección endurecida es larga.
Por lo tanto, se debe considerar la distribución del calor a lo largo del eje junto con la rectitud requerida., Desviación y tolerancia dimensional final..
El escaneo controlado puede ayudar a evitar cambios abruptos en el aporte de calor a lo largo de la duración del tratamiento., Pero el resultado dimensional final también depende de la geometría de la pieza., Estado del material y proceso completo de endurecimiento..
Para piezas con requisitos dimensionales ajustados, Esos límites deben identificarse antes de finalizar el proceso y la configuración de la máquina..
Ⅶ. Información utilizada para configurar la máquina
La máquina debe seleccionarse en función del eje del tornillo real en lugar de basarse únicamente en la longitud del eje o la potencia..
| Información de la pieza de trabajo | Por qué es importante |
|---|---|
| Perfil de tornillo o rosca | Afecta la distribución de calefacción y la disposición de herramientas. |
| Diámetro mayor y menor | Define la geometría de trabajo alrededor del hilo. |
| Longitud de la sección roscada | Determina el rango de escaneo requerido |
| Dimensiones totales de la pieza | Afecta el soporte de la pieza de trabajo y el recorrido de la máquina. |
| Material | Influye en la respuesta de endurecimiento. |
| Área endurecida requerida | Define dónde debe comenzar y detenerse el análisis. |
| Dureza / requisito de profundidad del caso | Se utiliza para establecer el objetivo del proceso cuando se especifica. |
| Requisitos dimensionales | Relevante para ejes de husillo largos y de precisión |
| Requisito de producción | Ayuda a determinar la configuración adecuada de la máquina. |
Un plano de la pieza con la zona endurecida requerida suele ser suficiente para comenzar la evaluación técnica..
Ⅷ. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
+ ¿Se pueden endurecer tanto la cresta como la raíz del hilo??
El proceso se puede desarrollar para proporcionar cobertura de endurecimiento en todo el perfil de la rosca., incluyendo la cresta y la raíz. El patrón final depende de la geometría real del hilo., condiciones del material y del proceso.
+ ¿El endurecimiento por escaneo CNC es adecuado para tornillos de avance largos??
Puede ser adecuado cuando el área endurecida requerida se extiende a lo largo de una sección roscada larga.. La zona de calentamiento se explora a lo largo de la longitud de tratamiento especificada en lugar de requerir que se caliente toda la sección a la vez..
+ ¿Puede la misma máquina procesar diferentes ejes de tornillo??
Una máquina se puede configurar para múltiples piezas dentro de su rango diseñado., pero cambia de diámetro, El perfil de paso y rosca puede requerir diferentes herramientas y configuraciones de proceso..
+ ¿Es una mayor potencia la principal forma de mejorar el endurecimiento de las raíces??
No por sí solo. La distribución del calor también depende de la geometría de la rosca., el acoplamiento, disposición del inductor, condiciones de frecuencia y escaneo. La energía debe considerarse como parte del proceso completo y no como una solución independiente..
IX.. Envíe su dibujo del eje del tornillo
Para una evaluación inicial, envíenos el dibujo del eje del tornillo o las dimensiones básicas de la pieza junto con el área de endurecimiento requerida. Si los requisitos de dureza o profundidad de la caja ya están especificados, también se pueden incluir. Luego podemos evaluar la disposición de endurecimiento por escaneo y la configuración de la máquina de acuerdo con la aplicación..
Productos relacionados