Maszyna do hartowania indukcyjnego CNC wałów śrubowych do śrub pociągowych i wałów gwintowanych
Ⅰ. Hartowanie indukcyjne CNC do wałów śrubowych i śrub pociągowych
Hartowanie indukcyjne CNC do wałów śrubowych i śrub pociągowych
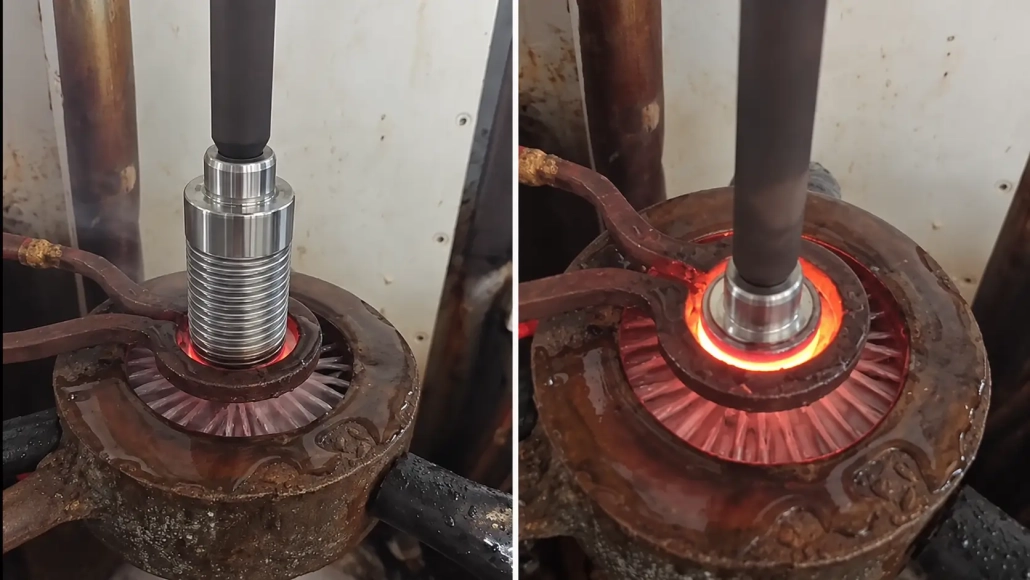
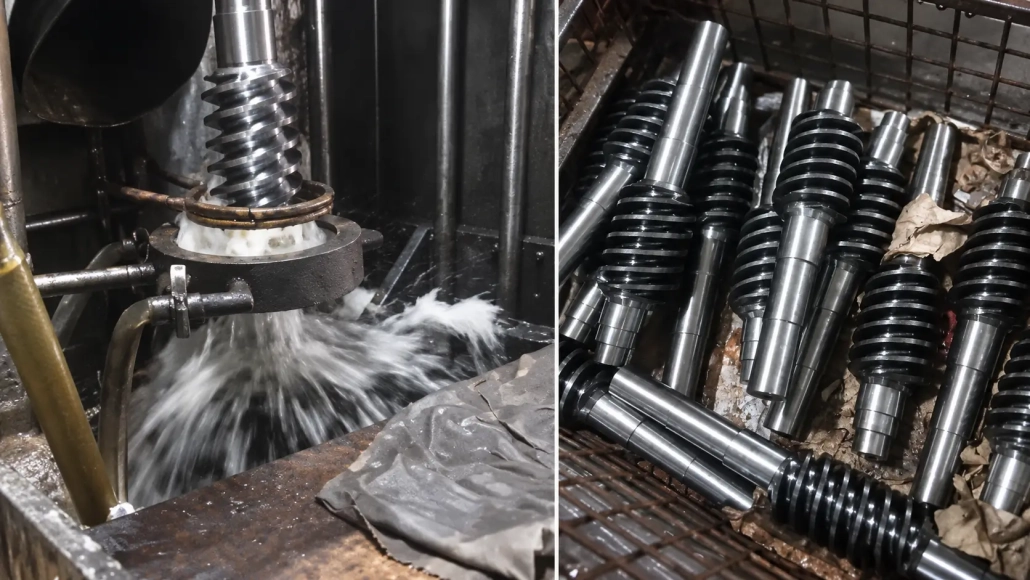
Film przedstawia ciągłe nagrzewanie skanu wzdłuż gwintowanej części wału śruby.
Zamiast podgrzewać całą długość gwintu na raz, strefa grzewcza przemieszcza się stopniowo wzdłuż przedmiotu obrabianego. Sterowanie CNC utrzymuje zaprogramowany ruch skanowania przez wymagany obszar leczenia.
Ten typ procesu nadaje się do wałów śrubowych, w których strefa hartowana rozciąga się na stosunkowo długim odcinku gwintowanym.
Skanuj sekwencję utwardzania
①Ustaw punkt początkowy skanowania, punkt końcowy i długość leczenia
②Strefa grzewcza przemieszcza się stopniowo wzdłuż gwintowanej części
③Sterowanie CNC utrzymuje zaprogramowany ruch skanowania
Ⅱ. Dlaczego wały gwintowane wymagają innej kontroli procesu
A gładki wał przedstawia stosunkowo prostą cylindryczną powierzchnię pola indukcyjnego. Wał śrubowy tego nie robi.
Jego powierzchnia robocza składa się z:
•grzbiety nici
•boki gwintu
•korzenie nici
•ciągły profil spiralny
Lokalna zależność między powierzchnią przedmiotu obrabianego a cewką indukcyjną zmienia się w poprzek tego profilu. W rezultacie, grzebień i korzeń mogą nie nagrzewać się z tą samą szybkością w tych samych warunkach procesu.
Do hartowania indukcyjnego wałów śrubowych, celem nie jest zatem proste podgrzanie średnicy zewnętrznej. Wzór nagrzewania musi pokrywać wymagany profil gwintu i mieć określoną długość roboczą.
Układ cewki indukcyjnej, sprzężenia, Szybkość skanowania i ustawienia elektryczne muszą być dopasowane do rzeczywistej części. Wymagany wynik należy ostatecznie ocenić na podstawie specyfikacji ciągnienia i utwardzania, a nie wyglądu podczas ogrzewania.
Ⅲ. Kontrolowane nagrzewanie skanujące wzdłuż gwintowanej części
Główną cechą procesu tej maszyny jest Hartowanie sterowane CNC.
Kontrolowana prędkość skanowania pomaga utrzymać bardziej powtarzalne wprowadzanie ciepła w miarę przemieszczania się strefy grzewczej wzdłuż ślimaka. Punkt początkowy skanowania, punkt końcowy i długość obróbki można ustawić w zależności od wymaganej powierzchni hartowania.
Do precyzyjnych części gwintowanych, jest to szczególnie przydatne, gdy konieczne jest hartowanie jedynie funkcjonalnej części gwintu.
Odpowiednie warunki skanowania zależą od czynników takich jak:
•geometria gwintu
•długość gwintu
•średnica przedmiotu obrabianego
•materiał
•wymagana powierzchnia utwardzenia
•wymagana twardość i głębokość obudowy, kiedy określono
Czynniki te należy rozpatrywać łącznie. Samo zwiększenie mocy, Na przykład, niekoniecznie koryguje nieodpowiedni wzór utwardzenia pomiędzy grzbietem gwintu a stopą.
Ⅳ. Utwardzanie na grzbiecie i nasadzie gwintu
Profil gwintu stanowi główną różnicę między hartowaniem śruby pociągowej a zwykłą hartowanie wału cylindrycznego.
Herb jest bardziej odsłonięty, podczas gdy korzeń jest zagłębiony pomiędzy sąsiednimi nitkami. Z powodu tej geometrii, nieodpowiedni proces może skoncentrować ogrzewanie w jednej części profilu, podczas gdy inna część będzie ogrzewana mniej efektywnie.
Maszyna i proces mają zapewniać bardziej równomierny wzór hartowania na funkcjonalnej powierzchni gwintu, włączając grzebień i korzeń.
Osiągalny wynik w dalszym ciągu zależy od rzeczywistego profilu gwintu, materiał, zależność cewki indukcyjnej i wybrane ustawienia procesu. Dla krytycznych części, rozkład twardości i głębokość obudowy należy zweryfikować zgodnie z wymaganiami kontrolnymi klienta.
V.. Typowe detale
Maszynę można skonfigurować w oparciu o różne geometrie wałów śrubowych w zamierzonym zakresie przetwarzania.
Typowe zastosowania obejmują:
Precyzyjne wały śrubowe
Wały gwintowane, w których ważna jest odporność na zużycie i kontrola wymiarów sekcji roboczej.
Śruby pociągowe trapezowe
Śruby pociągowe z profilami gwintów trapezowych stosowane w przekładniach mechanicznych lub układach ruchu liniowego.
Śruby przenośnika
Elementy śrubowe ze spiralnymi powierzchniami roboczymi, które wymagają miejscowego utwardzania obszaru zużycia.
Inne wały gwintowane
Zewnętrznie gwintowane elementy wału, w których wymagana strefa hartowania rozciąga się wzdłuż części lub całości gwintowanej sekcji roboczej.
Różne profile gwintów, średnice i podziałki mogą wymagać różnych ustawień procesu i narzędzi. Nie należy ich traktować jako zastosowań wymiennych tylko dlatego, że całkowita średnica wału jest podobna.
Ⅵ. Długie wały śrubowe i kontrola wymiarowa
Precyzyjne wały śrubowe mogą być wrażliwe na zmiana wymiarów podczas obróbki cieplnej, zwłaszcza gdy odcinek hartowany jest długi.
Należy zatem uwzględnić rozkład ciepła wzdłuż wału wraz z wymaganą prostoliniowością, bicie i ostateczna tolerancja wymiarowa.
Kontrolowane skanowanie może pomóc uniknąć nagłych zmian w dopływie ciepła na całej długości leczenia, ale ostateczny wynik wymiarowy zależy również od geometrii przedmiotu obrabianego, stan materiału i cały proces hartowania.
Do części o małych wymaganiach wymiarowych, ograniczenia te należy określić przed sfinalizowaniem konfiguracji procesu i maszyny.
Ⅶ. Informacje używane do konfiguracji urządzenia
Maszynę należy wybrać w oparciu o rzeczywisty wał ślimakowy, a nie wyłącznie na podstawie długości wału lub mocy.
| Informacje o przedmiocie obrabianym | Dlaczego to ma znaczenie |
|---|---|
| Profil śrubowy lub gwintowy | Wpływa na dystrybucję ciepła i rozmieszczenie oprzyrządowania |
| Średnica większa i mniejsza | Definiuje geometrię roboczą wokół gwintu |
| Długość gwintu | Określa wymagany zakres skanowania |
| Ogólne wymiary części | Wpływa na podparcie przedmiotu obrabianego i ruch maszyny |
| Materiał | Wpływa na reakcję hartowania |
| Wymagany obszar utwardzony | Określa, gdzie skanowanie powinno się rozpoczynać i kończyć |
| Twardość / wymagana głębokość obudowy | Służy do ustalenia celu procesu, jeśli jest określony |
| Wymagania wymiarowe | Dotyczy precyzyjnych i długich wałów śrubowych |
| Wymaganie produkcyjne | Pomaga określić odpowiednią konfigurację maszyny |
Aby rozpocząć ocenę techniczną, zwykle wystarczy rysunek części z zaznaczoną wymaganą powierzchnią hartowaną.
Ⅷ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
+ Czy można utwardzić zarówno wierzchołek gwintu, jak i podstawę gwintu??
Proces ten można opracować tak, aby zapewnić pokrycie hartowaniem w całym profilu gwintu, włączając grzebień i korzeń. Ostateczny wzór zależy od rzeczywistej geometrii gwintu, warunki materiałowe i procesowe.
+ Czy hartowanie CNC jest odpowiednie dla długich śrub pociągowych??
Może być odpowiedni, gdy wymagana powierzchnia utwardzona rozciąga się wzdłuż długiego odcinka gwintowanego. Strefa ogrzewania jest skanowana wzdłuż określonej długości zabiegu, co nie wymaga jednoczesnego podgrzewania całej sekcji.
+ Czy ta sama maszyna może obrabiać różne wały śrubowe??
Maszynę można skonfigurować pod kątem wielu części w ramach zaprojektowanego zakresu, ale zmienia średnicę, skok i profil gwintu mogą wymagać różnych ustawień narzędzi i procesu.
+ Czy wyższa moc jest głównym sposobem na poprawę twardnienia korzeni??
Nie samą mocą. Rozkład ciepła zależy również od geometrii gwintu, sprzężenia, układ induktora, częstotliwość i warunki skanowania. Zasilanie należy postrzegać jako część całego procesu, a nie jako niezależne rozwiązanie.
Ⅸ. Wyślij rysunek wału śrubowego
Do wstępnej oceny, prześlij nam rysunek wału śruby lub podstawowe wymiary części wraz z wymaganą powierzchnią hartowania. Jeśli określono już wymagania dotyczące twardości lub głębokości obudowy, można je również uwzględnić. Następnie możemy ocenić układ hartowania skaningowego i konfigurację maszyny w zależności od zastosowania.