Induktionsheizsystem zur Entfernung von Hartmetallspitzen
Ⅰ. Siehe „Entfernen der Hartmetallspitze“ im Abschnitt „Betrieb“.
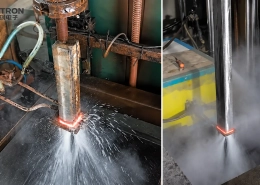
Das folgende Video zeigt zwei verschiedene Anwendungen mit gelöteten Werkzeugen.
Entfernen der Hartmetallspitze von Schneidmeißeln und gelöteten Schneidwerkzeugen
Induktions-Entlötungsprozess
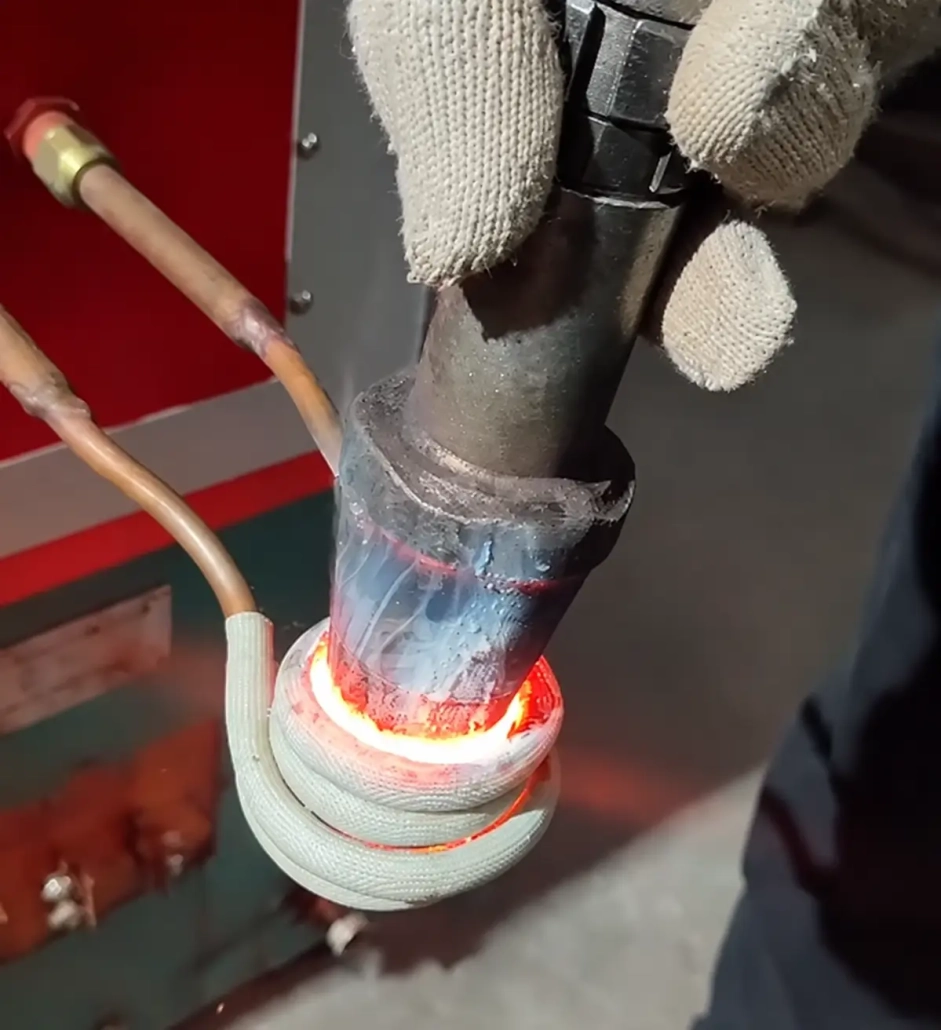
Die Hartmetallspitze wird durch Hartlöten am Ende des Stahlpickels befestigt. Beim Entfernen, Der Verbindungsbereich wird erhitzt, bis die Hartlotlegierung ausreichend weich wird oder schmilzt, um die Hartmetallspitze vom Stahlkörper zu trennen. Das zweite Werkstück ist ein gelötetes Schneidwerkzeug mit einer anderen Form und Gelenkanordnung, Daher weichen die Spulenposition und die Heizeinstellungen von denen des Schneidmeißels ab.
Beide Anwendungen nutzen den gleichen Grundprozess, Der Heizaufbau richtet sich jedoch nach der tatsächlichen Lötverbindung und nicht nur nach der Hartmetallgröße.
Ⅱ. So funktioniert das Induktions-Entlöten
Ein typisches Hartmetallwerkzeug besteht aus einem Stahlkörper, Hartlot und Hartmetallkomponente.
Zum Entfernen, Eine Induktionsspule wird um oder in der Nähe der Lötverbindung positioniert. Elektromagnetische Induktion erhitzt das leitfähige Material im Zielbereich, Dabei wird Wärme auf die Verbindung übertragen, bis die Hartlotlegierung einen Zustand erreicht, in dem die Hartmetallkomponente entfernt werden kann.
Dieser Vorgang wird allgemein als bezeichnet Induktionsentlöten oder Induktionsentlöten.
Der erforderliche Heizzyklus hängt vom jeweiligen Werkzeug ab, einschließlich:
•Werkzeuggröße und -masse
•Hartmetallabmessungen
•Gelötete Verbindungsgeometrie
•Hartlot
•Spulenposition
•Erforderlicher Bearbeitungszyklus
Ziel ist es, die Verbindung zum Trennen ausreichend zu erwärmen, ohne dem umgebenden Werkstück mehr Wärme zuzuführen, als für den Prozess erforderlich ist.
Ⅲ. Typische Tools und Anwendungen
Diese Art von Induktionsheizsystem ist vorgesehen für Stahlwerkzeuge und Verschleißteile mit gelöteten Hartmetallteilen.
Zu den typischen Anwendungen gehören::
•Plektren schneiden mit gelöteten Hartmetallspitzen
•Gelötete Hartmetall-Schneidwerkzeuge
•Hartmetallbestückte Verschleißteile
•Andere Hartmetall-Stahl-gelötete Baugruppen
Für einen Schneidepickel, Die Verbindung konzentriert sich um die Hartmetallspitze am Ende des Stahlkörpers.
Andere Werkzeuge benötigen möglicherweise länger, flachere oder weniger zugängliche Lötverbindung. Diese Unterschiede beeinflussen die Positionierung des Werkstücks und die Form der Induktionsspule.
Nach dem Entfernen, Das Karbid kann zur Inspektion gesammelt werden, Materialrückgewinnung oder Weiterverarbeitung. Die Entfernung allein bedeutet nicht, dass eine gebrauchte Hartmetallkomponente für die Wiederverwendung geeignet ist.
Ⅳ. Warum Induktionserwärmung zur Karbidentfernung verwenden??
Durch Induktionserwärmung kann die Wärme rund um die Lötverbindung konzentriert werden, ohne dass das komplette Werkzeug für einen längeren Erhitzungszyklus in einem Ofen verbleiben muss.
Gezieltes Heizen
Die Induktionsspule kann je nach Werkstückgeometrie rund um das Gelenk oder in der Nähe des Zielbereichs angeordnet werden.
Schnelle Erwärmungsreaktion
Sobald die entsprechenden Spulen- und Prozesseinstellungen festgelegt wurden, Der Fugenbereich kann schnell in den erforderlichen Heizzustand gebracht werden.
Einstellbare Prozessparameter
Leistungsabgabe und Aufheizzeit können während der Prozessentwicklung angepasst und für sich wiederholende Werkstücke eingestellt werden.
Geeignet für die wiederholte Verarbeitung
Wenn der gleiche Werkzeugtyp in Chargen verarbeitet wird, Spezielle Vorrichtungen und Positionierungsmechanismen können hinzugefügt werden, um das Gelenk in einer wiederholbaren Position relativ zur Spule zu halten.
Der Prozess hängt vom Erwärmungsmuster um die Lötstelle herum ab. Die Erhöhung der Leistung allein entscheidet nicht darüber, ob das Karbid effektiv entfernt werden kann.
Ⅴ. Induktionsspule und Werkstückpositionierung
Die Induktionsspule sollte zusammen mit der Werkstückaufnahme gewählt werden.
Ein Schneidmeißel und ein flachgelötetes Schneidwerkzeug verwenden möglicherweise dasselbe Entlötprinzip, erfordern jedoch unterschiedliche Induktoren.
Das Spulendesign wird beeinflusst von:
•Werkstückform
•Hartmetallgröße
•Gemeinsame Position
•Verfügbarer Freiraum um die Verbindung herum
•Erforderliche beheizte Fläche
•Lade- und Positionierungsmethode
Für einige Werkstücke, Die Spule kann den Gelenkbereich umgeben. Andere erfordern möglicherweise einen offenen oder speziell geformten Induktor, da die Verbindung nur von einer Seite erreicht werden kann.
Auch die Position des Werkstücks relativ zur Spule beeinflusst das Heizmuster. Für wiederholte Produktion, Das Gerät sollte diese Beziehung so konsistent wie möglich halten.
Ⅵ. Stromversorgung und Systemkonfiguration
Die Induktionsstromversorgung sollte anhand der gesamten Werkstück- und Prozessanforderungen und nicht nur anhand des Hartmetallspitzendurchmessers ausgewählt werden.
Zu den relevanten Faktoren gehört der Stahlkörper, Hartmetallgröße, gelöteter Bereich, Heizzyklus und erforderliche Produktionsrate.
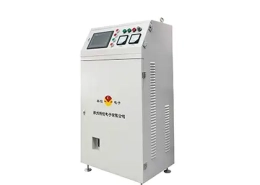
Das System kann mit einem konfiguriert werden IGBT-Induktionsstromversorgung und DSP-Digitalsteuerung zur einstellbaren Leistungsabgabe und Heizzeitsteuerung.
Abhängig von der gewählten Konfiguration, Weitere Funktionen können sein:
— Temperaturüberwachung
— Überwachung von Prozessparametern
— PLC-Kommunikation
— Spezielle Werkstückhalterungen
— Positionierungs- oder Handhabungsmechanismen
Für die wiederkehrende Produktion, Die Heizeinheit kann je nach erforderlichem Automatisierungsgrad mit geeigneten Vorrichtungen und Werkstückhandhabungsgeräten integriert werden.
Es gibt keine einzelne Leistungs- oder Frequenzeinstellung, die für jede Karbidentfernungsanwendung geeignet ist. Die endgültige Auswahl sollte auf dem tatsächlich gelöteten Werkzeug und der tatsächlich gelöteten Verbindung basieren.
Ⅶ. Welche Informationen werden für die Geräteauswahl benötigt??
Ein klares Werkzeugfoto oder eine klare Werkzeugzeichnung ist normalerweise der beste Ausgangspunkt.
| Information | Warum sie wichtig ist |
|---|---|
| Werkzeugfoto oder Zeichnung | Zeigt die Gesamtgeometrie und den verfügbaren Spulenzugang an |
| Abmessungen des Stahlgehäuses | Hilft bei der Beurteilung der Heizlast und der Werkstückpositionierung |
| Hartmetallabmessungen | Definiert die Größe der gelöteten Komponente |
| Lage der Lötverbindung | Bestimmt die Spulenposition und den Zugang |
| Hartlot, falls bekannt | Hilft bei der Beurteilung des Heizbedarfs |
| Erforderliche Produktionsrate | Wirkt sich auf die Vorrichtungs- und Handhabungskonfiguration aus |
| Automatisierungsanforderung | Hilft bei der Definition der Maschinenanordnung |
Wenn die Lotlegierung nicht bekannt ist, Die Anwendung kann weiterhin anhand der verfügbaren Werkstückinformationen und Prozessanforderungen bewertet werden.
Verschiedene Werkzeuge verwenden möglicherweise dieselbe Induktionsstromversorgung, erfordern jedoch separate Spulen, Armaturen oder Heizungseinstellungen.
VIII.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann die Hartmetallspitze nach dem Entfernen wiederverwendet werden??
Möglicherweise, Das entfernte Hartmetall sollte jedoch auf Verschleiß überprüft werden, Risse, Absplitterungen oder andere Schäden vor der Wiederverwendung werden in Betracht gezogen.
Kann ein Induktionssystem unterschiedliche Werkzeuggrößen verarbeiten??
In manchen Fällen, ja. Für verschiedene Werkzeuge sind möglicherweise immer noch separate Spulen erforderlich, Vorrichtungen oder Prozesseinstellungen.
Benötigt jedes gelötete Hartmetallwerkzeug die gleiche Entfernungstemperatur??
Nein. Der erforderliche Erwärmungszustand hängt von der Lotlegierung ab, Gelenkgestaltung, Werkzeugmasse und Heizanordnung.
Ist Induktionsentlöten dasselbe wie Karbidrückgewinnung??
Nein. Induktionslöten beschreibt den Erwärmungs- und Trennprozess. Die Karbidrückgewinnung beschreibt einen möglichen Zweck, nachdem das Karbid entfernt wurde.
Kann der Entfernungsprozess automatisiert werden??
Automatisierung kann für die wiederkehrende Produktion evaluiert werden. Abhängig von der Anwendung, dazu kann auch die Werkstückpositionierung gehören, zeitgesteuerte Heiz- und Handhabungsmechanismen.
IX.. Senden Sie uns Ihr Werkzeugfoto
Wenn Sie eine gelötete Hartmetallspitze oder Hartmetallkomponente von einem Stahlwerkzeug entfernen müssen, Schicken Sie uns ein Foto oder eine Zeichnung des Werkstücks.
Für eine erste Einschätzung, die Werkzeugabmessungen, Hartmetallgröße, Der gemeinsame Standort und die ungefähren Produktionsanforderungen reichen in der Regel aus, um mit der Erörterung der Heizmethode und der Gerätekonfiguration zu beginnen.
Basierend auf dem Werkstück, die Induktionsstromversorgung, Betriebsfrequenz, Spulendesign und Werkzeug können gemeinsam bewertet werden.
Senden Sie uns Ihr Werkzeugfoto
Senden Sie ein Foto oder eine Zeichnung Ihres gelöteten Hartmetallwerkzeugs. Wir werden die Heizmethode bewerten, Spulendesign und Gerätekonfiguration für Ihre Anwendung.