Sistema de calentamiento por inducción para extracción de puntas de carburo
Ⅰ. Ver Extracción de puntas de carburo en funcionamiento
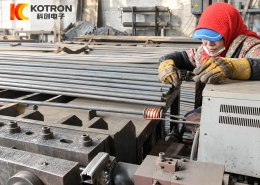
El siguiente vídeo muestra dos aplicaciones diferentes de herramientas soldadas..
Extracción de puntas de carburo de picos de corte y herramientas de corte soldadas
Proceso de desoldadura por inducción
La punta de carburo se une al extremo de la púa de acero mediante soldadura fuerte.. Durante la remoción, el área de la junta se calienta hasta que la aleación de soldadura se ablanda o se funde lo suficiente como para que la punta de carburo se separe del cuerpo de acero.. La segunda pieza de trabajo es una herramienta de corte soldada con una forma y disposición de unión diferentes., por lo que la posición de la bobina y los ajustes de calentamiento difieren de los utilizados para la púa de corte..
Ambas aplicaciones utilizan el mismo proceso básico., pero la configuración de calefacción sigue la unión soldada real en lugar del tamaño del carburo únicamente.
Ⅱ. Cómo funciona la desoldadura por inducción
Una herramienta típica de carburo soldado consta de un cuerpo de acero., aleación para soldadura fuerte y componente de carburo.
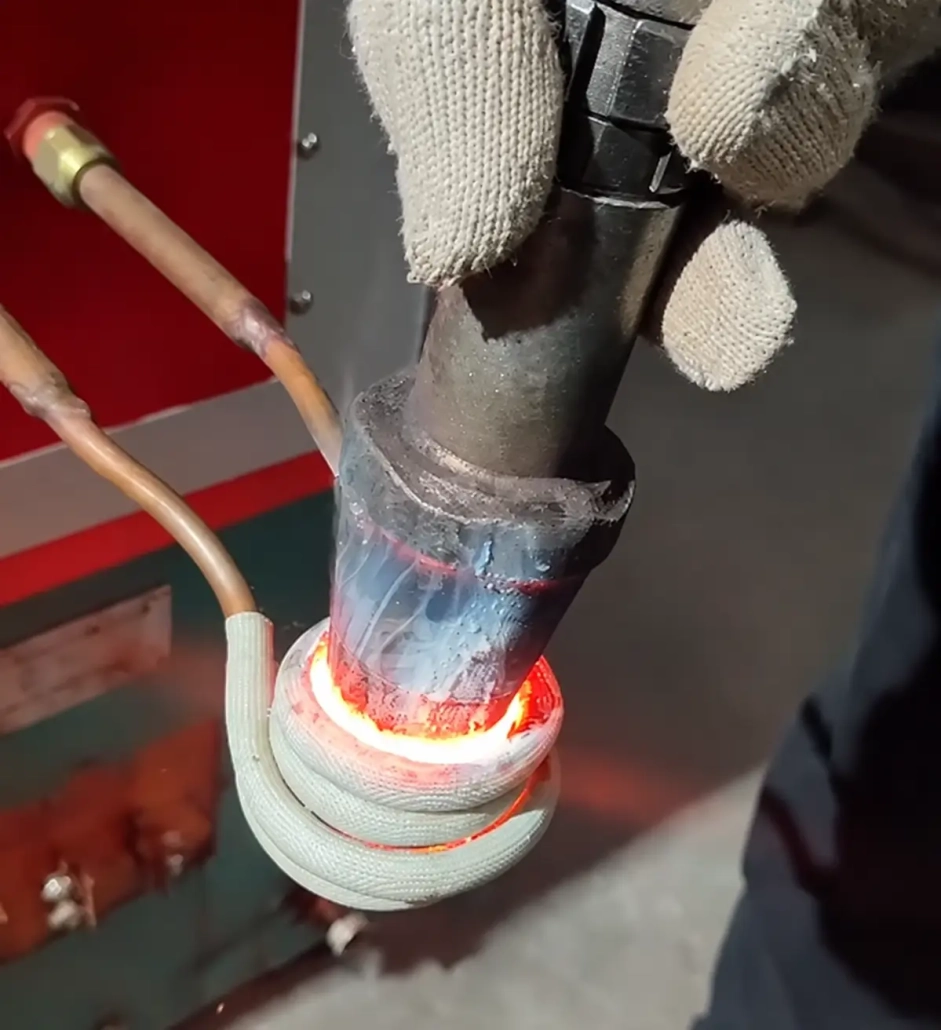
para eliminación, Se coloca una bobina de inducción alrededor o cerca de la junta soldada.. La inducción electromagnética calienta el material conductor en el área objetivo., transferir calor a la unión hasta que la aleación de soldadura fuerte alcance una condición en la que se pueda eliminar el componente de carburo.
Este proceso se conoce comúnmente como desoldadura por inducción o desoldadura por inducción.
El ciclo de calentamiento requerido depende de la herramienta real, incluyendo:
•Tamaño y masa de la herramienta
•Dimensiones de carburo
•Geometría de unión soldada
•aleación para soldadura fuerte
•Posición de la bobina
•Ciclo de procesamiento requerido
El objetivo es calentar la junta lo suficiente para la separación sin aplicar más calor a la pieza circundante del que requiere el proceso..
Ⅲ. Herramientas y aplicaciones típicas
Este tipo de sistema de calentamiento por inducción está destinado a herramientas de acero y componentes de desgaste con piezas de carburo soldadas.
Las aplicaciones típicas incluyen:
•Selecciones de corte con puntas de carburo soldadas
•Herramientas de corte de carburo soldado
•Piezas de desgaste con punta de carburo
•Otros conjuntos soldados de carburo a acero
Para una selección de corte, la junta se concentra alrededor de la punta de carburo al final del cuerpo de acero.
Otras herramientas pueden utilizar un tiempo más largo., junta soldada más plana o menos accesible. Estas diferencias afectan cómo se coloca la pieza de trabajo y cómo se forma la bobina de inducción..
Después de la eliminación, El carburo puede recogerse para su inspección., recuperación de material o procesamiento posterior. La eliminación no significa por sí sola que un componente de carburo usado sea adecuado para su reutilización..
Ⅳ. ¿Por qué utilizar el calentamiento por inducción para la eliminación de carburos??
El calentamiento por inducción puede concentrar el calor alrededor de la conexión soldada sin necesidad de que la herramienta completa permanezca en un horno durante un ciclo de calentamiento prolongado..
Calefacción dirigida
La bobina de inducción se puede colocar alrededor de la articulación o en el área objetivo cercana según la geometría de la pieza de trabajo..
Rápida respuesta de calentamiento
Una vez que se hayan establecido los ajustes apropiados de la bobina y del proceso, el área de la junta se puede llevar rápidamente a la condición de calentamiento requerida.
Parámetros de proceso ajustables
La potencia de salida y el tiempo de calentamiento se pueden ajustar durante el desarrollo del proceso y configurarse para piezas de trabajo repetidas..
Adecuado para procesamiento repetitivo
Cuando el mismo tipo de herramienta se procesa en lotes, Se pueden agregar accesorios y mecanismos de posicionamiento dedicados para mantener la articulación en una posición repetible en relación con la bobina..
El proceso depende del patrón de calentamiento alrededor de la junta soldada.. El aumento de la potencia por sí solo no determina si el carburo se puede eliminar de manera efectiva.
Ⅴ. Posicionamiento de bobinas de inducción y piezas de trabajo
El bobina de inducción debe seleccionarse junto con el dispositivo de fijación de la pieza de trabajo.
Una púa de corte y una herramienta de corte soldada plana pueden utilizar el mismo principio de desoldadura, pero requieren inductores diferentes..
El diseño de la bobina está influenciado por:
•Forma de la pieza de trabajo
•Tamaño de carburo
•Posición conjunta
•Espacio libre disponible alrededor de la junta
•Área calentada requerida
•Método de carga y posicionamiento.
Para algunas piezas de trabajo, la bobina puede rodear el área de la articulación. Otros pueden requerir un inductor abierto o de forma especial porque solo se puede acceder a la junta desde un lado..
La posición de la pieza de trabajo con respecto a la bobina también afecta el patrón de calentamiento.. Para producción repetida, El dispositivo debe mantener esta relación lo más consistente posible..
Ⅵ. Fuente de alimentación y configuración del sistema
La fuente de alimentación de inducción debe seleccionarse a partir de la pieza de trabajo completa y los requisitos del proceso en lugar del diámetro de la punta de carburo únicamente..
Los factores relevantes incluyen el cuerpo de acero., tamaño de carburo, área soldada, ciclo de calentamiento y tasa de producción requerida.
El sistema se puede configurar con un Fuente de alimentación de inducción IGBT y control digital DSP para salida de potencia ajustable y control del tiempo de calentamiento.
Dependiendo de la configuración seleccionada, funciones adicionales pueden incluir:
— Monitoreo de temperatura
— Monitoreo de parámetros de proceso
— Comunicación PLC
— Accesorios dedicados para piezas de trabajo
— Mecanismos de posicionamiento o manipulación.
Para producción repetitiva, la unidad de calefacción se puede integrar con dispositivos y equipos de manipulación de piezas adecuados según el nivel de automatización requerido.
No existe un único ajuste de potencia o frecuencia adecuado para cada aplicación de eliminación de carburo. La selección final debe basarse en la herramienta y la junta soldadas reales..
Ⅶ. ¿Qué información se necesita para la selección del equipo??
Una foto o un dibujo claro de la herramienta suele ser el mejor punto de partida..
| Información | Por qué importa |
|---|---|
| Foto o dibujo de la herramienta. | Muestra la geometría general y el acceso a la bobina disponible. |
| Dimensiones del cuerpo de acero | Ayuda a evaluar la carga de calentamiento y el posicionamiento de la pieza de trabajo. |
| Dimensiones de carburo | Define el tamaño del componente soldado. |
| Ubicación de la unión soldada | Determina la posición y el acceso de la bobina. |
| aleación para soldadura fuerte, si se sabe | Ayuda a evaluar las necesidades de calefacción. |
| Tasa de producción requerida | Afecta la configuración de fijación y manejo. |
| Requisito de automatización | Ayuda a definir la disposición de la máquina. |
Si se desconoce la aleación de soldadura fuerte, La aplicación aún se puede evaluar a partir de la información disponible sobre la pieza de trabajo y los requisitos del proceso..
Diferentes herramientas pueden utilizar la misma fuente de alimentación de inducción y al mismo tiempo requerir bobinas separadas., accesorios o ajustes de calefacción.
Ⅷ. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Se puede reutilizar la punta de carburo después de retirarla??
Probablemente, pero se debe comprobar el desgaste del carburo extraído., grietas, astillas u otros daños antes de que se considere la reutilización.
¿Puede un sistema de inducción procesar diferentes tamaños de herramientas??
En algunos casos, sí. Es posible que diferentes herramientas aún requieran bobinas separadas, accesorios o configuraciones de proceso.
¿Todas las herramientas de carburo soldadas requieren la misma temperatura de extracción??
No. La condición de calentamiento requerida depende de la aleación de soldadura., diseño conjunto, Masa de la herramienta y disposición de calentamiento..
¿La desoldadura por inducción es lo mismo que la recuperación de carburo??
No. La desoldadura por inducción describe el proceso de calentamiento y separación.. La recuperación de carburo describe un posible propósito después de que se haya eliminado el carburo..
¿Se puede automatizar el proceso de eliminación??
La automatización se puede evaluar para la producción repetitiva. Dependiendo de la aplicación, esto puede incluir el posicionamiento de la pieza de trabajo, Mecanismos temporizados de calentamiento y manipulación..
IX.. Envíanos la foto de tu herramienta
Si necesita quitar una punta de carburo soldada o un componente de carburo de una herramienta de acero, envíanos una foto o dibujo de la pieza de trabajo.
Para una evaluación inicial, las dimensiones de la herramienta, tamaño de carburo, La ubicación conjunta y los requisitos de producción aproximados suelen ser suficientes para comenzar a discutir el método de calentamiento y la configuración del equipo..
Basado en la pieza de trabajo, la fuente de alimentación de inducción, frecuencia de operación, El diseño de la bobina y las herramientas se pueden evaluar juntos..
Envíanos la foto de tu herramienta
Envíe una foto o un dibujo de su herramienta de carburo soldado. Evaluaremos el método de calentamiento., Diseño de bobinas y configuración de equipos para su aplicación..
Productos relacionados