ระบบทำความร้อนแบบเหนี่ยวนำสำหรับการกำจัดปลายคาร์ไบด์
Ⅰ. ดูการดำเนินการถอดปลายคาร์ไบด์
วิดีโอต่อไปนี้แสดงการใช้งานเครื่องมือประสานที่แตกต่างกันสองรายการ.
การถอดปลายคาร์ไบด์ออกจากเครื่องมือตัดและเครื่องมือตัดแบบประสาน
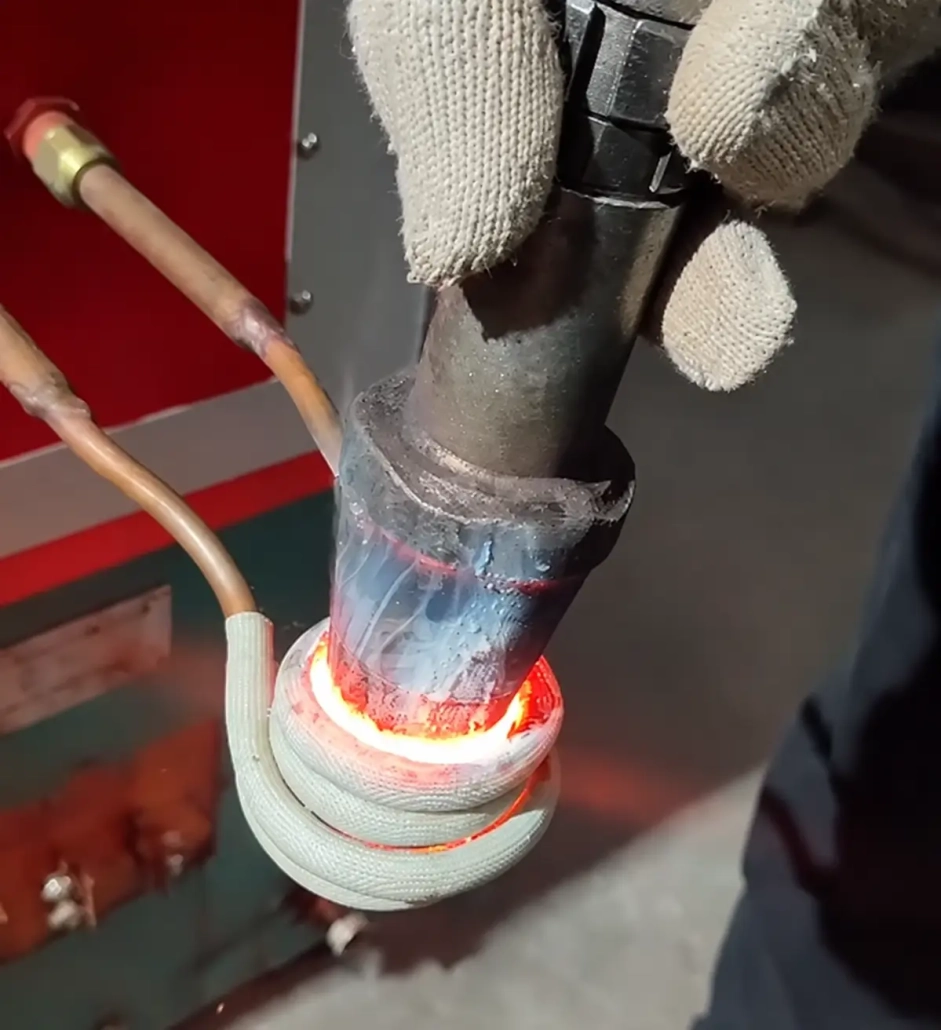
กระบวนการขัดถูแบบเหนี่ยวนำ
ปลายคาร์ไบด์ติดอยู่ที่ปลายเหล็กหยิบโดยการบัดกรี. ระหว่างการกำจัด, บริเวณรอยต่อได้รับความร้อนจนโลหะผสมบัดกรีอ่อนตัวหรือละลายเพียงพอให้ปลายคาร์ไบด์แยกออกจากตัวเหล็ก. ชิ้นงานชิ้นที่สองคือเครื่องมือตัดแบบประสานที่มีรูปร่างและการจัดเรียงข้อต่อที่แตกต่างกัน, ดังนั้นตำแหน่งคอยล์และการตั้งค่าความร้อนจึงแตกต่างจากที่ใช้สำหรับปิ๊กตัด.
แอปพลิเคชันทั้งสองใช้กระบวนการพื้นฐานเดียวกัน, แต่การตั้งค่าความร้อนจะเป็นไปตามข้อต่อประสานจริงมากกว่าขนาดคาร์ไบด์เพียงอย่างเดียว.
Ⅱ. การเหนี่ยวนำ Debrazing ทำงานอย่างไร
เครื่องมือคาร์ไบด์ประสานทั่วไปประกอบด้วยตัวเครื่องที่เป็นเหล็ก, โลหะผสมประสาน และส่วนประกอบคาร์ไบด์.
สำหรับการกำจัด, ขดลวดเหนี่ยวนำจะวางอยู่รอบๆ หรือใกล้กับข้อต่อที่ประสาน. การเหนี่ยวนำแม่เหล็กไฟฟ้าจะทำความร้อนให้กับวัสดุที่เป็นสื่อกระแสไฟฟ้าในพื้นที่เป้าหมาย, ถ่ายเทความร้อนไปยังข้อต่อจนกระทั่งโลหะผสมบัดกรีถึงสภาวะที่สามารถถอดส่วนประกอบคาร์ไบด์ออกได้.
กระบวนการนี้มักเรียกกันว่า การเหนี่ยวนำ debrazing หรือ การเหนี่ยวนำการขจัดการบัดกรี.
รอบการทำความร้อนที่ต้องการขึ้นอยู่กับเครื่องมือจริง, รวมถึง:
•ขนาดและมวลเครื่องมือ
•ขนาดคาร์ไบด์
•รูปทรงข้อต่อแบบประสาน
•โลหะผสมประสาน
•ตำแหน่งคอยล์
•รอบการประมวลผลที่จำเป็น
จุดมุ่งหมายคือการให้ความร้อนแก่ข้อต่ออย่างเพียงพอสำหรับการแยกโดยไม่ใช้ความร้อนกับชิ้นงานโดยรอบมากเกินกว่าที่กระบวนการต้องการ.
Ⅲ. เครื่องมือและการใช้งานทั่วไป
ระบบทำความร้อนแบบเหนี่ยวนำประเภทนี้มีไว้สำหรับ เครื่องมือเหล็ก และสึกหรอส่วนประกอบด้วยชิ้นส่วนคาร์ไบด์ประสาน.
การใช้งานทั่วไปได้แก่:
•หยิบตัด พร้อมปลายคาร์ไบด์ประสาน
•เครื่องมือตัดคาร์ไบด์แบบประสาน
•ชิ้นส่วนสึกหรอปลายคาร์ไบด์
•ส่วนประกอบอื่นๆ ที่ประสานระหว่างคาร์ไบด์กับเหล็กกล้า
สำหรับการเลือกตัด, ข้อต่อจะเน้นไปที่ปลายคาร์ไบด์ที่ส่วนท้ายของตัวเหล็ก.
เครื่องมืออื่นๆอาจจะใช้งานได้นานกว่า, ข้อต่อประสานเรียบกว่าหรือเข้าถึงได้น้อยกว่า. ความแตกต่างเหล่านี้ส่งผลต่อการวางตำแหน่งชิ้นงานและรูปทรงของขดลวดเหนี่ยวนำ.
หลังจากถอดออกแล้ว, สามารถนำคาร์ไบด์มาตรวจสอบได้, การกู้คืนวัสดุหรือการประมวลผลเพิ่มเติม. การถอดออกไม่ได้หมายความว่าส่วนประกอบคาร์ไบด์ที่ใช้แล้วนั้นเหมาะสมสำหรับการนำกลับมาใช้ใหม่.
Ⅳ. เหตุใดจึงใช้เครื่องทำความร้อนแบบเหนี่ยวนำเพื่อการกำจัดคาร์ไบด์?
การทำความร้อนแบบเหนี่ยวนำสามารถรวมความร้อนรอบจุดเชื่อมต่อแบบประสานโดยไม่ต้องใช้เครื่องมือทั้งหมดอยู่ในเตาเผาเพื่อยืดระยะเวลาการทำความร้อน.
การทำความร้อนแบบกำหนดเป้าหมาย
ขดลวดเหนี่ยวนำสามารถจัดเรียงรอบๆ ข้อต่อหรือพื้นที่เป้าหมายใกล้เคียงตามรูปทรงของชิ้นงาน.
ตอบสนองความร้อนได้รวดเร็ว
เมื่อตั้งค่าคอยล์และกระบวนการที่เหมาะสมแล้ว, บริเวณข้อต่อสามารถนำไปสู่สภาวะความร้อนที่ต้องการได้อย่างรวดเร็ว.
พารามิเตอร์กระบวนการที่ปรับได้
สามารถปรับกำลังเอาท์พุตและเวลาทำความร้อนได้ในระหว่างการพัฒนากระบวนการและตั้งค่าสำหรับชิ้นงานที่ทำซ้ำได้.
เหมาะสำหรับการประมวลผลซ้ำๆ
เมื่อเครื่องมือประเภทเดียวกันได้รับการประมวลผลเป็นชุด, สามารถเพิ่มอุปกรณ์จับยึดและกลไกการกำหนดตำแหน่งโดยเฉพาะเพื่อให้ข้อต่ออยู่ในตำแหน่งที่สามารถทำซ้ำได้โดยสัมพันธ์กับขดลวด.
กระบวนการนี้ขึ้นอยู่กับรูปแบบการให้ความร้อนรอบๆ ข้อต่อประสาน. การเพิ่มกำลังเพียงอย่างเดียวไม่ได้กำหนดว่าจะสามารถกำจัดคาร์ไบด์ได้อย่างมีประสิทธิภาพหรือไม่.
Ⅴ. คอยล์เหนี่ยวนำและการวางตำแหน่งชิ้นงาน
หลักการ คอยล์เหนี่ยวนำ ควรเลือกร่วมกับฟิกซ์เจอร์ชิ้นงาน.
คีมตัดและเครื่องมือตัดประสานแบบแบนอาจใช้หลักการขัดผิวแบบเดียวกัน แต่ต้องใช้ตัวเหนี่ยวนำที่แตกต่างกัน.
การออกแบบคอยล์ได้รับอิทธิพลมาจาก:
•รูปร่างชิ้นงาน
•ขนาดคาร์ไบด์
•ตำแหน่งร่วม
•มีช่องว่างรอบข้อต่อ
•พื้นที่ทำความร้อนที่จำเป็น
•วิธีการโหลดและการวางตำแหน่ง
สำหรับชิ้นงานบางชิ้น, ขดลวดสามารถล้อมรอบบริเวณข้อต่อได้. บางชนิดอาจต้องใช้ตัวเหนี่ยวนำแบบเปิดหรือรูปทรงพิเศษเนื่องจากสามารถเข้าใกล้ข้อต่อได้จากด้านเดียวเท่านั้น.
ตำแหน่งของชิ้นงานที่สัมพันธ์กับคอยล์ยังส่งผลต่อรูปแบบการทำความร้อนด้วย. สำหรับการผลิตซ้ำ, ฟิกซ์เจอร์ควรรักษาความสัมพันธ์นี้ให้สอดคล้องตามความเป็นจริง.
Ⅵ. แหล่งจ่ายไฟและการกำหนดค่าระบบ
ควรเลือกแหล่งจ่ายไฟเหนี่ยวนำจากชิ้นงานที่สมบูรณ์และข้อกำหนดของกระบวนการ แทนที่จะเลือกเส้นผ่านศูนย์กลางปลายคาร์ไบด์เพียงอย่างเดียว.
ปัจจัยที่เกี่ยวข้อง ได้แก่ ตัวเหล็ก, ขนาดคาร์ไบด์, พื้นที่ประสาน, วงจรการทำความร้อนและอัตราการผลิตที่ต้องการ.
ระบบสามารถกำหนดค่าได้ด้วย แหล่งจ่ายไฟเหนี่ยวนำ IGBT และ การควบคุมแบบดิจิตอล DSP สำหรับกำลังไฟฟ้าที่ปรับได้และการควบคุมเวลาทำความร้อน.
ขึ้นอยู่กับการกำหนดค่าที่เลือก, ฟังก์ชั่นเพิ่มเติมอาจรวมถึง:
— การตรวจสอบอุณหภูมิ
— การตรวจสอบพารามิเตอร์กระบวนการ
— การสื่อสาร PLC
— อุปกรณ์จับยึดชิ้นงานเฉพาะ
— กลไกการวางตำแหน่งหรือการจัดการ
สำหรับการผลิตซ้ำ, หน่วยทำความร้อนสามารถรวมเข้ากับอุปกรณ์จับยึดและอุปกรณ์จัดการชิ้นงานที่เหมาะสมตามระดับของระบบอัตโนมัติที่ต้องการ.
ไม่มีการตั้งค่ากำลังหรือความถี่เดี่ยวที่เหมาะสมสำหรับงานกำจัดคาร์ไบด์ทุกประเภท. การเลือกขั้นสุดท้ายควรขึ้นอยู่กับเครื่องมือและข้อต่อที่บัดกรีจริง.
Ⅶ. ข้อมูลใดที่จำเป็นสำหรับการเลือกอุปกรณ์?
ภาพถ่ายเครื่องมือหรือภาพวาดที่ชัดเจนมักเป็นจุดเริ่มต้นที่ดีที่สุด.
| ข้อมูล | ทำไมมันถึงสำคัญ |
|---|---|
| ภาพถ่ายเครื่องมือหรือภาพวาด | แสดงรูปทรงโดยรวมและการเข้าถึงคอยล์ที่มีอยู่ |
| ขนาดตัวถังเหล็ก | ช่วยประเมินภาระความร้อนและการวางตำแหน่งชิ้นงาน |
| ขนาดคาร์ไบด์ | กำหนดขนาดของส่วนประกอบที่ประสาน |
| ตำแหน่งข้อต่อประสาน | กำหนดตำแหน่งและการเข้าถึงคอยล์ |
| โลหะผสมประสาน, ถ้ารู้ | ช่วยประเมินความต้องการด้านความร้อน |
| อัตราการผลิตที่ต้องการ | ส่งผลต่อการกำหนดค่าฟิกซ์เจอร์และการจัดการ |
| ข้อกำหนดระบบอัตโนมัติ | ช่วยกำหนดการจัดวางเครื่องจักร |
หากไม่ทราบโลหะผสมสำหรับการบัดกรีแข็ง, การใช้งานยังคงสามารถประเมินได้จากข้อมูลชิ้นงานที่มีอยู่และข้อกำหนดของกระบวนการ.
เครื่องมือที่แตกต่างกันอาจใช้แหล่งจ่ายไฟเหนี่ยวนำเดียวกันในขณะที่ต้องใช้คอยล์แยกกัน, อุปกรณ์ติดตั้งหรือการตั้งค่าความร้อน.
Ⅷ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ปลายคาร์ไบด์สามารถนำกลับมาใช้ใหม่ได้หลังจากการถอดออกหรือไม่?
อาจจะ, แต่ควรตรวจสอบการสึกหรอของคาร์ไบด์ที่ถอดออก, รอยแตก, การบิ่นหรือความเสียหายอื่น ๆ ก่อนนำกลับมาใช้ใหม่จะได้รับการพิจารณา.
ระบบเหนี่ยวนำหนึ่งระบบสามารถประมวลผลขนาดเครื่องมือที่แตกต่างกันได้?
ในบางกรณี, ใช่. เครื่องมือที่แตกต่างกันอาจยังต้องใช้คอยล์แยกกัน, อุปกรณ์ติดตั้งหรือการตั้งค่ากระบวนการ.
เครื่องมือคาร์ไบด์ประสานทุกอันต้องใช้อุณหภูมิในการขจัดเท่ากันหรือไม่?
ไม่ใช่. สภาวะการให้ความร้อนที่ต้องการนั้นขึ้นอยู่กับโลหะผสมสำหรับการบัดกรีแข็ง, การออกแบบร่วมกัน, มวลเครื่องมือและการจัดเรียงความร้อน.
การเหนี่ยวนำ debrazing เหมือนกับการนำคาร์ไบด์กลับมาใช้ใหม่?
ไม่ใช่. การขจัดรอยประสานแบบเหนี่ยวนำจะอธิบายกระบวนการให้ความร้อนและการแยกตัว. การนำคาร์ไบด์กลับมาใช้ใหม่จะอธิบายจุดประสงค์ที่เป็นไปได้ประการหนึ่งหลังจากที่นำคาร์ไบด์ออกแล้ว.
กระบวนการลบสามารถเป็นไปโดยอัตโนมัติได้หรือไม่?
ระบบอัตโนมัติสามารถประเมินสำหรับการผลิตซ้ำได้. ขึ้นอยู่กับการใช้งาน, ซึ่งอาจรวมถึงการวางตำแหน่งชิ้นงานด้วย, กลไกการทำความร้อนและการจัดการตามกำหนดเวลา.
Ⅸ. ส่งรูปถ่ายเครื่องมือของคุณมาให้เรา
หากคุณต้องการถอดปลายคาร์ไบด์ประสานหรือส่วนประกอบคาร์ไบด์ออกจากเครื่องมือเหล็ก, ส่งรูปถ่ายหรือภาพวาดชิ้นงานมาให้เรา.
สำหรับการประเมินเบื้องต้น, ขนาดเครื่องมือ, ขนาดคาร์ไบด์, ตำแหน่งร่วมและข้อกำหนดการผลิตโดยประมาณมักจะเพียงพอที่จะเริ่มหารือเกี่ยวกับวิธีการทำความร้อนและการกำหนดค่าอุปกรณ์.
ขึ้นอยู่กับชิ้นงาน, แหล่งจ่ายไฟเหนี่ยวนำ, ความถี่ในการทำงาน, การออกแบบคอยล์และเครื่องมือสามารถประเมินร่วมกันได้.
ส่งรูปถ่ายเครื่องมือของคุณมาให้เรา
ส่งรูปถ่ายหรือภาพวาดของเครื่องมือบัดกรีคาร์ไบด์ของคุณ. เราจะประเมินวิธีการทำความร้อน, การออกแบบคอยล์และการกำหนดค่าอุปกรณ์สำหรับการใช้งานของคุณ.