Система индукционного нагрева для удаления твердосплавных наконечников
Ⅰ. См. раздел «Снятие твердосплавного наконечника в работе».
В следующем видео показаны два различных применения паяного инструмента..
Удаление твердосплавных наконечников резцов и напаянных режущих инструментов
Процесс индукционной депаразировки
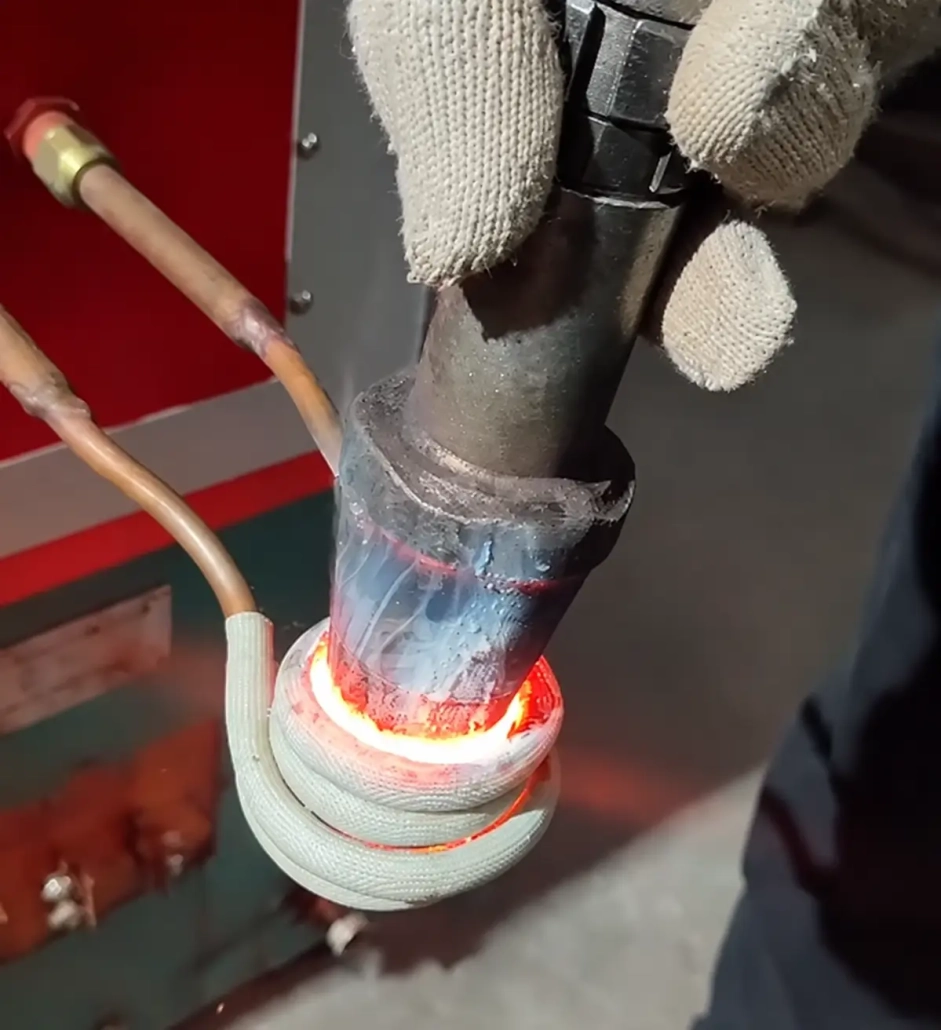
Твердосплавный наконечник прикрепляется к концу стального язычка пайкой.. Во время удаления, область соединения нагревается до тех пор, пока припой не размягчится или не расплавится настолько, что твердосплавный наконечник сможет отделиться от стального корпуса.. Вторая заготовка представляет собой напаянный режущий инструмент с другой формой и расположением соединений., поэтому положение его катушки и настройки нагрева отличаются от тех, которые используются для режущего инструмента..
Оба приложения используют один и тот же базовый процесс., но установка нагрева соответствует фактическому паяному соединению, а не только размеру твердого сплава.
Ⅱ. Как работает индукционная очистка
Типичный напаянный твердосплавный инструмент состоит из стального корпуса., припой и твердосплавный компонент.
Для удаления, индукционная катушка расположена вокруг или рядом с паяным соединением. Электромагнитная индукция нагревает проводящий материал в целевой области., передача тепла к соединению до тех пор, пока припой не достигнет состояния, при котором карбидный компонент можно будет удалить..
Этот процесс обычно называют индукционная пайка или индукционная пайка.
Требуемый цикл нагрева зависит от конкретного инструмента., включая:
•Размер и масса инструмента
•Размеры твердосплавного сплава
•Геометрия паяного соединения
•Припой
•Положение катушки
•Требуемый цикл обработки
Цель состоит в том, чтобы нагреть соединение в достаточной степени для его разделения, не подвергая окружающую заготовку больше тепла, чем требуется для процесса..
Ⅲ. Типичные инструменты и приложения
Этот тип системы индукционного нагрева предназначен для стальные инструменты и изнашиваемые компоненты с напаянными твердосплавными деталями.
Типичные области применения включают в себя:
•Режущие кирки с напаянными твердосплавными наконечниками
•Режущие инструменты из твердого сплава
•Изнашиваемые детали с твердосплавными напайками
•Другие паяные детали из твердого сплава и стали
Для кирки, соединение сосредоточено вокруг твердосплавного наконечника на конце стального корпуса.
Другие инструменты могут использовать более длинный, более плоское или менее доступное паяное соединение. Эти различия влияют на расположение заготовки и форму индукционной катушки..
После удаления, карбид можно собрать для проверки, восстановление материала или дальнейшая обработка. Удаление само по себе не означает, что использованный твердосплавный компонент пригоден для повторного использования..
Ⅳ. Зачем использовать индукционный нагрев для удаления карбидов?
Индукционный нагрев позволяет концентрировать тепло вокруг паяного соединения, не требуя, чтобы весь инструмент оставался в печи для длительного цикла нагрева..
Целенаправленное отопление
Индукционная катушка может быть расположена вокруг соединения или близлежащей целевой области в зависимости от геометрии заготовки..
Быстрая реакция на нагрев
После установки соответствующих настроек катушки и процесса, область соединения можно быстро довести до необходимого режима нагрева.
Регулируемые параметры процесса
Выходную мощность и время нагрева можно регулировать в ходе разработки процесса и устанавливать для повторяющихся заготовок..
Подходит для повторяющейся обработки.
Когда один и тот же тип инструмента обрабатывается партиями, могут быть добавлены специальные приспособления и механизмы позиционирования, чтобы поддерживать соединение в повторяемом положении относительно катушки..
Процесс зависит от схемы нагрева вокруг паяного соединения.. Увеличение мощности само по себе не определяет, можно ли эффективно удалить карбид..
Ⅴ. Индукционная катушка и позиционирование заготовки
The индукционная катушка следует выбирать вместе с креплением заготовки.
Режущий инструмент и плоский припаянный режущий инструмент могут использовать один и тот же принцип удаления припоя, но требуют разных индукторов..
На конструкцию катушки влияют:
•Форма заготовки
•Размер карбида
•Совместная позиция
•Доступный зазор вокруг соединения
•Требуемая отапливаемая площадь
•Метод загрузки и позиционирования
Для некоторых заготовок, катушка может окружать область сустава. Другим может потребоваться открытый индуктор или индуктор специальной формы, поскольку доступ к соединению возможен только с одной стороны..
Положение заготовки относительно катушки также влияет на схему нагрева.. Для повторяющегося производства, приспособление должно поддерживать это соотношение настолько последовательным, насколько это практически возможно..
Ⅵ. Источник питания и конфигурация системы
Индукционный источник питания следует выбирать с учетом всей заготовки и технологических требований, а не только диаметра твердосплавного наконечника..
Соответствующие факторы включают стальной корпус., размер твердого сплава, область пайки, цикл нагрева и требуемая производительность.
Система может быть сконфигурирована с Индукционный источник питания IGBT и DSP-цифровое управление для регулировки выходной мощности и контроля времени нагрева.
В зависимости от выбранной конфигурации, дополнительные функции могут включать в себя:
— Мониторинг температуры
— Мониторинг технологических параметров
— Связь с ПЛК
— Специальные приспособления для заготовок
— Механизмы позиционирования или перемещения
Для серийного производства, нагревательный блок может быть интегрирован с соответствующими приспособлениями и оборудованием для перемещения заготовок в соответствии с требуемым уровнем автоматизации.
Не существует единой настройки мощности или частоты, подходящей для каждого применения по удалению карбидов.. Окончательный выбор должен основываться на фактическом паяемом инструменте и соединении..
Ⅶ. Какая информация необходима для выбора оборудования?
Четкая фотография или рисунок инструмента обычно является лучшей отправной точкой..
| Информация | Почему это важно |
|---|---|
| Фото или рисунок инструмента | Показывает общую геометрию и доступный доступ к катушке. |
| Размеры стального корпуса | Помогает оценить тепловую нагрузку и положение заготовки. |
| Размеры твердосплавного сплава | Определяет размер паяного компонента. |
| Место пайки | Определяет положение катушки и доступ |
| Припой, если известно | Помогает оценить потребность в отоплении |
| Требуемая производительность | Влияет на конфигурацию приспособления и обработки. |
| Требования к автоматизации | Помогает определить расположение машины |
Если припой неизвестен, приложение по-прежнему можно оценить на основе имеющейся информации о заготовке и технологических требований..
Различные инструменты могут использовать один и тот же индукционный источник питания, но при этом требуются отдельные катушки., светильники или настройки отопления.
Ⅷ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Можно ли повторно использовать твердосплавный наконечник после снятия??
Возможно, но снятый карбид следует проверить на износ, могут появиться трещины, сколы или другие повреждения до повторного использования.
Может ли одна индукционная система обрабатывать инструменты разных размеров??
В некоторых случаях, да. Для разных инструментов могут потребоваться отдельные катушки., приспособления или настройки процесса.
Требуется ли для каждого напаянного твердосплавного инструмента одинаковая температура удаления??
Нет. Требуемый режим нагрева зависит от припоя., совместный проект, масса инструмента и устройство нагрева.
Является ли индукционная депайка тем же самым, что и восстановление карбидов??
Нет. Индукционная депайка описывает процесс нагрева и разделения.. Восстановление карбида описывает одну из возможных целей после удаления карбида..
Можно ли автоматизировать процесс удаления?
Автоматизацию можно оценить для повторяющегося производства.. В зависимости от приложения, это может включать в себя позиционирование заготовки, механизмы нагрева и манипуляции с таймером.
Ⅸ. Отправьте нам фотографию вашего инструмента
Если вам необходимо снять напаянный твердосплавный наконечник или твердосплавный компонент со стального инструмента, пришлите нам фото или чертеж заготовки.
Для первоначальной оценки, размеры инструмента, размер твердого сплава, местоположения стыка и примерных производственных требований обычно достаточно, чтобы начать обсуждение метода нагрева и конфигурации оборудования..
В зависимости от заготовки, индукционный источник питания, рабочая частота, конструкцию катушки и оснастку можно оценить вместе.
Отправьте нам фотографию вашего инструмента
Отправьте фотографию или рисунок вашего твердосплавного инструмента.. Оценим способ нагрева, конструкция катушки и конфигурация оборудования для вашего применения.