
Induktionserwärmung für Werkzeugstahl: Praktische Prozessanleitung
Inhaltsverzeichnis
- 1. Warum Werkzeugstahl sorgfältiges Induktionshärten erfordert
- 2. Wo Induktionshärten bei Werkzeugstahl üblicherweise eingesetzt wird
- 3. Auswahl von Frequenz und Leistung für Werkzeugstahl
- 4. Spulendesign und Überlegungen zur Handhabung von Werkstücken
- 5. Temperaturkontrolle, Einwirkzeit, und metallurgische Ergebnisse
- 6. Häufige Prozessrisiken und wie man sie reduziert
- 7. Wann Induktionshärten für Werkzeugstahl geeignet ist
Induktionshärten für Werkzeugstahl ist eine praktische Option, wenn Hersteller schnelle, kontrollierte, lokalisierte Erwärmung für Härten, Anlassen, Schrumpfpassung, Löten, oder Vorwärmen von hochlegierten Werkzeugkomponenten benötigen.
Werkzeugstähle sind keine nachsichtigen Materialien. Ihr Kohlenstoffgehalt, Legierungselemente, Karbidstruktur, und Härtbarkeit verlangen eine strenge Prozesskontrolle. Ein richtig konstruiertes Induktionssystem verbessert die Wiederholbarkeit und verkürzt die Zykluszeit – aber die Stromversorgung, Frequenz, Spule, Härtungsmethode, und Temperaturkontrolle müssen dem spezifischen Stahlgrad und den Produktionsanforderungen entsprechen. Dieser Artikel erläutert die relevanten Faktoren, mit konkreten Referenzdaten für die gebräuchlichsten Werkzeugstahltypen.
1.Warum Werkzeugstahl sorgfältiges Induktionshärten erfordert
Werkzeugstahl ist darauf ausgelegt, Verschleiß, Verformung zu widerstehen, Heizung, und Auswirkung. Diese gleichen Eigenschaften machen die Wärmebehandlung anspruchsvoller als bei niedrig kohlenstoffhaltigem Stahl oder einfachem Legierungsstahl.
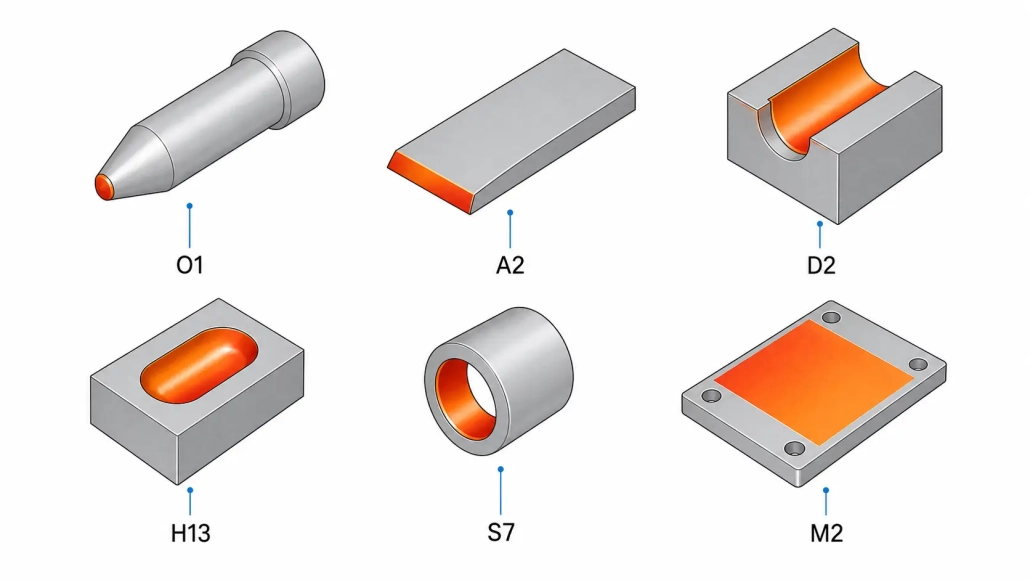
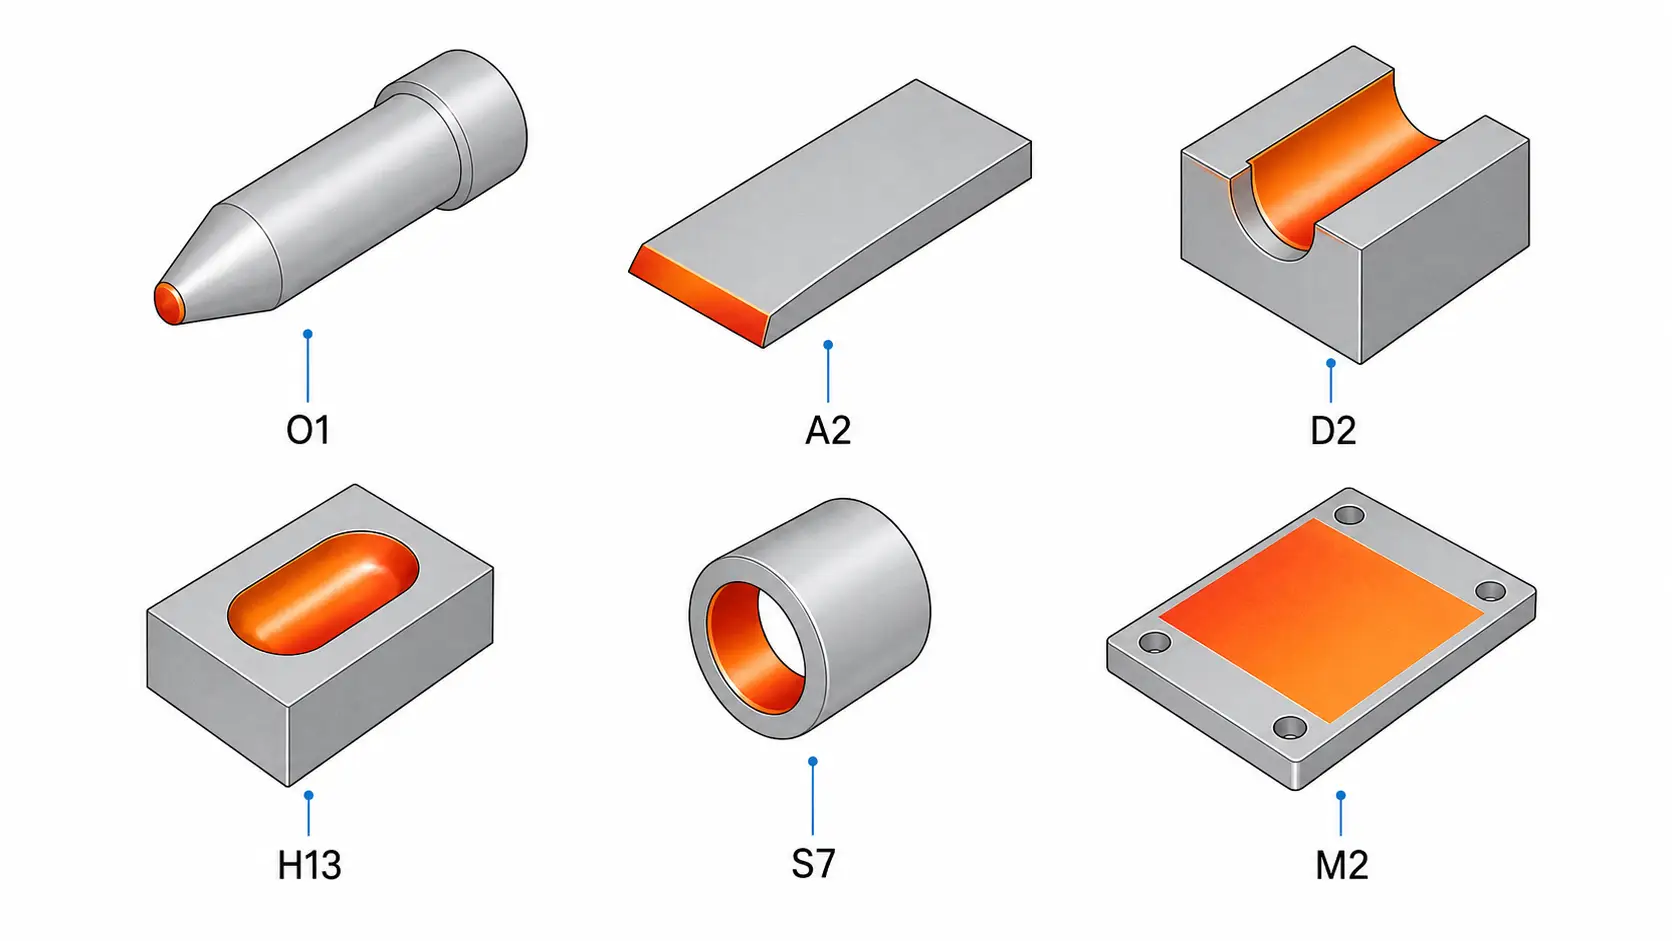
Sorten wie O1, A2, D2, H13, M2, und S7 reagieren unterschiedlich auf Erhitzen und Abkühlen. Einige erfordern eine genaue Kontrolle der Austenitisierungstemperatur – H13 liegt bei 1020–1050°C, D2 liegt bei 980–1020°C, und M2 erfordert ein noch engeres Fenster um 1190–1230°C. Andere sind empfindlich gegenüber Rissbildung, überbleibendem Austenit, Entkohlen, oder Verzug. Die untenstehende Tabelle fasst die wichtigsten Parameter für sechs gängige Werkzeugstahlsorten zusammen.
| Sorte | Typ | Austenitisierungstemperatur | Abschrecken | Typischer HRC | Induktionsnotizen |
|---|---|---|---|---|---|
| O1 | Ölhärtender Kaltarbeitsstahl | 790–820°C | Öl | 60–64 | Schmales Fenster; Vorerwärmung auf 200–300°C empfohlen |
| A2 | Lufthärtender Kaltarbeitsstahl | 925–980°C | Luft | 58–62 | Luftabschreckung eignet sich gut für lokales Induktionshärten |
| D2 | Hochkohlenstoff-Hochchromstahl | 980–1020°C | Luft / Öl | 58–62 | Hoher Karbidanteil; gleichmäßige Erwärmung kritisch |
| H13 | Warmarbeitsstahl | 1020–1050°C | Luft / Öl | 46–52 | Zweistufige Vorerwärmung + dreifache Anlasstemperatur erforderlich |
| M2 | Schnellarbeitsstahl | 1190–1230°C | Öl / Luft | 62–66 | Extrem schmales Austenitisierungsfenster; leicht zu überschreiten |
| S7 | Schlagzäh | 925–955°C | Luft / Öl | 54–58 | Nachsichtiger; guter Kandidat für Induktionshärten |
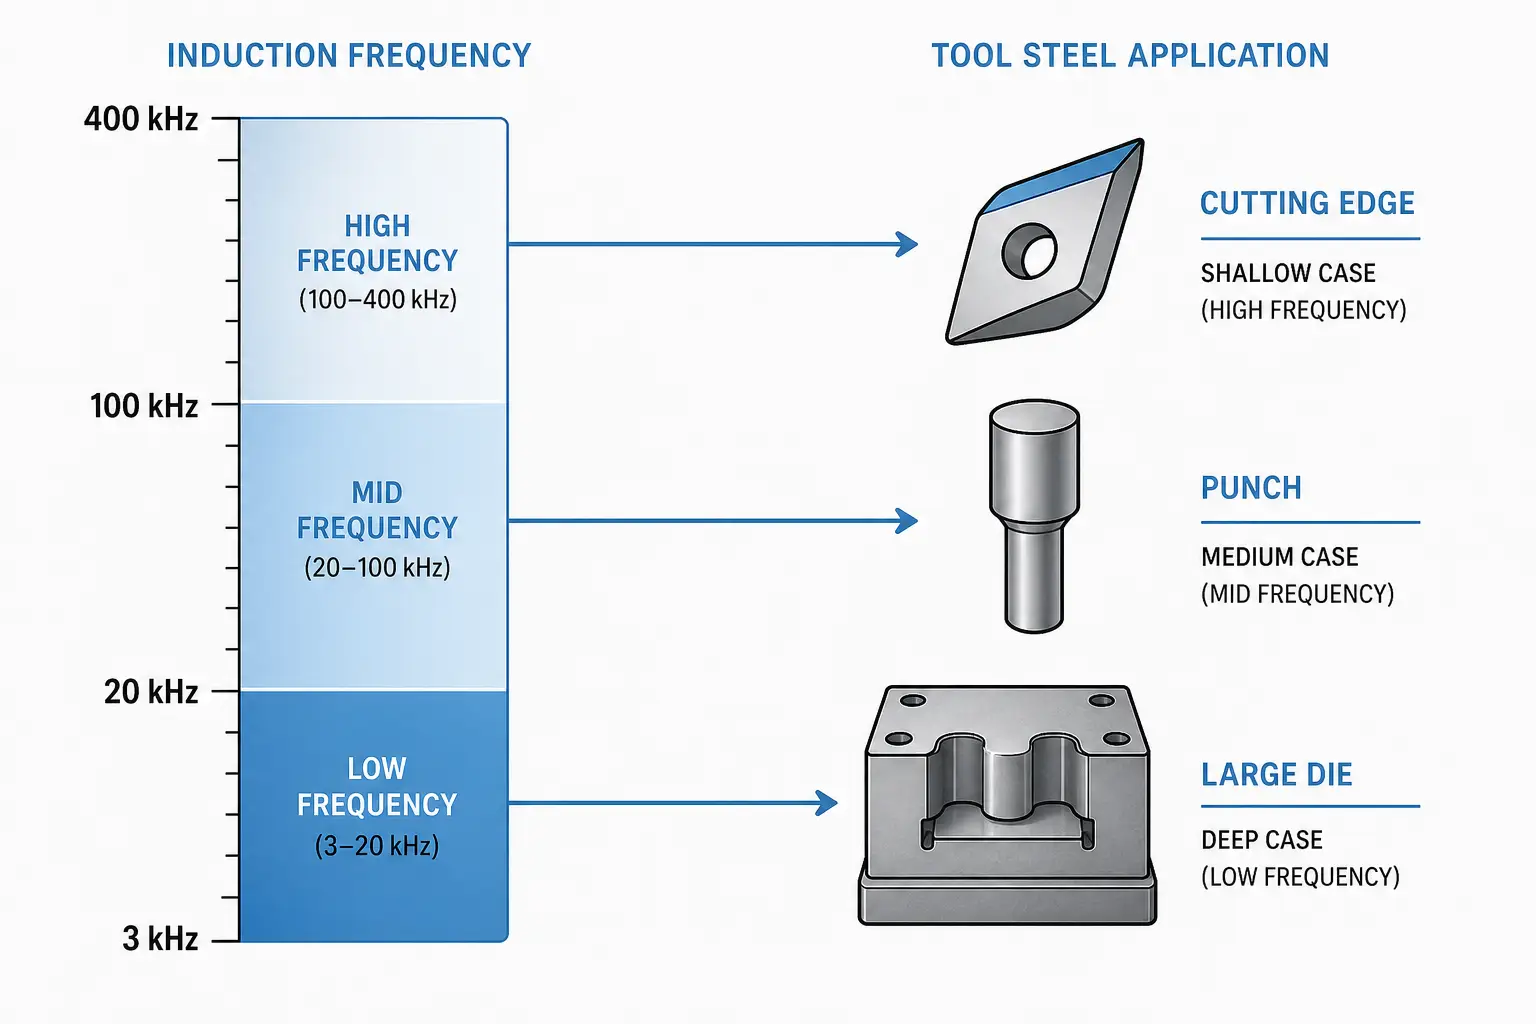
Induktionswärme liefert Wärme direkt in das Werkstück durch elektromagnetische Energie – schnell, lokalisiert, und kontrollierbar. Für viele Werkzeugstahlanwendungen, ist das ein deutlicher Vorteil gegenüber dem Ofenhärten, wenn nur ein bestimmter Bereich behandelt werden muss.
Aber Induktion beseitigt keine metallurgischen Anforderungen. Der Prozess erfordert weiterhin die korrekte Heizrate, Zieltemperatur, die Zeit bei Temperatur, das Kühlverfahren, und die Nachbehandlung. Für Grundlagen, siehe wie Induktionsheizung funktioniert. Wie sich hochlegierte Materialien unter Induktion unterschiedlich verhalten, Unsere Anleitungen zu Titanlegierungen und Superlegierungen parallele Herausforderungen abdecken.
2.Wo Induktionshärten bei Werkzeugstahl üblicherweise eingesetzt wird
Die Induktionserwärmung zeichnet sich dadurch aus, dass der Prozess schnell ist, wiederholbar, örtliche Hitze – und wenn die Ofenheizung zu langsam oder zu ungenau ist. Zu den gängigen Werkzeugstahlanwendungen gehören::
- Lokale Härtung der Schneidkanten, Schläge, stirbt, und Verschleißflächen. Durch Induktion wird nur die Arbeitszone gehärtet, während der Rest des Teils zäh bleibt. Dies verringert Verzerrungen und Zykluszeiten im Vergleich zum Erhitzen des gesamten Bauteils in einem Ofen. Siehe Induktionshärten und unser Leitfaden zu häufige Härtungsfehler.
- Vorwärmen vor dem Schweißen, Löten, oder thermische Reparatur. Schnell, unkontrolliertes Erhitzen erzeugt steile Temperaturgradienten und erhöht das Rissrisiko bei Werkzeugstahl. Induktives Vorheizen liefert wiederholbare Wärmeeinträge mit Temperaturrückkopplung – nützlich für Werkzeugreparaturen, Formenreparaturen, und Wartung hochwertiger Werkzeuge.
- Hartmetalleinsätze oder Verschleißplatten auf Werkzeugstahlkörper löten. Die Induktion konzentriert die Wärme im Verbindungsbereich und begrenzt Überhitzung des umliegenden Werkzeugkörpers. Gelenkkonstruktion, Füllmetall, Fluss oder Atmosphäre, und Temperaturregelung bleiben kritisch. Siehe Induktionsolen für Prozessdetails.
- Schrumpfverschluss-Werkzeughalter, Hülsen, Buchsen, und Präzisionsbaugruppen. Schnelle lokale Ausdehnung mit minimaler Verzerrung – eine direkte Alternative zur Brenner- oder Ofenheizung.
- Anlass- oder Rückziehoperationen an ausgewählten Bereichen. Wenn nur eine bestimmte Zone die Zähigkeit einstellen muss, Induktionsanlassen vermeidet das erneute Erhitzen des gesamten Bauteils. Siehe Auswahl der Induktionsanlassmaschine Zur Geräteberatung.
3.Auswahl von Frequenz und Leistung für Werkzeugstahl
Frequenz bestimmt die Eindringtiefe der Erwärmung; Leistung bestimmt die Erwärmungsgeschwindigkeit. Die richtige Kombination hängt von der Bauteilgröße ab, erforderliche Einsatzhärtetiefe, Geometrie, Qualität, und Zykluszeit.
Frequenzauswahl
Höhere Frequenzen erhitzen näher an der Oberfläche; niedrigere Frequenzen dringen tiefer ein. Für Werkzeugstahl, sind die Referenzbereiche:
| Einsatzhärtetiefe | Frequenzbereich | Typische Werkzeugstahlanwendung |
|---|---|---|
| Flach (<1.5 mm) | 100–400 kHz | Schneidkanten, Schermesser, Gravierwerkzeuge |
| Mittel (1.5–4 mm) | 30–100 kHz | Stempel, Formeinsätze, Verschleißplatten |
| Tief (>4 mm oder großes Querschnittsmaß) | 3–30 kHz | Große Formblöcke, Formplatten, dicke Werkzeughalter |
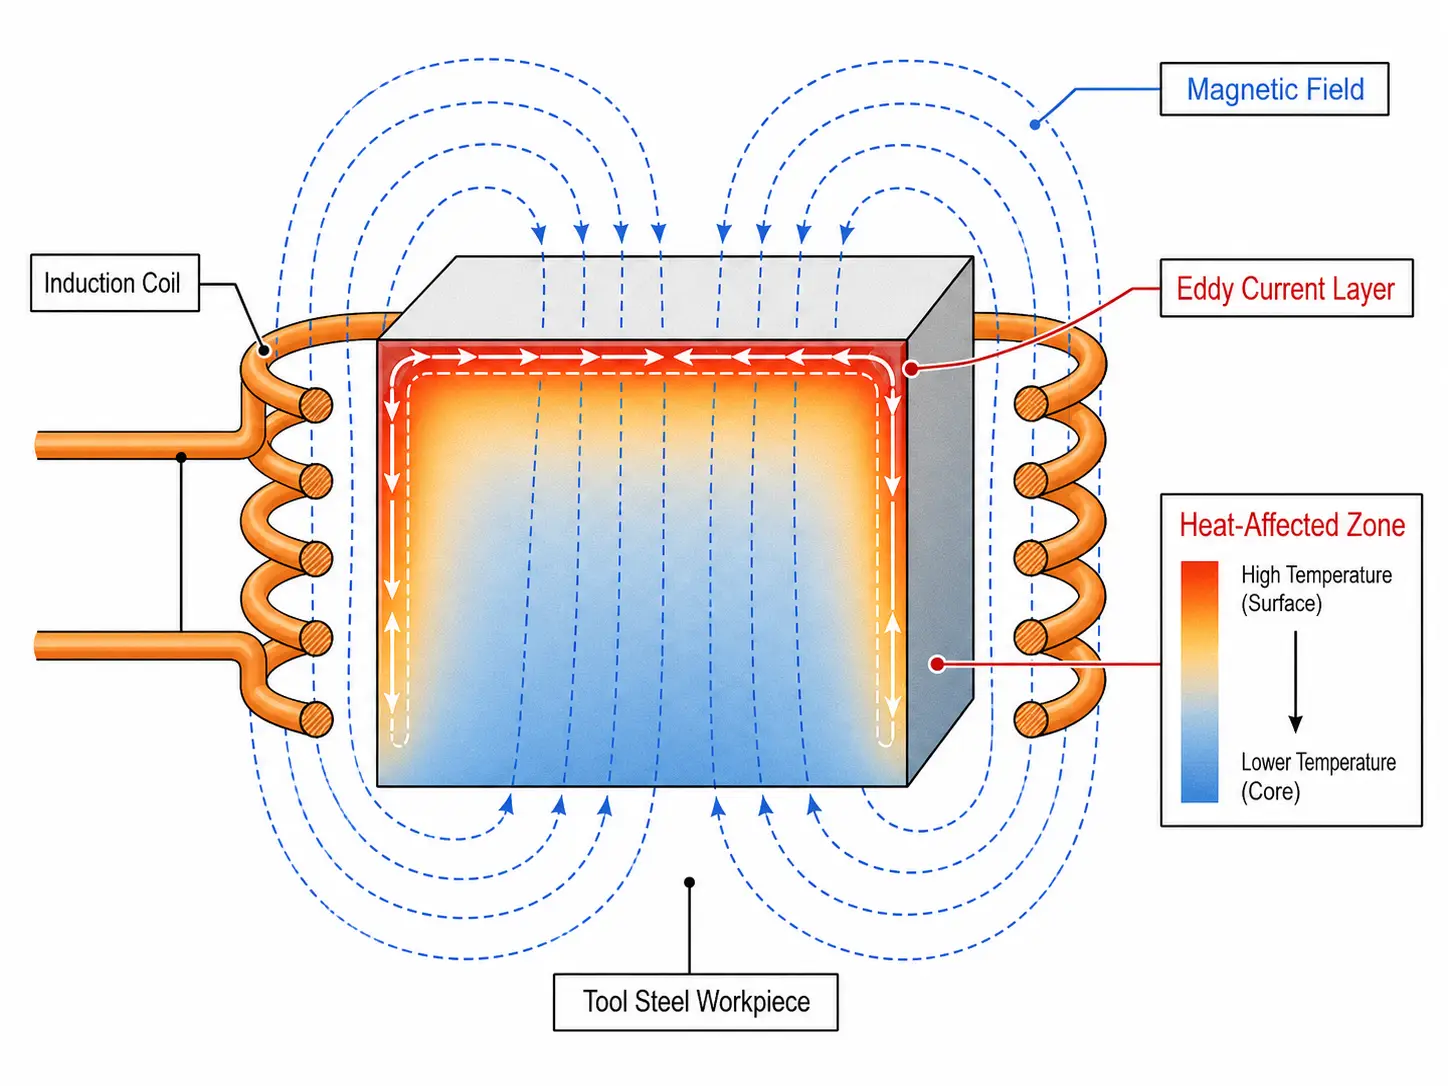
Das Ziel ist das korrekte metallurgische Ergebnis in der richtigen Tiefe ohne Überhitzung von Kanten, Ecken, oder dünnen Abschnitten. Schlüsselfaktoren: erforderliche Erwärmungstiefe, Querschnittsdicke, Bauteildurchmesser, Geometrie-Schärfe, Spulen-zu-Bauteil-Kopplung, und Produktionsrate. Für mehr über die Physik, siehe wie Frequenz die Induktionsheizung beeinflusst.
Leistungsauswahl
Die Leistung muss hoch genug sein, um die Temperatur innerhalb der Zykluszeit zu erreichen. Zu hohe Leistungsdichte verursacht Überhitzung der Oberfläche, thermischer Schock, oder ungleichmäßige Erwärmung – besonders an scharfen Ecken und dünnen Kanten.
Schwerpunktige Werkzeugstahlteile benötigen erhebliche Leistung. Dünne Kanten oder scharfe Ecken benötigen verringerte Leistungsdichte, Spulenoptimierung, Drehung, Abtasten, oder geschlossener Temperaturregelkreis. Die Dimensionierung der Leistung hängt von der Geometrie des Teils, Materialqualität, Zieltemperatur, Heizungstiefe, Einschaltdauer, und Durchsatz ab. Ein Testlauf an realen Teilen ist die zuverlässigste Methode, die Dimensionierung der Stromversorgung zu bestätigen. Siehe wie viel Leistung für Induktionsheizung für Berechnungshinweise.
4.Spulendesign und Überlegungen zur Handhabung von Werkstücken
Die Induktionsspule ist einer der kritischsten Teile des Systems. Ein korrekt dimensioniertes Netzteil liefert schlechte Ergebnisse, wenn die Spule nicht zur Geometrie des Teils und zum Heizbedarf passt.
Das Spulendesign steuert das Wärmebild, die Kopplungseffizienz, Wiederholbarkeit, und die Prozessstabilität. Werkzeugstahlteile haben oft Kanten, Löcher, Schultern, Passnuten, Nuten, und unterschiedliche Querschnittsdicken, die Wärme an unerwünschten Stellen konzentrieren.
-
Spulengeometrie
Eine einfache Rundspule funktioniert für zylindrische Teile. Komplexe Werkzeugstahlkomponenten benötigen geformte Spulen, Mehrwindungsspulen, geteilte Spulen, oder Einwindungsinduktoren. Für lokalisierte Härtung, Die Spule muss die Energie auf die Arbeitsfläche lenken, während sie benachbarte Bereiche kühl hält. Fluxkonzentratoren helfen, das Magnetfeld zu formen und die Effizienz auf unregelmäßigen Geometrien zu verbessern.
Wichtige Spulendesignfaktoren: Spule-zu-Teil-Abstand, Anzahl der Windungen, Kupferrohrgröße und Kühlung, Teilrotation oder Scannbewegung, Wärmemusterort, Randnähe-Effekte, und Quench-Zugang. Für eine tiefere Behandlung, siehe wie Induktionsspulen funktionieren.
-
Teilepositionierung
Wiederholbares Erhitzen erfordert wiederholbare Positionierung. Kleine Änderungen im Spalt zwischen Spule und Teil verändern Heizrate und Temperaturverteilung. Für die Produktion, Vorrichtungen, Drehsysteme, Servo-Schlitten, oder Roboterbeladung sorgen für Konsistenz, wenn das Prozessfenster eng ist.
Die Vorrichtung berücksichtigt die thermische Ausdehnung: Werkzeugstahl bewegt sich während des Erhitzens, und Vorrichtungen dürfen sich nicht verklemmen, Markierung, oder Kältebereiche erzeugen.
-
Wasserkühlung
Induktionsspulen und Komponenten der Stromversorgung benötigen richtige Wasserkühlung. Schlechte Kühlung verkürzt die Lebensdauer der Spule und verursacht Prozessabweichungen. Für Größen- und Wartungsrichtlinien, siehe Induktionsheizungs-Wasserkühlsysteme.
5.Temperaturkontrolle, Einwirkzeit, und metallurgische Ergebnisse
Induktionshitzung ist schnell, aber die Metallurgie von Werkzeugstahl hängt dennoch von Zeit und Temperatur ab. Das erforderliche Profil variiert je nach Sorte, gewünschter Härte, Querschnittsgröße, und Endanwendungsbedingungen.
Viele Werkzeugstähle erfordern eine präzise Austenitisierungstemperaturkontrolle. Zu niedrig, und der Stahl wandelt sich nicht richtig um. Zu hoch, und das Ergebnis ist Kornwachstum, übermäßiger Restaustenit, Carbidauflösung, oder reduzierte Zähigkeit. Die Notentabelle in Abschnitt 1 liefert Zielbereiche für sechs gängige Sorten.
-
Heizrate und Haltezeit
Induktion bringt eine Oberfläche oder einen lokalisierten Bereich innerhalb von Sekunden auf Temperatur. Für einige Anwendungen – oberflächliches Härten einer Schneide – ist das das Ziel. Für andere, die tiefere Eindringung oder gleichmäßiges Durchwärmen erfordern, ändert sich der Ansatz: niedrigere Frequenz, längere Heizzeit, geringere Leistung, Abtasten, Drehung, oder mehrstufiges Erwärmen.
Werkzeugstähle mit hohem Legierungsgehalt benötigen ausreichend Zeit bei Temperatur für die Hartmetalllösung und -umwandlung. Wenn die Anwendung kritisch ist, validieren Sie den Prozess mit Härtetests, Mikrostrukturüberprüfung, Gehäusetiefenmessung, und Maßprüfungen.
-
Temperaturmessung
Pyrometer, Wärmebildkameras, Thermoelemente, und geschlossene Stromkreisregelung dienen verschiedenen Anwendungen. Optische Pyrometer sind für Induktionsheizungen üblich, aber Emissivität, Oberflächenzustand, Maßstab, Öl, und Geometrie beeinflussen die Messwerte. In der Produktion, Temperaturmessung ist mit einer definierten Steuerstrategie verbunden: Leistungsrampe, Verweilzeit, Teilrotation, Rezeptsteuerung, und Ausschussgrenzen.
-
Abschrecken und Vergüten
Das Design der Abschreckung ist genauso wichtig wie das Erhitzen. Werkzeugstähle sind sehr unterschiedlich: O1 ist ölhärtend, A2 und D2 sind lufthärtend, H13 benötigt eine kontrollierte Kühlung. Induktionssysteme nutzen eine integrierte Sprühkühlung, Tauchabschreckung, Luftstoß, Polymerabschreckung, Öllöschung, oder geregelte Kühlvorrichtungen. Die Abschreckmethode muss zur Sorte passen, beheizte Tiefe, Teilgeometrie, und Härteanforderung.
Das Anlassen folgt auf das Härten, um Sprödigkeit zu verringern und das endgültige Härte-Zähigkeits-Verhältnis zu erreichen. Die Praxis folgt der Grad-Spezifikation und den Einsatzbedingungen. Für Geräteleitfaden, siehe Auswahl der Induktionsanlassmaschine.
6.Häufige Prozessrisiken und wie man sie reduziert
Bei den meisten Problemen mit Werkzeugstahl-Induktionserwärmung liegt die Ursache in schlechter Kontrolle des Wärmeverlaufs, übermäßiger Temperatur, unzureichendem Abschrecken, oder inkonsistenter Bauteilpräsentation. Die nachstehende Tabelle ordnet die vier häufigsten Risiken ihren Ursachen und Präventionsmaßnahmen zu.
| Risiko | Typische Ursachen | Prävention |
|---|---|---|
| Risse | Scharfe Temperaturgradienten; übermäßige Oberflächentemperatur; übermäßig starke Abschreckung; scharfe Ecken, Passnuten, oder abrupte Geometrieänderungen | Vorheizempfindliche Grade; Heizgeschwindigkeitskontrolle; Abschreckungsschwere an den Stahl anpassen; Umgehende Härtung nach Härtung; Radius-scharfe Merkmale wo möglich |
| Überhitzung / Kornwachstum | Leistung zu hoch; Frequenzunpassen; schlechte Temperaturrückkopplung; unzureichende Einweichzeitkontrolle | Temperaturregelung im geschlossenen Kreislauf; korrekte Frequenz für Tiefe; Schnitt- und Evaluationsteile für kritische Anwendungen |
| Nicht gleichmäßige Härte | Inkonsistente Spulenkopplung; schlechte Bauteildrehung; ungleiche Abschreckung; geometriebedingte Wärmefokussierung | stabile Vorrichtung und wiederholbare Positionierung; Drehung für runde Teile; geformte Spule oder kontrollierter Ablaufschritt für komplexe Geometrie. Siehe Problemlösung bei ungleichmäßiger Erwärmung |
| Verzug | unausgewogenes thermisches Muster; ungleiche Abschreckungsbeanspruchung; unzureichende Vorrichtung während der Abkühlung | Maßkontrolle vor und nach dem Erwärmen; Vorrichtung während des Erwärmens oder Abkühlens für sensible Teile; lokalisierte Erwärmung begrenzt Verzerrung gegenüber. Behandlung des gesamten Ofens |
wenn das Teil teuer ist, sicherheitsbezogen, oder im harten Einsatz eingesetzt, Schneiden Sie Probeteile und bewerten Sie die Mikrostruktur, bevor Sie sich auf Produktionsparameter festlegen.
7.Wann Induktionshärten für Werkzeugstahl geeignet ist
Induktionswärmen ist besonders geeignet, wenn die Anforderung lokalisiertes Erwärmen verlangt, schnelle Zykluszeit, wiederholbare Wärmeprofile, oder Integration in eine automatisierte Zelle.. Es ist ideal, wenn nur ein Bereich eines Werkzeugs gehärtet oder vorgeheizt werden muss – und wenn ein Ofen zu viel Masse erwärmt, übermäßige Verzerrung erzeugt, oder den Produktionsfluss verlangsamt..
Induktion ist nicht die beste Option, wenn das gesamte Bauteil eine gleichmäßige Durchwärmung mit längerer Haltezeit benötigt, wenn die Bauteilgeometrie einen effektiven Spulen-Zugang verhindert., oder wenn das Produktionsvolumen spezialisierte Werkzeuge nicht rechtfertigt. In diesen Fällen, Bleibende Ofenwärmebehandlung ist praktischer.
Die besten Ergebnisse erzielt man, wenn Induktion als kompletter Prozess behandelt wird, nicht nur als Kauf eines Netzgeräts. Dimensionierung der Stromversorgung, Frequenz, Spulendesign, Löschen-Design, Steuerungen, Kühlung, und Vorrichtungen beeinflussen alle das Endteil. Definieren Sie die erforderliche Härte, Tiefe, Temperaturprofil, Härtungsmethode, und Inspektionskriterien vor der Auswahl der Ausrüstung.
FAQ
Q: Welche Werkzeugstähle können mit Induktion erwärmt werden?
A: Gängige Sorten einschließlich O1, A2, D2, H13, S7, M2, und verwandte Legierungen. Die richtigen Prozessparameter hängen von der Sorte ab – siehe die Sortentabelle in Abschnitt 1 für Zieltemperaturen und Abschreckanforderungen.
Q: Ist Induktionshärten für Werkzeugstahl geeignet?
A: Ja, insbesondere für lokales Härten. Überprüfen Sie den Prozess mit Härteprüfung, Gehäusetiefenmessung, und metallurgischer Kontrolle, wenn die Anwendung kritisch ist. Siehe Abschnitt 2 für gängige Anwendungen.
Q: Wie wählt man die Frequenz für das Induktionserhitzen von Werkzeugstahl aus?
A: Die Frequenz hängt von der erforderlichen Eindringtiefe und der Geometrie des Werkstücks ab. Flache Schicht (<1.5 mm) typischerweise 100–400 kHz verwendet; Tiefe Schicht (>4 mm) verwendet 3–30 kHz. Siehe die Frequenztabelle in Abschnitt 3.
Q: Kann Induktionserhitzen Verzerrungen bei Werkzeugstahlteilen reduzieren?
A: Ja – das Erwärmen nur des benötigten Bereichs anstelle des gesamten Teils reduziert Verzerrungen. Die Ergebnisse hängen immer noch von Geometrie, Erwärmungsmuster, Härtungsmethode, und Spannvorrichtungen. Siehe Abschnitt 6 für Maßnahmen zur Vermeidung von Verzerrungen.
Bewerten Sie Ihren Werkzeugstahl-Erhitzungsprozess
Teilen Sie Ihre Werkzeugstahlgüte mit, Teilzeichnung, Zielhärte, und Produktionsrate. Unser Engineering-Team kann helfen, Frequenz, Leistung, Spule, und Abschreckungsanforderungen für eine praktische Induktionsheizungslösung zu überprüfen.


