Indukcyjny system ogrzewania do usuwania końcówek węglikowych
Ⅰ. Patrz Usuwanie końcówki węglikowej podczas pracy
Poniższy film przedstawia dwa różne zastosowania narzędzi lutowanych.
Usuwanie końcówki węglikowej z noży tnących i lutowanych narzędzi skrawających
Proces debugowania indukcyjnego
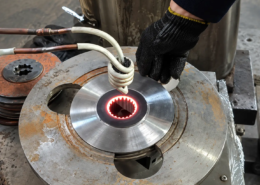
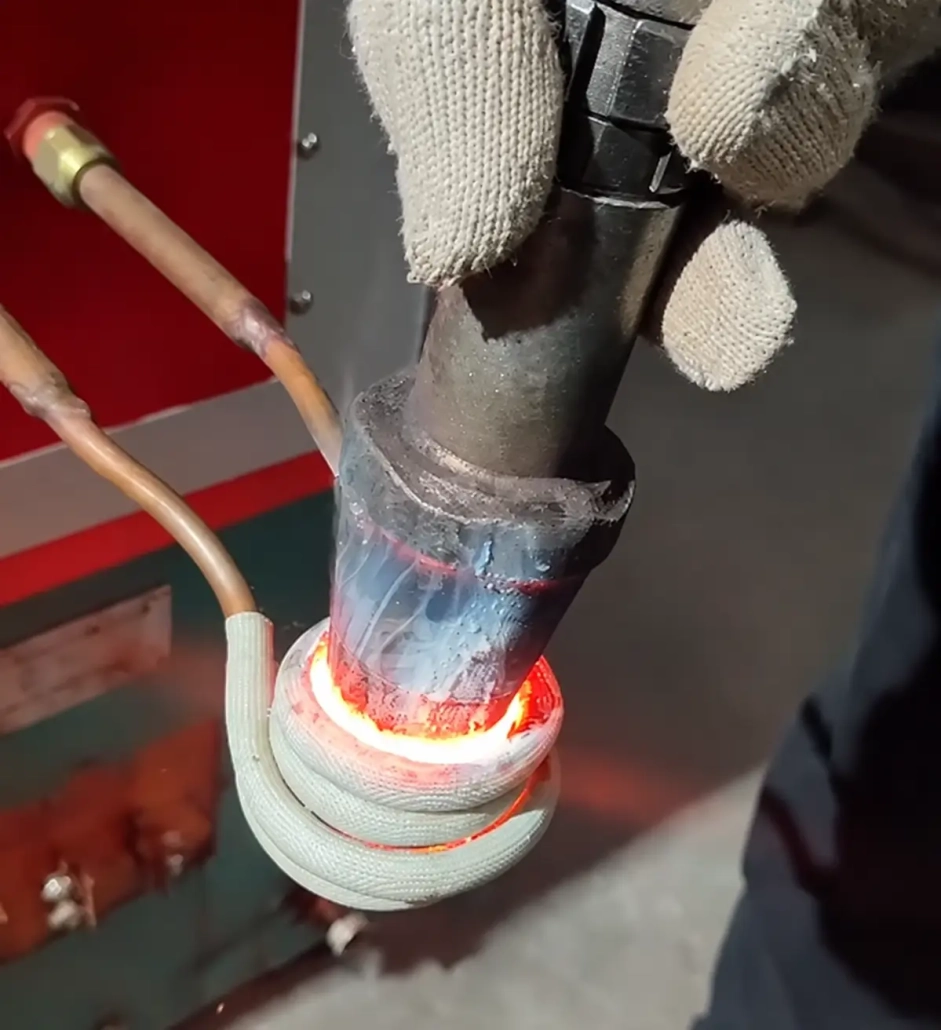
Końcówka z węglika jest mocowana do końca stalowego ostrza za pomocą lutowania. Podczas usuwania, obszar złącza jest podgrzewany do momentu, aż stop lutowniczy zmięknie lub stopi się na tyle, aby końcówka węglikowa mogła zostać oddzielona od korpusu stalowego. Drugi przedmiot obrabiany to lutowane narzędzie skrawające o innym kształcie i układzie połączeń, dlatego położenie cewki i ustawienia ogrzewania różnią się od tych stosowanych w przypadku noża tnącego.
Obie aplikacje korzystają z tego samego podstawowego procesu, ale konfiguracja ogrzewania jest zgodna z rzeczywistym połączeniem lutowanym, a nie samym rozmiarem węglika.
Ⅱ. Jak działa debugowanie indukcyjne
Typowe narzędzie z węglika lutowanego składa się ze stalowego korpusu, stop lutowniczy i składnik węglikowy.
Do usunięcia, cewka indukcyjna jest umieszczona wokół lub w pobliżu złącza lutowanego. Indukcja elektromagnetyczna nagrzewa materiał przewodzący w obszarze docelowym, przenoszenie ciepła do złącza, aż stop lutowniczy osiągnie stan, w którym będzie można usunąć składnik węglikowy.
Proces ten jest powszechnie nazywany lutowanie indukcyjne czy lutowanie indukcyjne.
Wymagany cykl ogrzewania zależy od konkretnego narzędzia, w tym:
•Rozmiar i masa narzędzia
•Wymiary węglika
•Lutowana geometria złącza
•Stop lutowniczy
•Pozycja cewki
•Wymagany cykl przetwarzania
Celem jest ogrzanie złącza w stopniu wystarczającym do rozdzielenia bez dostarczania większej ilości ciepła do otaczającego przedmiotu obrabianego, niż jest to wymagane w procesie.
Ⅲ. Typowe narzędzia i zastosowania
Ten typ systemu ogrzewania indukcyjnego jest przeznaczony do narzędzia stalowe i zużywające się elementy z lutowanymi częściami z węglika.
Typowe zastosowania obejmują:
•Cięcie kilofów z lutowanymi końcówkami z węglika
•Narzędzia skrawające z węglika spiekanego
•Części eksploatacyjne z węglików spiekanych
•Inne zespoły lutowane węglik-stal
Do cięcia, złącze jest skupione wokół końcówki węglikowej na końcu stalowego korpusu.
Inne narzędzia mogą wymagać dłuższego czasu, bardziej płaskie lub mniej dostępne złącze lutowane. Różnice te wpływają na położenie przedmiotu obrabianego i kształt cewki indukcyjnej.
Po usunięciu, węglik można pobrać do kontroli, odzysk materiału lub dalsze przetwarzanie. Usunięcie samo w sobie nie oznacza, że zużyty komponent węglikowy nadaje się do ponownego użycia.
Ⅳ. Dlaczego warto stosować nagrzewanie indukcyjne do usuwania węglików?
Nagrzewanie indukcyjne może skoncentrować ciepło wokół połączenia lutowanego bez konieczności przebywania całego narzędzia w piecu przez dłuższy cykl nagrzewania.
Ukierunkowane ogrzewanie
Cewkę indukcyjną można umieścić wokół złącza lub w pobliżu obszaru docelowego, w zależności od geometrii przedmiotu obrabianego.
Szybka reakcja na ogrzewanie
Po ustaleniu odpowiednich ustawień cewki i procesu, powierzchnię złącza można szybko doprowadzić do wymaganego stanu ogrzewania.
Regulowane parametry procesu
Moc wyjściową i czas nagrzewania można regulować w trakcie rozwoju procesu i ustawiać dla powtarzających się detali.
Nadaje się do powtarzalnej obróbki
Gdy ten sam typ narzędzia jest przetwarzany partiami, można dodać dedykowane uchwyty i mechanizmy pozycjonujące, aby utrzymać złącze w powtarzalnej pozycji względem cewki.
Proces zależy od wzorca nagrzewania wokół złącza lutowanego. Samo zwiększenie mocy nie przesądza o tym, czy węglik można skutecznie usunąć.
V.. Cewka indukcyjna i pozycjonowanie przedmiotu obrabianego
Dla cewka indukcyjna należy dobierać razem z mocowaniem przedmiotu obrabianego.
Ostrze tnące i płaskie, lutowane narzędzie tnące mogą wykorzystywać tę samą zasadę usuwania lutu, ale wymagają różnych cewek.
Na konstrukcję cewki wpływa:
•Kształt przedmiotu obrabianego
•Rozmiar węglika
•Wspólne stanowisko
•Dostępny luz wokół złącza
•Wymagana ogrzewana powierzchnia
•Sposób ładowania i pozycjonowania
Dla niektórych detali, cewka może otaczać obszar złącza. Inne mogą wymagać otwartej lub specjalnie ukształtowanej cewki indukcyjnej, ponieważ dostęp do złącza można uzyskać tylko z jednej strony.
Położenie przedmiotu obrabianego względem cewki wpływa również na wzór nagrzewania. Przy powtarzalnej produkcji, oprawa powinna utrzymywać tę relację tak spójną, jak to możliwe.
Ⅵ. Konfiguracja zasilania i systemu
Zasilanie indukcyjne należy dobierać na podstawie wymagań dotyczących całego przedmiotu obrabianego i procesu, a nie samej średnicy końcówki węglikowej.
Do istotnych czynników zalicza się stalowy korpus, rozmiar węglika, obszar lutowany, cykl grzewczy i wymagana wydajność produkcji.
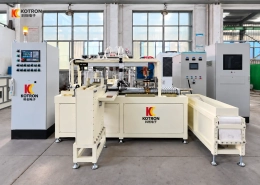
W systemie można skonfigurować m.in Zasilacz indukcyjny IGBT i Sterowanie cyfrowe DSP do regulacji mocy wyjściowej i kontroli czasu ogrzewania.
W zależności od wybranej konfiguracji, dodatkowe funkcje mogą obejmować:
— Monitorowanie temperatury
— Monitorowanie parametrów procesu
— Komunikacja PLC
— Dedykowane mocowania przedmiotu obrabianego
— Mechanizmy pozycjonujące lub manipulacyjne
Do produkcji powtarzalnej, zespół grzewczy można zintegrować z odpowiednim osprzętem i urządzeniami do obsługi detali, zgodnie z wymaganym poziomem automatyzacji.
Nie ma jednego ustawienia mocy lub częstotliwości odpowiedniego dla każdego zastosowania usuwania węglików. Ostateczny wybór powinien opierać się na rzeczywistym narzędziu lutowanym i połączeniu.
Ⅶ. Jakie informacje są potrzebne do wyboru sprzętu?
Najlepszym punktem wyjścia jest zazwyczaj wyraźne zdjęcie lub rysunek narzędzia.
| Informacja | Dlaczego to ma znaczenie |
|---|---|
| Zdjęcie lub rysunek narzędzia | Pokazuje ogólną geometrię i dostępny dostęp do cewki |
| Wymiary korpusu stalowego | Pomaga ocenić obciążenie cieplne i położenie przedmiotu obrabianego |
| Wymiary węglika | Określa rozmiar komponentu lutowanego |
| Lutowane miejsce połączenia | Określa położenie cewki i dostęp |
| Stop lutowniczy, jeśli jest znany | Pomaga ocenić zapotrzebowanie na ciepło |
| Wymagana wydajność produkcyjna | Wpływa na konfigurację mocowania i obsługi |
| Wymóg automatyzacji | Pomaga zdefiniować rozmieszczenie maszyny |
Jeśli stop lutowniczy nie jest znany, aplikację można nadal ocenić na podstawie dostępnych informacji o przedmiocie obrabianym i wymagań procesu.
Różne narzędzia mogą wykorzystywać ten sam zasilacz indukcyjny, wymagając jednak oddzielnych cewek, armatury lub ustawień ogrzewania.
Ⅷ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy po usunięciu końcówkę węglikową można ponownie wykorzystać??
Prawdopodobnie, ale usunięty węglik należy sprawdzić pod kątem zużycia, Mogą pojawić się pęknięcia, odpryski lub inne uszkodzenia przed ponownym użyciem.
Czy jeden system indukcyjny może przetwarzać narzędzia o różnych rozmiarach??
W niektórych przypadkach, Tak. Różne narzędzia mogą nadal wymagać oddzielnych cewek, osprzętu lub ustawień procesu.
Czy każde narzędzie z węglika lutowanego wymaga tej samej temperatury usuwania??
Nie. Wymagany stan nagrzewania zależy od stopu lutowniczego, wspólny projekt, masa narzędzia i układ ogrzewania.
Czy lutowanie indukcyjne jest tym samym, co odzysk węglika??
Nie. Lutowanie indukcyjne opisuje proces ogrzewania i separacji. Odzysk węglika opisuje jeden z możliwych celów po usunięciu węglika.
Czy proces usuwania można zautomatyzować?
Automatyzację można ocenić pod kątem produkcji powtarzalnej. W zależności od zastosowania, może to obejmować pozycjonowanie przedmiotu obrabianego, czasowe mechanizmy ogrzewania i obsługi.
Ⅸ. Wyślij nam zdjęcie swojego narzędzia
Jeśli chcesz usunąć lutowaną końcówkę węglikową lub element węglikowy ze stalowego narzędzia, prześlij nam zdjęcie lub rysunek obrabianego przedmiotu.
Do wstępnej oceny, wymiary narzędzia, rozmiar węglika, Lokalizacja złącza i przybliżone wymagania produkcyjne zwykle wystarczą, aby rozpocząć dyskusję na temat metody ogrzewania i konfiguracji sprzętu.
Na podstawie przedmiotu obrabianego, zasilacz indukcyjny, częstotliwość robocza, projekt cewki i oprzyrządowanie można ocenić łącznie.
Wyślij nam zdjęcie swojego narzędzia
Wyślij zdjęcie lub rysunek narzędzia z węglika lutowanego. Ocenimy metodę ogrzewania, projekt cewki i konfiguracja sprzętu dla Twojej aplikacji.