Wie man ein Induktionsstromversorgung für Löten auswählt: 7 Kritische Faktoren für Ingenieure & Einkäufer
Wie wählt man eine Induktionsstromversorgung für das Hartlöten aus ist eine Frage, der sich jeder Produktionsingenieur gegenübersieht, wenn er vom flammengestützten Hartlöten zum Induktionshartlöten wechselt—oder wenn er eine bestehende Induktionshartlöterlinie erweitert. Die Stromversorgung ist das Herz des Systems. Wählt man die falsche aus, erhält man uneinheitliche Verbindungsqualität, langsame Zykluszeiten, oder eine Maschine, die jeden Nachmittag ausfällt. Dieser Leitfaden führt durch die 7 kritischen Faktoren, mit praktischen Daten für Hartlöten von Kupferrohren und Hartmetallwerkzeugen, So können Sie beim ersten Mal die richtige Stromversorgung angeben.
1. Warum die Stromversorgung die Lötqualität definiert
Beim Induktionslöten, wird Wärme erzeugt, indem Wechselstrom durch eine Arbeitsspule fließt, was Wirbelströme im Werkstück induziert. Die Stromversorgung bestimmt die Frequenz, Leistungsstufe, und Steuergenauigkeit dieses Stroms. Diese drei Parameter steuern direkt die Heizrate, die Temperaturgleichmäßigkeit, und die Wiederholbarkeit.
Im Gegensatz zum Brennerlöten—wo der Bediener die Temperatur visuell nach der Farbe beurteilt—Induktionslöten mit einer gut gewählten Stromversorgung liefert bei jedem Zyklus dasselbe thermische Profil. Für Hersteller, die 200+ Verbindungen pro Schicht, herstellen, ist diese Wiederholbarkeit der Unterschied zwischen einer 0.2% Ausschussquote und einer 4% eins.
Wenn Sie neu in den Grundlagen der Induktionserwärmung sind, unser Wie funktioniert Induktionswärme? Leitfaden behandelt die zugrunde liegende Physik in einfacher Sprache.
2. Leistungsbewertung: Passen Sie die Werkstückmasse an
Die eine wichtigste Zahl auf einem Datenblatt eines Netzgeräts ist seine Nennleistung in Kilowatt. Zum Löten, die erforderliche Leistung hängt von:
- Werkstückmasse und Material—schwerere Teile und Metalle mit hoher Leitfähigkeit (Kupfer, Aluminium) benötigen mehr Leistung, um die Löttemperatur in einer angemessenen Zykluszeit zu erreichen.
- Zielzykluszeit—dasselbe Bauteil kann mit 5 kW oder 15 kW; der Unterschied ist, ob es 90 Sekunden oder 25 Sekunden.
- Kopplungseffizienz der Spule—der Anteil des Magnetfeldes, der tatsächlich das Werkstück trifft. Eine gut gestaltete Spule mit engem Spalt (1–3 mm Abstand) kopplert 70–85% der Ausgangsleistung in das Bauteil. Eine locker sitzende generische Spule kann nur 40 koppeln–50%, beinahe Verdopplung der erforderlichen Leistungsbewertung für dasselbe Heizergebnis.
- Gelenkkonstruktion—eine enge Presspassung erhitzt anders als eine lose Gleitpassung mit vorgelegtem Füllmetall.
| Anwendung | Typisches Bauteilgewicht | Empfohlene Leistung | Typische Zykluszeit |
|---|---|---|---|
| Kupferrohr-Löten (≤¾“ Außendurchmesser) | 50–200 g | 5–10 kW | 15–30 s |
| Kupferrohr-Löten (1–2″ Außendurchmesser) | 200–800 g | 10–20 kW | 20–45 s |
| Hartmetallwerkzeug löten (kleine Einsätze) | 30–150 g | 5–10 kW | 10–25 s |
| Hartmetallwerkzeug löten (große Drehwerkzeuge) | 150–600 g | 10–20 kW | 20–40 s |
| Klargießung der Klimaanlage im Auto | 80–300 g | 10–15 kW | 12–25 s |
Kauftipp: Größe für Ihr schwerstes realistisches Bauteil, nicht nach dem Durchschnittsteil. Ein Netzteil, das bei 90% Kapazität für 8 Stunden läuft, wird eine kürzere Lebensdauer haben als eines, das bei 60 läuft–70%. Für eine tiefere Eintauchen in Leistungsberechnungen über Anwendungen hinweg, sehen Sie unser kompletter Leistungswahlführer.
3. Frequenz: Der Eindringtiefehebel
Die Frequenz steuert, wie tief der induzierte Strom in das Werkstück eindringt—ein Phänomen, das genannt wird Skin-Effekt. Zum Löten, Die Frequenzauswahl folgt einer einfachen Regel:
- Höhere Frequenz (100–400 kHz): flache Eindringung, schnelle Oberflächenheizung. Am besten für kleine Teile, dünnwandige Rohre, und Hartmetalleinsatz-Lötung, bei der Sie die Wärme an der Verbindungsfläche konzentrieren möchten.
- Mittelfrequenz (10–100 kHz): Mittlere Eindringtiefe. Der Arbeitsbereich für allgemeines Löten von Bauteilen bis zu 1″ Querschnitt.
- Niedrigere Frequenz (1–10 kHz): Tiefe Eindringung. Verwendet für Löten von Großteilen oder wenn die Wärme eine innere Verbindung durch eine dicke Außenwand erreichen muss.
| Frequenzbereich | Durchdringungstiefe (Stahl) | Am besten geeignet für |
|---|---|---|
| 1–10 kHz | 1.5–5.0 mm | Löten von Dickwandteilen, große Armaturen |
| 10–100 kHz | 0.5–1.5 mm | Allgemeines Löten, Kupferrohre, Werkzeugstiele |
| 100–400 kHz | 0.2–0.5 mm | Kleine Hartmetalleinsätze, Dünnwandrohre, Schmuck |
Wichtiger Hinweis: Die in der obigen Tabelle angegebenen Eindringtiefen sind bei Raumtemperatur berechnet. Wenn das Werkstück sich der Löttemperatur nähert, steigt der elektrische Widerstand (um 4–5× für Kohlenstoffstahl von 20°°C bis 800°C), was die Eindringtiefe proportional erhöht. Die Tabellenwerte sind für die anfängliche Heizphase und die Vorheizstufe zuverlässig; bei voller Löttemperatur, ist die tatsächliche Penetration typischerweise 2–2.5× tiefer. Für magnetische Stähle, ist die Verschiebung noch größer, sobald der Curie-Punkt (~770°C) überschritten wird und das Material nichtmagnetisch wird, was einen plötzlichen Sprung in der effektiven Eindringtiefe verursacht.
Für die meisten Lötanwendungen, bietet eine 15–50 kHz-Versorgung das beste Gleichgewicht zwischen Eindringtiefe und Heizgeschwindigkeit. Lesen Sie unseren Frequenzklassifizierungsleitfaden für eine vollständige Aufschlüsselung, wie die Frequenz jede Heizungsanwendung beeinflusst.
4. Arbeitszyklus: Dauerbetrieb vs.. Intermittierender Betrieb
Der Arbeitszyklus beschreibt den Prozentsatz der Zeit, in der eine Stromversorgung mit voller Nennleistung betrieben werden kann, bevor sie zur Abkühlung ruhen muss. A 50% Arbeitszyklus bei 15 kW bedeutet, dass die Versorgung liefern kann 15 kW für, sagen wir, 5 Minuten, dann muss sie für die Zeit stillstehen 5 Minuten.
Für die Produktionslöterei, ist dies enorm wichtig:
- Manuelles Löten an einer einzelnen Station: 30–50% ist der Arbeitszyklus normalerweise ausreichend. Der Bediener benötigt Zeit zum Be- und Entladen zwischen den Zyklen.
- Halbautomatisches Löten an einer Rundtischanlage: 70–80% Einschaltdauer. Mehrere Stationen bedeuten, dass die Stromversorgung an den meisten Tischpositionen aktiv ist.
- Vollautomatisches Inline-Löten: 100% Einschaltdauer (kontinuierliche Bewertung). Die Versorgung muss über ganze Schichten ununterbrochen laufen.
Wenn Ihr Prozess jeden 25-Sekunden-Wärmezyklus durchführt 40 Sekunden (inklusive Laden/Entladen), das ist ein 62.5% Einschaltdauer. Kaufen Sie einen Vorrat mit mindestens 80% Nennleistung bei Ihrer Zielleistung—nicht 65 %—aus drei Gründen: (1) Reduzierung der Umgebungstemperatur: Die meisten Lieferungen haben eine Bewertung von 25°C Umgebungstemperatur; auf einer 38–42°C Fabrikhalle im Sommer, die effektive Einschaltdauer kann um 15 sinken–20 Prozentpunkte, (2) Produktionsstöße, die die Taktfrequenz vorübergehend erhöhen, und (3) Alterung der Kühlkomponenten, die mit der Zeit die Effizienz der Wärmeabfuhr verringert. Der Kostenunterschied zwischen a 70% und 85% Die Arbeitszykluseinheit ist gering im Vergleich zu den Kosten eines Produktionsstopps bei einer 35°C Nachmittag.
5. Steuerungssystem: Der Wiederholbarkeitsfaktor
Modern Netzteile zum Induktionslöten fallen in drei Kontrollstufen:
Stufe 1—Grundlegende manuelle Steuerung: Ein Potentiometer zur Leistungseinstellung und ein mechanischer Timer. Preiswert, aber jede Parameteränderung erfordert eine Schraubenzieher- oder Knopfdrehung. Geeignet für Werkstattlöten 5–10 unterschiedliche Teilenummern pro Tag.
Stufe 2—Digitale programmierbare Steuerung: Geschäfte 20–100 Rezeptprofile, jeweils mit voreingestellter Leistung, Zeit, und manchmal Temperaturanstieg. Bediener wählen eine Teilenummer aus und drücken Start. Dies ist das Minimum für jedes Geschäft mit mehr als 20 verschiedene Gelenke.
Stufe 3—Temperaturregelung im geschlossenen Kreislauf: Verwendet ein Infrarot-Pyrometer oder ein Thermoelement-Feedback, um die Leistung in Echtzeit zu regulieren, Aufrechterhaltung des Gelenks im Inneren ±5°C der angestrebten Löttemperatur. Unverzichtbar für die Luft- und Raumfahrt, medizinisches Gerät, und alle Anwendungen, die eine Prozessrückverfolgbarkeit erfordern.
Für die meisten industriellen Lötarbeiten, Stufe 2 bietet das beste Kosten-Leistungs-Verhältnis. Die Amortisation gegenüber Tier 1—durch verkürzte Rüstzeit und weniger Ausschussverbindungen—kommt normalerweise innerhalb von 3 an–6 Monate.
6. Kühlsystem: Übersehen Sie nicht das Wasser
Bei jedem Induktionsnetzteil entsteht Abwärme, die abgeführt werden muss. Das Kühlsystem ist kein Zubehör—es wirkt sich direkt auf die Betriebszeit und die Lebensdauer der Komponenten aus. Die zwei Möglichkeiten:
- Wassergekühlt: Der oben genannte Industriestandard für Verbrauchsmaterialien 10 kW. Erfordert einen geschlossenen Kreislauf oder Anlagenwasser. Mehr Infrastruktur, aber bessere Wärmeableitung. Siehe unseren Vollständiger Leitfaden zur Wasserkühlung zur Systemdimensionierung.
- Luftgekühlt: Verfügbar bis ~15 kW. In sich geschlossen, keine Klempnerarbeiten erforderlich. Gut für tragbare oder Laboraufbauten. Unser luftgekühlte Induktionsheizung Der Artikel behandelt die Kompromisse im Detail.
Wenn Ihre Anlage bereits über einen Prozesswasserkreislauf verfügt, wassergekühlt ist die unkomplizierte Wahl. Wenn Sie eine neue Zelle einrichten und eine minimale Installation wünschen, eine luftgekühlte Versorgung darunter 15 kW macht die Dinge einfach.
7. Spulenkompatibilität und Ausgangsanpassung
Das Netzteil und die Arbeitsspule bilden einen Resonanzkreis. Die Versorgung muss für alle zu lötenden Teile an die Induktivität der Spule angepasst werden können. Wichtige Überlegungen:
- Transformatorverhältnis: Netzteile mit einem Ausgangstransformator mit mehreren Abgriffen können einen größeren Bereich von Spuleninduktivitäten abdecken. Dies ist wichtig, wenn Sie Teile von kleinen Armaturen bis hin zu großen Baugruppen löten.
- Fernwärmestation: Einige Netzteile unterstützen einen externen Ausgangstransformator, der über flexible Kabel angeschlossen ist, ermöglicht es Ihnen, die Spule bis zu 3–5 Meter vom Schaltschrank entfernt zu platzieren. Kritisch für die Integration in eine Montagelinie.
- Schnellwechsel-Spulenanschlüsse: Wenn Sie die Spulen zwischen den Teilenummern wechseln, achten Sie auf Verbrauchsmaterialien mit werkzeuglosen Schnelltrenn-Ausgangsklemmen. Jede Minute, die beim Wechsel eingespart wird, summiert sich über ein Jahr Produktion.
Zwei reale Löt-Szenarien
Szenario A: Kupferrohrlöten für HLK
Ein Hersteller lötet 3/4″ Kupferrohrbaugruppen für Umschaltventile von Wärmepumpen. Jedes Gelenk verwendet einen vorgeformten BCuP-5-Silber-Phosphor-Ring. Das Ziel liegt bei 720°C, mit einem 20-Sekunden-Takt und jeweils einem Joint 35 Sekunden inklusive Laden/Entladen.
Empfohlene Spezifikationen für Induktionsnetzteile: 10–12 kW, 20–30 kHz, wassergekühlt, Speicherung digitaler programmierbarer Steuerungen 8 Rezeptprofile (eine pro Rohrdurchmesser). Arbeitszyklusanforderung: 57%. A 10 kW-Versorgung ausgelegt für 70% Einschaltdauer passt perfekt.
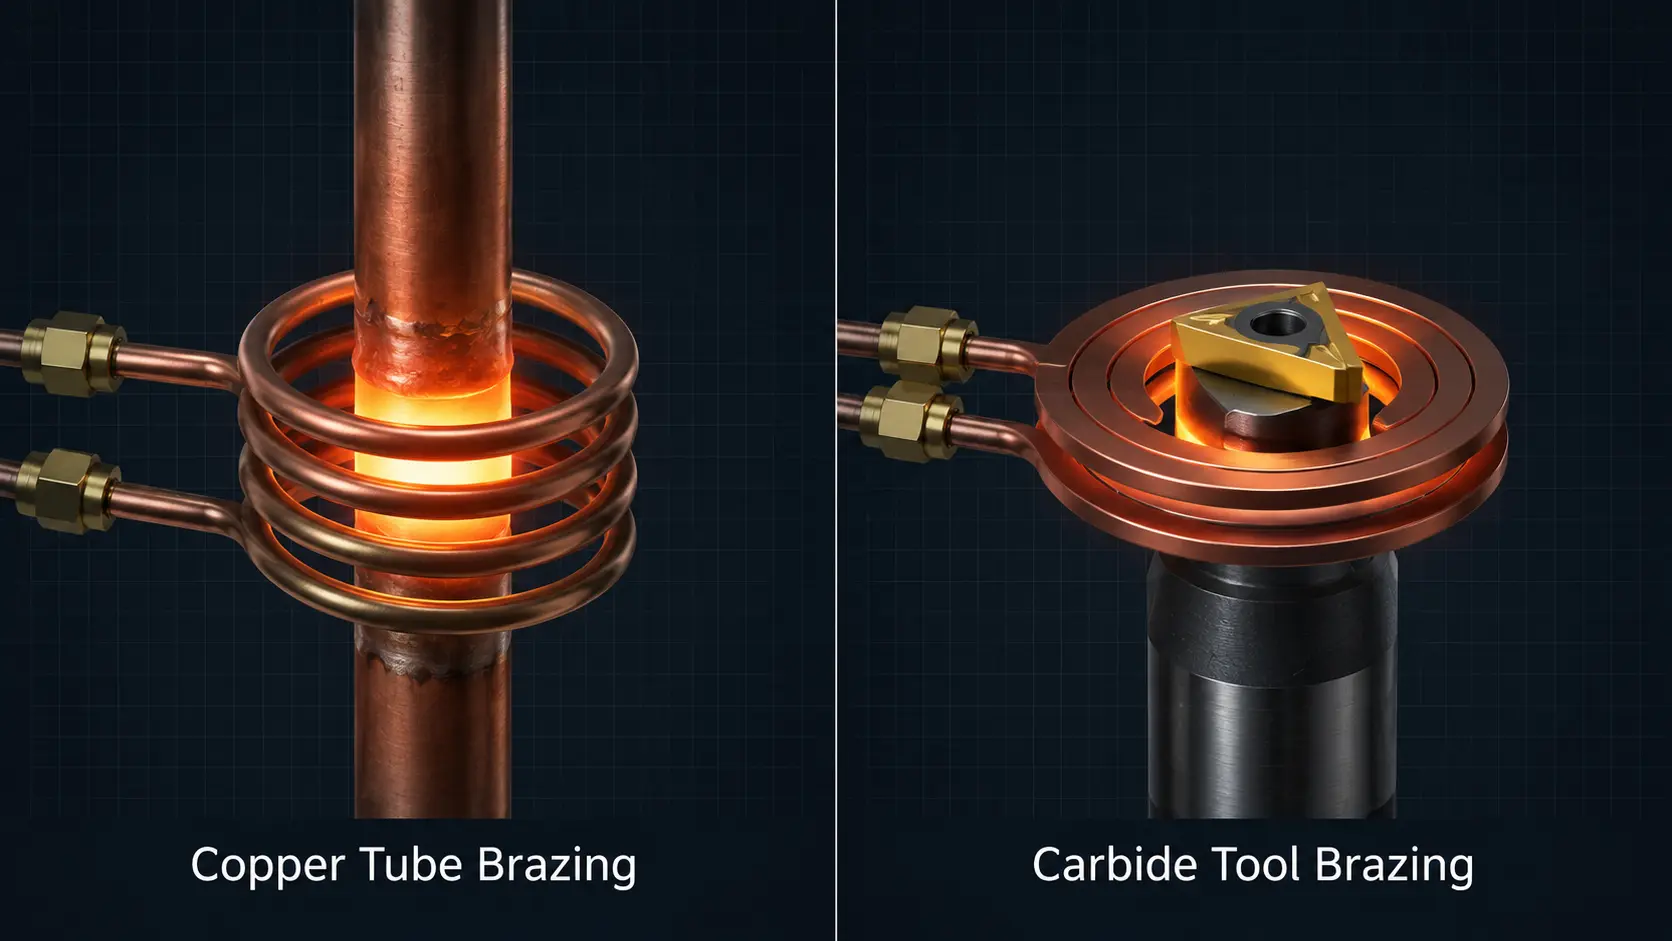
Szenario B: Hartmetall-Werkzeug-Löten
Ein Hersteller von Schneidwerkzeugen lötet Wolframcarbid-Einsätze auf Schäfte aus legiertem Stahl mit dem Silberfüllstoff BAg-24. Die Löttemperatur beträgt 680 °C°C. Der Verbindungsbereich ist klein, aber der Stahlkern wirkt als Wärmeableiter, entzieht der Verbindung Wärme.
Empfohlene Spezifikationen für Induktionsnetzteile: 7–10 kW, 150–250 kHz, wassergekühlt, geschlossener IR-Temperaturregelkreis. Die höhere Frequenz hält die Wärme an der Karbid-Stahl-Schnittstelle konzentriert, anstatt den gesamten Kern zu durchdringen. Temperaturrückkopplung verhindert das Überhitzen des Karbids, was Mikro-Risse verursachen kann.
Schlüssel zum Mitnehmen
Auswahl einer Induktions-Lötstromversorgung läuft auf vier Entscheidungen hinaus, in folgender Reihenfolge: (1) Leistungsniveau basierend auf dem schwersten Teil, (2) Frequenz basierend auf Verbindungsgeometrie und Material, (3) Arbeitszyklus basierend auf Ihrem Produktionsrhythmus, und (4) Kontrollstufe basierend auf Ihren Qualitätsanforderungen. Machen Sie diese vier richtig, und der Rest—Kühlung, Spulenkompatibilität, physischer Fußabdruck—ergibt sich ganz natürlich.
Häufig gestellte Fragen
Kann ich zum Löten und Härten dasselbe Induktionsnetzteil verwenden??
Ja, wenn sich die Leistungs- und Frequenzbereiche beider Anwendungen überschneiden. Eine 10–30 kHz, 15–25 Die kW-Versorgung eignet sich für allgemeines Hartlöten und mitteltiefes Einsatzhärten. Jedoch, Speziell für das Löten vorgesehene Stromversorgungen enthalten oft Funktionen wie Temperaturanstiegskontrolle und zeitlich gesteuerte Zuführungsfenster für das Lot, die allgemeine Härtungsstromversorgungen nicht haben. Wenn das Löten ist 80%+ Ihrer Arbeit, Kaufen Sie eine auf das Löten optimierte Stromversorgung.
Was ist der Unterschied zwischen einer Löt-Stromversorgung und einer allgemeinen Induktionserhitzungs-Stromversorgung?
Die Kerntechnologie ist die gleiche, aber löt-spezifische Stromversorgungen enthalten typischerweise: (1) feinere Leistungsauflösung im niedrigen Bereich für präzises Temperaturhalten, (2) zeitgesteuerte Ausgangsstufen für Vorheiz-Halte-Löt-Sequenzen, und (3) Temperatureingangskanäle für Pyrometer-Feedback. Eine Allzweckversorgung kann löten, aber ein engagierter Induktionslötmaschine macht den Prozess wiederholbarer.
Wie berechne ich die Amortisationszeit für den Wechsel vom Brenner- zum Induktionslöten??
Die drei Variablen sind: (1) Einsparungen beim Zusatzwerkstoff—Bei der Induktion wird genau die richtige Menge verbraucht, Normalerweise sparen Sie 15–25% versus Fackel, (2) Reduzierter Ausschuss durch über-/unterhitzte Verbindungen, und (3) Arbeitskraft—Induktionslöten ist pro Verbindung schneller. Die meisten Hersteller amortisieren die Ausrüstungskosten innerhalb von 12–18 Monate allein durch Zusatzwerkstoff- und Ausschussreduzierung, bevor Durchsatzgewinne berücksichtigt werden.
Funktioniert Induktionslöten mit Aluminium??
Ja, aber es ist aus zwei Gründen eine Herausforderung. Erste, Aluminium extrem hohe Wärmeleitfähigkeit (~237 W/m·K, ungefähr 4× das von Kohlenstoffstahl) leitet die Wärme schnell vom Gelenk ab, erfordert 2–3× die Leistung eines gleichwertigen Stahl- oder Kupferteils, die Löttemperatur aufrechtzuerhalten. Zweitens, Aluminium ist nicht magnetisch, es entsteht also keine Hystereseheizung—Die gesamte Wärme entsteht allein durch den Wirbelstromwiderstand, was weniger effizient ist als die Dual-Mechanismus-Heizung mit ferromagnetischen Materialien. Aluminium hat außerdem ein schmales Lottemperaturfenster (typischerweise 580–620°C), daher wird eine geschlossene Temperaturkontrolle dringend empfohlen. Ein Frequenzbereich von 20–50 Für die meisten Aluminiumlötanwendungen eignet sich gut.
Welche Wartung benötigt ein Induktions-Lötnetz?
Routinewartung ist minimal: Kühlmittelstand und -qualität pro Woche prüfen, Reinigen oder Austauschen der Luftfilter monatlich (für luftgekühlte Geräte), und prüfen Sie die elektrischen Verbindungen vierteljährlich auf Festigkeit. Die IGBT- oder MOSFET-Leistungsmodule sind versiegelt und wartungsfrei, haben jedoch eine typische Lebensdauer von 7–10 Jahren unter normalem Betrieb. Die meisten ungeplanten Ausfälle stammen von Kühlmittelproblemen, nicht von elektrischem Versagen—also warten Sie zuerst das Kühlsystem.
Induktionslötanlagen für Produktionsumgebungen
Bei inductionheatingtreatment.com, wir liefern Induktionsheizsysteme und Netzteile zum Induktionslöten von 5 kW bis 160 kW, mit Frequenzoptionen von 1 kHz bis 400 kHz. Unsere speziellen Lötmaterialien umfassen digitale programmierbare Steuerung mit Rezeptspeicherung, geschlossene Temperaturrückkopplungsfunktion, und Fernkonfigurationen für die Integration der Produktionslinie.
Ob Sie Kupferrohre löten, Hartmetall-Schneidwerkzeuge, oder komplexe Automobilbaugruppen, wir können Netzteil und Spulensatz auf Ihre spezifische Gelenkgeometrie und Produktionsvolumen abstimmen. Durchstöbern Sie unsere Auswahl der Induktionsheizleistung Ressourcen oder kontaktieren Sie direkt, um Ihre Anwendung zu besprechen.
Benötigen Sie Hilfe bei der Spezifikation Ihres Lötnetzteils?
Teilen Sie uns Ihr Werkstückmaterial mit, Gelenkgeometrie, und Zielzykluszeit—Unsere Ingenieure werden eine Stromversorgung und Spulenkonfiguration empfehlen, die auf Ihre Produktionsanforderungen abgestimmt ist.