Mehrstations-Pickaxe-Induktionshärtemaschine
Gleichzeitige Induktionshärtung beider Arbeitsenden der Spitzhacke
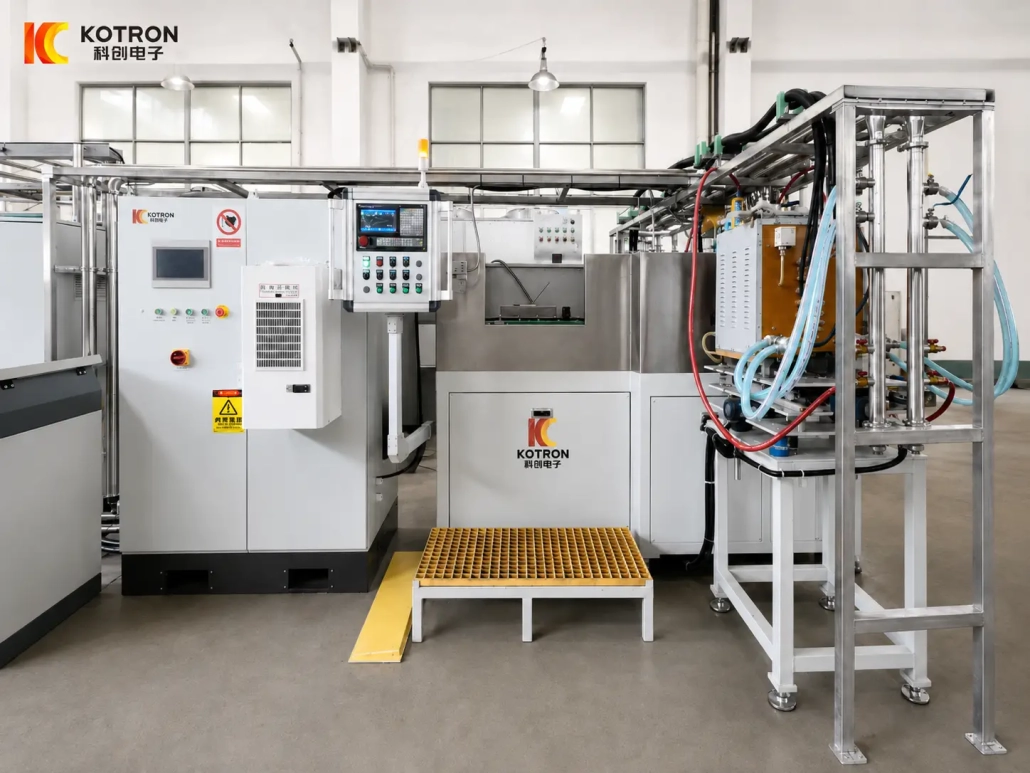
Diese Mehrstationen-Induktionshärtemaschine dient der diskontinuierlichen Wärmebehandlung von Spitzhackenköpfen. Werkstücke werden manuell beladen und anschließend automatisch durch den Härteprozess gefördert. Beide Arbeitsenden werden gleichzeitig erhitzt und auf der Maschine sprühabgeschreckt.
Das System verwendet spezielle Positionierungsvorrichtungen und flache Induktionsspulen mit mehreren Windungen, um die Erwärmung auf die erforderlichen Bereiche des Spitzhackenkopfes zu konzentrieren.
Ⅰ. Siehe den Spitzhacken-Härtungsprozess
Video 1: Manuelle Beladung und automatischer Härtungsprozess der Spitzhacke
Video 2: Spitzhackenköpfe betreten die Induktionsheizzone
Das erste Video zeigt die Maschine während der normalen Produktion. Spitzhackenköpfe werden manuell geladen, während sich bereits in der Maschine befindliche Werkstücke durch den Erwärmungs- und Abschreckprozess weiterbewegen.
Das zweite Video beginnt früher im Zyklus. Die Spitzhackenköpfe bewegen sich vorwärts und gelangen in die Induktionsheizzone, Herstellung der Beziehung zwischen dem Werkstück, Induktor und Fördersystem besser sichtbar.
Nach dem Laden, Die Maschine transportiert die Spitzhackenköpfe automatisch nach vorne. Beide Arbeitsenden werden gleichzeitig induktionserwärmt und anschließend im selben Produktionsablauf sprühabgeschreckt.
Es ist nicht nötig, zuerst ein Ende zu härten und dann das Werkstück für das andere Ende umzudrehen.
Ⅱ. Gleichzeitige lokale Härtung beider Arbeitsenden
Die Arbeitsenden einer Spitzhacke sind wiederholten Stößen und Abrieb ausgesetzt. Der Mittelteil, einschließlich der Grifföse, hat eine andere Funktion und muss nicht auf die gleiche Weise behandelt werden.
Induktionserwärmung ermöglicht die Konzentration der Heizzone auf die beiden Enden.
Auf dieser Maschine, Beide Seiten werden gleichzeitig bearbeitet. Der Zentralkörper bleibt außerhalb des Hauptheizbereichs, während die Arbeitsenden auf den erforderlichen Heizzustand gebracht und abgeschreckt werden.
Dies selektives Härten Das Prinzip wird auch bei anderen Schlag- und Handwerkzeugen angewendet, bei denen die Arbeitsfläche eine höhere Verschleißfestigkeit erfordert, während der Rest der Komponente eine entsprechende Zähigkeit behält.
Das endgültige Heizmuster hängt von der Geometrie des Spitzhackenkopfes ab, Material und spezifizierter gehärteter Bereich.
Ⅲ. Manuelle Beladung und automatische Werkstückförderung
Spitzhackenköpfe werden manuell in die Positionierungsvorrichtungen eingesetzt. Einmal geladen, Der Vorschub der Werkstücke erfolgt automatisch durch die Maschine.
Während der Produktion bleiben mehrere Spitzhackenköpfe in der richtigen Reihenfolge angeordnet. Der Fördermechanismus transportiert sie durch den Heiz- und Sprühabschreckbereich, ohne dass ein manueller Transfer zwischen diesen Prozessschritten erforderlich ist.
Diese Anordnung trennt die manuelle Beladung vom Härtezyklus. Nachdem ein Spitzhackenkopf in der Vorrichtung positioniert wurde, seine Vorwärtsbewegung durch die Maschine erfolgt automatisch.
Eine konsistente Positionierung ist wichtig, da beide Arbeitsenden korrekt auf die entsprechenden Induktionsheiz- und Abschreckbereiche ausgerichtet bleiben müssen, während die Werkstücke die Maschine durchlaufen.
Ⅳ. Flache Induktionsspule mit mehreren Windungen und Positionierung der Spitzhacke
Die Maschine verwendet a Flache Induktionsspule mit mehreren Windungen anstelle einer herkömmlichen kreisförmigen Spule, die das Werkstück umgibt.
Mehrere parallel wassergekühlt Kupferleiter bilden den aktiven Heizabschnitt. Die Wohnung, Die offene Struktur passt zu den langen und relativ flachen Arbeitsenden des Spitzhackenkopfes und ermöglicht die Bewegung des Werkstücks durch den Heizbereich im Rahmen des Förderprozesses.
Die Spulengeometrie wird auf die Lage und Länge der gewünschten Härtungsstelle abgestimmt. Gleichzeitig, Die Vorrichtung hält den Spitzhackenkopf so ausgerichtet, dass die beiden Arbeitsenden durch ihre entsprechenden Heizzonen laufen.
Verschiedene Spitzhacken-Designs können variieren:
— Gesamtlänge
— Form des Arbeitsendes
- Querschnitt
— Erforderliche gehärtete Länge
— Maße Griff-Öse
Diese Unterschiede können sowohl das Spulendesign als auch die Werkstückpositionierung beeinflussen.
Für Projekte mit mehr als einer Spitzhackenkopfgröße, Die Zeichnungen sollten überprüft werden, bevor entschieden wird, ob dieselbe Spule und Vorrichtung verwendet werden kann.
Ⅴ. Integrierte Sprühabschreckung und Prozesskontrolle
Die beheizten Arbeitsenden sind sprühgeschreckt direkt an der Maschine.
Da das Erhitzen und Abschrecken in der gleichen Produktionssequenz erfolgt, entfällt die manuelle Übertragung heißer Spitzhackenköpfe zu einer separaten Abschreckstation.
Der grundlegende Prozess ist:
Der Induktionsheizabschnitt kann verwendet werden DSP-Digitalsteuerung zur Leistungsregelung und Prozesssteuerung. Wo erforderlich, Überwachungsfunktionen wie Betriebsparameteranzeige, Alarme und Produktionsdatenaufzeichnung können ebenfalls konfiguriert werden.
Induktionsleistung, Betriebsfrequenz und Abschreckbedingungen werden entsprechend dem tatsächlichen Spitzhackenkopf ausgewählt, Material, gehärteter Bereich und Produktionsanforderung.
Auch das Abschreckmedium und die Kühlparameter müssen für den jeweiligen Wärmebehandlungsprozess bestätigt werden.
Ⅵ. Senden Sie uns Ihre Spitzhackenkopfzeichnung
Zur Geräteauswahl, Bitte geben Sie die Anforderungen an die Zeichnung und Härtung des Spitzhackenkopfes an.
Nützliche Informationen umfassen:
Fotos oder Muster sind auch dann nützlich, wenn die beiden Arbeitsenden unterschiedliche Formen haben.
Basierend auf den Werkstückinformationen, das Maschinenlayout, Flache Induktionsspule mit mehreren Windungen, Positionierungsvorrichtung, Induktionsleistung und Löschanordnung können gemeinsam ausgewertet werden.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Können beide Arbeitsenden der Spitzhacke gleichzeitig gehärtet werden??
Ja. Beide Arbeitsenden werden gleichzeitig induktionserwärmt und in einem kontinuierlichen Produktionsablauf sprühabgeschreckt – es ist nicht erforderlich, ein Ende zu härten, Drehen Sie dann das Werkstück um.
Werden auch der Mittelteil und das Griffauge gehärtet??
Nein. Die selektive Induktionserwärmung konzentriert die Heizzone auf die beiden Arbeitsenden, Lassen Sie den zentralen Körper außerhalb des Hauptheizbereichs, damit er eine angemessene Zähigkeit behält.
Was ist eine flache Induktionsspule mit mehreren Windungen?, und warum wird es hier verwendet?
Es ist eine Wohnung, offene Spule aus mehreren parallelen wassergekühlten Kupferleitern. Seine Form passt zu den langen, relativ flache Arbeitsenden der Spitzhacke und ermöglicht die Bewegung des Werkstücks durch die Heizzone während des Transports.
Was benötigen Sie von mir, um ein Angebot zu erstellen??
Die Spitzhackenkopfzeichnung plus das Material, Abmessungen des Arbeitsendes, erforderliche gehärtete Bereiche, Zieloberflächenhärte und Härtetiefe, und Produktionsrate. Wenn die beiden Enden unterschiedliche Formen haben, helfen Fotos oder Muster.
Kann dieselbe Maschine mehr als eine Spitzhackengröße verarbeiten??
Es kommt darauf an. Gesamtlänge, Form des Arbeitsendes, Querschnitt und Griff-Augen-Abmessungen wirken sich alle auf die Spulen- und Vorrichtungskonstruktion aus, Daher werden Zeichnungen für mehrere Größen überprüft, bevor entschieden wird, ob eine Spule und eine Vorrichtung gemeinsam genutzt werden können.
Senden Sie uns Ihre Spitzhackenkopfzeichnung
Teilen Sie uns Ihre Anforderungen an das Ziehen und Härten von Spitzhackenköpfen mit, und wir werden das Maschinenlayout bewerten, Spule, Vorrichtung, Induktionsleistung und Löschanordnung zusammen.