
感应淬火后回火: 什么时候需要它以及它会改变什么?
感应淬火后回火 通常用于改变淬火产生的条件. 可降低淬火硬化层的脆性, 消除部分残余应力,调整硬度和韧性的最终平衡. ASM 将感应淬火钢的回火描述为亚临界热处理,用于提高韧性等目的, 延展性, 尺寸稳定性, 应力消除和机械性能控制. (ASM 数字图书馆)
这并不意味着每个感应淬火部件都应该接受相同的回火处理. 要求应来自零件图, 材料规格或经过验证的热处理工艺. 材料, 硬化条件和所需的最终性能都会影响决策.
2. 回火过程中发生什么变化?
3. 感应淬火后何时需要回火?
4. 为什么仅靠回火温度是不够的
5. 感应回火和炉回火不是同一热循环
6. 最终结果应该如何评价?
7. 哪些信息定义了回火要求?
1. 为什么感应淬火后要进行回火?
期间 感应淬火, 选定的表面区域被加热和淬火以产生所需的硬化结构. 适用于合适的钢材和工艺条件, 这通常涉及在硬化区域形成马氏体.
淬火状态提供高硬度, 但它也可能相对较脆并含有显着的残余应力. 回火将淬火钢重新加热到其临界转变温度以下,以便可以在不重复奥氏体化和淬火过程的情况下调整该条件. (ASM 数字图书馆)
用于生产零件, 因此,目的不仅仅是降低硬度. 当最终部件需要与淬火状态不同的性能平衡时,使用回火.
相关问题是:
淬火硬化区域是否已满足所需的最终材料条件, 或者是达到它需要的回火步骤?
答案取决于组件规格和材料响应.
2. 回火过程中发生什么变化?
回火过程中一些性能会发生变化, 并且它们不应该被独立地考虑.
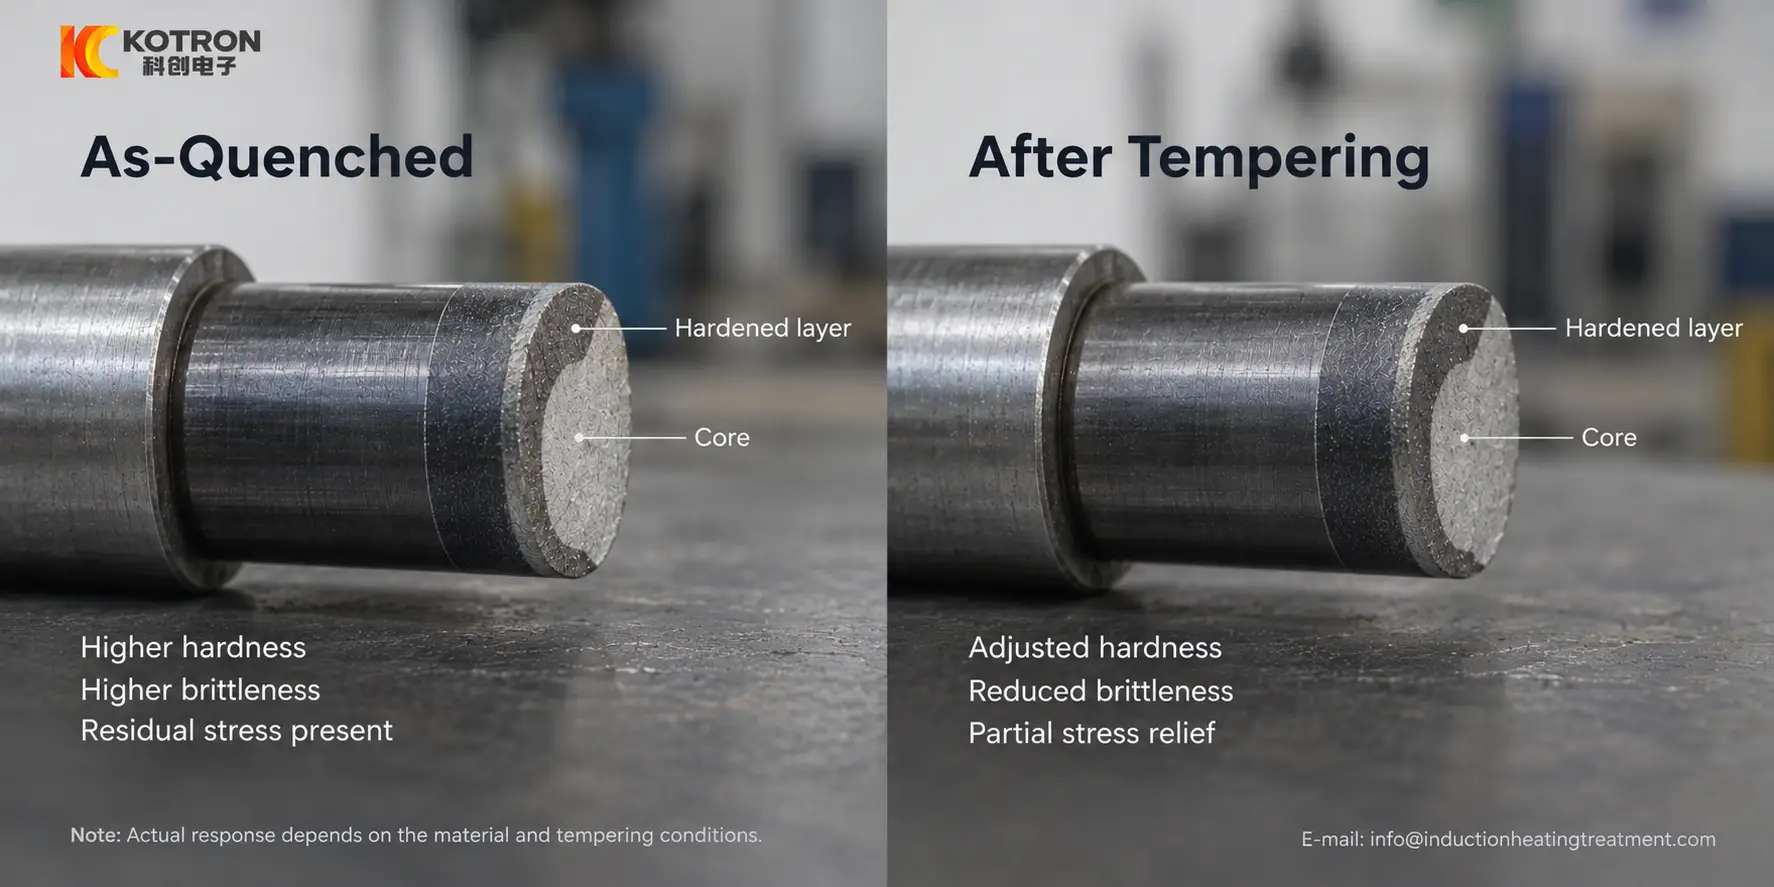
淬火状态与. 回火状态——硬度, 脆性和残余应力全部改变.
硬度
回火通常会降低淬火马氏体钢的硬度. 减少的程度取决于钢和回火周期的完整时间-温度历史. (ASM 数字图书馆)
这就是为什么当回火是指定热处理顺序的一部分时,不应自动将淬火硬度值视为最终硬度的原因.
韧性
淬火后的马氏体结构可能相对较脆. 回火可以降低脆性并调整硬度和韧性之间的平衡.
目标不一定是获得尽可能高的硬度. 是在完整的热处理过程后获得零件所需要的条件.
残余应力
感应淬火由于局部加热而产生残余应力分布, 转变和淬火. 实际分布取决于材料, 零件几何形状和工艺.
回火可以缓解硬化过程中产生的部分应力. 消除应力是回火硬化钢的公认目的之一. (ASM 数字图书馆)
这不应被解释为回火消除所有残余应力或自动校正变形的意思.
尺寸稳定性
回火过程中的应力松弛和微观结构变化会影响 尺寸稳定性. 同时, 回火周期本身也会发生尺寸变化.
用于精密零件, 因此,需要在完整的淬火和回火序列之后而不是仅在淬火之后考虑相关尺寸.
3. 感应淬火后何时需要回火?
没有适用于每个感应淬火部件的通用规则.
对于已确定的生产零件, 绘图, 热处理规范或批准的工艺通常应定义是否需要回火.
该流程仍在开发中, 该决定主要取决于硬化部件所需的最终条件.
| 因素 | 需要考虑什么 |
|---|---|
| 材料 | 不同的钢对淬火和回火的反应不同 |
| 淬火状态 | 硬度, 硬化模式和应力状态取决于前面的硬化过程 |
| 所需的最终硬度 | 该要求通常适用于成品热处理状态 |
| 韧性要求 | 淬火状态可能无法提供所需的硬度和韧性平衡 |
| 硬化区域和几何形状 | 局部硬化在整个组件中产生不同的热和应力条件 |
| 图纸或工艺规范 | 生产验收应符合规定的热处理要求 |
这种区别很重要,因为回火不应用作不合适的感应淬火工艺的一般校正.
如果组件的硬化图案不正确, 箱体深度不足, 局部软区 或开裂的风险, 首先应在淬火过程中查找原因. 回火并不能弥补周期早期产生的所有问题.
4. 为什么仅靠回火温度是不够的
回火过程不能仅用温度来定义.
冶金响应取决于两者 温度和时间, 以及钢成分和淬火过程中产生的条件等因素. 在比较感应回火与传统炉回火时,ASM 特别将时间-温度暴露作为中心问题. (ASM 数字图书馆)
当考虑将现有炉回火工艺转换为感应加热时,这一点变得尤为重要.
诸如此类的声明:
“熔炉工艺使用这个温度, 所以感应过程应该使用相同的温度。”
不足以建立等效流程.
感应加热可以使选定区域更快地达到一定温度,并且可以产生与熔炉加热不同的热历史. 因此,必须围绕所需的最终性能开发该工艺,而不是仅从标称温度值复制.
所需的回火条件可能取决于:
•材料
•硬化状态
•所需的最终硬度
•治疗区域
•加热方式
•保温时间
•零件几何形状
不应假设单一时间-温度组合适用于所有感应淬火部件.
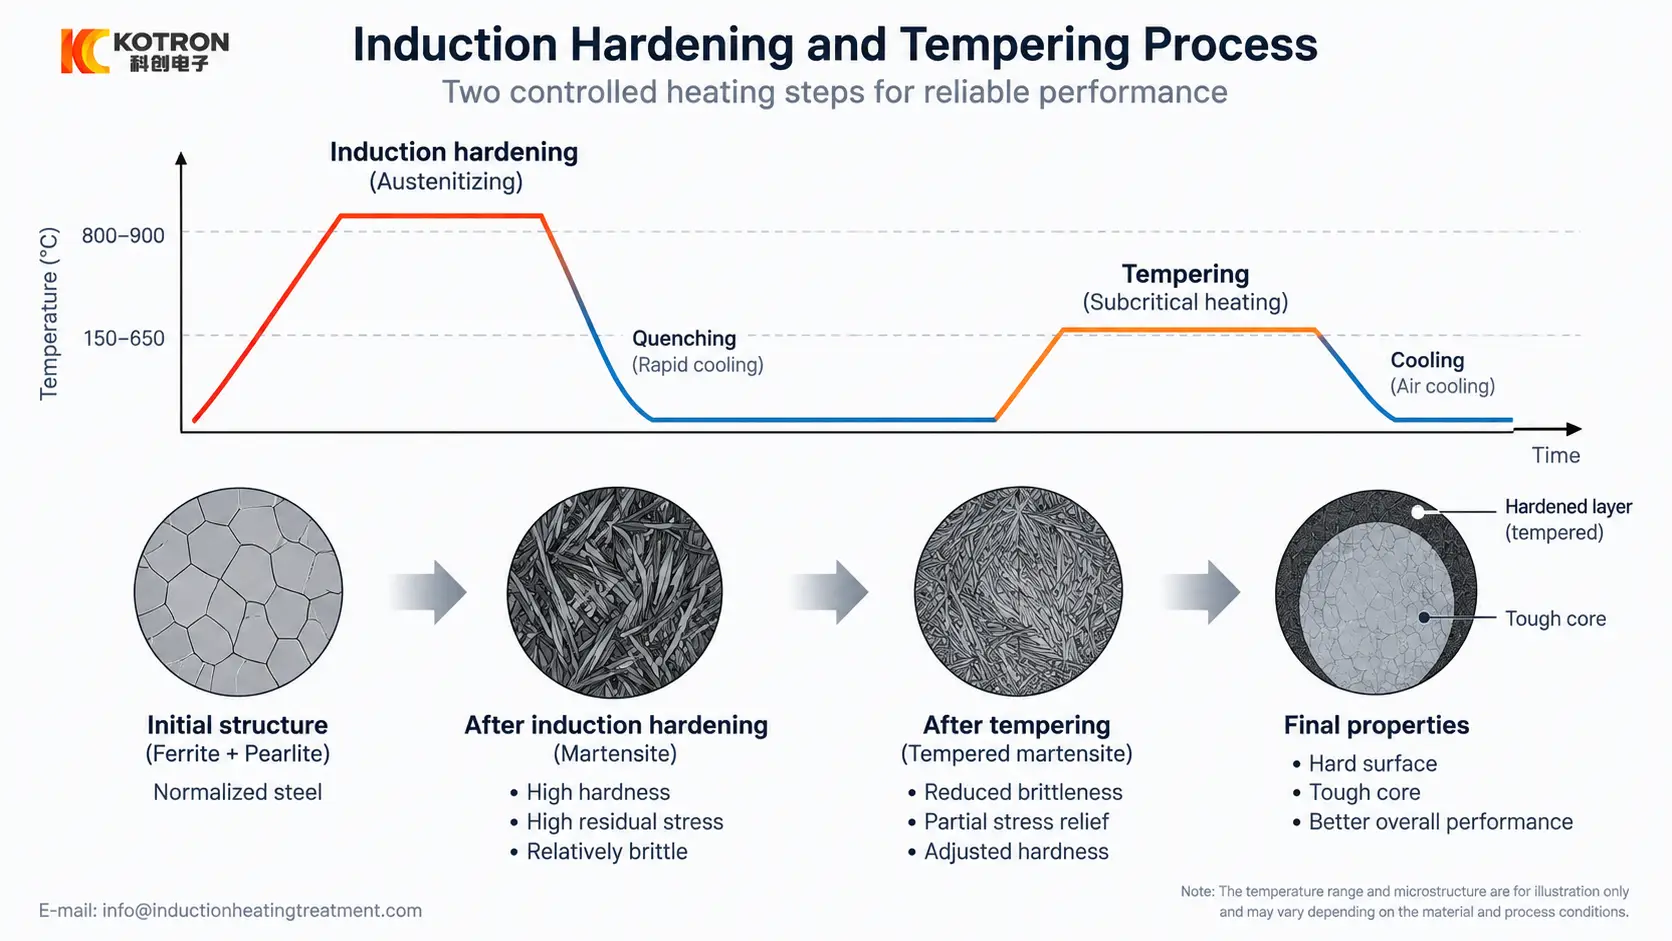
工艺流程: 淬火工件→感应回火→回火工件.
5. 感应回火和炉回火不是同一热循环
感应加热和炉加热均可用于回火, 但它们传递热量的方式不同.
炉回火通常使部件的较大部分暴露于相对较长的加热周期. 感应回火可以在更短的周期内更局部地施加热量, 取决于零件和设备布置.
ASM对感应淬火钢的处理特别区分了炉内和感应回火的时间-温度暴露要求. (ASM 数字图书馆)
由于这个原因, 不应仅仅因为使用相同的峰值温度就自动认为一种方法与另一种方法等效.
它们之间的选择取决于所需的回火区, 生产过程和经过验证的材料结果.
确定冶金要求后进行设备选择. 另一个问题是该应用程序是否更适合 感应回火系统 或其他回火方法.
6. 最终结果应该如何评价?
如果回火是指定过程的一部分, 重要的验收条件通常是 回火后, 不仅是高频淬火后的状态.
例如, 如果图纸指定了最终表面硬度, 该值应在完成的热处理序列的适当阶段进行评估.
其他要求可能包括外壳深度, 硬化图案, 显微组织, 尺寸公差或裂纹检查, 取决于组件规格.
因此,检查计划应遵循图纸和适用的工艺要求. 完成编程加热循环的机器确认该过程已运行; 它本身并不能确认成品零件的每项指定属性均已实现.
有关此区别的更详细讨论, 查看我们的指南 感应淬火检测, 包括表面硬度, 有效的硬化层深度和硬化图案验证.
7. 哪些信息定义了回火要求?
评价高频淬火后的回火时, 最有用的起始信息相对简单:
•材料
•零件图
•硬化区
•所需的最终硬度
•渗层深度要求, 如果指定
•任何图纸定义的回火或最终热处理要求
如果现有的回火工艺已获得批准, 其工艺信息也可以提供有用的参考.
目标是首先定义所需的最终材料条件. 然后可以围绕该要求开发加热方法和设备配置.
要点
感应淬火后回火 不仅仅是用于降低硬度的额外加热步骤. 改变淬火硬化状态并可调节硬度, 韧性, 组件规格要求的最终条件下的残余应力和尺寸稳定性.
感应淬火 → 淬火 → 需要时回火 → 最终验证
正确的回火条件是产生指定的最终零件条件的条件,而不是从另一个组件复制的温度或循环.










