
Отпуск после индукционной закалки: Когда это необходимо и что это меняет?
Отпуск после индукционной закалки обычно используется для изменения состояния, создаваемого закалкой. Это может уменьшить хрупкость закаленного закаленного слоя., снять часть остаточного напряжения и отрегулировать окончательный баланс между твердостью и ударной вязкостью. ASM описывает отпуск сталей с индукционной закалкой как подкритическую термообработку, используемую для повышения ударной вязкости., пластичность, стабильность размеров, снятие напряжений и контроль механических свойств. (Цифровая библиотека АСМ)
Это не означает, что все компоненты, подвергнутые индукционной закалке, должны подвергаться одинаковой закалке.. Требование должно исходить из чертежа детали., спецификация материала или утвержденный процесс термообработки. Материал, состояние закалки и требуемые конечные свойства – все это влияет на решение.
2. Что меняется во время закалки?
3. Когда необходим отпуск после индукционной закалки?
4. Почему одной только температуры закалки недостаточно
5. Индукционная закалка и закалка в печи — это не один и тот же термический цикл
6. Как следует оценивать окончательный результат?
7. Какая информация определяет требование к отпуску?
1. Почему закалка используется после индукционной закалки?
Во время индукционная закалка, выбранный участок поверхности нагревается и закаливается для получения необходимой закаленной структуры. Для подходящих сталей и условий процесса, обычно это связано с образованием мартенсита в закаленной области..
Состояние после закалки обеспечивает высокую твердость., но он также может быть относительно хрупким и содержать значительные остаточные напряжения.. При отпуске закаленная сталь повторно нагревается ниже критической температуры превращения, так что это состояние можно регулировать без повторения процесса аустенизации и закалки.. (Цифровая библиотека АСМ)
Для производственных деталей, поэтому цель состоит не в том, чтобы просто снизить твердость. Закалка используется, когда конечному компоненту требуется другой баланс свойств по сравнению с состоянием после закалки..
Соответствующий вопрос:
Соответствует ли закаленная область уже после закалки требуемому конечному состоянию материала?, или для достижения этого требуется этап закалки?
Ответ зависит от спецификации компонента и реакции материала..
2. Что меняется во время закалки?
Некоторые свойства могут измениться во время отпуска., и их не следует рассматривать независимо.
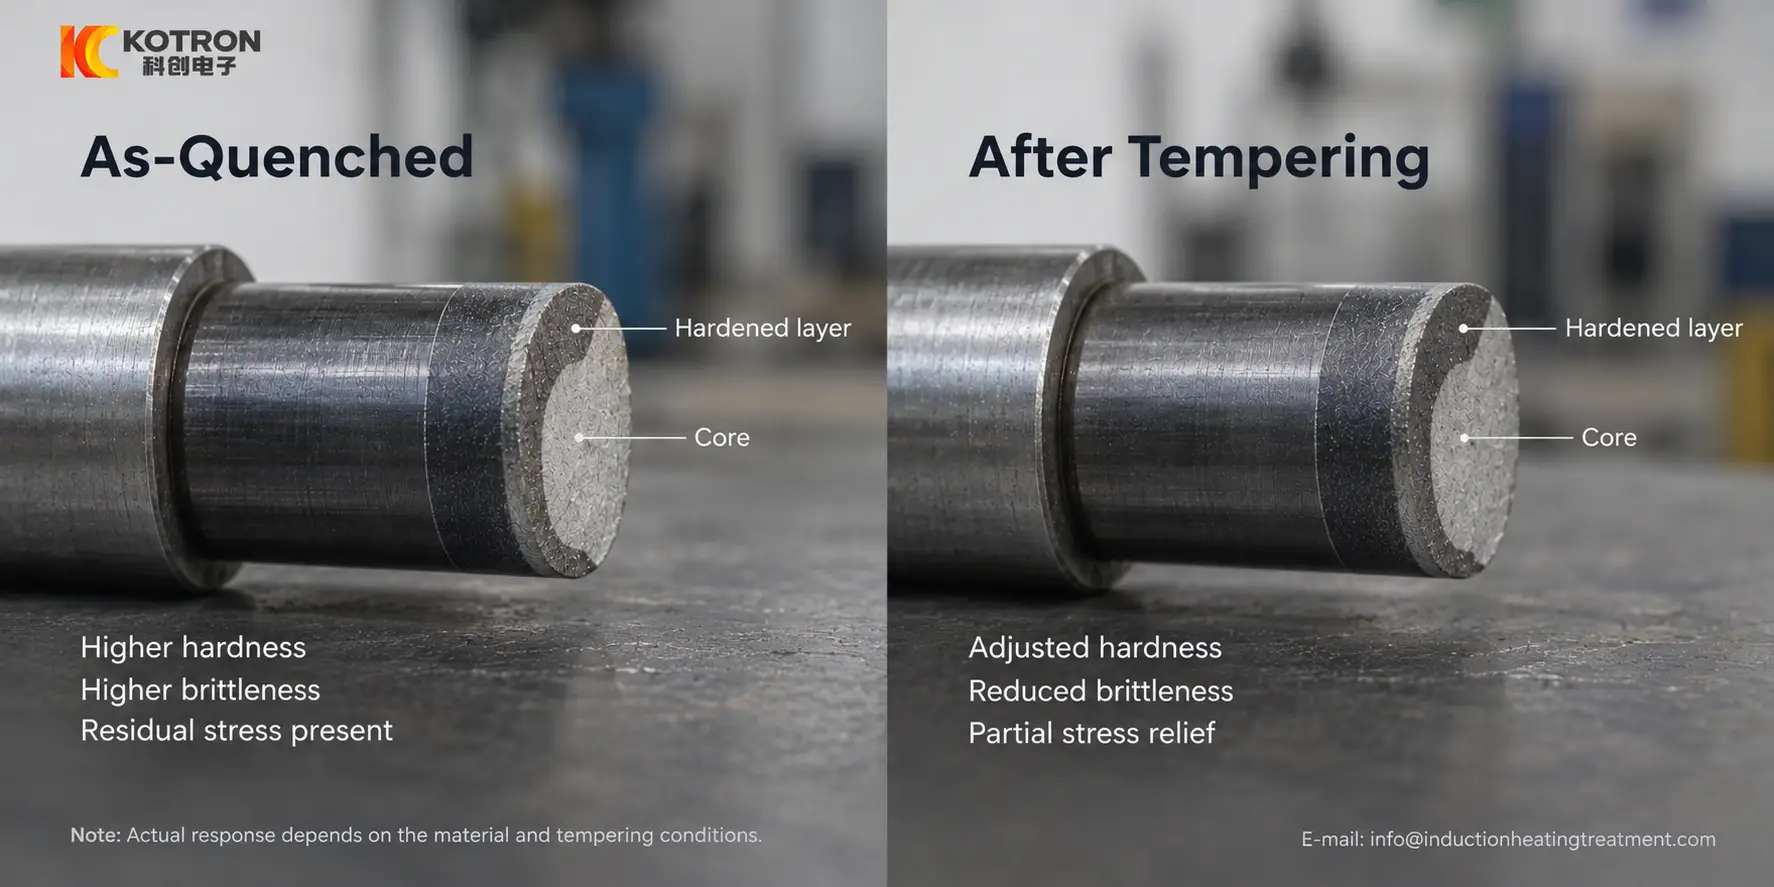
Закаленное против. состояние отпуска — твердость, хрупкость и остаточные напряжения - все меняется.
Твёрдость
Отпуск обычно снижает твердость закаленной мартенситной стали.. Степень этого снижения зависит от стали и полной температурно-временной истории цикла отпуска.. (Цифровая библиотека АСМ)
Вот почему значение твердости после закалки не следует автоматически рассматривать как окончательную твердость, если отпуск является частью заданной последовательности термообработки..
Прочность
Сразу после закалки мартенситная структура может быть относительно хрупкой.. Закалка может уменьшить хрупкость и отрегулировать баланс между твердостью и ударной вязкостью..
Целью не обязательно является получение максимально возможной твердости.. Это необходимо для достижения состояния, необходимого для детали после полного процесса термообработки..
Остаточное напряжение
Индукционная закалка создает распределение остаточных напряжений в результате локализованного нагрева., трансформация и закалка. Фактическое распределение зависит от материала, геометрия детали и процесс.
Закалка позволяет снять часть напряжений, возникающих при закалке.. Снятие напряжений является одной из общепризнанных целей отпуска закаленных сталей.. (Цифровая библиотека АСМ)
Это не следует интерпретировать как означающее, что отпуск удаляет все остаточные напряжения или автоматически исправляет искажения..
Стабильность размеров
Релаксация напряжений и микроструктурные изменения во время отпуска могут повлиять на стабильность размеров. В то же время, изменения размеров могут также произойти во время самого цикла отпуска..
Для прецизионных компонентов, поэтому соответствующие размеры необходимо учитывать после полной закалки и отпуска, а не только после закалки..
3. Когда необходим отпуск после индукционной закалки?
Не существует универсального правила, которое можно было бы применить к каждому компоненту, подвергнутому индукционной закалке..
Для налаженной производственной части, рисунок, спецификация термообработки или утвержденный процесс обычно должны определять, требуется ли отпуск..
Где процесс все еще развивается, решение зависит главным образом от конечного состояния, требуемого от закаленной детали.
| Фактор | Что необходимо учитывать |
|---|---|
| Материал | Различные стали по-разному реагируют на закалку и отпуск. |
| Состояние после закалки | Твёрдость, закаленный рисунок и напряженное состояние зависят от предшествующего процесса закалки |
| Требуемая конечная твердость | Требование обычно применяется к готовому термообработанному состоянию. |
| Требование прочности | Состояние после закалки может не обеспечить требуемый баланс твердости и ударной вязкости. |
| Закаленная область и геометрия | Локальная закалка создает различные температурные и напряженные условия по всему компоненту. |
| Чертеж или спецификация процесса | Приемка продукции должна соответствовать установленным требованиям к термообработке. |
Это различие имеет значение, поскольку отпуск не следует использовать в качестве общей коррекции неподходящего процесса индукционной закалки..
Если компонент имеет неправильную схему закалки, недостаточная глубина проточки, локальные мягкие области или растрескивания, причину следует сначала выяснить в процессе закалки и закалки.. Закалка не компенсирует все проблемы, возникшие ранее в цикле..
4. Почему одной только температуры закалки недостаточно
Процесс отпуска нельзя определить только по температуре..
Металлургический ответ зависит от обоих температура и время, вместе с такими факторами, как состав стали и состояние, возникающее во время закалки.. ASM специально рассматривает воздействие температуры как время в качестве центрального вопроса при сравнении индукционного отпуска с обычным отпуском в печи.. (Цифровая библиотека АСМ)
Это становится особенно важным, когда рассматривается возможность перевода существующего процесса закалки в печи на индукционный нагрев..
Такое заявление, как:
«В процессе печи используется эта температура, поэтому в процессе индукции должна использоваться та же температура».
недостаточно установить эквивалентный процесс.
Индукционный нагрев может привести к повышению температуры выбранной области гораздо быстрее и может создать тепловую историю, отличную от нагрева в печи.. Поэтому процесс необходимо разрабатывать с учетом требуемых конечных свойств, а не копировать только номинальное значение температуры..
Требуемые условия отпуска могут зависеть от:
•Материал
•состояние после закалки
•требуемая конечная твердость
•обработанная площадь
•метод нагрева
•времени поддержания температуры
•геометрию детали
Не следует предполагать, что единая комбинация времени и температуры применима ко всем компонентам индукционной закалки..
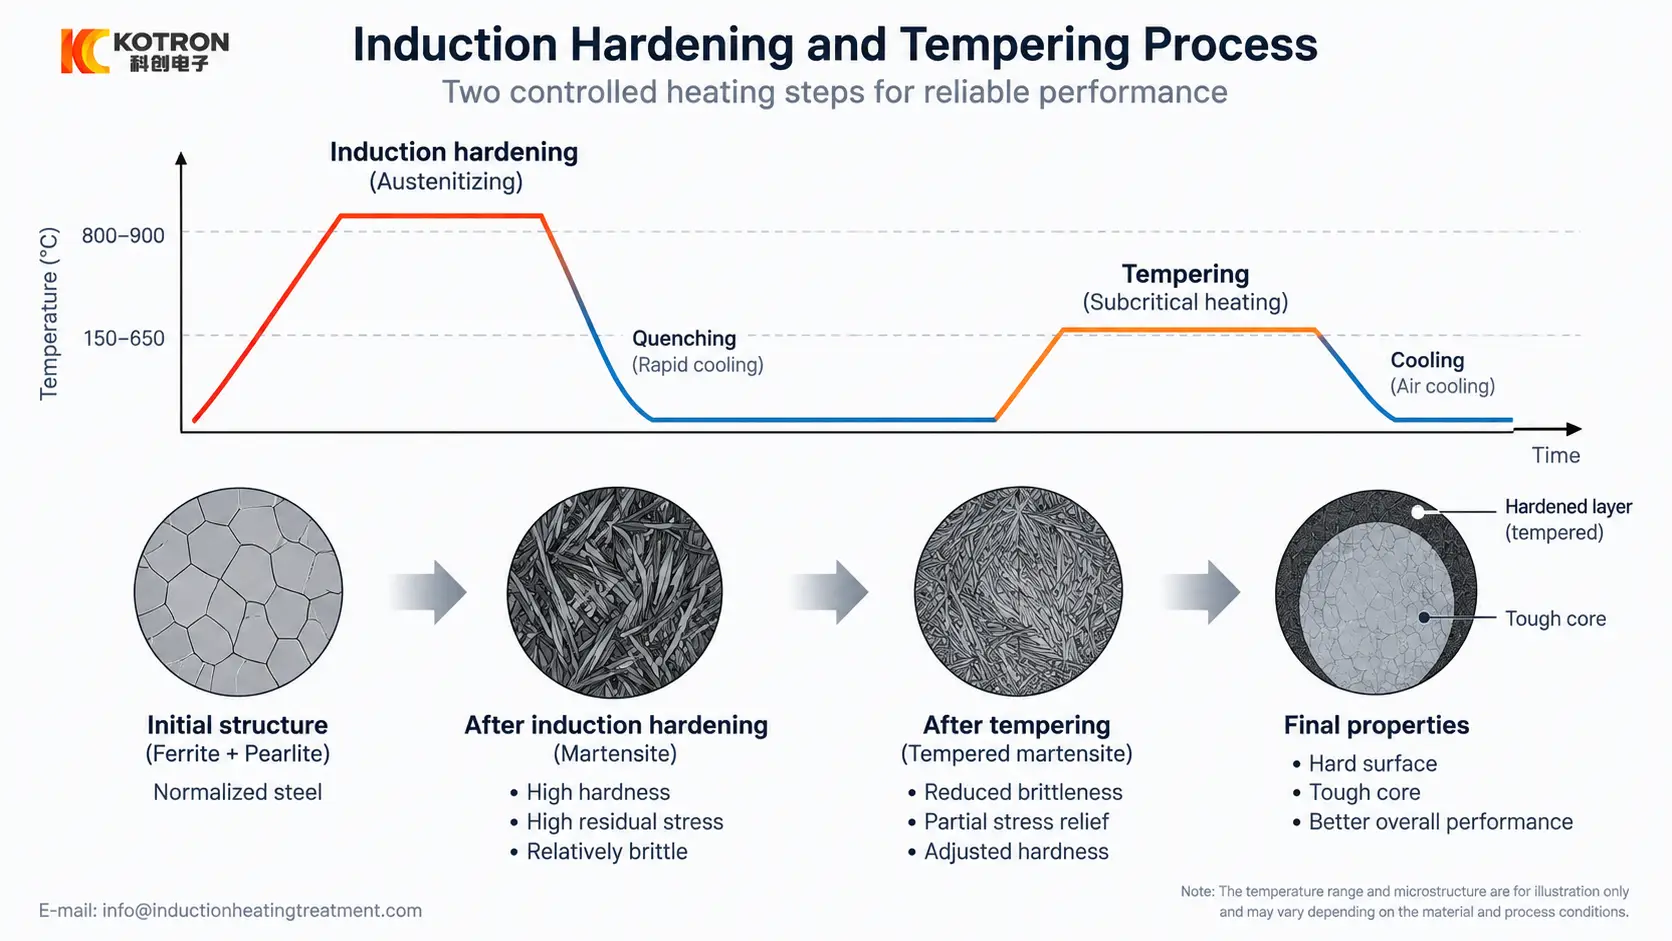
Ход процесса: закаленная заготовка → индукционная закалка → закаленная заготовка.
5. Индукционная закалка и закалка в печи — это не один и тот же термический цикл
Для отпуска можно использовать как индукционный нагрев, так и печной нагрев., но они по-разному отдают тепло.
Закалка в печи обычно подвергает большую часть детали относительно продолжительному циклу нагрева.. Индукционная закалка позволяет нагреть более локально и в течение более короткого цикла., в зависимости от комплектации детали и оборудования.
При обработке сталей индукционной закалки методом ASM специально различаются требования к температурно-временному воздействию печной и индукционной закалки.. (Цифровая библиотека АСМ)
По этой причине, один метод не следует считать автоматически эквивалентным другому просто потому, что используется та же самая пиковая температура..
Выбор между ними зависит от требуемой закаленной зоны., производственный процесс и подтвержденный материальный результат.
Выбор оборудования происходит после установления этого металлургического требования.. Отдельный вопрос заключается в том, подходит ли приложение лучше для система индукционной закалки или другой метод закалки.
6. Как следует оценивать окончательный результат?
Если закалка является частью указанного процесса, важным условием приемки обычно является условие после отпуска, не только состояние сразу после индукционной закалки.
Например, если на чертеже указана конечная твердость поверхности, это значение должно быть оценено на соответствующем этапе завершенной последовательности термообработки..
Другие требования могут включать глубину корпуса., образец закалки, микроструктура, допуск на размер или проверка трещин, в зависимости от спецификации компонента.
Поэтому план проверки должен соответствовать чертежу и применимым технологическим требованиям.. Машина, завершающая запрограммированный цикл нагрева, подтверждает, что процесс пошел.; он сам по себе не подтверждает, что все указанные свойства готовой детали достигнуты..
Для более детального обсуждения этого различия, см. наше руководство по инспекция индукционной закалки, включая твердость поверхности, эффективная глубина гильзы и проверка структуры закалки.
7. Какая информация определяет требование к отпуску?
При оценке отпуска после индукционной закалки, самая полезная стартовая информация относительно проста:
•Материал
•чертежом детали
•закаленную область
•требуемая конечная твердость
•требование к глубине корпуса, если указано
•любые требования к отпуску или окончательной термообработке, определенные чертежом
Если существующий процесс закалки уже одобрен, информация о его процессе также может служить полезной справочной информацией..
Цель состоит в том, чтобы сначала определить требуемое конечное состояние материала.. Затем метод нагрева и конфигурация оборудования могут быть разработаны с учетом этого требования..
Ключевой вывод
Отпуск после индукционной закалки это не просто дополнительный этап нагрева, используемый для снижения твердости.. Он изменяет закаленное состояние после закалки и может регулировать твердость., прочность, остаточное напряжение и стабильность размеров до конечного состояния, требуемого спецификацией компонента..
индукционная закалка → закалка → отпуск при необходимости → окончательная проверка
Правильный режим отпуска — это тот, который обеспечивает заданное конечное состояние детали, а не температура или цикл, скопированные с другого компонента..
Не уверены, нуждается ли ваша деталь в закалке?
Отправьте нам материал, чертеж детали и требуемая конечная твердость. Мы можем помочь определить требования к закалке и правильный метод нагрева для конкретного применения..










