Geradheit der Zahnstange nach dem Induktionshärten: Warum es zu Verzerrungen kommt und was überprüft werden muss
Diagnose von Geradheitsänderungen bei langen Zahnstangen vor der Anpassung des Härteprozesses
Eine Zahnstange kann ihre Härteanforderung noch erfüllen Maßprüfung nach Induktionshärten nicht bestanden. Auf langen Gestellen, die Veränderung kann als Längskrümmung erscheinen, Biegen oder ein Verlust der Geradheit.
In diesem Artikel, Unter Verzug versteht man vor allem eine messbare Änderung der Geradheit oder Längsbiegung der Zahnstange nach dem Aushärten. Das bedeutet nicht, dass jedes Dimensionsproblem gleich ist. Abhängig von der Zeichnung, Das kontrollierte Merkmal kann die Geradheit einer Montagefläche sein, des Zahnstangenkörpers relativ zu einem Bezugspunkt, oder eine andere spezifizierte geometrische Beziehung.
Vor Änderung der Induktionsparameter, zwei Fragen sollten beantwortet werden:
1. Welches geometrische Merkmal liegt tatsächlich außerhalb der Toleranz??
2. War diese Abweichung bereits vor der Aushärtung vorhanden??
Diese beiden Kontrollen können unnötige Änderungen am Heizprozess verhindern, wenn die Ursache des Problems woanders liegt.
2. Warum lange Zahnstangen empfindlich auf Geradheitsänderungen reagieren
3. Heiz- und Scanbedingungen, die sich auf die Geradheit des Racks auswirken
4. Auch Abschrecken und Werkstückauflage können das Ergebnis beeinflussen
5. Was überprüft werden sollte, wenn die Geradheit außerhalb der Toleranz liegt?
6. Welche Informationen helfen bei der Beurteilung eines Zahnstangenverformungsproblems??
1. Wird die Verformung tatsächlich durch Induktionshärtung verursacht??
Eine erst nach der Aushärtung durchgeführte Messung kann nicht zeigen, wie viel der Abweichung tatsächlich durch den Aushärtungsprozess entstanden ist.
Eingehender Materialzustand, vorherige Bearbeitung, Restspannung und Vorhärtegeometrie können das Endergebnis beeinflussen. Eine Zahnstange, die vor dem Härten bereits eine Längsbiegung aufweist, kann danach immer noch außerhalb der Toleranz liegen, auch wenn der Härteprozess kaum zusätzliche Vorteile bringt Verzerrungen.
Wo Geradheit entscheidend ist, Der sinnvollste Vergleich ist daher der Vergleich vor dem Härten und nach dem Härten.
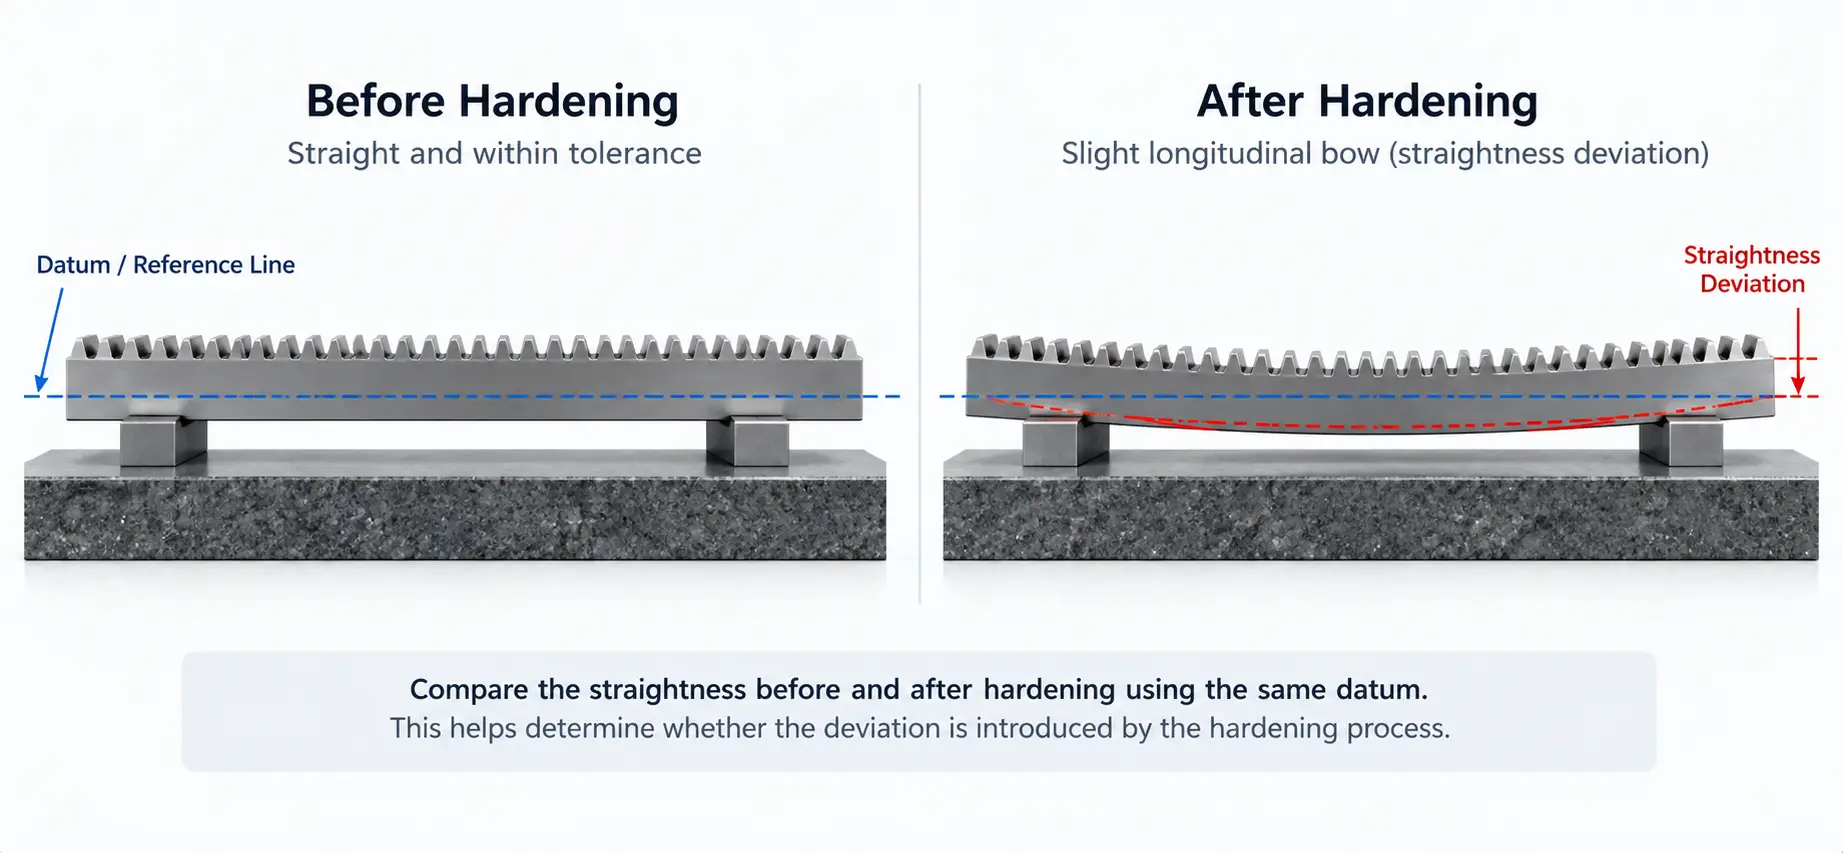
Ideal, Das gleiche zeichnungsgesteuerte Merkmal sollte mit demselben Datum und einer vergleichbaren Prüfmethode überprüft werden.
Nützliche Beobachtungen sind::
— Geradheit vor dem Härten
— Geradheit nach dem Aushärten
— Richtung der Änderung
— Wo entlang des Gestells die größte Abweichung auftritt
— Ob sich das gleiche Muster an mehreren Stellen wiederholt
Eine wiederholbare Biegung, die nach dem Härten auftritt, weist darauf hin, dass irgendwo in der Herstellungs- oder Härtesequenz ein wiederholbarer Zustand vorliegt. Mögliche Quellen können frühere Bearbeitungszustände sein, Spannvorrichtung, Erwärmen, Abschrecken oder Werkstückauflage.
Es sollte nicht automatisch als Induktionsleistungsproblem behandelt werden.
2. Warum lange Zahnstangen empfindlich auf Geradheitsänderungen reagieren
A Zahnstange hat einen asymmetrischen Querschnitt. Eine Seite enthält das Zahnprofil, während der Rackkörper und die gegenüberliegenden Oberflächen unterschiedliche Geometrien und Wärmeflussbedingungen aufweisen.
Beim lokalen Induktionshärten, Der Zahnbereich wird schnell erhitzt, während ein Großteil des umgebenden Zahnstangenkörpers auf einer niedrigeren Temperatur bleibt.
Dieser Temperaturunterschied führt zu einer ungleichen Wärmeausdehnung im gesamten Abschnitt. Abkühlung und Phasenumwandlung während des Härtens führen dann zu weiteren Dimensionsänderungen.
Für ein langes Rack, Schon relativ kleine lokale Veränderungen können als Längsverbiegung oder als messbarer Geradlinigkeitsverlust über die gesamte Länge sichtbar werden.
Auch der Rackbereich ist wichtig. Zwei Teile mit ähnlichem Zahnmodul und ähnlicher Zahnform können je nach Körperdicke unterschiedlich reagieren, Breite oder Gesamtsteifigkeit ist unterschiedlich.
Aus diesem Grund, Ein akzeptables Ergebnis der Zahnhärtung bedeutet nicht automatisch, dass auch die endgültige Zahnstangengeometrie innerhalb der Toleranz bleibt.
3. Heiz- und Scanbedingungen, die sich auf die Geradheit des Racks auswirken
Lange Zahnstangen werden üblicherweise durch Formen gehärtet relative Bewegung zwischen der Zahnstange und dem Induktor.
Bei unveränderten übrigen Prozessbedingungen, Durch Ändern der Vorschub- oder Abtastrate ändert sich die Zeit, die jeder Abschnitt in der aktiven Heizzone verbringt.
Leistung, Scanrate und Induktorposition müssen daher zusammen betrachtet werden.
Eine weitere wichtige Variable ist der Kopplungsabstand zwischen dem Induktor und den Zahnstangenzähnen. Wenn sich dieser Abstand entlang der Verfahrlänge ändert, Auch der lokale Wärmeeintrag kann sich ändern.
Auf einem langen Gestell, Dadurch kann sich der Temperaturunterschied zwischen der beheizten Zahnseite und dem kühleren Zahnstangenkörper ändern, legen wiederum, beeinflussen die Geradheit nach dem Härten.
Dies wird insbesondere nach einer Prozessanpassung wichtig.
Zum Beispiel, Eine Erhöhung der Wärmezufuhr zur Korrektur unzureichender Härte oder Härtetiefe kann auch den thermischen Zustand des Zahnstangenabschnitts verändern. Das metallurgische Ergebnis kann sich verbessern, während das dimensionale Ergebnis schlechter wird.
Für allgemeine Fragen zu ungleichmäßiger Induktionserwärmung oder Scan-Hardening-Methoden, Diese Themen sollten besser separat behandelt werden. Bei einer Geradheitsuntersuchung, Die entscheidende Frage ist, ob der Heizzyklus entlang des Gestells konsistent bleibt und ob Prozessänderungen mit messbaren Änderungen in der Geometrie einhergehen.
4. Auch Abschrecken und Werkstückauflage können das Ergebnis beeinflussen
Die Dimensionsänderung hört nicht auf, wenn das Gestell die Heizzone verlässt.
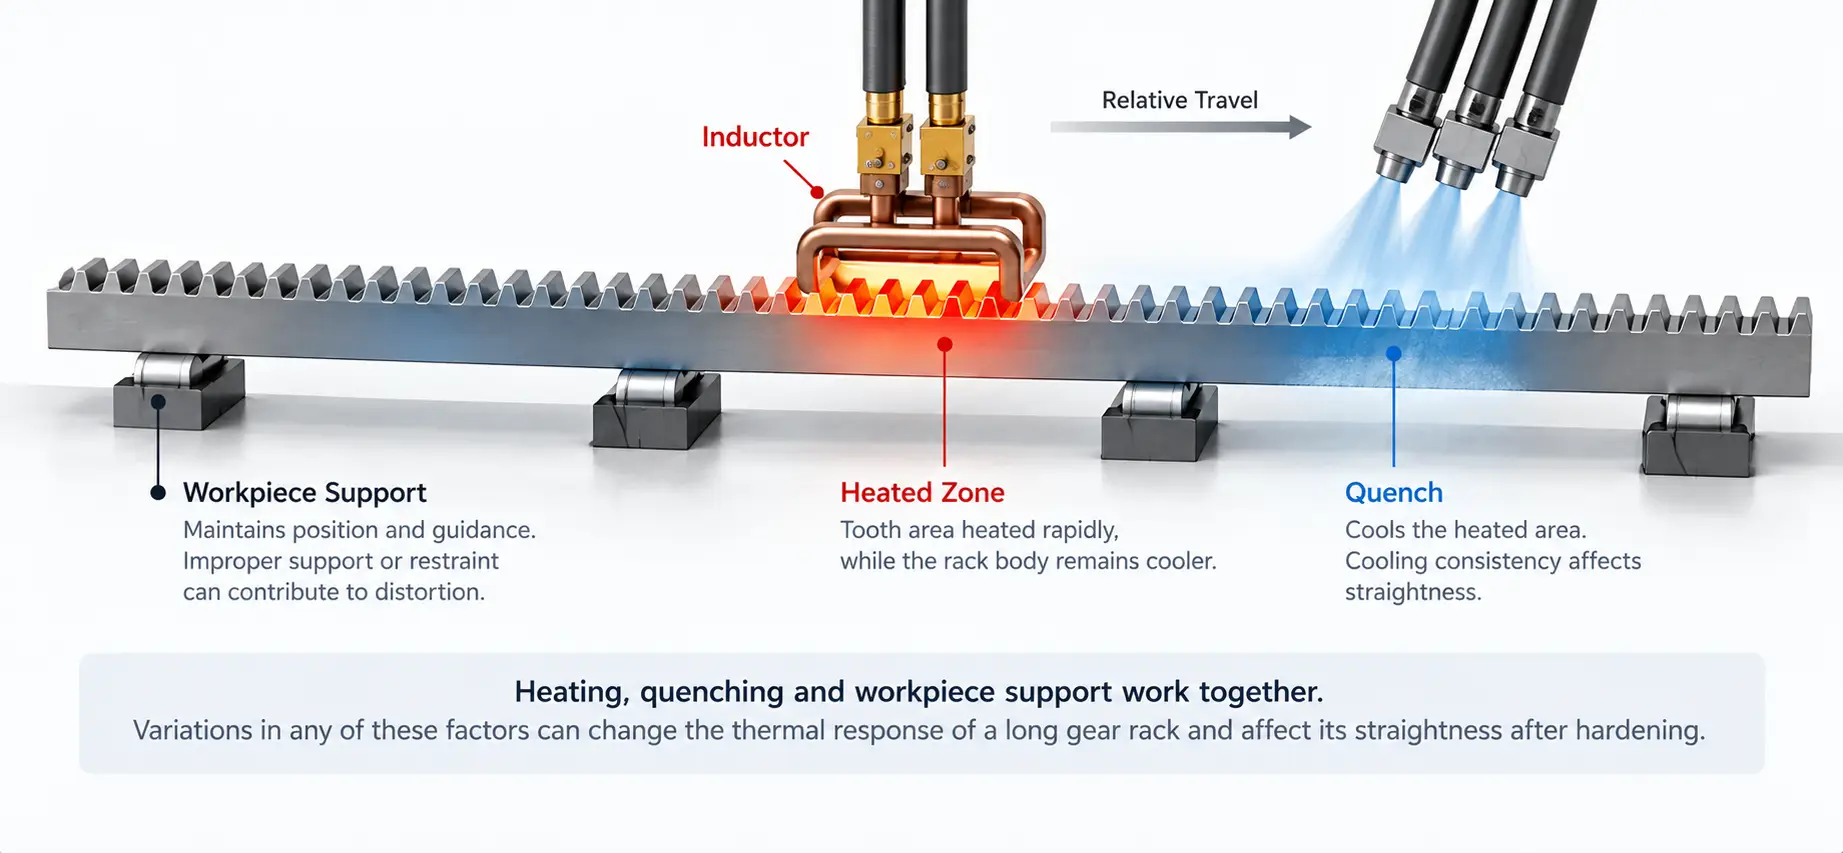
Abschrecken steuert, wie schnell und gleichmäßig der erhitzte Bereich abkühlt. Für ein Geradheitsproblem, Die Hauptfragen sind, ob die Kühlabdeckung konsistent ist, ob die Abschreckung relativ zur beheizten Zone korrekt positioniert bleibt, und ob diese Bedingungen während des Scans stabil bleiben.
Eine ungleichmäßige Kühlung im gesamten Rackbereich kann zur Biegung beitragen, selbst wenn das Heizmuster wiederholbar erscheint.
Für lange Gestelle, Die mechanische Unterstützung muss auch beim Erhitzen und Abschrecken stabil bleiben.
Unterstützung und Zurückhaltung hängen zusammen, aber sie sind nicht dasselbe.
Die Unterstützung hilft, den Durchhang zu kontrollieren, Position und Führung während der Bewegung.
Die Befestigung oder Einspannung beeinflusst, wie frei sich das Rack ausdehnen kann, ziehen sich während des thermischen Zyklus zusammen oder bewegen sich.
Wenn das Rack durchhängt oder sich verschiebt, Der Kopplungsabstand zwischen Induktor und Zähnen kann sich ändern. Wenn das Werkstück zu stark oder ungleichmäßig gespannt ist, Auch seine Dimensionsreaktion kann sich ändern.
Die richtige Anordnung hängt von der Racklänge ab, Abschnittssteifigkeit, Maschinenlayout und die Art und Weise, wie sich das Teil durch die Härtestation bewegt.
5. Was überprüft werden sollte, wenn die Geradheit außerhalb der Toleranz liegt?
Bevor Sie die Maschineneinstellungen ändern, Definieren Sie zunächst genau, was außerhalb der Toleranz liegt.
Überprüfen:
— Welche Fläche oder Bezugspunkt wird geprüft
— Ob das gleiche geometrische Merkmal vor und nach dem Härten gemessen wurde
— Ob das Problem ein Bogen in voller Länge ist, lokale Geradheit, seitliches Biegen, Drehung oder eine andere zeichnungsgesteuerte Funktion
— Ob die Inspektionsmethode und der Supportzustand vergleichbar sind
Erst wenn das Dimensionsproblem klar definiert ist, wird die Fehlerbehebung im Prozess sinnvoll.
| Beobachtetes Ergebnis | Bereiche, die zuerst untersucht werden sollten |
|---|---|
| Die Zahnstange war bereits vor dem Aushärten gebogen | Eingehender Materialzustand, vorherige Bearbeitung, Eigenspannung |
| Eine ähnliche neue Biegung tritt nach dem Aushärten immer wieder auf | Vorheriger Bearbeitungszustand, Spannvorrichtung, Erwärmen, Abschrecken, Stützung |
| Die Verzerrung variiert erheblich von Teil zu Teil | Eingehende Geometrie, Positionierung, Wiederholgenauigkeit der Vorrichtung, Stützung |
| Die Verzerrung ändert sich entlang der Racklänge | Anleitung, Kopplungsabstand, Scan-Konsistenz |
| Die Geradheit ändert sich nach einer Anpassung der Wärmezufuhr | Leistung, Scanrate, resultierende Temperaturunterschied im gesamten Rackbereich |
| Die Härte ist akzeptabel, aber die Geradheit liegt außerhalb der Toleranz | Vorhärtende Geometrie, Heiz-/Abschreck-Gleichgewicht, Unterstützung und Zurückhaltung |
| Die Verzerrung ändert sich nach einer Geschwindigkeitsanpassung | Vorschubgeschwindigkeit zusammen mit Leistung und Abschreckzeitpunkt |
Es handelt sich hierbei um Ermittlungsanweisungen, keine endgültigen Diagnosen.
Ein optisch gleichmäßiges Heizmuster ist kein Beweis dafür, dass das Gestell gerade bleibt, und ein akzeptables Härteergebnis beweist nicht, dass die Maßanforderungen erfüllt wurden.
Metallurgische Akzeptanz und Dimensionsakzeptanz sollten getrennt bewertet werden.
Wenn die Nachhärtegeometrie die vorgegebene Toleranz überschreitet, kann ein Richten erforderlich sein, Dies sollte jedoch nicht als automatischer Schritt für jedes gehärtete Rack betrachtet werden.
Wenn nach dem Aushärten wiederholt der gleiche Maßfehler auftritt, Die Identifizierung und Reduzierung der vorgelagerten Ursache ist sinnvoller, als sich nur auf die Begradigung zu verlassen.
6. Welche Informationen helfen bei der Beurteilung eines Zahnstangenverformungsproblems??
Für eine sinnvolle Erstbegutachtung sind nicht alle Maschinenparameter erforderlich.
Die hilfreichsten Informationen sind normalerweise:
— Zahnstangenzeichnung
— Material und vorheriger Zustand, falls bekannt
— Erforderliche gehärtete Zone
— Zielhärte und Härtetiefe, falls angegeben
— Geradheit oder relevante Geometrie vor dem Härten
— Gemessene Geometrie nach dem Aushärten
— Ort und Richtung der Verzerrung
— Aktuelle Heizung, Scan- und Löschanordnung
Wo möglich, Markieren Sie den betroffenen Bereich, Prüfdatum und erforderliche gehärtete Zone auf der Zeichnung.
Dies macht es einfacher, ein metallurgisches Problem von einem dimensionalen Problem zu trennen und zu bestimmen, welcher Teil des Prozesses zuerst überprüft werden sollte.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Wird der Verzug immer durch Induktionshärten verursacht??
Nicht unbedingt. Eingehender Materialzustand, vorherige Bearbeitung, Eigenspannung und Vorhärtegeometrie können alle dazu beitragen. Der Vergleich des gleichen Merkmals vor und nach der Härtung zeigt, wie viel der Härtungsprozess tatsächlich hinzugefügt hat.
Warum reagieren lange Zahnstangen empfindlicher auf Änderungen der Geradheit??
Ein Gestell hat einen asymmetrischen Querschnitt, und die lokale Erwärmung der Zähne führt zu einer ungleichen Wärmeausdehnung im gesamten Abschnitt. Auf einem langen Gestell, selbst kleine lokale Veränderungen werden als Krümmung über die gesamte Länge sichtbar.
Bedeutet ein akzeptables Härteergebnis, dass das Rack die richtigen Abmessungen hat??
Nein. Metallurgische und maßliche Akzeptanz werden getrennt bewertet. Ein Gestell kann Härte und Gehäusetiefe erfüllen und dennoch die Geradheits- oder Durchbiegungsprüfung nicht bestehen.
Was sollte ich zuerst überprüfen, wenn die Geradheit außerhalb der Toleranz liegt??
Definieren Sie, welche Fläche oder Bezugspunkt außerhalb der Toleranz liegt und ob die Abweichung bereits vor dem Härten vorhanden war. Erst wenn das Problem klar definiert ist, wird die Fehlerbehebung im Prozess sinnvoll.
Welche Informationen muss ich für eine Bewertung einsenden??
Eine Zahnstangenzeichnung, Material und vorheriger Zustand, sofern bekannt, die erforderliche Härtezone, und Geometrie vor und nach dem Härten. Markieren Sie den betroffenen Bereich, Prüfbezugspunkt und gehärtete Zone auf der Zeichnung.
Senden Sie Ihre Zahnstangenzeichnung und aktuelle Prozessinformationen
Fordern Sie eine Erstbewertung an, um ein metallurgisches Problem von einem dimensionalen zu trennen und herauszufinden, welcher Teil des Prozesses zuerst überprüft werden soll.