
Têmpera após endurecimento por indução: Quando é necessário e o que muda?
Revenimento após endurecimento por indução é comumente usado para modificar a condição produzida pela têmpera. Pode reduzir a fragilidade da camada endurecida temperada, aliviar parte da tensão residual e ajustar o equilíbrio final entre dureza e tenacidade. ASM descreve o revenido de aços endurecidos por indução como um tratamento térmico subcrítico usado para fins que incluem tenacidade, ductilidade, estabilidade dimensional, alívio de tensões e controle de propriedades mecânicas. (Biblioteca Digital ASM)
Isso não significa que todos os componentes endurecidos por indução devam receber o mesmo tratamento de revenido. O requisito deve vir do desenho da peça, especificação de material ou processo de tratamento térmico validado. Material, condição endurecida e propriedades finais exigidas afetam a decisão.
2. O que muda durante a têmpera?
3. Quando é necessário o revenido após o endurecimento por indução?
4. Por que a temperatura moderada por si só não é suficiente
5. O revenido por indução e o revenido do forno não são o mesmo ciclo térmico
6. Como deve ser avaliado o resultado final?
7. Quais informações definem o requisito de têmpera?
1. Por que o revenido é usado após o endurecimento por indução?
Durante Endurecimento por indução, a região de superfície selecionada é aquecida e temperada para produzir a estrutura endurecida necessária. Para aços e condições de processo adequadas, isso normalmente envolve a formação de martensita na região endurecida.
A condição de temperado fornece alta dureza, mas também pode ser relativamente frágil e conter tensões residuais significativas. O revenido reaquece o aço endurecido abaixo de sua temperatura crítica de transformação para que esta condição possa ser ajustada sem repetir o processo de austenitização e têmpera. (Biblioteca Digital ASM)
Para peças de produção, o objetivo, portanto, não é simplesmente diminuir a dureza. O revenimento é usado quando o componente final requer um equilíbrio de propriedades diferente da condição quando temperado.
A questão relevante é:
A região endurecida já atende à condição final exigida do material?, ou é necessária uma etapa de têmpera para alcançá-lo?
A resposta depende da especificação do componente e da resposta do material.
2. O que muda durante a têmpera?
Várias propriedades podem mudar durante o revenido, e não devem ser considerados de forma independente.
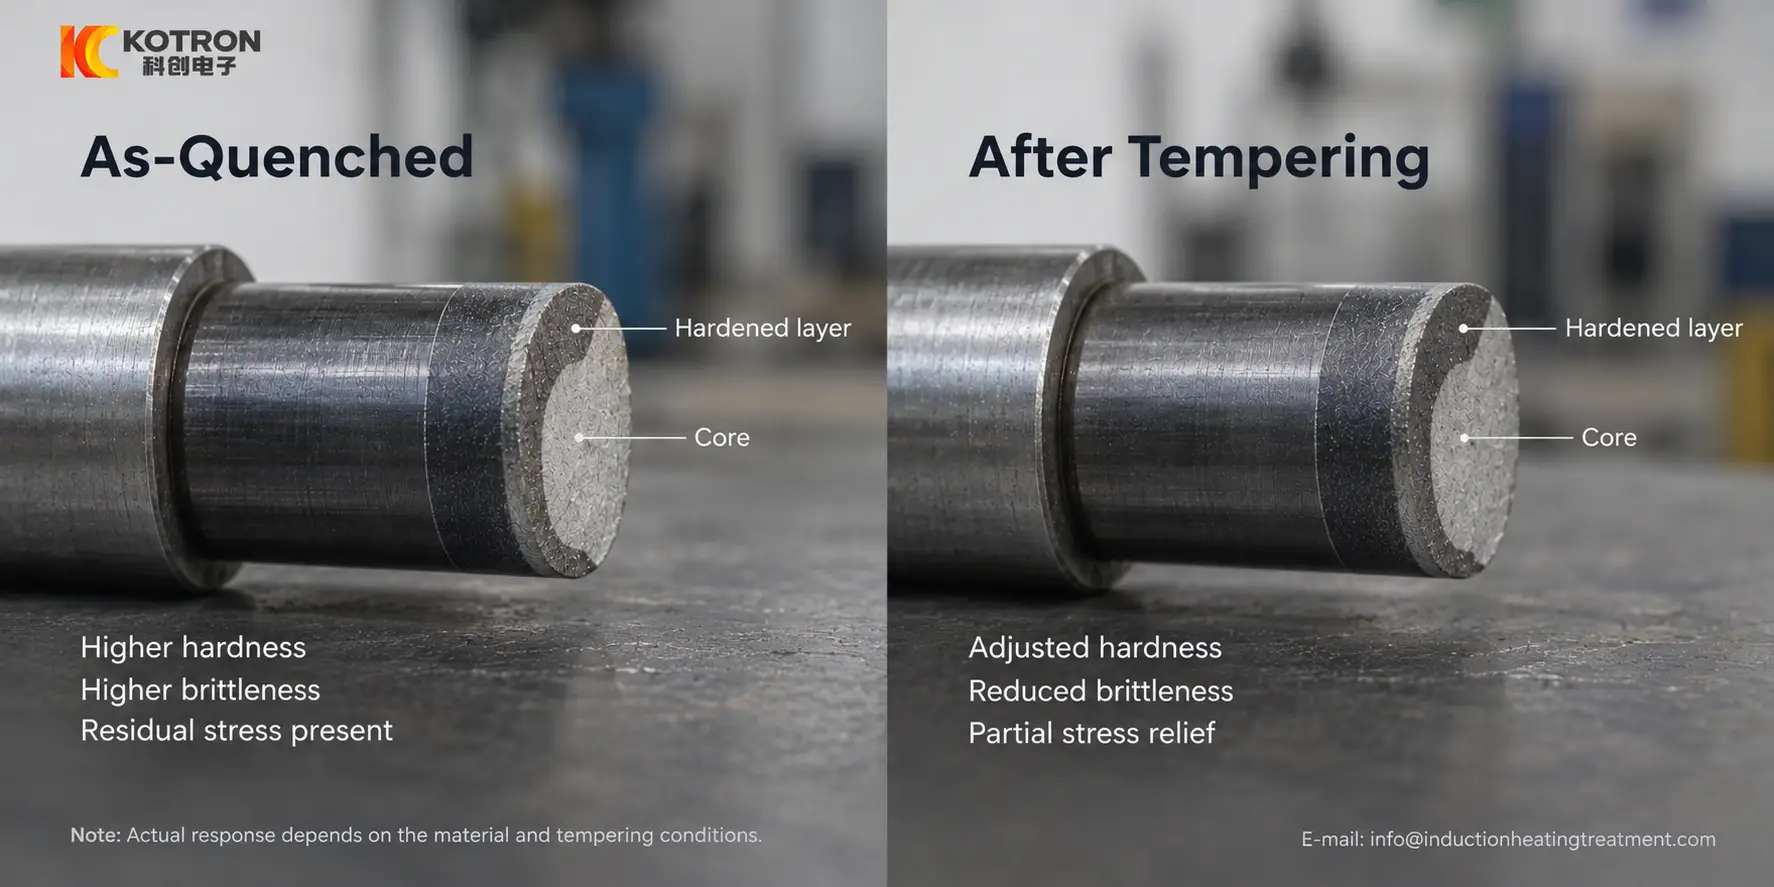
Como extinto vs. condição temperada - dureza, fragilidade e tensão residual mudam.
Dureza
O revenido geralmente reduz a dureza do aço martensítico temperado. A extensão dessa redução depende do aço e do histórico completo de tempo-temperatura do ciclo de revenido. (Biblioteca Digital ASM)
É por isso que um valor de dureza quando temperado não deve ser tratado automaticamente como a dureza final quando o revenido faz parte da sequência de tratamento térmico especificada..
Resistência
A estrutura martensítica temperada pode ser relativamente frágil. O revenimento pode reduzir essa fragilidade e ajustar o equilíbrio entre dureza e tenacidade.
O objetivo não é necessariamente obter a maior dureza possível. É obter a condição necessária para o componente após o processo completo de tratamento térmico.
Estresse residual
O endurecimento por indução cria uma distribuição de tensão residual como resultado do aquecimento localizado, transformação e têmpera. A distribuição real depende do material, geometria e processo da peça.
O revenido pode aliviar parte das tensões criadas durante o endurecimento. O alívio de tensões é um dos propósitos reconhecidos do revenido de aços endurecidos. (Biblioteca Digital ASM)
Isto não deve ser interpretado como significando que o revenido remove toda a tensão residual ou corrige automaticamente a distorção.
Estabilidade Dimensional
O relaxamento do estresse e as mudanças microestruturais durante o revenido podem afetar estabilidade dimensional. Ao mesmo tempo, mudanças dimensionais também podem ocorrer durante o próprio ciclo de têmpera.
Para componentes de precisão, as dimensões relevantes, portanto, precisam ser consideradas após a sequência completa de têmpera e revenido, e não somente após a têmpera..
3. Quando é necessário o revenido após o endurecimento por indução?
Não existe uma regra universal que possa ser aplicada a todos os componentes endurecidos por indução.
Para uma peça de produção estabelecida, o desenho, especificação de tratamento térmico ou processo aprovado normalmente deve definir se o revenido é necessário.
Onde o processo ainda está sendo desenvolvido, a decisão depende principalmente da condição final exigida do componente endurecido.
| Fator | O que precisa ser considerado |
|---|---|
| Material | Diferentes aços respondem de maneira diferente ao endurecimento e ao revenido |
| Condição como extinta | Dureza, o padrão endurecido e o estado de tensão dependem do processo de endurecimento anterior |
| Dureza final necessária | O requisito normalmente se aplica à condição acabada de tratamento térmico |
| Requisito de resistência | A condição de temperado pode não fornecer o equilíbrio necessário entre dureza e tenacidade |
| Área endurecida e geometria | O endurecimento localizado cria diferentes condições térmicas e de tensão em todo o componente |
| Especificação de desenho ou processo | A aceitação da produção deve seguir o requisito especificado de tratamento térmico |
Esta distinção é importante porque o revenido não deve ser usado como uma correção geral para um processo de endurecimento por indução inadequado..
Se um componente tiver um padrão de endurecimento incorreto, profundidade de corte insuficiente, áreas suaves locais ou fissuração, a causa deve primeiro ser investigada no processo de endurecimento e têmpera. A têmpera não compensa todos os problemas criados no início do ciclo.
4. Por que a temperatura moderada por si só não é suficiente
Um processo de têmpera não pode ser definido apenas pela temperatura.
A resposta metalúrgica depende de ambos temperatura e tempo, juntamente com fatores como a composição do aço e a condição produzida durante o endurecimento. ASM trata especificamente a exposição tempo-temperatura como uma questão central ao comparar o revenido por indução com o revenido em forno convencional. (Biblioteca Digital ASM)
Isto se torna especialmente importante quando um processo de têmpera de forno existente está sendo considerado para conversão para aquecimento por indução..
Uma declaração como:
“O processo do forno usa essa temperatura, então o processo de indução deve usar a mesma temperatura.”
não é suficiente para estabelecer um processo equivalente.
O aquecimento por indução pode levar uma região selecionada à temperatura muito mais rapidamente e pode produzir um histórico térmico diferente do aquecimento do forno. O processo, portanto, deve ser desenvolvido em torno das propriedades finais exigidas, em vez de ser copiado apenas de um valor de temperatura nominal..
A condição de revenido necessária pode depender:
•material
•condição endurecida
•dureza final necessária
•área tratada
•método de aquecimento
•tempo à temperatura
•geometria da peça
Nenhuma combinação única de tempo-temperatura deve ser considerada aplicável a todos os componentes endurecidos por indução.
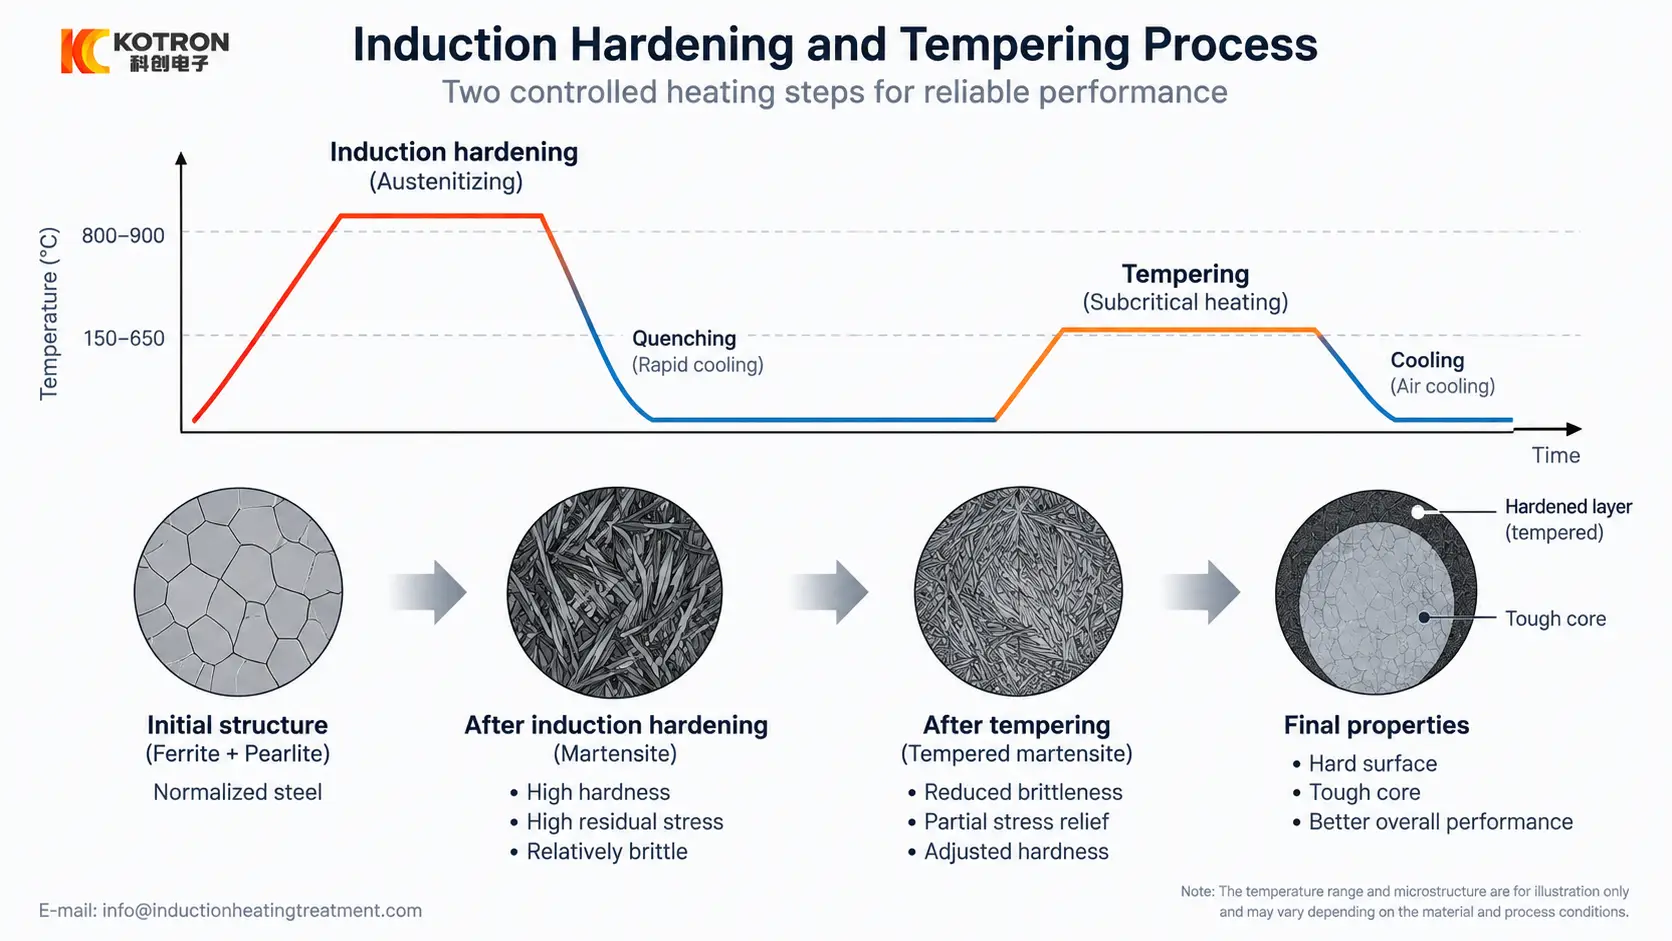
Fluxo do processo: peça endurecida → têmpera por indução → peça temperada.
5. O revenido por indução e o revenido do forno não são o mesmo ciclo térmico
Tanto o aquecimento por indução quanto o aquecimento do forno podem ser usados para têmpera, mas eles fornecem calor de maneira diferente.
O revenimento do forno geralmente expõe uma porção maior do componente a um ciclo de aquecimento relativamente prolongado. O revenido por indução pode aplicar calor mais localmente e em um ciclo mais curto, dependendo da disposição da peça e do equipamento.
O tratamento da ASM para aços endurecidos por indução distingue especificamente os requisitos de exposição tempo-temperatura do forno e revenido por indução. (Biblioteca Digital ASM)
Por esse motivo, um método não deve ser considerado automaticamente equivalente ao outro simplesmente porque a mesma temperatura de pico é usada.
A escolha entre eles depende da zona temperada necessária, processo de produção e resultado de material validado.
A seleção do equipamento ocorre após o estabelecimento deste requisito metalúrgico. Uma questão separada é então se a aplicação é mais adequada para um sistema de têmpera por indução ou outro método de têmpera.
6. Como deve ser avaliado o resultado final?
Se o revenido fizer parte do processo especificado, a condição de aceitação importante é normalmente a condição depois de temperado, não apenas a condição imediatamente após o endurecimento por indução.
Por exemplo, se o desenho especificar a dureza final da superfície, esse valor deve ser avaliado no estágio apropriado da sequência completa de tratamento térmico.
Outros requisitos podem incluir profundidade do caso, padrão de endurecimento, microestrutura, tolerância dimensional ou inspeção de trincas, dependendo da especificação do componente.
O plano de inspeção deve, portanto, seguir o desenho e os requisitos de processo aplicáveis. Uma máquina que completa o ciclo de aquecimento programado confirma que o processo decorreu; não confirma por si só que todas as propriedades especificadas da peça acabada foram alcançadas.
Para uma discussão mais detalhada desta distinção, consulte o nosso guia de inspeção de endurecimento por indução, incluindo dureza superficial, verificação eficaz da profundidade do case e do padrão de endurecimento.
7. Quais informações definem o requisito de têmpera?
Ao avaliar o revenido após o endurecimento por indução, a informação inicial mais útil é relativamente simples:
•material
•desenho da peça
•área endurecida
•dureza final necessária
•requisito de profundidade da camada superficial, se especificado
•qualquer requisito de têmpera definido por desenho ou tratamento térmico final
Se um processo de têmpera existente já estiver aprovado, suas informações de processo também podem fornecer uma referência útil.
O objetivo é definir primeiro a condição final necessária do material. O método de aquecimento e a configuração do equipamento podem então ser desenvolvidos em torno desse requisito.
Principal vantagem
Revenimento após endurecimento por indução não é simplesmente uma etapa de aquecimento adicional usada para reduzir a dureza. Ele modifica a condição endurecida e pode ajustar a dureza, resistência, tensão residual e estabilidade dimensional em direção à condição final exigida pela especificação do componente.
endurecimento por indução → têmpera → revenimento quando necessário → verificação final
A condição de revenimento correta é aquela que produz a condição final especificada da peça – não uma temperatura ou ciclo copiado de outro componente.
Não tenho certeza se sua peça precisa ser temperada?
Envie-nos o material, desenho da peça e dureza final necessária. Podemos ajudar a definir os requisitos de têmpera e o método de aquecimento correto para a aplicação.










