
Odpuszczanie po hartowaniu indukcyjnym: Kiedy jest to potrzebne i co to zmienia?
Odpuszczanie po hartowaniu indukcyjnym jest powszechnie stosowany do modyfikowania stanu powstałego w wyniku hartowania. Może zmniejszyć kruchość hartowanej warstwy, złagodzić część naprężeń szczątkowych i dostosować ostateczną równowagę pomiędzy twardością i wytrzymałością. ASM opisuje odpuszczanie stali hartowanych indukcyjnie jako podkrytyczną obróbkę cieplną stosowaną do celów obejmujących zwiększenie wytrzymałości, plastyczność, stabilność wymiarowa, odprężanie i kontrola właściwości mechanicznych. (Biblioteka cyfrowa ASM)
Nie oznacza to, że każdy element hartowany indukcyjnie powinien zostać poddany takiej samej obróbce odpuszczającej. Wymaganie powinno pochodzić z rysunku części, specyfikacja materiału lub zatwierdzony proces obróbki cieplnej. Materiał, stan utwardzenia i wymagane właściwości końcowe wpływają na decyzję.
2. Co zmienia się podczas hartowania?
3. Kiedy potrzebne jest odpuszczanie po hartowaniu indukcyjnym?
4. Dlaczego sama temperatura odpuszczania nie wystarczy
5. Odpuszczanie indukcyjne i odpuszczanie w piecu to nie ten sam cykl termiczny
6. Jak należy ocenić wynik końcowy?
7. Jakie informacje określają wymagania dotyczące odpuszczania?
1. Dlaczego po hartowaniu indukcyjnym stosuje się odpuszczanie??
podczas hartowanie indukcyjne, wybrany obszar powierzchni jest podgrzewany i hartowany w celu uzyskania wymaganej utwardzonej struktury. Dla odpowiednich stali i warunków procesu, zwykle wiąże się to z tworzeniem się martenzytu w utwardzonym obszarze.
Stan po hartowaniu zapewnia wysoką twardość, ale może być również stosunkowo kruchy i zawierać znaczne naprężenia własne. Odpuszczanie ponownie nagrzewa zahartowaną stal poniżej jej krytycznej temperatury przemiany, dzięki czemu ten stan można dostosować bez powtarzania procesu austenityzacji i hartowania. (Biblioteka cyfrowa ASM)
Do części produkcyjnych, celem nie jest zatem proste zmniejszenie twardości. Odpuszczanie stosuje się, gdy końcowy komponent wymaga innego bilansu właściwości niż stan po hartowaniu.
Odpowiednie pytanie brzmi:
Czy po hartowaniu utwardzony obszar spełnia już wymagany końcowy stan materiałowy?, lub aby to osiągnąć, wymagany jest etap hartowania?
Odpowiedź zależy od specyfikacji komponentu i reakcji materiału.
2. Co zmienia się podczas hartowania?
Podczas odpuszczania może zmienić się kilka właściwości, i nie należy ich rozpatrywać niezależnie.
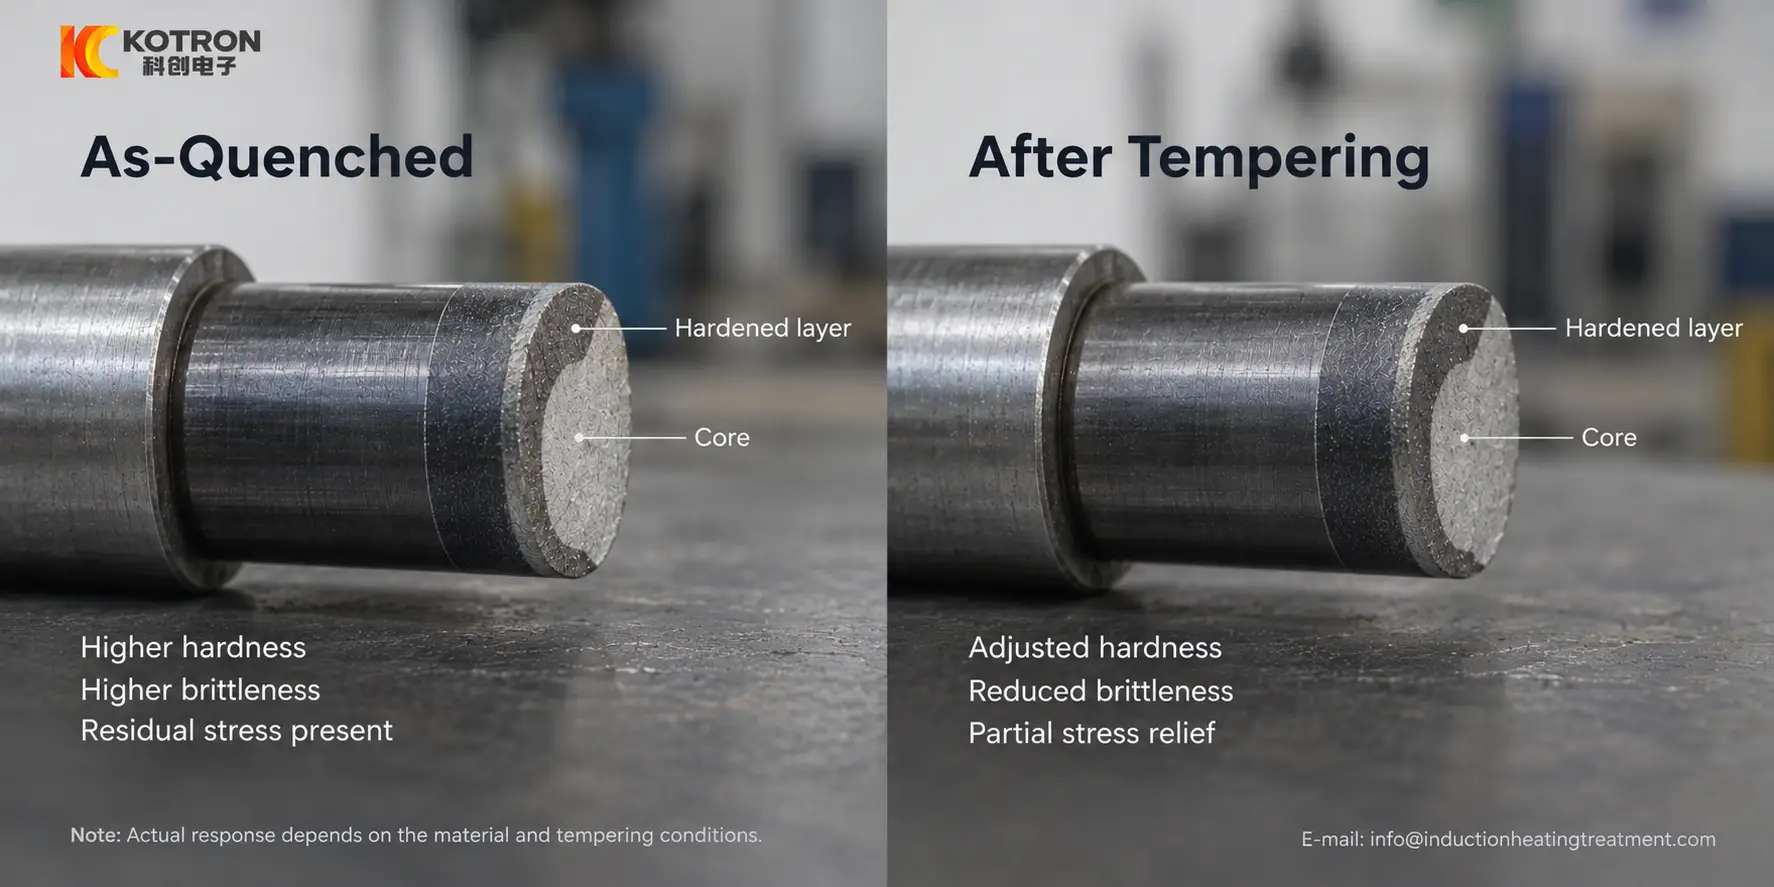
Po hartowaniu vs. stan odpuszczony – twardość, kruchość i naprężenia szczątkowe ulegają zmianie.
Twardość
Odpuszczanie ogólnie zmniejsza twardość hartowanej stali martenzytycznej. Stopień tej redukcji zależy od stali i całkowitej historii czasu i temperatury cyklu odpuszczania. (Biblioteka cyfrowa ASM)
Z tego powodu wartość twardości po hartowaniu nie powinna być automatycznie traktowana jako twardość końcowa, gdy odpuszczanie jest częścią określonej sekwencji obróbki cieplnej.
Wytrzymałość
Po hartowaniu struktura martenzytyczna może być stosunkowo krucha. Odpuszczanie może zmniejszyć tę kruchość i dostosować równowagę między twardością a wytrzymałością.
Celem nie jest koniecznie uzyskanie najwyższej możliwej twardości. Ma na celu uzyskanie stanu wymaganego dla elementu po całkowitym procesie obróbki cieplnej.
Stres szczątkowy
Hartowanie indukcyjne powoduje rozkład naprężeń szczątkowych w wyniku miejscowego nagrzewania, transformacja i wygaszenie. Rzeczywisty rozkład zależy od materiału, geometria części i proces.
Odpuszczanie może złagodzić część naprężeń powstałych podczas hartowania. Jednym z uznanych celów odpuszczania stali hartowanych jest odprężanie. (Biblioteka cyfrowa ASM)
Nie należy tego interpretować w ten sposób, że odpuszczanie usuwa wszystkie naprężenia szczątkowe lub automatycznie koryguje odkształcenia.
Stabilność wymiarowa
Może to mieć wpływ na relaksację naprężeń i zmiany mikrostrukturalne podczas odpuszczania stabilność wymiarowa. Jednocześnie, zmiany wymiarowe mogą również wystąpić podczas samego cyklu odpuszczania.
Do elementów precyzyjnych, dlatego też odpowiednie wymiary należy uwzględnić po całej sekwencji hartowania i odpuszczania, a nie dopiero po hartowaniu.
3. Kiedy potrzebne jest odpuszczanie po hartowaniu indukcyjnym?
Nie ma uniwersalnej zasady, którą można zastosować do każdego elementu hartowanego indukcyjnie.
Dla ustalonej części produkcyjnej, rysunek, specyfikacja obróbki cieplnej lub zatwierdzony proces powinny zwykle określać, czy wymagane jest odpuszczanie.
Gdzie proces jest wciąż rozwijany, decyzja zależy głównie od stanu końcowego wymaganego od hartowanego elementu.
| Czynnik | Co należy wziąć pod uwagę |
|---|---|
| Materiał | Różne stale reagują w różny sposób na hartowanie i odpuszczanie |
| Stan po hartowaniu | Twardość, wzór utwardzenia i stan naprężeń zależą od poprzedzającego procesu hartowania |
| Wymagana twardość końcowa | Wymaganie to zwykle dotyczy gotowego stanu poddanego obróbce cieplnej |
| Wymóg wytrzymałości | Stan po hartowaniu może nie zapewniać wymaganej równowagi twardości i wytrzymałości |
| Utwardzony obszar i geometria | Miejscowe utwardzanie powoduje powstawanie różnych warunków termicznych i naprężeń w elemencie |
| Specyfikacja rysunku lub procesu | Odbiór produkcji powinien być zgodny z określonymi wymaganiami dotyczącymi obróbki cieplnej |
To rozróżnienie ma znaczenie, ponieważ odpuszczanie nie powinno być stosowane jako ogólna korekta nieodpowiedniego procesu hartowania indukcyjnego.
Jeśli komponent ma nieprawidłowy wzór hartowania, niewystarczająca głębokość obudowy, lokalne miękkie obszary lub pękanie, przyczynę należy najpierw zbadać w procesie hartowania i hartowania. Odpuszczanie nie kompensuje wszystkich problemów powstałych na początku cyklu.
4. Dlaczego sama temperatura odpuszczania nie wystarczy
Procesu odpuszczania nie można zdefiniować wyłącznie na podstawie temperatury.
Odpowiedź metalurgiczna zależy od obu temperatura i czas, wraz z czynnikami takimi jak skład stali i stan powstający podczas hartowania. ASM w szczególności traktuje ekspozycję czasowo-temperaturową jako kluczową kwestię przy porównywaniu odpuszczania indukcyjnego z konwencjonalnym odpuszczaniem w piecu. (Biblioteka cyfrowa ASM)
Staje się to szczególnie ważne, gdy rozważa się konwersję istniejącego procesu odpuszczania w piecu na ogrzewanie indukcyjne.
Oświadczenie takie jak:
„W procesie piecowym wykorzystuje się tę temperaturę, dlatego w procesie indukcji należy stosować tę samą temperaturę.
nie wystarczy do ustanowienia równoważnego procesu.
Ogrzewanie indukcyjne może znacznie szybciej doprowadzić wybrany obszar do temperatury i może spowodować inną historię termiczną niż ogrzewanie w piecu. Dlatego proces należy opracować w oparciu o wymagane właściwości końcowe, a nie kopiować wyłącznie na podstawie nominalnej wartości temperatury.
Wymagany stan odpuszczania może zależeć od:
•materiał
•stan po hartowaniu
•wymagana twardość końcowa
•leczony obszar
•metoda ogrzewania
•czasu w temperaturze
•geometria części
Nie należy zakładać, że żadna pojedyncza kombinacja czasu i temperatury nie będzie miała zastosowania do wszystkich elementów hartowanych indukcyjnie.
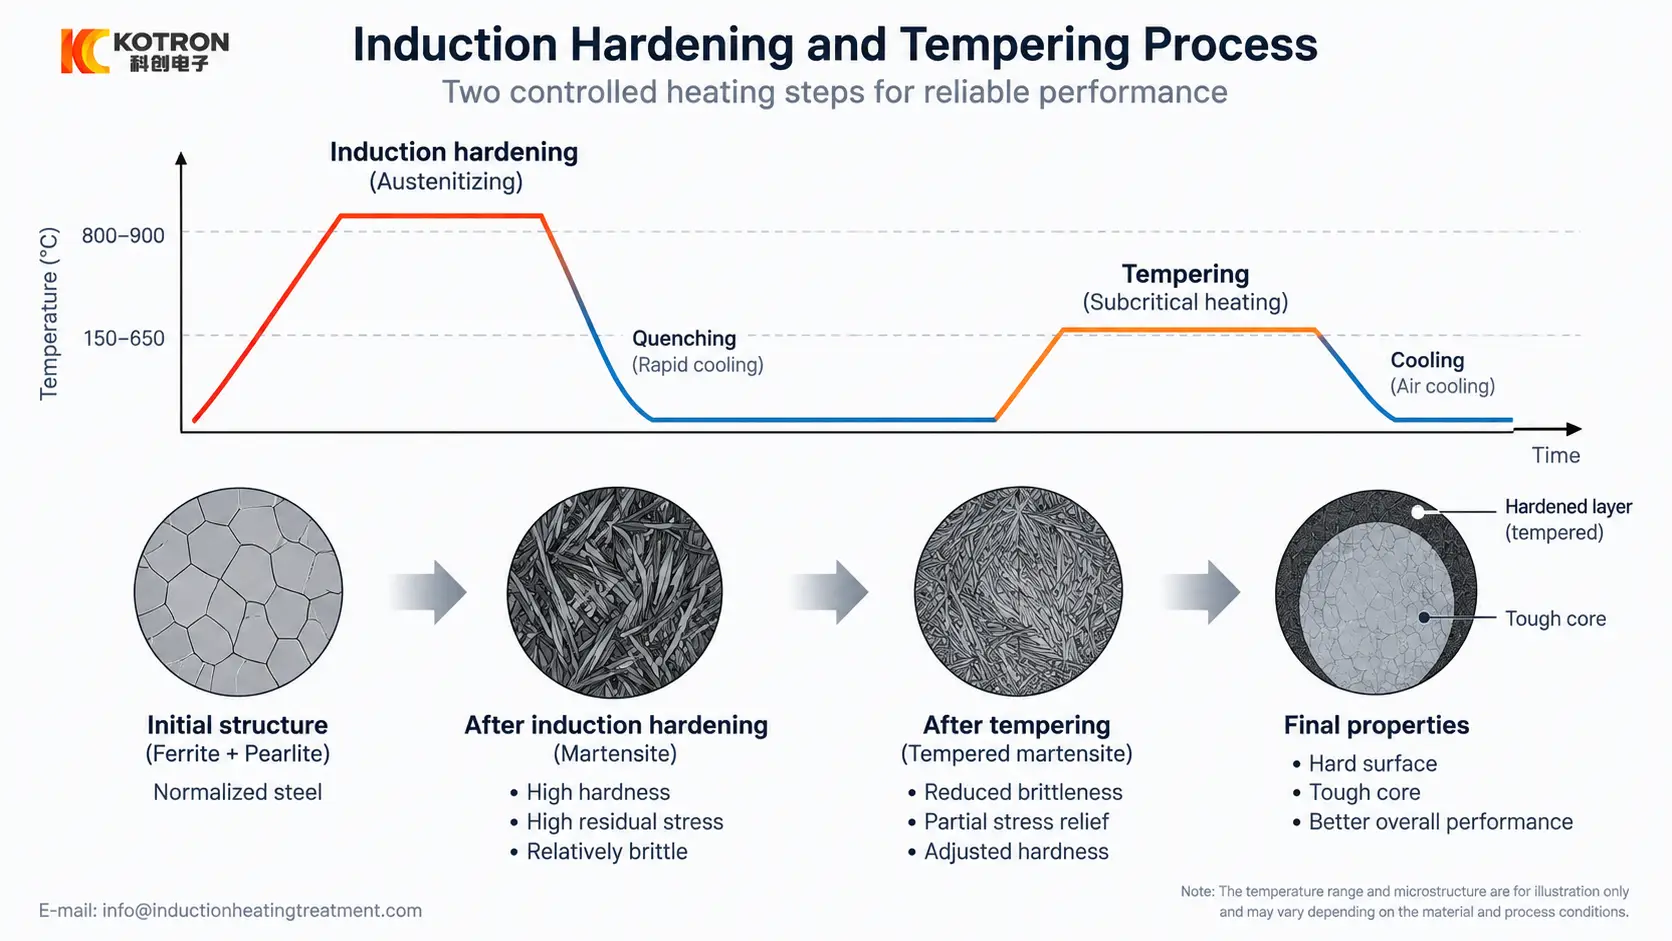
Przebieg procesu: przedmiot obrabiany hartowany → odpuszczanie indukcyjne → przedmiot obrabiany hartowany.
5. Odpuszczanie indukcyjne i odpuszczanie w piecu to nie ten sam cykl termiczny
Do odpuszczania można stosować zarówno ogrzewanie indukcyjne, jak i ogrzewanie piecowe, ale inaczej oddają ciepło.
Odpuszczanie w piecu zazwyczaj wystawia większą część elementu na stosunkowo dłuższy cykl ogrzewania. Odpuszczanie indukcyjne może powodować aplikowanie ciepła bardziej lokalnie i w krótszym cyklu, w zależności od układu części i wyposażenia.
W procesie obróbki stali hartowanych indukcyjnie przez firmę ASM w sposób szczególny rozróżnia się wymagania dotyczące ekspozycji czasowo-temperaturowej w piecu i odpuszczaniu indukcyjnym. (Biblioteka cyfrowa ASM)
Z tego powodu, jednej metody nie należy uważać za automatycznie równoważną drugiej po prostu dlatego, że stosowana jest ta sama temperatura szczytowa.
Wybór pomiędzy nimi zależy od wymaganej strefy hartowanej, proces produkcyjny i potwierdzone wyniki materiałowe.
Wybór sprzętu następuje po ustaleniu wymagań metalurgicznych. Osobną kwestią jest zatem to, czy aplikacja jest lepiej dostosowana do indukcyjny system odpuszczania lub inna metoda hartowania.
6. Jak należy ocenić wynik końcowy?
Jeśli odpuszczanie jest częścią określonego procesu, ważnym warunkiem akceptacji jest zazwyczaj warunek po temperowaniu, nie tylko stan bezpośrednio po hartowaniu indukcyjnym.
Na przykład, jeżeli na rysunku określono ostateczną twardość powierzchni, wartość tę należy ocenić na odpowiednim etapie zakończonej sekwencji obróbki cieplnej.
Inne wymagania mogą obejmować głębokość obudowy, wzór utwardzania, mikrostruktura, tolerancję wymiarową lub kontrolę pęknięć, w zależności od specyfikacji komponentu.
Dlatego plan inspekcji powinien być zgodny z rysunkiem i obowiązującymi wymaganiami procesu. Maszyna kończąca zaprogramowany cykl grzania potwierdza przebieg procesu; samo w sobie nie potwierdza, że wszystkie określone właściwości gotowej części zostały osiągnięte.
Bardziej szczegółowe omówienie tego rozróżnienia, zobacz nasz przewodnik do kontrola hartowania indukcyjnego, w tym twardość powierzchni, weryfikacja efektywnej głębokości obudowy i wzoru hartowania.
7. Jakie informacje określają wymagania dotyczące odpuszczania?
Przy ocenie odpuszczania po hartowaniu indukcyjnym, najbardziej przydatne informacje początkowe są stosunkowo proste:
•materiał
•rysunkiem części
•utwardzony obszar
•wymagana twardość końcowa
•wymagana głębokość obudowy, jeśli określono
•wszelkie wymagania dotyczące odpuszczania lub końcowej obróbki cieplnej określone na rysunku
Jeśli istniejący proces odpuszczania został już zatwierdzony, informacje o procesie mogą również stanowić przydatne odniesienie.
Celem jest określenie najpierw wymaganego końcowego stanu materiału. Następnie można opracować metodę ogrzewania i konfigurację sprzętu w oparciu o te wymagania.
Klucz na wynos
Odpuszczanie po hartowaniu indukcyjnym nie jest po prostu dodatkowym etapem ogrzewania stosowanym w celu zmniejszenia twardości. Modyfikuje stan hartowania po hartowaniu i może regulować twardość, wytrzymałość, naprężenia szczątkowe i stabilność wymiarową aż do stanu końcowego wymaganego przez specyfikację komponentu.
hartowanie indukcyjne → hartowanie → odpuszczanie w razie potrzeby → weryfikacja końcowa
Prawidłowe warunki odpuszczania to takie, które zapewniają określony stan części końcowej, a nie temperatura lub cykl skopiowany z innego komponentu.
Nie jestem pewien, czy Twoja część wymaga hartowania?
Wyślij nam materiał, rysunek części i wymagana twardość końcowa. Możemy pomóc w określeniu wymagań dotyczących odpuszczania i właściwej metody ogrzewania dla danego zastosowania.










