
การแบ่งเบาบรรเทาหลังจากการชุบแข็งแบบเหนี่ยวนำ: จำเป็นเมื่อใดและจะเปลี่ยนแปลงอะไร?
การแบ่งเบาบรรเทาหลังจากการชุบแข็งแบบเหนี่ยวนำ มักใช้เพื่อแก้ไขสภาวะที่เกิดจากการดับ. สามารถลดความเปราะของชั้นแข็งที่ดับแล้วได้, บรรเทาส่วนหนึ่งของความเค้นตกค้างและปรับสมดุลสุดท้ายระหว่างความแข็งและความเหนียว. ASM อธิบายการอบคืนตัวของเหล็กชุบแข็งด้วยการเหนี่ยวนำเป็นการบำบัดความร้อนใต้วิกฤตที่ใช้เพื่อวัตถุประสงค์ต่างๆ รวมถึงความเหนียว, ความเหนียว, ความคงตัวของขนาด, การบรรเทาความเครียดและการควบคุมคุณสมบัติทางกล. (ห้องสมุดดิจิตอล ASM)
นั่นไม่ได้หมายความว่าส่วนประกอบที่ชุบแข็งด้วยการเหนี่ยวนำทุกชิ้นควรได้รับการอบคืนสภาพแบบเดียวกัน. ความต้องการควรมาจากการวาดชิ้นส่วน, ข้อมูลจำเพาะของวัสดุหรือกระบวนการบำบัดความร้อนที่ผ่านการตรวจสอบแล้ว. วัสดุ, สภาพที่แข็งตัวและคุณสมบัติขั้นสุดท้ายที่จำเป็นล้วนส่งผลต่อการตัดสินใจ.
2. สิ่งที่เปลี่ยนแปลงระหว่างการแบ่งเบาบรรเทา?
3. เมื่อใดที่จำเป็นต้องแบ่งเบาบรรเทาหลังจากการชุบแข็งแบบเหนี่ยวนำ?
4. เหตุใดการควบคุมอุณหภูมิเพียงอย่างเดียวจึงไม่เพียงพอ
5. การแบ่งเบาบรรเทาการเหนี่ยวนำและการแบ่งเบาบรรเทาเตาไม่ใช่วงจรความร้อนเดียวกัน
6. ควรประเมินผลลัพธ์สุดท้ายอย่างไร?
7. ข้อมูลใดกำหนดข้อกำหนดการแบ่งเบาบรรเทา?
1. เหตุใดจึงใช้การแบ่งเบาบรรเทาหลังจากการชุบแข็งแบบเหนี่ยวนำ?
ระหว่าง การชุบแข็งด้วยเหนี่ยวนำ, บริเวณพื้นผิวที่เลือกจะถูกให้ความร้อนและดับลงเพื่อสร้างโครงสร้างแข็งที่ต้องการ. สำหรับเหล็กและสภาวะกระบวนการที่เหมาะสม, โดยปกติจะเกี่ยวข้องกับการก่อตัวของมาร์เทนไซต์ในบริเวณที่แข็งตัว.
สภาพดับให้ความแข็งสูง, แต่มันก็ค่อนข้างเปราะและมีความเค้นตกค้างอยู่มากเช่นกัน. การแบ่งเบาบรรเทาจะอุ่นเหล็กชุบแข็งให้ร้อนอีกครั้งให้ต่ำกว่าอุณหภูมิการเปลี่ยนแปลงที่สำคัญ เพื่อให้สามารถปรับสภาวะนี้ได้โดยไม่ต้องทำซ้ำกระบวนการออสเทนไนซ์และการชุบแข็ง. (ห้องสมุดดิจิตอล ASM)
สำหรับการผลิตชิ้นส่วน, จุดประสงค์จึงไม่ใช่แค่ทำให้ความแข็งลดลงเท่านั้น. การแบ่งเบาบรรเทาจะใช้เมื่อส่วนประกอบสุดท้ายต้องการความสมดุลของคุณสมบัติที่แตกต่างจากสภาวะที่ดับแล้ว.
คำถามที่เกี่ยวข้องคือ:
บริเวณที่ชุบแข็งขณะดับแล้วตรงตามเงื่อนไขของวัสดุขั้นสุดท้ายที่ต้องการหรือไม่, หรือเป็นขั้นตอนการแบ่งเบาบรรเทาที่จำเป็นเพื่อให้บรรลุ?
คำตอบขึ้นอยู่กับข้อมูลจำเพาะของส่วนประกอบและการตอบสนองของวัสดุ.
2. สิ่งที่เปลี่ยนแปลงระหว่างการแบ่งเบาบรรเทา?
คุณสมบัติหลายอย่างสามารถเปลี่ยนแปลงได้ในระหว่างการแบ่งเบาบรรเทา, และไม่ควรพิจารณาอย่างเป็นอิสระ.
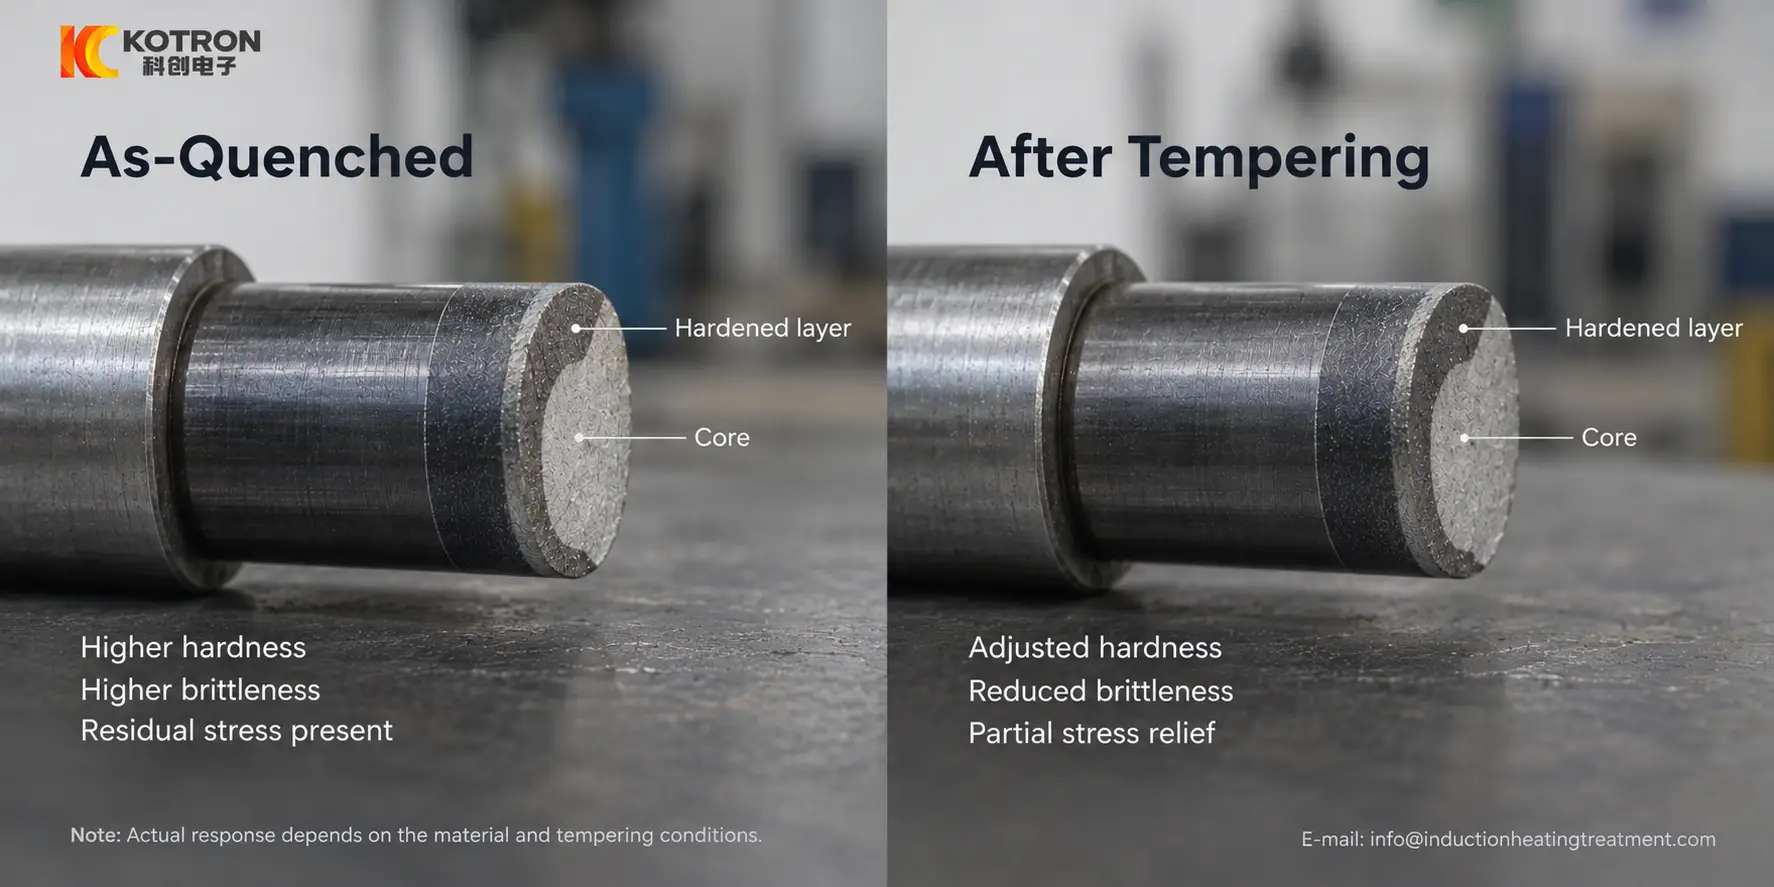
เมื่อดับแล้วเทียบกับ. สภาพอารมณ์ - ความแข็ง, ความเปราะบางและความเครียดที่ตกค้างเปลี่ยนแปลงไปทั้งหมด.
ความแข็ง
โดยทั่วไปการอบคืนตัวจะช่วยลดความแข็งของเหล็กกล้ามาร์เทนซิติกที่ผ่านการดับแล้ว. ขอบเขตของการลดลงนั้นขึ้นอยู่กับเหล็กและประวัติอุณหภูมิเวลาที่สมบูรณ์ของวงจรการแบ่งเบาบรรเทา. (ห้องสมุดดิจิตอล ASM)
นี่คือสาเหตุที่ค่าความแข็งตามที่ดับแล้วไม่ควรถือเป็นความแข็งสุดท้ายโดยอัตโนมัติ เมื่อการแบ่งเบาบรรเทาเป็นส่วนหนึ่งของลำดับการบำบัดความร้อนที่ระบุ.
ความเหนียว
โครงสร้างมาร์เทนซิติกที่ดับแล้วสามารถค่อนข้างเปราะได้. การแบ่งเบาบรรเทาสามารถลดความเปราะบางนั้นและปรับสมดุลระหว่างความแข็งและความเหนียว.
วัตถุประสงค์ไม่จำเป็นต้องเพื่อให้ได้ความแข็งสูงสุดเท่าที่จะเป็นไปได้. เพื่อให้ได้สภาวะที่จำเป็นสำหรับส่วนประกอบหลังจากผ่านกระบวนการอบชุบด้วยความร้อนโดยสมบูรณ์.
ความเครียดตกค้าง
การชุบแข็งด้วยการเหนี่ยวนำจะสร้างการกระจายความเค้นตกค้างอันเป็นผลมาจากการให้ความร้อนเฉพาะที่, การเปลี่ยนแปลงและการดับ. การกระจายตัวจริงขึ้นอยู่กับวัสดุ, เรขาคณิตและกระบวนการของชิ้นส่วน.
การแบ่งเบาบรรเทาสามารถบรรเทาส่วนหนึ่งของความเครียดที่เกิดขึ้นระหว่างการชุบแข็งได้. การบรรเทาความเครียดเป็นหนึ่งในวัตถุประสงค์ที่ได้รับการยอมรับในการอบคืนเหล็กชุบแข็ง. (ห้องสมุดดิจิตอล ASM)
สิ่งนี้ไม่ควรตีความว่าเป็นความหมายว่าการแบ่งเบาบรรเทาจะขจัดความเครียดที่ตกค้างทั้งหมดหรือแก้ไขการบิดเบือนโดยอัตโนมัติ.
ความเสถียรของมิติ
การผ่อนคลายความเครียดและการเปลี่ยนแปลงโครงสร้างจุลภาคระหว่างการแบ่งเบาบรรเทาอาจส่งผลกระทบ ความคงตัวของขนาด. ในเวลาเดียวกัน, การเปลี่ยนแปลงมิติยังสามารถเกิดขึ้นได้ในระหว่างวงจรการแบ่งเบาบรรเทา.
สำหรับส่วนประกอบที่มีความแม่นยำ, ดังนั้นจึงจำเป็นต้องพิจารณามิติที่เกี่ยวข้องหลังจากลำดับการชุบแข็งและการแบ่งเบาบรรเทาที่สมบูรณ์ แทนที่จะพิจารณาเฉพาะหลังจากการชุบแข็งเท่านั้น.
3. เมื่อใดที่จำเป็นต้องแบ่งเบาบรรเทาหลังจากการชุบแข็งแบบเหนี่ยวนำ?
ไม่มีกฎสากลที่สามารถนำไปใช้กับส่วนประกอบที่ชุบแข็งด้วยการเหนี่ยวนำทุกชิ้นได้.
สำหรับส่วนการผลิตที่จัดตั้งขึ้น, การวาดภาพ, ข้อกำหนดการอบชุบด้วยความร้อนหรือกระบวนการที่ได้รับอนุมัติควรกำหนดว่าจำเป็นต้องมีการอบคืนตัวหรือไม่.
โดยที่กระบวนการนี้ยังคงมีการพัฒนาอยู่, การตัดสินใจขึ้นอยู่กับเงื่อนไขสุดท้ายที่กำหนดจากส่วนประกอบที่ชุบแข็งเป็นหลัก.
| ปัจจัย | สิ่งที่ต้องพิจารณา |
|---|---|
| วัสดุ | เหล็กแต่ละชนิดตอบสนองต่อการชุบแข็งและการอบคืนตัวแตกต่างกัน |
| สภาพดับแล้ว | ความแข็ง, รูปแบบการชุบแข็งและสภาวะความเค้นขึ้นอยู่กับกระบวนการชุบแข็งก่อนหน้า |
| ความแข็งขั้นสุดท้ายที่ต้องการ | โดยปกติข้อกำหนดนี้ใช้กับสภาวะที่ผ่านการอบชุบด้วยความร้อนเสร็จแล้ว |
| ความต้องการความเหนียว | สภาวะที่ดับแล้วอาจไม่ทำให้เกิดความสมดุลระหว่างความแข็งและความเหนียวที่ต้องการ |
| พื้นที่แข็งตัวและรูปทรง | การชุบแข็งเฉพาะที่ทำให้เกิดสภาวะความร้อนและความเครียดที่แตกต่างกันทั่วทั้งส่วนประกอบ |
| ข้อกำหนดการวาดหรือกระบวนการ | การยอมรับการผลิตควรเป็นไปตามข้อกำหนดการบำบัดความร้อนที่ระบุ |
ความแตกต่างนี้มีความสำคัญเนื่องจากไม่ควรใช้การแบ่งเบาบรรเทาเป็นการแก้ไขทั่วไปสำหรับกระบวนการชุบแข็งแบบเหนี่ยวนำที่ไม่เหมาะสม.
หากส่วนประกอบมีรูปแบบการชุบแข็งที่ไม่ถูกต้อง, ความลึกของเคสไม่เพียงพอ, พื้นที่อ่อนในท้องถิ่น หรือแคร็ก, ควรตรวจสอบสาเหตุก่อนในกระบวนการชุบแข็งและดับ. การแบ่งเบาบรรเทาไม่ได้ชดเชยทุกปัญหาที่เกิดขึ้นในช่วงต้นของวงจร.
4. เหตุใดการควบคุมอุณหภูมิเพียงอย่างเดียวจึงไม่เพียงพอ
กระบวนการแบ่งเบาบรรเทาไม่สามารถกำหนดได้ด้วยอุณหภูมิเพียงอย่างเดียว.
การตอบสนองทางโลหะวิทยาขึ้นอยู่กับทั้งสองอย่าง อุณหภูมิและเวลา, ประกอบกับปัจจัยต่างๆ เช่น องค์ประกอบของเหล็ก และสภาวะที่เกิดขึ้นระหว่างการชุบแข็ง. ASM ปฏิบัติต่อการสัมผัสอุณหภูมิตามเวลาเป็นปัญหาหลักโดยเฉพาะ เมื่อเปรียบเทียบการอบคืนตัวแบบเหนี่ยวนำกับการอบคืนตัวของเตาทั่วไป. (ห้องสมุดดิจิตอล ASM)
สิ่งนี้มีความสำคัญอย่างยิ่งเมื่อมีการพิจารณากระบวนการแบ่งเบาบรรเทาเตาที่มีอยู่เพื่อการแปลงเป็นการทำความร้อนแบบเหนี่ยวนำ.
คำกล่าวเช่น:
“กระบวนการเตาหลอมใช้อุณหภูมิเท่านี้, ดังนั้นกระบวนการเหนี่ยวนำควรใช้อุณหภูมิเท่ากัน”
ไม่เพียงพอที่จะสร้างกระบวนการที่เทียบเท่ากัน.
การทำความร้อนแบบเหนี่ยวนำสามารถทำให้บริเวณที่เลือกมีอุณหภูมิเร็วขึ้นมาก และสามารถสร้างประวัติความร้อนที่แตกต่างจากการให้ความร้อนจากเตาได้. ดังนั้นกระบวนการจึงต้องได้รับการพัฒนาโดยคำนึงถึงคุณสมบัติขั้นสุดท้ายที่ต้องการ แทนที่จะคัดลอกจากค่าอุณหภูมิที่ระบุเพียงอย่างเดียว.
เงื่อนไขการแบ่งเบาบรรเทาที่ต้องการอาจขึ้นอยู่กับ:
•วัสดุ
•สภาพแข็งกระด้าง
•ต้องการความแข็งขั้นสุดท้าย
•พื้นที่ที่ทำการรักษา
•วิธีการให้ความร้อน
•เวลาที่อุณหภูมิ
•รูปทรงชิ้นส่วน
ไม่ควรถือว่าการรวมกันของอุณหภูมิเวลาเดียวกับส่วนประกอบที่ชุบแข็งด้วยการเหนี่ยวนำทั้งหมด.
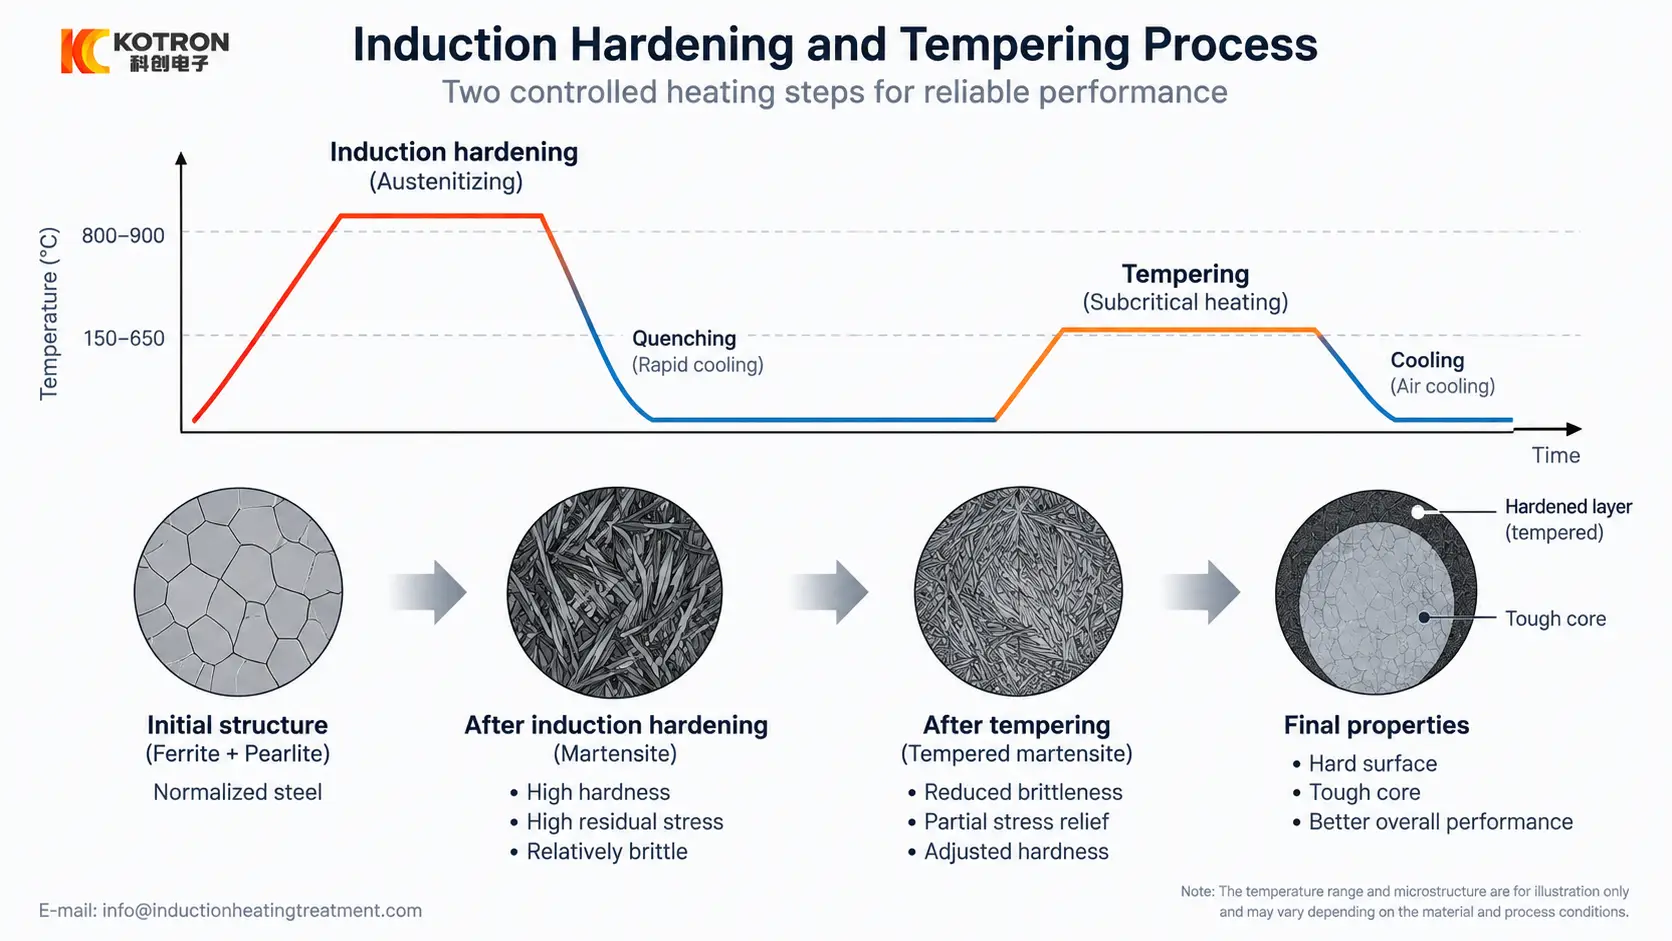
การไหลของกระบวนการ: ชิ้นงานชุบแข็ง → การแบ่งเบาบรรเทาการเหนี่ยวนำ → ชิ้นงานนิรภัย.
5. การแบ่งเบาบรรเทาการเหนี่ยวนำและการแบ่งเบาบรรเทาเตาไม่ใช่วงจรความร้อนเดียวกัน
ทั้งการทำความร้อนแบบเหนี่ยวนำและการทำความร้อนจากเตาสามารถใช้ในการแบ่งเบาบรรเทาได้, แต่ให้ความร้อนต่างกัน.
โดยทั่วไปการอบคืนตัวของเตาจะทำให้ชิ้นส่วนส่วนใหญ่ต้องเผชิญกับวงจรการทำความร้อนที่ยาวนานขึ้น. การแบ่งเบาบรรเทาด้วยการเหนี่ยวนำสามารถใช้ความร้อนในพื้นที่ได้มากขึ้นและในรอบที่สั้นลง, ขึ้นอยู่กับการจัดชิ้นส่วนและอุปกรณ์.
การบำบัดเหล็กชุบแข็งแบบเหนี่ยวนำของ ASM จะแยกแยะข้อกำหนดการสัมผัสอุณหภูมิเวลาของเตาเผาและการอบชุบแบบเหนี่ยวนำโดยเฉพาะ. (ห้องสมุดดิจิตอล ASM)
ด้วยเหตุผลนั้น, วิธีหนึ่งไม่ควรได้รับการพิจารณาโดยอัตโนมัติให้เทียบเท่ากับอีกวิธีหนึ่งเพียงเพราะว่าใช้อุณหภูมิสูงสุดเดียวกัน.
ทางเลือกระหว่างพวกเขาขึ้นอยู่กับโซนอารมณ์ที่ต้องการ, กระบวนการผลิตและผลการตรวจสอบวัสดุ.
การเลือกอุปกรณ์เกิดขึ้นหลังจากกำหนดข้อกำหนดด้านโลหะวิทยาแล้ว. คำถามอีกประการหนึ่งก็คือว่าใบสมัครนี้เหมาะสมกับก ระบบแบ่งเบาการเหนี่ยวนำ หรือวิธีการผ่อนปรนแบบอื่น.
6. ควรประเมินผลลัพธ์สุดท้ายอย่างไร?
หากการแบ่งเบาบรรเทาเป็นส่วนหนึ่งของกระบวนการที่กำหนด, เงื่อนไขการยอมรับที่สำคัญคือเงื่อนไขปกติ หลังจากแบ่งเบาบรรเทา, ไม่เพียงแต่สภาพทันทีหลังจากการชุบแข็งแบบเหนี่ยวนำเท่านั้น.
ตัวอย่างเช่น, ถ้าแบบระบุความแข็งผิวขั้นสุดท้าย, ค่านั้นควรได้รับการประเมินในขั้นตอนที่เหมาะสมของลำดับการบำบัดความร้อนที่เสร็จสมบูรณ์.
ข้อกำหนดอื่นๆ อาจรวมถึงความลึกของเคสด้วย, รูปแบบการแข็งตัว, โครงสร้างจุลภาค, ความทนทานต่อมิติหรือการตรวจสอบรอยแตกร้าว, ขึ้นอยู่กับข้อกำหนดส่วนประกอบ.
แผนการตรวจสอบจึงควรเป็นไปตามแบบและข้อกำหนดของกระบวนการที่เกี่ยวข้อง. เครื่องจักรที่ทำงานตามรอบการทำความร้อนที่ตั้งโปรแกรมไว้จะยืนยันว่ากระบวนการทำงานอยู่; มันไม่ได้ยืนยันด้วยตัวมันเองว่าได้บรรลุคุณสมบัติที่ระบุไว้ทุกประการของชิ้นส่วนสำเร็จรูปแล้ว.
สำหรับการอภิปรายโดยละเอียดเพิ่มเติมเกี่ยวกับความแตกต่างนี้, ดูคู่มือของเราเกี่ยวกับ การตรวจสอบการแข็งตัวแบบเหนี่ยวนำ, รวมถึงความแข็งของพื้นผิว, ความลึกของเคสที่มีประสิทธิภาพและการตรวจสอบรูปแบบการชุบแข็ง.
7. ข้อมูลใดกำหนดข้อกำหนดการแบ่งเบาบรรเทา?
เมื่อประเมินการแบ่งเบาบรรเทาหลังจากการชุบแข็งแบบเหนี่ยวนำ, ข้อมูลเริ่มต้นที่มีประโยชน์ที่สุดนั้นค่อนข้างง่าย:
•วัสดุ
•แบบชิ้นส่วน
•บริเวณที่ต้องทำให้แข็ง
•ต้องการความแข็งขั้นสุดท้าย
•ข้อกำหนดเชิงลึกของกรณีและปัญหา, ถ้าระบุไว้
•ข้อกำหนดการแบ่งเบาบรรเทาหรือการรักษาความร้อนขั้นสุดท้ายที่กำหนดโดยการวาด
หากกระบวนการแบ่งเบาบรรเทาที่มีอยู่ได้รับการอนุมัติแล้ว, ข้อมูลกระบวนการยังสามารถให้ข้อมูลอ้างอิงที่เป็นประโยชน์ได้อีกด้วย.
วัตถุประสงค์คือเพื่อกำหนดเงื่อนไขของวัสดุขั้นสุดท้ายที่ต้องการก่อน. วิธีการทำความร้อนและการกำหนดค่าอุปกรณ์สามารถพัฒนาตามข้อกำหนดดังกล่าวได้.
คีย์ Takeaway
การแบ่งเบาบรรเทาหลังจากการชุบแข็งแบบเหนี่ยวนำ ไม่ใช่แค่ขั้นตอนการให้ความร้อนเพิ่มเติมที่ใช้เพื่อลดความแข็ง. มันปรับเปลี่ยนสภาพการชุบแข็งตามที่ดับและสามารถปรับความแข็งได้, ความเหนียว, ความเค้นตกค้างและความคงตัวของมิติไปสู่สภาวะสุดท้ายที่ข้อกำหนดส่วนประกอบต้องการ.
การชุบแข็งด้วยการเหนี่ยวนำ → การชุบแข็ง → การอบคืนตัวเมื่อจำเป็น → การตรวจสอบขั้นสุดท้าย
สภาวะการแบ่งเบาบรรเทาที่ถูกต้องคือสภาวะที่สร้างสภาวะชิ้นส่วนสุดท้ายที่ระบุ ไม่ใช่อุณหภูมิหรือวงจรที่คัดลอกมาจากส่วนประกอบอื่น.
ไม่แน่ใจว่าชิ้นส่วนของคุณต้องการการแบ่งเบาบรรเทาหรือไม่?
ส่งวัสดุมาให้เรา, การวาดชิ้นงานและความแข็งขั้นสุดท้ายที่ต้องการ. เราสามารถช่วยกำหนดข้อกำหนดในการอบคืนตัวและวิธีการให้ความร้อนที่เหมาะสมสำหรับการใช้งานได้.










