
고주파 경화 후 템퍼링: 언제 필요하며 무엇이 바뀌나요??
고주파 경화 후 템퍼링 담금질에 의해 생성된 상태를 수정하는 데 일반적으로 사용됩니다.. 담금질된 경화층의 취성을 감소시킬 수 있습니다., 잔류 응력의 일부를 완화하고 경도와 인성의 최종 균형을 조정합니다.. ASM은 유도 경화강의 템퍼링을 인성을 포함한 목적으로 사용되는 미임계 열처리로 설명합니다., 연성, 치수 안정성, 응력 완화 및 기계적 특성 제어. (ASM 디지털 라이브러리)
그렇다고 해서 모든 유도 경화 부품이 동일한 템퍼링 처리를 받아야 한다는 의미는 아닙니다.. 요구사항은 부품 도면에서 나와야 합니다., 재료 사양 또는 검증된 열처리 공정. 재료, 강화된 조건과 필요한 최종 속성이 모두 결정에 영향을 미칩니다..
2. 템퍼링 중 어떤 변화가 있습니까??
3. 고주파 경화 후 템퍼링이 필요한 경우?
4. 템퍼링 온도만으로는 충분하지 않은 이유
5. 유도 템퍼링과 퍼니스 템퍼링은 동일한 열 주기가 아닙니다.
6. 최종 결과를 어떻게 평가해야 합니까??
7. 템퍼링 요구 사항을 정의하는 정보?
1. 고주파 경화 후 템퍼링을 사용하는 이유?
동안 인덕션 경화, 선택한 표면 영역을 가열하고 담금질하여 필요한 경화 구조를 생성합니다.. 적합한 철강 및 공정 조건, 이는 일반적으로 경화된 영역에 마르텐사이트가 형성되는 것을 포함합니다..
담금질된 상태는 높은 경도를 제공합니다., 그러나 상대적으로 부서지기 쉬우며 상당한 잔류 응력을 포함할 수도 있습니다.. 템퍼링은 경화된 강철을 임계 변태 온도 이하로 재가열하여 오스테나이트화 및 담금질 공정을 반복하지 않고도 이 조건을 조정할 수 있습니다.. (ASM 디지털 라이브러리)
생산부품용, 따라서 목적은 단순히 경도를 낮추는 것이 아닙니다.. 템퍼링은 최종 부품이 담금질된 상태와 다른 특성 균형을 요구할 때 사용됩니다..
관련 질문은:
담금질된 경화 영역이 이미 요구되는 최종 재료 조건을 충족합니까?, 또는 그것에 도달하기 위해 필요한 템퍼링 단계입니다?
대답은 부품 사양과 재료 반응에 따라 다릅니다..
2. 템퍼링 중 어떤 변화가 있습니까??
템퍼링 중에 여러 속성이 변경될 수 있습니다., 그리고 그것들을 독립적으로 고려해서는 안 된다.
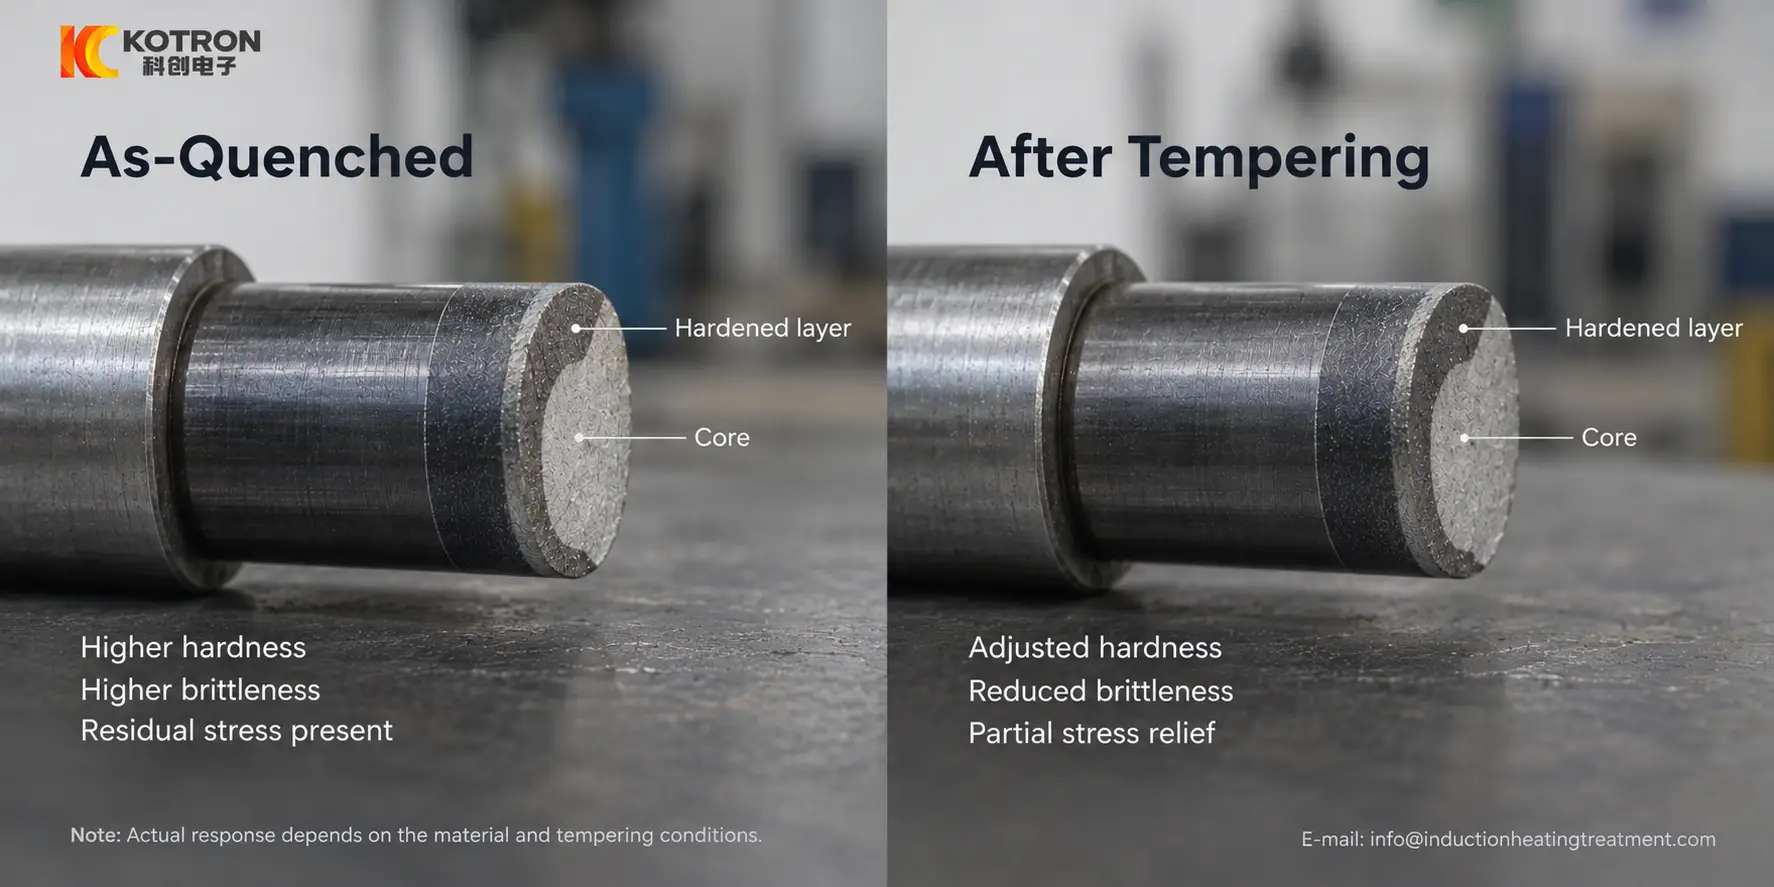
담금질 대. 단련된 상태 - 경도, 취성 및 잔류 응력은 모두 변경됩니다..
경도
템퍼링은 일반적으로 담금질된 마르텐사이트 강의 경도를 감소시킵니다.. 감소 정도는 강철과 템퍼링 사이클의 전체 시간-온도 이력에 따라 달라집니다.. (ASM 디지털 라이브러리)
이것이 바로 템퍼링이 지정된 열처리 순서의 일부일 때 담금질된 경도 값이 자동으로 최종 경도로 처리되어서는 안 되는 이유입니다..
인성
담금질된 마르텐사이트 조직은 상대적으로 부서지기 쉽습니다.. 템퍼링은 취성을 줄이고 경도와 인성 사이의 균형을 조정할 수 있습니다..
목표는 반드시 가능한 가장 높은 경도를 얻는 것이 아닙니다.. 완전한 열처리 공정을 거쳐 부품에 요구되는 조건을 얻는 것입니다..
잔류응력
유도 경화는 국부적인 가열의 결과로 잔류 응력 분포를 생성합니다., 변형과 담금질. 실제 분포는 재료에 따라 다릅니다., 부품 형상 및 프로세스.
템퍼링은 경화 중에 생성된 응력의 일부를 완화할 수 있습니다.. 응력 완화는 경화강을 템퍼링하는 목적으로 잘 알려진 것 중 하나입니다.. (ASM 디지털 라이브러리)
이는 템퍼링이 모든 잔류 응력을 제거하거나 자동으로 왜곡을 수정한다는 의미로 해석되어서는 안 됩니다..
치수 안정성
템퍼링 중 응력 완화 및 미세 구조 변화가 영향을 미칠 수 있습니다. 치수 안정성. 동시에, 치수 변화는 템퍼링 사이클 자체에서도 발생할 수 있습니다..
정밀부품용, 따라서 관련 치수는 담금질 이후보다는 전체 경화 및 템퍼링 순서 후에 고려해야 합니다..
3. 고주파 경화 후 템퍼링이 필요한 경우?
모든 고주파 경화 부품에 적용할 수 있는 보편적인 규칙은 없습니다..
기존 생산 부품의 경우, 그림, heat-treatment specification or approved process should normally define whether tempering is required.
Where the process is still being developed, the decision depends mainly on the final condition required from the hardened component.
| 요인 | What needs to be considered |
|---|---|
| 재료 | Different steels respond differently to hardening and tempering |
| As-quenched condition | 경도, hardened pattern and stress state depend on the preceding hardening process |
| Required final hardness | The requirement normally applies to the finished heat-treated condition |
| Toughness requirement | The as-quenched condition may not provide the required balance of hardness and toughness |
| Hardened area and geometry | Localized hardening creates different thermal and stress conditions across the component |
| Drawing or process specification | 생산 승인은 지정된 열처리 요구 사항을 따라야 합니다. |
부적합한 유도 경화 공정에 대한 일반적인 수정으로 템퍼링을 사용해서는 안 되기 때문에 이러한 구별이 중요합니다..
부품에 잘못된 경화 패턴이 있는 경우, 충분하지 않은 케이스 깊이(insufficient case depth), 로컬 소프트 영역 또는 균열, 담금질, 담금질 과정에서 원인부터 먼저 조사해야. 템퍼링은 사이클 초기에 발생한 모든 문제를 보상하지는 않습니다..
4. 템퍼링 온도만으로는 충분하지 않은 이유
템퍼링 공정은 온도만으로는 정의할 수 없습니다..
야금학적 반응은 두 가지 모두에 달려 있습니다. 온도와 시간, 강철 조성 및 경화 중 발생하는 조건과 같은 요소와 함께. ASM은 특히 유도 템퍼링과 기존 퍼니스 템퍼링을 비교할 때 시간-온도 노출을 핵심 문제로 다룹니다.. (ASM 디지털 라이브러리)
이는 유도 가열로의 전환을 위해 기존 퍼니스 템퍼링 공정을 고려할 때 특히 중요합니다..
다음과 같은 진술:
“로 공정에서는 이 온도를 사용합니다., 따라서 유도 과정에서는 동일한 온도를 사용해야 합니다.”
동등한 프로세스를 확립하는 것만으로는 충분하지 않습니다..
유도 가열은 선택한 영역을 훨씬 더 빠르게 온도에 도달시킬 수 있으며 용광로 가열과 다른 열 이력을 생성할 수 있습니다.. 따라서 프로세스는 공칭 온도 값만 복사하기보다는 필요한 최종 특성을 중심으로 개발되어야 합니다..
필요한 템퍼링 조건은 다음에 따라 달라질 수 있습니다.:
•재료
•경화된 상태
•필요한 최종 경도
•치료 부위
•가열 방식
•온도에서의 시간
•부품 형상
모든 유도 경화 부품에 단일 시간-온도 조합을 적용한다고 가정해서는 안 됩니다..
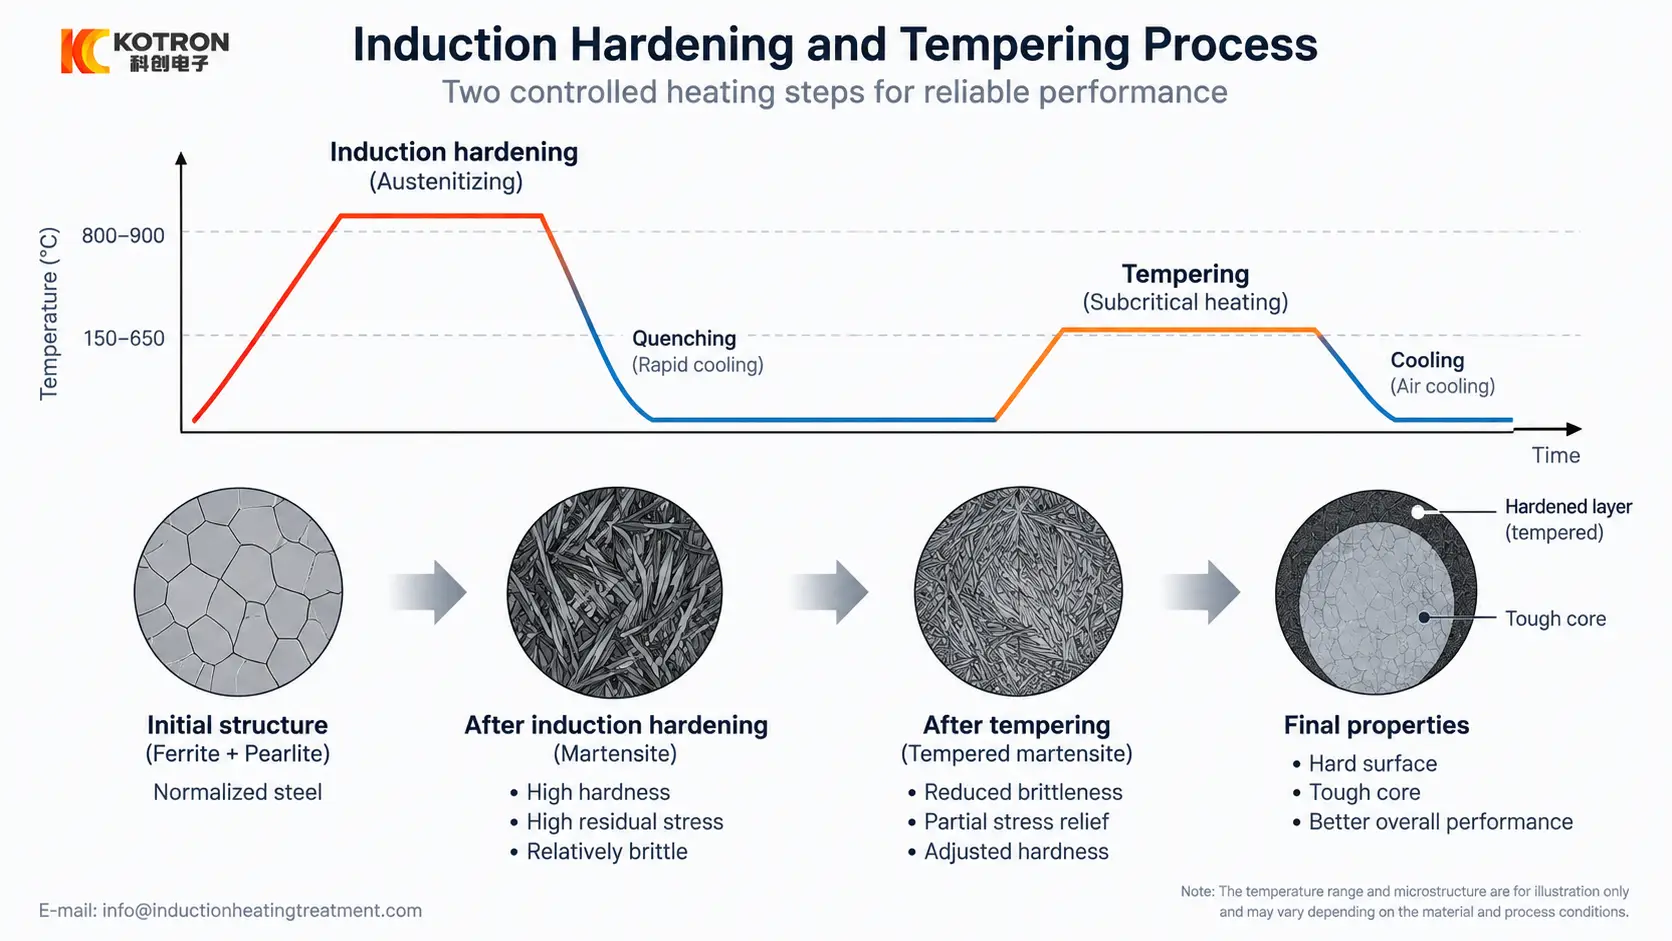
프로세스 흐름: 경화된 공작물 → 유도 템퍼링 → 템퍼링된 공작물.
5. 유도 템퍼링과 퍼니스 템퍼링은 동일한 열 주기가 아닙니다.
템퍼링에는 유도 가열과 퍼니스 가열을 모두 사용할 수 있습니다., 하지만 그들은 열을 다르게 전달합니다.
용광로 템퍼링은 일반적으로 부품의 더 큰 부분을 상대적으로 연장된 가열 사이클에 노출시킵니다.. 유도 템퍼링은 더 짧은 주기에 걸쳐 더 국부적으로 열을 가할 수 있습니다., 부품 및 장비 배치에 따라.
ASM의 유도 경화강 처리는 용광로의 시간-온도 노출 요구 사항과 유도 템퍼링을 특히 구별합니다.. (ASM 디지털 라이브러리)
그런 이유로, 단순히 동일한 피크 온도가 사용된다는 이유만으로 한 가지 방법이 자동으로 다른 방법과 동등한 것으로 간주되어서는 안 됩니다..
그들 사이의 선택은 필요한 강화 구역에 따라 다릅니다., 생산 공정 및 검증된 재료 결과.
장비 선택은 이러한 야금학적 요구 사항이 확립된 후에 이루어집니다.. 그러면 별도의 질문은 애플리케이션이 특정 애플리케이션에 더 적합한지 여부입니다. 유도 템퍼링 시스템 아니면 다른 템퍼링 방법.
6. 최종 결과를 어떻게 평가해야 합니까??
템퍼링이 지정된 프로세스의 일부인 경우, 중요한 수락 조건은 일반적으로 조건입니다. 템퍼링 후, 고주파 경화 직후의 상태뿐만 아니라.
예를 들어, 도면에 최종 표면 경도가 명시되어 있는 경우, 그 값은 완전한 열처리 순서의 적절한 단계에서 평가되어야 합니다..
기타 요구 사항에는 케이스 깊이가 포함될 수 있습니다., 경화 패턴, 미세 구조, 치수 공차 또는 균열 검사, 부품 사양에 따라.
따라서 검사 계획은 도면과 해당 프로세스 요구 사항을 따라야 합니다.. 프로그래밍된 가열 사이클을 완료하는 기계는 프로세스가 실행되었음을 확인합니다.; 완성된 부품의 모든 지정된 특성이 달성되었는지 자체적으로 확인하지는 않습니다..
이 구별에 대한 더 자세한 논의를 위해서는, 우리 가이드를 참고하세요 고주파 경화 검사, 표면 경도 포함, 효과적인 케이스 깊이 및 경화 패턴 검증.
7. 템퍼링 요구 사항을 정의하는 정보?
고주파 담금질 후 뜨임 평가 시, 가장 유용한 시작 정보는 비교적 간단합니다.:
•재료
•부품 도면
•경화된 부위
•필요한 최종 경도
•사례 깊이 요구 사항, 지정된 경우
•도면에 정의된 템퍼링 또는 최종 열처리 요구사항
기존 템퍼링 프로세스가 이미 승인된 경우, 프로세스 정보도 유용한 참조를 제공할 수 있습니다..
목표는 필요한 최종 재료 조건을 먼저 정의하는 것입니다.. 그런 다음 해당 요구 사항에 맞춰 가열 방법과 장비 구성을 개발할 수 있습니다..
핵심 내용
고주파 경화 후 템퍼링 단순히 경도를 낮추기 위해 사용되는 추가 가열 단계가 아닙니다.. 담금질된 경화 상태를 수정하고 경도를 조정할 수 있습니다., 인성, 부품 사양이 요구하는 최종 조건에 대한 잔류 응력 및 치수 안정성.
고주파 담금질 → 담금질 → 필요 시 템퍼링 → 최종 검증
올바른 뜨임 조건은 지정된 최종 부품 조건을 생성하는 조건이며, 다른 구성 요소에서 복사한 온도나 사이클이 아닙니다..
부품에 템퍼링이 필요한지 확실하지 않음?
자료를 보내주세요, 부품 도면 및 필요한 최종 경도. 우리는 템퍼링 요구 사항과 응용 분야에 적합한 가열 방법을 정의하는 데 도움을 드릴 수 있습니다..










