การชุบแข็งแบบเหนี่ยวนำ OD หน้าแปลนขนาดใหญ่: การหมุน, ช่องว่างคอยล์และการชุบแข็ง
วิธีการหมุนชิ้นงาน, การวางตำแหน่งตัวเหนี่ยวนำและการชุบแข็งแบบสเปรย์ส่งผลต่อความสม่ำเสมอในการแข็งตัวของเส้นรอบวง
การชุบแข็งแบบเหนี่ยวนำ OD หน้าแปลนขนาดใหญ่ ต้องมีการควบคุมการหมุนชิ้นงานร่วมกัน, การเหนี่ยวนำความร้อนและการดับ. เมื่อขดลวดเหนี่ยวนำเฉพาะที่รักษาเส้นผ่านศูนย์กลางภายนอกอย่างต่อเนื่อง, การเปลี่ยนแปลงของความเร็วพื้นผิว, ช่องว่างระหว่างคอยล์กับชิ้นส่วนหรือสภาวะการระบายความร้อนอาจส่งผลต่อความแข็งและความลึกของตัวเรือนรอบๆ เส้นรอบวง.
ความท้าทายหลักคือการผลิตบริเวณที่มีการชุบแข็งตามที่กำหนดอย่างสม่ำเสมอ, โดยเฉพาะกับส่วนประกอบขนาดใหญ่ที่ชิ้นงานหมดสภาพ, การวางตำแหน่งและจุดเริ่มต้น/สิ้นสุดของเส้นทางการชุบแข็งอาจทำให้เกิดการเปลี่ยนแปลงในท้องถิ่น.
2. การหมุนชิ้นงานและความเร็วพื้นผิว
3. การวางตำแหน่งคอยล์, Gap และ Radial Runout
4. การพ่นสเปรย์ชุบแข็งและการชุบแข็งเส้นรอบวงอย่างต่อเนื่อง
5. วิธีการประเมินความสม่ำเสมอของการแข็งตัว
1. การชุบแข็งแบบเหนี่ยวนำ OD แบบแปลนขนาดใหญ่ทำงานอย่างไร
การชุบแข็งแบบเหนี่ยวนำ OD หน้าแปลนขนาดใหญ่เป็นกระบวนการบำบัดความร้อนที่พื้นผิวที่ใช้กับพื้นผิวทรงกระบอกด้านนอกของเหล็กที่เหมาะสม หน้าแปลน หรือส่วนประกอบที่มีหน้าแปลน.
ขดลวดเหนี่ยวนำจะให้ความร้อนบริเวณพื้นผิวที่เลือกจนถึงอุณหภูมิที่จำเป็นสำหรับออสเทนไนซ์. การชุบแข็งจะช่วยระบายความร้อนที่จำเป็นในการพัฒนาโครงสร้างจุลภาคที่แข็งตัว.
วัตถุประสงค์คือเพื่อสร้างความแข็งที่ระบุและความลึกของชั้นชุบแข็งภายในขอบเขต OD ที่ต้องการ, แทนที่จะทำให้ส่วนประกอบทั้งหมดแข็งตัว.
หลักการ เส้นผ่านศูนย์กลางภายนอก (เส้นผ่าศูนย์กลางนอก (OD)) ต้องแยกจากหน้าหน้าแปลน, ไหล่เจาะหรือติดกัน. พื้นผิวเหล่านี้มีรูปทรงที่แตกต่างกันและอาจต้องมีการจัดเตรียมตัวเหนี่ยวนำที่แตกต่างกัน.
ต้องกำหนดความเหมาะสมของวัสดุด้วย. ไม่ใช่ว่าวัสดุหน้าแปลนทุกชนิดจะสามารถบรรลุความแข็งที่ต้องการได้ผ่านการชุบแข็งทรานส์ฟอร์เมชันแบบเหนี่ยวนำทั่วไป.
การจัดการหมุนและการสแกน
สามารถจัดระบบทำความร้อนได้หลายแบบ:
ชิ้นงานหมุนได้: หน้าแปลนหมุนผ่านขดลวดเหนี่ยวนำที่มีการแปลเป็นภาษาท้องถิ่น.
ตัวเหนี่ยวนำการเคลื่อนที่: ตัวเหนี่ยวนำเคลื่อนที่ไปรอบๆ ชิ้นงานในขณะที่หน้าแปลนยังคงอยู่กับที่หรืออยู่ในการเคลื่อนที่เสริม.
การชุบแข็งแบบครั้งเดียว: บริเวณที่ต้องการได้รับความร้อนโดยไม่ต้องสแกนเส้นรอบวงอย่างต่อเนื่อง.
การจัดเตรียมเหล่านี้ไม่มีข้อกำหนดเรื่องความร้อนและการดับที่เหมือนกัน.
สำหรับระบบหมุนชิ้นงาน, OD ของหน้าแปลนจะผ่านโซนทำความร้อนเฉพาะจุด. ตำแหน่งพื้นผิวแต่ละจุดจะได้รับความร้อนขณะเคลื่อนที่สัมพันธ์กับตัวเหนี่ยวนำ, ตามด้วยการดับตามการจัดวางเครื่อง.
รูปแบบการชุบแข็งที่ได้จะขึ้นอยู่กับความสัมพันธ์ระหว่างการเคลื่อนที่ของพื้นผิว, การสัมผัสกับความร้อน, การวางตำแหน่งคอยล์และการระบายความร้อน.
ส่วนต่อไปนี้จะเน้นไปที่วิธีการหมุนเวียนนี้, ซึ่งแสดงให้เห็นถึงความท้าทายโดยเฉพาะในการรักษาเส้นรอบวงขนาดใหญ่ด้วยตัวเหนี่ยวนำเฉพาะที่.
2. การหมุนชิ้นงานและความเร็วพื้นผิว
การหมุนจะกำหนดว่าพื้นผิวหน้าแปลนเคลื่อนที่ผ่านโซนทำความร้อนอย่างไร. อย่างไรก็ตาม, ความเร็วในการหมุนเป็นรอบต่อนาที (รอบต่อนาที) ไม่ได้แสดงถึงความเร็วของพื้นผิวด้านนอกโดยตรง.
RPM เทียบกับความเร็วพื้นผิวเส้นรอบวง
สำหรับชิ้นงานทรงกลม:
วี = πดร
ที่ไหน:
— โวลต์ = ความเร็วพื้นผิวเส้นรอบวง (เมตร/นาที)
— D = เส้นผ่านศูนย์กลางภายนอก (เมตร)
— n = ความเร็วรอบการหมุน (รอบ/นาที)
ที่รอบต่อนาทีเท่ากัน, หน้าแปลนที่ใหญ่กว่าจะมีความเร็วพื้นผิวเส้นรอบวงที่สูงกว่า.
สำหรับตัวเหนี่ยวนำที่มีการแปล, ความเร็วพื้นผิวที่สูงขึ้นโดยทั่วไปหมายความว่าแต่ละจุดจะใช้เวลาน้อยลงภายในโซนให้ความร้อนแบบแอคทีฟในระหว่างการผ่านครั้งเดียว.
สิ่งนี้ส่งผลต่อการสัมผัสความร้อน, แม้ว่าจะไม่ได้กำหนดความลึกของคดีขั้นสุดท้ายด้วยตัวเองก็ตาม. กำลังไฟ, ความถี่, รูปทรงของขดลวด, การนำความร้อน, สภาพของวัสดุและรอบการให้ความร้อนที่สมบูรณ์ยังส่งผลต่อผลลัพธ์เช่นกัน.
กระบวนการที่เกี่ยวข้องกับการปฏิวัติซ้ำอาจมีประวัติความร้อนที่แตกต่างจากกระบวนการที่ทำให้ความร้อนที่ต้องการเสร็จสมบูรณ์ในระหว่างการผ่านเส้นรอบวงครั้งเดียว.
เหตุใด RPM คงที่จึงไม่เพียงพอ
ความเร็วในการหมุนที่มั่นคงเป็นสิ่งสำคัญ, แต่ไม่รับประกันว่าจะมีความร้อนสม่ำเสมอ.
หากติดตั้งหน้าแปลนเยื้องศูนย์, OD อาจเคลื่อนเข้าใกล้และไกลจากตัวเหนี่ยวนำที่อยู่กับที่ในระหว่างการปฏิวัติแต่ละครั้ง, แม้ว่าความเร็วการหมุนจะคงที่ก็ตาม.
การเคลื่อนไหวของฟิกซ์เจอร์, การสั่นสะเทือนทางกลหรือการเปลี่ยนแปลงเงื่อนไขการรองรับอาจส่งผลต่อความสัมพันธ์ระหว่างหน้าแปลนและโซนทำความร้อน.
เมื่อตั้งค่ากระบวนการ, วิศวกรจึงควรพิจารณาทั้งการเคลื่อนที่แบบหมุนจริงและความเสถียรทางเรขาคณิตของชิ้นงาน.
ความเร็วที่เลือกควรได้รับการประเมินร่วมกับรูปทรงของโซนทำความร้อนและการจัดเรียงการดับ. การเพิ่ม RPM เพื่อลดการสัมผัสความร้อนยังสามารถเปลี่ยนเวลาระหว่างการทำความร้อนและการทำความเย็นที่ตามมาได้.
การหมุนไม่ใช่การปรับอิสระที่สามารถปรับให้เหมาะสมได้โดยไม่ต้องคำนึงถึงส่วนที่เหลือของกระบวนการ.
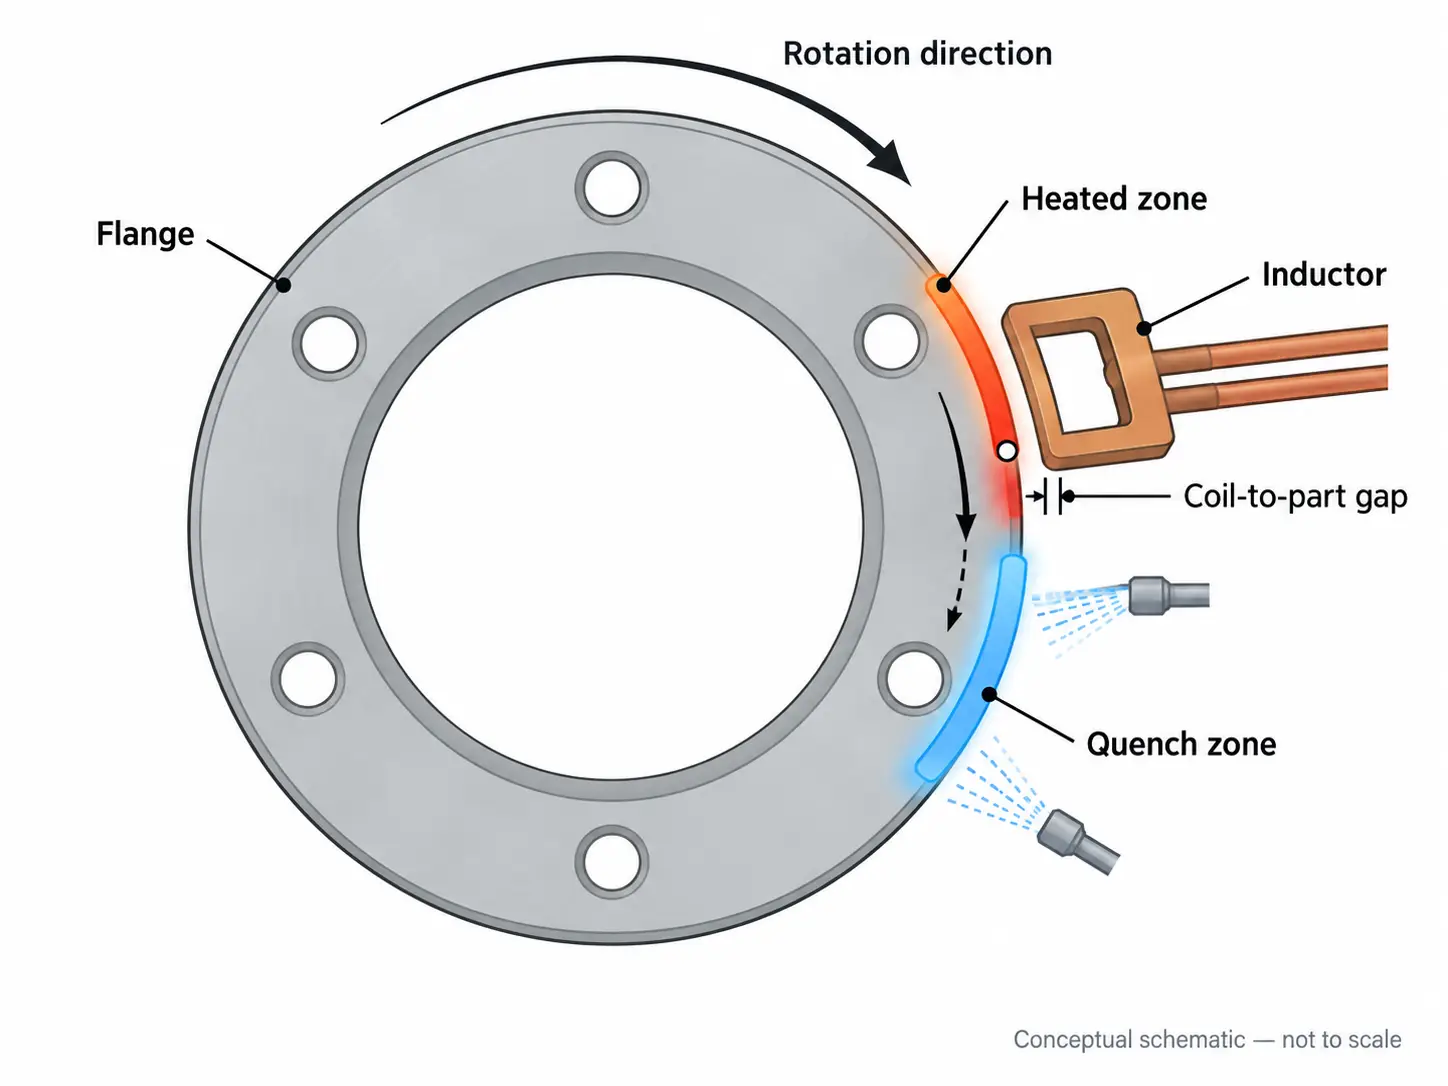
หน้าแปลนหมุนได้, ตัวเหนี่ยวนำเฉพาะตำแหน่งและตำแหน่งดับสเปรย์ในการชุบแข็งเส้นรอบวง.
3. การวางตำแหน่งคอยล์, Gap และ Radial Runout
ช่องว่างระหว่างขดลวดกับชิ้นส่วนคือระยะห่างระหว่างขดลวดเหนี่ยวนำแบบแอคทีฟและพื้นผิวชิ้นงาน. มันส่งผลต่อการมีเพศสัมพันธ์ทางแม่เหล็กไฟฟ้าและการกระจายตัวของความร้อนเหนี่ยวนำ.
สำหรับการชุบแข็ง OD หน้าแปลนขนาดใหญ่, การรักษาความสัมพันธ์แบบคอยล์ต่อชิ้นส่วนที่ตั้งใจไว้อาจทำได้ยากกว่าแบบที่เล็กกว่า, ส่วนประกอบที่อยู่ตรงกลางอย่างแม่นยำ.
การส่ายเปลี่ยนช่องว่างคอยล์อย่างไร
การเบี่ยงเบนหนีศูนย์ในแนวรัศมีทำให้ OD ของหน้าแปลนเคลื่อนที่สัมพันธ์กับแกนการหมุน.
หากชิ้นงานหมุนผ่านตัวเหนี่ยวนำที่อยู่นิ่ง, การเคลื่อนไหวนี้สามารถสร้างช่องว่างระหว่างขดลวดต่อชิ้นส่วนที่เปลี่ยนแปลงไปรอบๆ เส้นรอบวงได้.
โดยทั่วไปช่องว่างเล็กๆ จะเพิ่มการมีเพศสัมพันธ์ทางแม่เหล็กไฟฟ้า, ในขณะที่ช่องว่างที่ใหญ่ขึ้นก็ลดลง. ขึ้นอยู่กับการออกแบบคอยล์และสภาพการใช้งาน, การเปลี่ยนแปลงเหล่านี้อาจเปลี่ยนแปลงอัตราการทำความร้อนในท้องถิ่นหรือรูปแบบที่แข็งขึ้น.
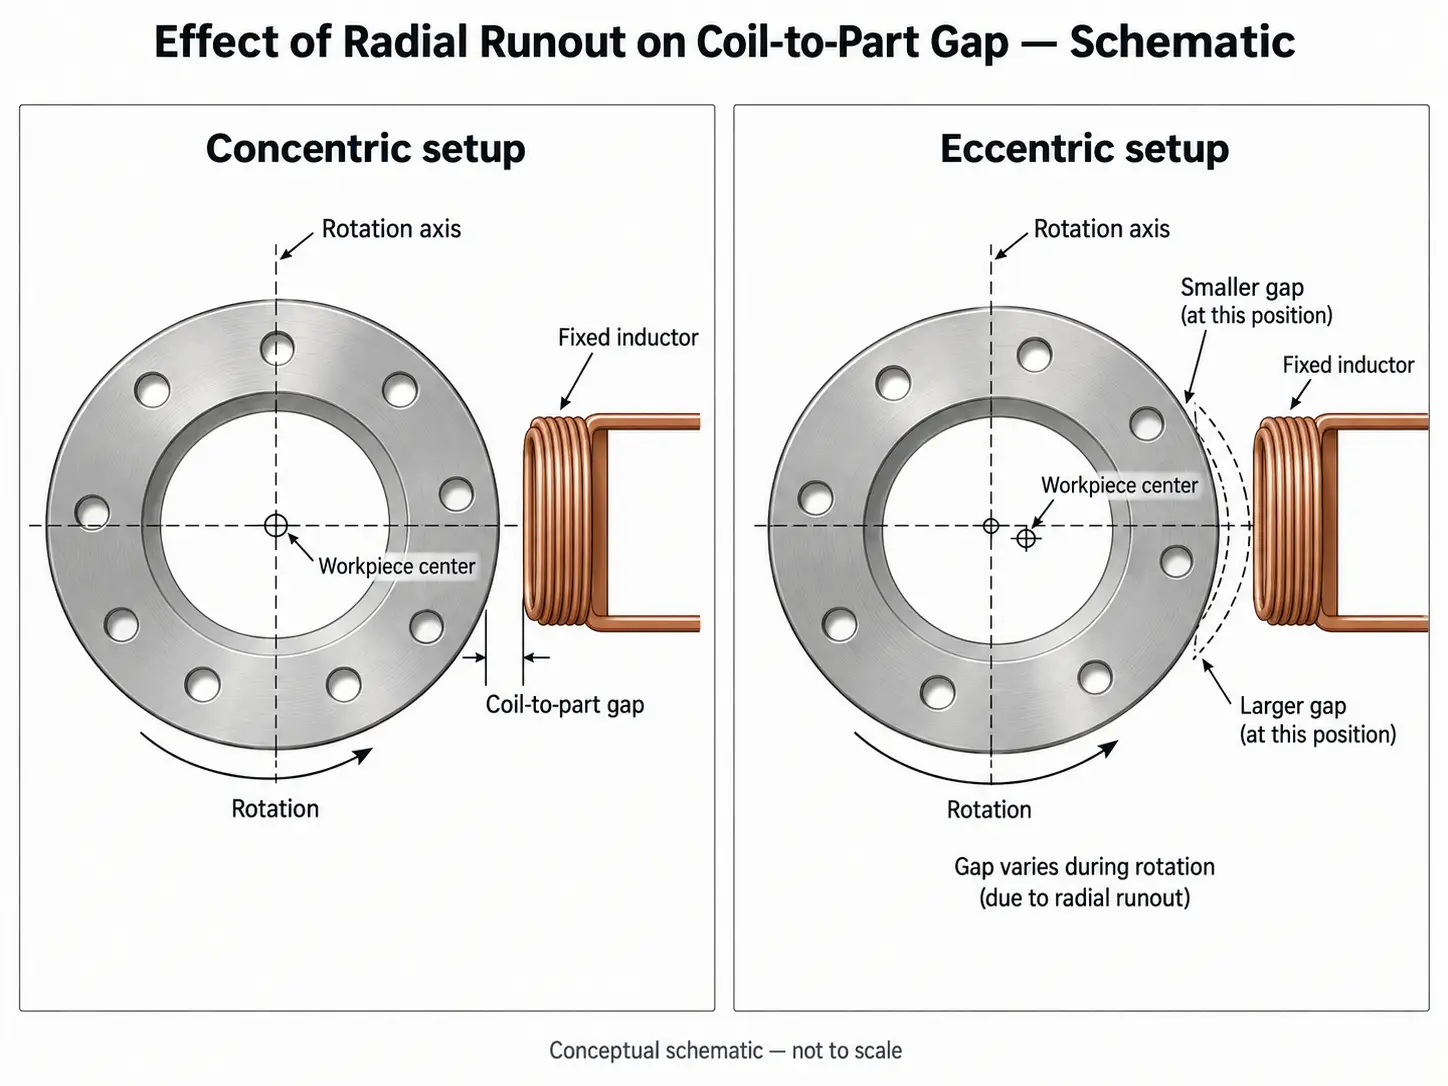
การเบี่ยงเบนหนีศูนย์ในแนวรัศมีจะเปลี่ยนช่องว่างระหว่างขดลวดกับชิ้นส่วนรอบๆ เส้นรอบวงของหน้าแปลน.
นี่ไม่ได้หมายความว่าความแปรผันที่วัดได้ทุกครั้งของการเบี่ยงเบนหนีศูนย์จะก่อให้เกิดความแปรผันของความแข็งที่ยอมรับไม่ได้. ผลที่ได้ขึ้นอยู่กับกระบวนการให้ความร้อนและการชุบแข็งโดยสมบูรณ์.
อย่างไรก็ตาม, เมื่อความแข็งตามเส้นรอบวงหรือความแปรผันของความลึกของตัวเรือนปรากฏขึ้น, การเบี่ยงเบนหนีศูนย์ในแนวรัศมีและการวางศูนย์กลางชิ้นงานเป็นเงื่อนไขที่สมเหตุสมผลในการตรวจสอบก่อนเปลี่ยนการตั้งค่ากำลัง.
การจัดตำแหน่งคอยล์และเรขาคณิตของหน้าแปลน
ช่องว่างที่ระบุเป็นเพียงส่วนหนึ่งของการวางตำแหน่งตัวเหนี่ยวนำ.
ขดลวดจะต้องอยู่ในแนวเดียวกับแถบชุบแข็งที่ระบุ. หากมันถูกแทนที่ในแนวแกนหรือแนวรัศมี, บริเวณที่ร้อนอาจเคลื่อนออกจากตำแหน่งที่ต้องการ.
ไหล่ที่อยู่ติดกัน, ขั้นตอนและการเปลี่ยนแปลงความหนาของส่วนอาจส่งผลต่อการกระจายความร้อนเพิ่มเติม.
ด้วยเหตุนี้, ตัวเหนี่ยวนำควรอยู่ในตำแหน่งที่สัมพันธ์กับรูปทรงของหน้าแปลนจริงมากกว่าเส้นผ่านศูนย์กลางภายนอกที่ระบุเพียงอย่างเดียว.
การตรวจสอบการตั้งค่าที่สำคัญ ได้แก่:
— การตั้งศูนย์กลางชิ้นงานและการเบี่ยงเบนหนีศูนย์ในแนวรัศมี.
— การวางแนวคอยล์กับแถบชุบแข็ง OD ที่ต้องการ.
— ระยะห่างตามจริงตลอดการหมุน.
— ความมั่นคงของการติดตั้งและการรองรับ.
— ระยะห่างที่เพียงพอสำหรับการแปรผันของมิติและการเคลื่อนตัวของความร้อน.
ช่องว่างคอยล์ที่เล็กที่สุดที่เป็นไปได้ไม่จำเป็นต้องเป็นตัวเลือกที่ถูกต้อง. ระยะห่างที่เลือกจะต้องจัดให้มีการจับยึดที่เหมาะสม ในขณะเดียวกันก็รองรับชิ้นงานและการเคลื่อนตัวของเครื่องจักรที่คาดหวัง.
บางระบบอาจใช้การวางตำแหน่งตัวเหนี่ยวนำแบบควบคุมหรือการติดตามช่องว่าง. ตัวเหนี่ยวนำคงที่ยังสามารถเหมาะสมได้เมื่อการจัดเรียงทางกลรักษาระยะห่างที่ต้องการ.
4. การพ่นสเปรย์ชุบแข็งและการชุบแข็งเส้นรอบวงอย่างต่อเนื่อง
การทำความร้อนหน้าแปลนให้อยู่ในสภาวะที่ต้องการเป็นเพียงส่วนหนึ่งของการชุบแข็งแบบเหนี่ยวนำเท่านั้น. วงจรการทำความเย็นที่ตามมาจะกำหนดว่าเหล็กที่ได้รับความร้อนจะพัฒนาโครงสร้างจุลภาคที่แข็งตัวตามที่ต้องการหรือไม่.
ในการจัดแบบหมุนเวียน, การดับสเปรย์จะต้องประสานกับโซนความร้อนและการเคลื่อนตัวของพื้นผิว.
ตำแหน่งสเปรย์และระยะเวลาดับ
เมื่อโซนดับสเปรย์ตามคอยล์เหนี่ยวนำ, ตำแหน่งพื้นผิวแต่ละจุดผ่านการทำความร้อนก่อนที่จะถึงการทำความเย็นที่มีประสิทธิภาพ.
เวลาระหว่างขั้นตอนเหล่านี้ส่วนหนึ่งขึ้นอยู่กับตำแหน่งสัมพัทธ์ของโซนทำความร้อนและดับและความเร็วพื้นผิว.
การเปลี่ยน RPM อาจส่งผลต่อทั้งการสัมผัสความร้อนและระยะเวลาดับ.
การจัดสเปรย์ที่เหมาะสมยังต้องครอบคลุมแถบแข็งที่ต้องการด้วย. การกระจายตัวของสเปรย์ไม่สม่ำเสมอ, หัวฉีดที่ถูกบล็อก, การเปลี่ยนแปลงในสภาวะความคลาดเคลื่อนหรือการวางตำแหน่งสเปรย์ที่ไม่ถูกต้องอาจทำให้เกิดความแตกต่างในการทำความเย็นได้.
การอ่านค่าการไหลรวมที่เสถียรไม่จำเป็นต้องแสดงให้เห็นถึงการระบายความร้อนเฉพาะที่สม่ำเสมอที่พื้นผิวชิ้นงาน.
วัตถุประสงค์ไม่ใช่เพียงเพื่อเพิ่มความเข้มข้นของการทำความเย็นให้สูงสุดเท่านั้น, แต่เพื่อสร้างสภาวะการระบายความร้อนที่เหมาะสมกับเหล็กและต้องการผลการชุบแข็ง.
ลักษณะการดับทั่วไป, มีการกล่าวถึงการกระจายตัวของสเปรย์และการควบคุมการหน่วงเวลาดับ การควบคุมการดับในการชุบแข็งแบบเหนี่ยวนำ.
เหตุใดภูมิภาคเริ่มต้น/สิ้นสุดจึงสมควรได้รับความสนใจ
ความท้าทายที่แยกจากกันอาจเกิดขึ้นเมื่อตัวเหนี่ยวนำเฉพาะที่สแกนรอบเส้นรอบวงทั้งหมด.
ที่จุดเริ่มต้นและจุดสิ้นสุดของเส้นทางที่แข็งกระด้าง, วัสดุอาจมีประวัติความร้อนที่แตกต่างจากบริเวณตรงกลาง.
หากการเปลี่ยนแปลงไม่ได้รับการควบคุมอย่างเหมาะสม, พื้นที่ที่ได้รับความร้อนไม่เพียงพออาจยังคงอยู่. อีกทางหนึ่ง, การทับซ้อนกันหรือการอุ่นซ้ำในท้องถิ่นอาจเปลี่ยนความแข็งของวัสดุที่ผ่านการบำบัดก่อนหน้านี้.
ภายใต้เงื่อนไขบางประการ, สิ่งนี้สามารถผลิตก เริ่ม/หยุดโซนนุ่ม หรือความไม่ต่อเนื่องในชั้นที่แข็งตัว.
ปัญหานี้เกี่ยวข้องกับวิธีการสแกนเส้นรอบวงโดยเฉพาะ. ไม่ใช่ข้อบกพร่องที่หลีกเลี่ยงไม่ได้ในทุกกระบวนการหมุนชิ้นงาน.
ระบบการชุบแข็งวงแหวนขนาดใหญ่แบบพิเศษใช้การเตรียมการสแกนแบบประสานงานเพื่อแก้ไขปัญหานี้. ตัวอย่างเช่น, การเหนี่ยวนำ SAET อธิบายระบบการชุบแข็งแบบไม่มีรอยต่อหลายหัว, ในขณะที่ ดีเคเค อธิบายการจัดเรียงแบบสองคอยล์สำหรับควบคุมขอบเขตการรวมของการสแกนวงแหวนขนาดใหญ่.
สิ่งเหล่านี้มีความเฉพาะเจาะจง แอปพลิเคชันวงแหวนขนาดใหญ่, ไม่ใช่ข้อกำหนดอุปกรณ์สากลสำหรับการชุบแข็ง OD ของหน้าแปลน.
ไม่ว่าหน้าแปลนจะต้องมีการชุบแข็งตามเส้นรอบวงอย่างสมบูรณ์หรือไม่นั้นขึ้นอยู่กับข้อกำหนดทางวิศวกรรมของหน้าแปลนนั้น. ส่วนประกอบบางอย่างอาจอนุญาตให้มีการเปลี่ยนผ่านหรือบริเวณที่ไม่ผ่านการบำบัด.
ในกรณีที่จำเป็นต้องมีชั้นชุบแข็งอย่างต่อเนื่อง, ขอบเขตเริ่มต้น/สิ้นสุดควรได้รับการประเมินอย่างชัดเจนในระหว่างการพัฒนาและการตรวจสอบกระบวนการ.
5. วิธีการประเมินความสม่ำเสมอของการแข็งตัว
โปรแกรมเครื่องที่เสถียรไม่เป็นเช่นนั้น, ด้วยตัวเอง, พิสูจน์ว่าได้ชั้นชุบแข็งตามที่กำหนดแล้ว.
สำหรับการชุบแข็ง OD หน้าแปลนขนาดใหญ่, คำถามสำคัญคือมีความแข็งหรือไม่, ความลึกของเคสและตำแหน่งรูปแบบที่แข็งขึ้นเป็นไปตามข้อกำหนดในตำแหน่งที่เกี่ยวข้องรอบๆ เส้นรอบวง.
ระบุว่าการเปลี่ยนแปลงเกิดขึ้นที่ใด
ตำแหน่งของผลลัพธ์ที่ผิดปกติสามารถเป็นแนวทางในการสอบสวนเบื้องต้นได้.
| ผลที่สังเกตได้ | จะต้องตรวจสอบอะไรก่อน |
|---|---|
| ความแข็งแตกต่างกันไปตามเส้นรอบวง | วิ่งหนี, ช่องว่างคอยล์, การหมุนและการกระจายสเปรย์ |
| บริเวณอ่อนใกล้กับจุดเริ่มต้น/สิ้นสุดการสแกน | ความร้อนทับซ้อนกัน, ลำดับการเปลี่ยนแปลงและระยะเวลาดับ |
| แถบที่แข็งตัวถูกแทนที่ | การจัดตำแหน่งคอยล์, การวางตำแหน่งชิ้นงานและเส้นทางการรักษา |
| ความแข็งของพื้นผิวเป็นที่ยอมรับได้ แต่ความลึกของตัวเรือนจะแตกต่างกันไป | การสัมผัสความร้อน, เงื่อนไขการเชื่อมต่อและการตอบสนองของวัสดุ |
ข้อสังเกตเหล่านี้ช่วยจัดลำดับความสำคัญของการตรวจสอบแต่ไม่ได้ระบุสาเหตุที่แน่ชัด.
ตัวอย่างเช่น, บริเวณที่มีความแข็งต่ำในท้องถิ่นอาจเกี่ยวข้องกับการให้ความร้อนไม่เพียงพอ, สภาวะการทำความเย็นที่แตกต่างกันหรือการแปรผันของวัสดุที่เข้ามา. การวัดความแข็งเพียงอย่างเดียวไม่สามารถแยกแยะความเป็นไปได้เหล่านี้ได้อย่างน่าเชื่อถือ.
ตรวจสอบมากกว่าความแข็งของพื้นผิว
ความแข็งของพื้นผิวและความลึกของตัวเรือนอธิบายคุณลักษณะที่แตกต่างกันของชั้นที่ชุบแข็ง.
ส่วนประกอบสามารถตอบสนองความต้องการด้านความแข็งของพื้นผิว ณ จุดที่วัดได้ ขณะเดียวกันก็มีความลึกของตัวเรือนที่มีประสิทธิภาพไม่เพียงพอ หรือมีตำแหน่งที่ชุบแข็งในตำแหน่งที่ไม่ถูกต้องที่อื่น.
ระหว่างการรับรองกระบวนการ, แผนการตรวจสอบอาจรวมถึงการวัดความแข็งที่ตำแหน่งเชิงมุมที่เลือกและการตรวจสอบภาคตัดขวางของชั้นที่แข็งตัว.
ควรให้ความสนใจเป็นพิเศษกับตำแหน่งที่สภาวะกระบวนการแตกต่างกัน, รวมถึงขอบเขตเริ่มต้น/สิ้นสุดเมื่อใช้การสแกนเส้นรอบวง.
วิธีการวัดความลึกของกรณีและเกณฑ์การยอมรับควรเป็นไปตามข้อกำหนดเฉพาะที่เกี่ยวข้อง. ไอเอสโอ 18203:2026 ครอบคลุมถึงวิธีการหาความหนาของชั้นผิวแข็งในเหล็ก, รวมถึงสิ่งที่เกิดจากการชุบแข็งแบบเหนี่ยวนำ.
การตรวจสอบขนาดอาจจำเป็นในกรณีที่หน้าแปลนเบี่ยงเบนไปจากปกติ, ความกลมหรือพิกัดความเผื่ออื่นๆ เป็นสิ่งสำคัญ.
ตรวจสอบสาเหตุก่อนที่จะปรับกระบวนการ
หากตรวจพบการเปลี่ยนแปลงของการแข็งตัว, ก่อนอื่นให้ยืนยันตำแหน่งข้อบกพร่องและผลการวัด. จากนั้นจึงเปรียบเทียบตำแหน่งเหล่านั้นกับการเคลื่อนตัวของชิ้นงานจริง, ตำแหน่งคอยล์และลำดับการดับ.
การเพิ่มกำลังอาจไม่สามารถแก้ไขปัญหาที่เกิดจากการติดตั้งแบบเยื้องศูนย์ได้. การเปลี่ยนความเร็วในการหมุนอาจเปลี่ยนแปลงทั้งการเปิดรับความร้อนและเวลาในการทำความเย็น. การปรับการจัดเรียงสเปรย์อาจส่งผลต่อผลลัพธ์ที่แข็งตัวโดยไม่แก้ไขการเปลี่ยนแปลงความร้อนที่ซ่อนอยู่.
การปรับกระบวนการใดๆ ควรได้รับการตรวจสอบเทียบกับข้อกำหนดในการชุบแข็งจริง.
เพื่อการแก้ไขปัญหาที่กว้างขึ้น, ดู ความแข็งไม่สม่ำเสมอหลังการชุบเหนี่ยวนำ.
คีย์ Takeaway
การชุบแข็งแบบเหนี่ยวนำ OD หน้าแปลนขนาดใหญ่ ขึ้นอยู่กับเงื่อนไขสามประการที่เกี่ยวข้องอย่างใกล้ชิด: ชิ้นงานเคลื่อนที่ผ่านโซนทำความร้อนอย่างไร, ตัวเหนี่ยวนำจับคู่กับพื้นผิวอย่างไร, และวิธีดับบริเวณที่ได้รับความร้อน.
การประมวลผลที่เชื่อถือได้จำเป็นต้องกำหนดเงื่อนไขเหล่านี้สำหรับรูปทรงหน้าแปลนจริง, ข้อกำหนดวัสดุและการชุบแข็ง.
ตัวชี้วัดความสำเร็จขั้นสุดท้ายไม่ใช่ RPM ที่คงที่, กำลังหรือสเปรย์ไหลเพียงอย่างเดียว, แต่เป็นบริเวณที่ผ่านการชุบแข็งที่ผ่านการตรวจสอบแล้วว่าตรงตามความแข็งที่ต้องการ, ความลึกของกรณีและความคุ้มครองเส้นรอบวง.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เหตุใด RPM คงที่จึงไม่รับประกันการชุบแข็ง OD ของหน้าแปลนที่สม่ำเสมอ?
ที่ RPM คงที่, การติดตั้งเยื้องศูนย์หรือการหมุนหนีศูนย์ในแนวรัศมีสามารถเคลื่อนเส้นผ่านศูนย์กลางภายนอกให้ใกล้และไกลจากตัวเหนี่ยวนำที่อยู่กับที่ในแต่ละรอบ, การเปลี่ยนช่องว่างระหว่างคอยล์กับชิ้นส่วนและการทำความร้อนเฉพาะที่. การหมุนจะต้องได้รับการประเมินร่วมกับความเสถียรของรูปทรงของชิ้นงาน, ตำแหน่งคอยล์และการจัดเรียงดับ.
การเบี่ยงเบนหนีศูนย์ในแนวรัศมีทำให้เกิดการเปลี่ยนแปลงของความแข็งเสมอหรือไม่?
ไม่จำเป็น. ผลกระทบของช่องว่างคอยล์ที่เปลี่ยนแปลงนั้นขึ้นอยู่กับกระบวนการทำความร้อนและการชุบแข็งโดยสมบูรณ์. อย่างไรก็ตาม, เมื่อความแข็งตามเส้นรอบวงหรือความแปรผันของความลึกของตัวเรือนปรากฏขึ้น, การเบี่ยงเบนหนีศูนย์และการวางศูนย์กลางชิ้นงานเป็นเงื่อนไขที่เหมาะสมในการตรวจสอบก่อนเปลี่ยนการตั้งค่าพลังงาน.
Soft Zone เริ่มต้น/สิ้นสุดได้รับการจัดการอย่างไรในการสแกนเส้นรอบวง?
จุดเริ่มต้นและจุดสิ้นสุดของการสแกนอาจมีประวัติความร้อนที่แตกต่างกัน, ซึ่งอาจทำให้บริเวณที่มีความร้อนต่ำหรือทับซ้อนกัน. ระบบพิเศษใช้การสแกนแบบหลายหัวหรือหลายคอยล์ที่ประสานกันเพื่อควบคุมขอบเขตการเชื่อมต่อ. ขอบเขตเริ่มต้น/สิ้นสุดควรได้รับการประเมินอย่างชัดเจนในระหว่างการพัฒนาและการตรวจสอบกระบวนการ.
เหตุใดความแข็งของพื้นผิวเพียงอย่างเดียวจึงไม่เพียงพอที่จะตรวจสอบความสม่ำเสมอในการชุบแข็ง?
ความแข็งของพื้นผิวและความลึกของตัวเรือนอธิบายถึงคุณลักษณะที่แตกต่างกัน. ชิ้นส่วนสามารถตอบสนองความแข็งของพื้นผิวได้ ณ จุดหนึ่งในขณะที่มีความลึกของเคสที่มีประสิทธิภาพไม่เพียงพอ หรือมีบริเวณที่ชุบแข็งผิดตำแหน่งที่อื่น. การตรวจสอบควรรวมถึงการตรวจสอบความแข็งที่ตำแหน่งเชิงมุมที่เลือกและการตรวจสอบภาคตัดขวาง, ด้วยวิธีการแบบเจาะลึกขนาดตัวพิมพ์ตามข้อกำหนดเฉพาะที่เกี่ยวข้อง.
จำเป็นต้องชุบแข็งหน้าแปลนขนาดใหญ่หรือเส้นผ่านศูนย์กลางภายนอกของวงแหวน?
KOTRON จำหน่ายอุปกรณ์ชุบแข็งแบบเหนี่ยวนำสำหรับหน้าแปลน, การใช้งานเส้นผ่านศูนย์กลางภายนอกของวงแหวนและแผ่นดิสก์. แบ่งปันขนาดชิ้นงานของคุณ, ข้อกำหนดวัสดุและการชุบแข็งเพื่อหารือเกี่ยวกับกระบวนการที่เหมาะสม.