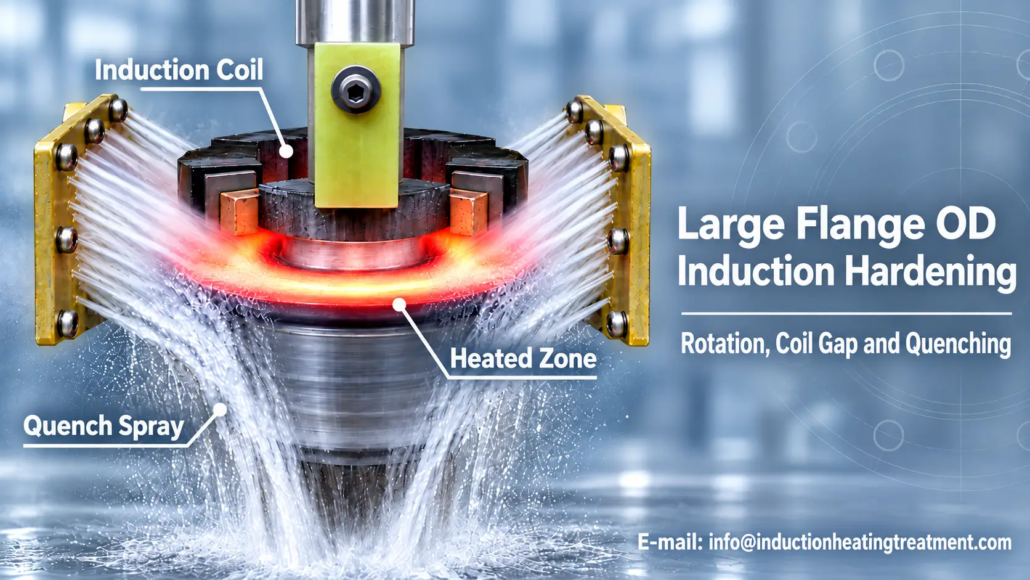
Hartowanie indukcyjne z dużym kołnierzem: Obrót, Szczelina cewki i hartowanie
Jak obrót przedmiotu obrabianego, Pozycjonowanie cewki indukcyjnej i hartowanie natryskowe wpływają na jednorodność hartowania obwodowego
Hartowanie indukcyjne OD z dużym kołnierzem wymaga skoordynowanej kontroli obrotu przedmiotu obrabianego, nagrzewanie indukcyjne i hartowanie. Kiedy zlokalizowana cewka indukcyjna stopniowo przetwarza średnicę zewnętrzną, wahania prędkości powierzchniowej, szczelina między cewką a częścią lub warunki chłodzenia mogą wpływać na twardość i głębokość obudowy na obwodzie.
Głównym wyzwaniem jest konsekwentne wytwarzanie określonego, hartowanego obszaru, szczególnie w przypadku dużych elementów, w których występuje bicie przedmiotu obrabianego, pozycjonowanie oraz początek/koniec ścieżki hartowania mogą powodować lokalne różnice.
2. Obrót przedmiotu obrabianego i prędkość powierzchniowa
3. Pozycjonowanie cewki, Szczelina i bicie promieniowe
4. Hartowanie natryskowe i ciągłość hartowania obwodowego
5. Jak ocenić jednorodność hartowania
1. Jak działa hartowanie indukcyjne o dużej średnicy kołnierza
Hartowanie indukcyjne o dużej średnicy kołnierza to proces powierzchniowej obróbki cieplnej stosowany na zewnętrznej cylindrycznej powierzchni odpowiedniej stali kołnierz lub element kołnierzowy.
Cewka indukcyjna nagrzewa wybrany obszar powierzchni do temperatury wymaganej do austenityzacji. Hartowanie zapewnia następnie chłodzenie potrzebne do wytworzenia utwardzonej mikrostruktury.
Celem jest uzyskanie określonej twardości i głębokości warstwy hartowanej w wymaganym obszarze średnicy zewnętrznej, zamiast utwardzać cały element.
Dla średnica zewnętrzna (OD) należy odróżnić od czoła kołnierza, otwór lub sąsiednie ramiona. Powierzchnie te mają różną geometrię i mogą wymagać różnych układów cewek indukcyjnych.
Należy również ustalić przydatność materiału. Nie każdy materiał kołnierza może osiągnąć wymaganą twardość poprzez konwencjonalne hartowanie indukcyjne.
Układy rotacyjne i skanujące
Możliwych jest kilka sposobów ogrzewania:
Obrotowy przedmiot: Kołnierz obraca się obok zlokalizowanej cewki indukcyjnej.
Ruchoma cewka indukcyjna: Cewka porusza się wokół przedmiotu obrabianego, podczas gdy kołnierz pozostaje nieruchomy lub podlega ruchowi pomocniczemu.
Utwardzanie jednorazowe: Wymagany obszar jest podgrzewany bez stopniowego skanowania obwodu.
Układy te nie mają identycznych wymagań dotyczących ogrzewania i hartowania.
Do systemu obracającego się przedmiotu, średnica zewnętrzna kołnierza przechodzi przez zlokalizowaną strefę grzania. Każde miejsce na powierzchni odbiera ciepło, gdy porusza się względem cewki indukcyjnej, a następnie hartowanie zgodnie z ustawieniem maszyny.
Wynikowy wzór hartowania zależy od zależności pomiędzy ruchem powierzchni, ekspozycja na ogrzewanie, pozycjonowanie cewki i chłodzenie.
Poniższe sekcje skupiają się na tej metodzie rotacyjnej, co ilustruje szczególne wyzwania związane z leczeniem dużego obwodu za pomocą zlokalizowanej cewki indukcyjnej.
2. Obrót przedmiotu obrabianego i prędkość powierzchniowa
Obrót określa sposób, w jaki powierzchnia kołnierza przemieszcza się przez strefę grzewczą. Jednak, prędkość obrotowa w obrotach na minutę (obr./min) nie reprezentuje bezpośrednio prędkości powierzchni zewnętrznej.
RPM a prędkość obwodowa powierzchni
Do okrągłego przedmiotu obrabianego:
v = πDn
Gdzie:
— w = obwodowa prędkość powierzchniowa (m/min)
— D = średnica zewnętrzna (m)
— N = prędkość obrotowa (obr./min)
Przy tych samych obrotach, większy kołnierz ma większą prędkość obwodową.
Dla zlokalizowanej cewki indukcyjnej, wyższa prędkość powierzchniowa ogólnie oznacza, że każdy punkt spędza mniej czasu w aktywnej strefie grzewczej podczas jednego przejścia.
Ma to wpływ na ekspozycję na ogrzewanie, chociaż samo w sobie nie określa ostatecznej głębokości przypadku. Moc, częstotliwość, geometrii cewki, przewodzenie ciepła, stan materiału i cały cykl ogrzewania również wpływają na wynik.
Proces obejmujący powtarzające się obroty może mieć inną historię termiczną niż proces, w którym wymagane ogrzewanie odbywa się podczas pojedynczego przejścia obwodowego.
Dlaczego stałe obroty nie wystarczą
Ważna jest stabilna prędkość obrotowa, ale nie gwarantuje to równomiernego ogrzewania.
Jeżeli kołnierz jest zamontowany mimośrodowo, średnica zewnętrzna może zbliżać się i oddalać od stacjonarnej cewki indukcyjnej podczas każdego obrotu, nawet przy stałej prędkości obrotowej.
Ruch oprawy, wibracje mechaniczne lub zmiany warunków podparcia mogą również wpływać na relację pomiędzy kołnierzem a strefą grzejną.
Podczas konfigurowania procesu, Dlatego inżynierowie powinni wziąć pod uwagę zarówno rzeczywisty ruch obrotowy, jak i stabilność geometryczną przedmiotu obrabianego.
Wybraną prędkość należy ocenić łącznie z geometrią strefy grzewczej i układem hartowania. Zwiększanie obrotów w celu zmniejszenia narażenia na ogrzewanie może również zmienić czas między nagrzewaniem a późniejszym chłodzeniem.
Obrót nie jest niezależną regulacją, którą można zoptymalizować bez uwzględnienia reszty procesu.
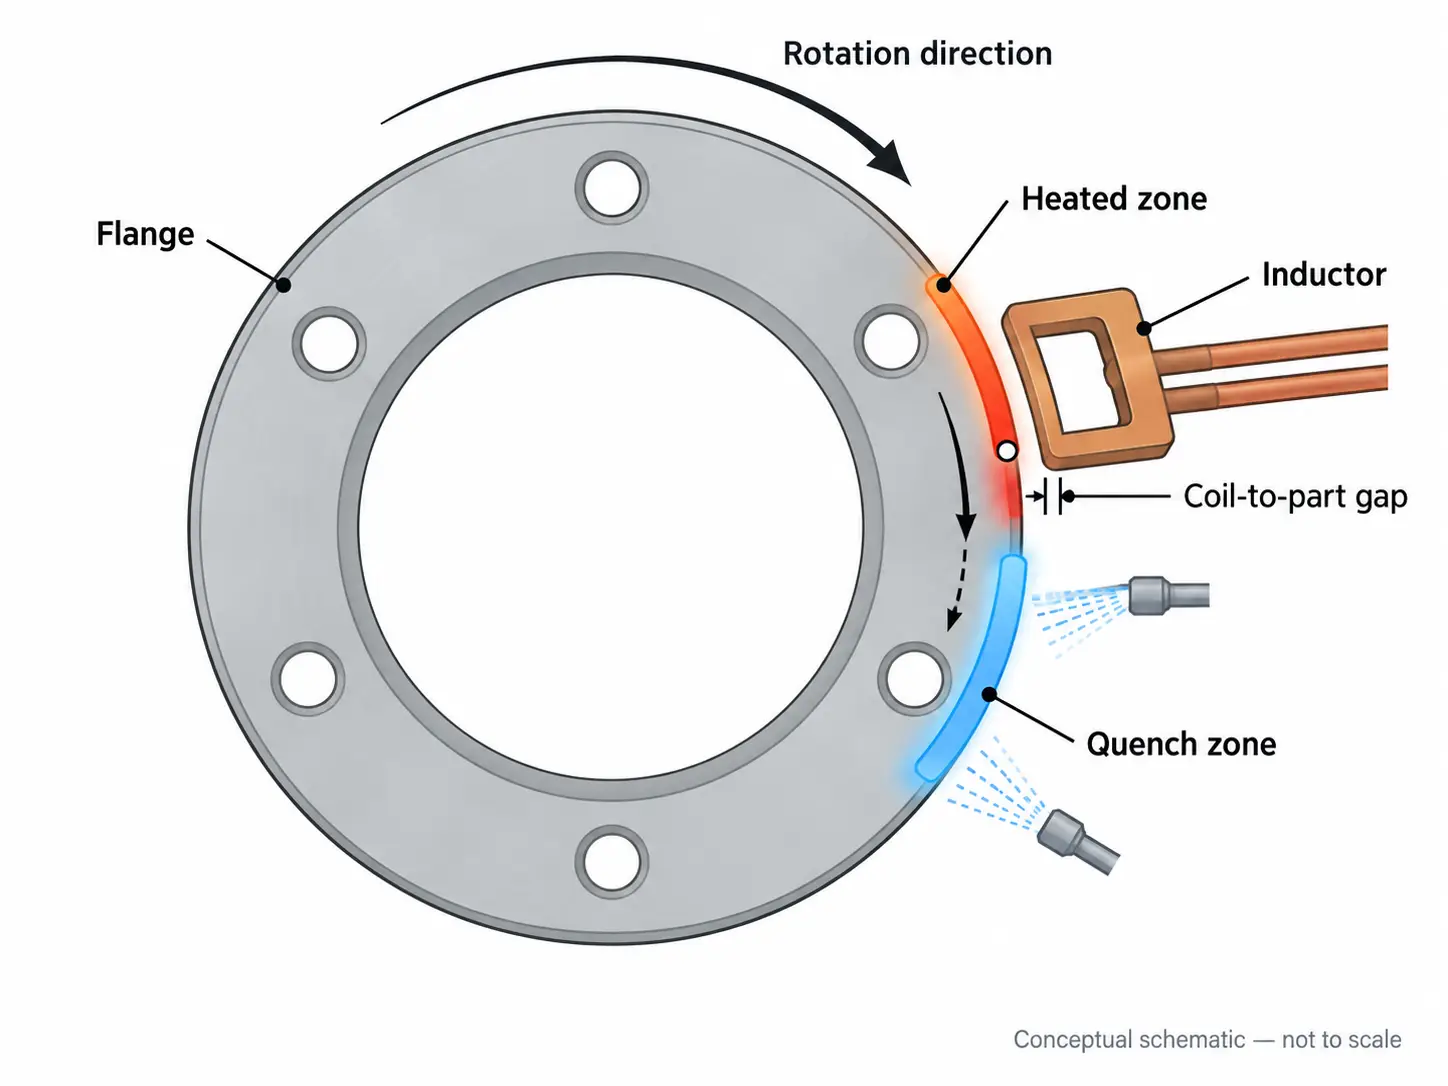
Obrotowy kołnierz, zlokalizowana cewka indukcyjna i pozycja hartowania natryskowego podczas hartowania obwodowego.
3. Pozycjonowanie cewki, Szczelina i bicie promieniowe
Szczelina cewka-część to odległość między aktywną cewką indukcyjną a powierzchnią przedmiotu obrabianego. Wpływa na sprzężenie elektromagnetyczne i rozkład indukowanego ciepła.
Do hartowania zewnętrznego kołnierzy o dużych średnicach, utrzymanie zamierzonego związku cewki z częścią może być trudniejsze niż w przypadku mniejszego, dokładnie wyśrodkowany element.
Jak bicie zmienia szczelinę cewki
Bicie promieniowe powoduje ruch średnicy zewnętrznej kołnierza względem jego osi obrotu.
Jeśli przedmiot obrabiany obraca się obok nieruchomej cewki indukcyjnej, ruch ten może powodować zmianę szczeliny między cewką a częścią na obwodzie.
Mniejsza szczelina ogólnie zwiększa sprzężenie elektromagnetyczne, podczas gdy większa szczelina zmniejsza ją. W zależności od konstrukcji cewki i warunków pracy, zmiany te mogą zmienić lokalną szybkość nagrzewania lub wzór utwardzenia.
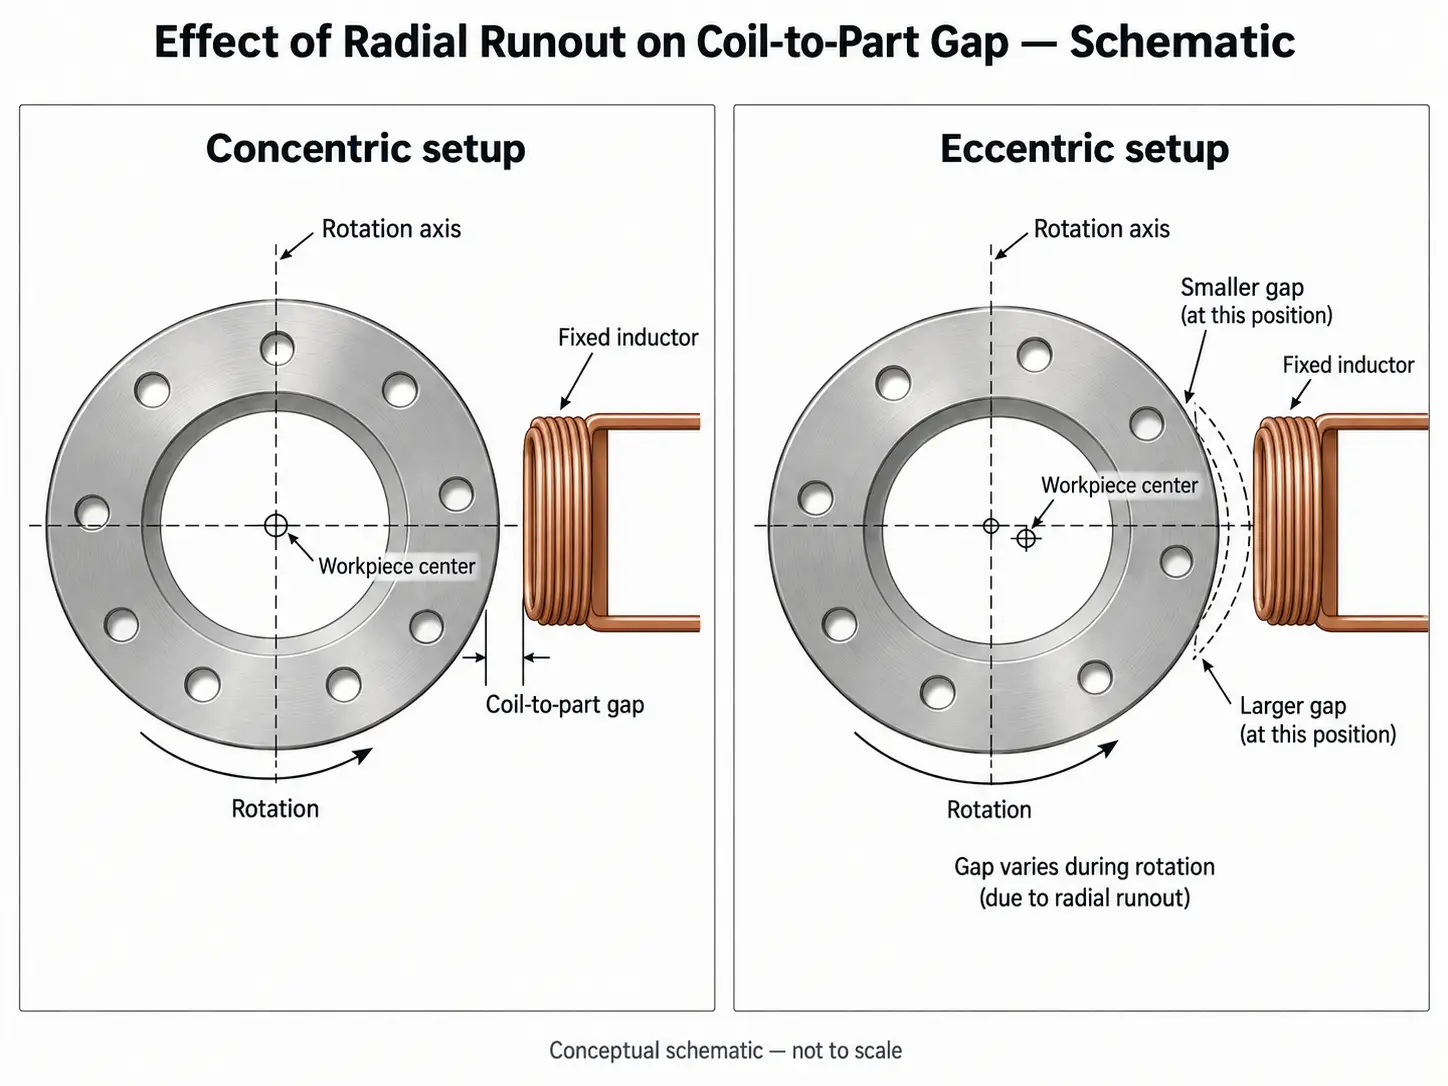
Bicie promieniowe zmienia odstęp między cewką a częścią na obwodzie kołnierza.
Nie oznacza to, że każda mierzalna zmiana bicia powoduje niedopuszczalne zmiany twardości. Efekt zależy od pełnego procesu nagrzewania i hartowania.
Jednak, gdy pojawia się twardość obwodowa lub zróżnicowanie głębokości obudowy, Bicie promieniowe i centrowanie przedmiotu obrabianego to rozsądne warunki, które należy sprawdzić przed zmianą ustawień mocy.
Ułożenie cewek i geometria kołnierza
Szczelina nominalna to tylko jeden element pozycjonowania cewki indukcyjnej.
Cewka musi również pasować do określonej hartowanej taśmy. Jeśli jest przesunięty osiowo lub promieniowo, nagrzany obszar może przesunąć się z wymaganej pozycji.
Sąsiednie ramiona, kroki i zmiany grubości przekroju mogą dodatkowo wpływać na dystrybucję ciepła.
Z tego powodu, cewkę indukcyjną należy ustawić w odniesieniu do rzeczywistej geometrii kołnierza, a nie samej nominalnej średnicy zewnętrznej.
Ważne kontrole konfiguracji obejmują:
— Centrowanie przedmiotu obrabianego i bicie promieniowe.
— Wyrównanie cewki z wymaganym pasmem utwardzającym OD.
— Rzeczywisty luz podczas obrotu.
— Stabilność mocowania i podparcia.
— Wystarczający luz dla zmian wymiarowych i ruchu termicznego.
Najmniejsza możliwa szczelina cewki niekoniecznie jest właściwym wyborem. Wybrany luz musi zapewniać odpowiednie połączenie, uwzględniając jednocześnie oczekiwany ruch przedmiotu obrabianego i maszyny.
Niektóre systemy mogą wykorzystywać kontrolowane pozycjonowanie cewki indukcyjnej lub śledzenie szczeliny. Cewka stała może być również odpowiednia, jeśli układ mechaniczny utrzymuje wymagany luz.
4. Hartowanie natryskowe i ciągłość hartowania obwodowego
Nagrzanie kołnierza do wymaganego stanu to tylko część hartowania indukcyjnego. Późniejszy cykl chłodzenia określa, czy nagrzana stal rozwinie zamierzoną utwardzoną mikrostrukturę.
W układzie rotacyjnym, Hartowanie natryskowe musi być skoordynowane ze strefą grzania i ruchem powierzchni.
Pozycja natryskiwania i czas hartowania
Gdy strefa hartowania natryskowego podąża za cewką indukcyjną, każde miejsce na powierzchni przechodzi przez ogrzewanie, zanim osiągnie skuteczne chłodzenie.
Czas pomiędzy tymi etapami zależy częściowo od względnego położenia stref ogrzewania i hartowania oraz prędkości powierzchniowej.
Zmiana prędkości obrotowej może zatem wpływać zarówno na ekspozycję na ogrzewanie, jak i na czas hartowania.
Odpowiedni układ natryskowy musi również obejmować zamierzone utwardzone pasmo. Nierównomierny rozkład oprysku, zablokowane dysze, zmiany stanu chłodziwa lub nieprawidłowe umiejscowienie natrysku mogą przyczynić się do różnic w chłodzeniu.
Stabilny odczyt całkowitego przepływu niekoniecznie wskazuje na równomierne, lokalne chłodzenie na powierzchni przedmiotu obrabianego.
Celem nie jest po prostu maksymalizacja intensywności chłodzenia, ale ustalenie warunków chłodzenia odpowiednich dla stali i wymaganego wyniku hartowania.
Ogólna charakterystyka hartowania, dystrybucję natrysku i kontrolę opóźnienia hartowania omówiono w Kontrola hartowania w hartowaniu indukcyjnym.
Dlaczego region początkowy/końcowy zasługuje na uwagę
Osobne wyzwanie może pojawić się, gdy zlokalizowana cewka indukcyjna skanuje cały obwód.
Na początku i na końcu ścieżki hartowania, materiał może mieć inną historię termiczną niż obszar pośredni.
Jeśli przejście nie jest odpowiednio kontrolowane, może pozostać niedostatecznie ogrzany obszar. Alternatywnie, nakładanie się lub lokalne ponowne nagrzewanie może zmienić twardość wcześniej obrobionego materiału.
Pod pewnymi warunkami, może to spowodować uruchamianie/zatrzymywanie miękkiej strefy lub nieciągłość w utwardzonej warstwie.
Problem ten związany jest ze szczególnymi metodami skanowania obwodowego. Nie jest to nieunikniona wada w każdym procesie obracania się przedmiotu obrabianego.
Aby rozwiązać ten problem, wyspecjalizowane systemy do hartowania dużych pierścieni wykorzystują skoordynowane układy skanowania. Na przykład, Indukcja SAET opisuje wielogłowicowy, bezszwowy system hartowania, chwila DKK opisuje układ dwóch cewek do kontrolowania obszaru łączenia skanów o dużym pierścieniu.
To są konkretne aplikacje z dużymi pierścieniami, nie uniwersalne wymagania sprzętowe do hartowania zewnętrznego kołnierzy.
To, czy kołnierz wymaga pełnej ciągłości hartowania obwodowego, zależy od jego specyfikacji technicznej. Niektóre składniki mogą umożliwiać określony obszar przejściowy lub nieobrobiony.
Tam, gdzie wymagana jest ciągła, utwardzona warstwa, obszar początkowy/końcowy powinien zostać wyraźnie oceniony podczas opracowywania i kontroli procesu.
5. Jak ocenić jednorodność hartowania
Stabilny program maszynowy tego nie robi, samodzielnie, wykazać, że została osiągnięta wymagana warstwa utwardzona.
Do hartowania zewnętrznego kołnierzy o dużych średnicach, ważne pytanie brzmi, czy twardość, głębokość obudowy i położenie wzoru hartowanego spełniają wymagania w odpowiednich miejscach na obwodzie.
Określ, gdzie występuje różnica
Lokalizacja nieprawidłowego wyniku może pomóc we wstępnym dochodzeniu.
| Zaobserwowany wynik | Co sprawdzić w pierwszej kolejności |
|---|---|
| Twardość zmienia się na całym obwodzie | Wybicie, szczelina cewki, rotacja i rozkład oprysku |
| Miękki obszar w pobliżu początku/końca skanowania | Nakładanie się ogrzewania, sekwencja przejścia i czas wygaszania |
| Utwardzona opaska jest przesunięta | Wyrównanie cewki, pozycjonowanie przedmiotu obrabianego i ścieżka obróbki |
| Twardość powierzchni jest akceptowalna, ale głębokość obudowy jest różna | Ekspozycja na ogrzewanie, warunki sprzęgania i reakcja materiału |
Obserwacje te pomagają ustalić priorytety kontroli, ale nie ustalają ostatecznej przyczyny.
Na przykład, lokalny obszar o niskiej twardości może być związany z niewystarczającym ogrzewaniem, różne warunki chłodzenia lub różnice w przychodzącym materiale. Same pomiary twardości nie są w stanie wiarygodnie rozróżnić tych możliwości.
Sprawdź nie tylko twardość powierzchni
Twardość powierzchni i głębokość obudowy opisują różne właściwości utwardzonej warstwy.
Element może spełniać wymagania dotyczące twardości powierzchni w mierzonym punkcie, mając jednocześnie niewystarczającą efektywną głębokość obudowy lub nieprawidłowo umiejscowiony obszar utwardzony w innym miejscu.
Podczas kwalifikacji procesu, plan przeglądu może zatem uwzględniać pomiary twardości w wybranych pozycjach kątowych oraz badanie przekrojowe warstwy utwardzonej.
Szczególną uwagę należy zwrócić na lokalizacje, w których warunki procesu są różne, łącznie z obszarem początkowym/końcowym, gdy stosowane jest skanowanie obwodowe.
Metody pomiaru głębokości obudowy i kryteria akceptacji powinny być zgodne z obowiązującą specyfikacją. ISO 18203:2026 obejmuje metody wyznaczania grubości warstw utwardzanych powierzchniowo w stali, włączając te wytwarzane przez hartowanie indukcyjne.
Kontrole wymiarowe mogą być również konieczne w przypadku bicia kołnierza, okrągłość lub inne tolerancje są krytyczne.
Przed regulacją procesu sprawdź przyczynę
W przypadku wykrycia zmian w twardnieniu, najpierw potwierdź lokalizację wady i wyniki pomiarów. Następnie porównaj te lokalizacje z rzeczywistym ruchem przedmiotu obrabianego, położenie cewki i kolejność gaszenia.
Zwiększenie mocy może nie rozwiązać problemu spowodowanego mimośrodowym montażem. Zmiana prędkości obrotowej może zmienić zarówno ekspozycję na ogrzewanie, jak i czas chłodzenia. Dostosowanie układu natryskiwania może mieć wpływ na wynik utwardzenia, nie korygując leżących u podstaw różnic w nagrzewaniu.
Wszelkie dostosowania procesu należy sprawdzić pod kątem rzeczywistych wymagań dotyczących hartowania.
W celu szerszego rozwiązywania problemów, zobacz Nierównomierna twardość po hartowaniu indukcyjnym.
Klucz na wynos
Hartowanie indukcyjne OD z dużym kołnierzem zależy od trzech ściśle ze sobą powiązanych warunków: sposób przemieszczania się przedmiotu obrabianego przez strefę grzania, jak cewka łączy się z powierzchnią, i jak ogrzany obszar jest hartowany.
Niezawodna obróbka wymaga ustalenia tych warunków dla rzeczywistej geometrii kołnierza, specyfikacja materiału i hartowania.
Ostateczną miarą sukcesu nie są stałe obroty, samą moc lub przepływ strumienia, ale zweryfikowany obszar hartowany, który spełnia wymaganą twardość, głębokość obudowy i pokrycie obwodowe.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Dlaczego stałe obroty nie gwarantują równomiernego hartowania zewnętrznego kołnierza??
Przy stałych obrotach, mimośrodowy montaż lub bicie promieniowe mogą przesuwać średnicę zewnętrzną bliżej i dalej od nieruchomej cewki indukcyjnej przy każdym obrocie, zmiana odstępu cewka-część i lokalne ogrzewanie. Obrót należy oceniać łącznie ze stabilnością geometrii przedmiotu obrabianego, położenie cewki i układ hartowania.
Czy bicie promieniowe zawsze powoduje zmianę twardości??
Niekoniecznie. Efekt zmieniającej się szczeliny cewki zależy od całkowitego procesu nagrzewania i hartowania. Jednak, gdy pojawia się twardość obwodowa lub zróżnicowanie głębokości obudowy, Bicie i centrowanie przedmiotu obrabianego to rozsądne warunki, które należy sprawdzić przed zmianą ustawień mocy.
Jak obsługiwana jest miękka strefa początkowa/końcowa podczas skanowania obwodowego?
Początek i koniec skanowania może mieć różną historię termiczną, które mogą pozostawić niedogrzany obszar lub nakładać się na siebie. Wyspecjalizowane systemy wykorzystują skoordynowane skanowanie wielogłowicowe lub wielocewkowe w celu kontrolowania obszaru łączenia. Region początkowy/końcowy powinien zostać wyraźnie oceniony podczas opracowywania i kontroli procesu.
Dlaczego sama twardość powierzchni nie wystarczy do sprawdzenia równomierności hartowania??
Twardość powierzchni i głębokość obudowy opisują różne cechy. Część może osiągnąć twardość powierzchni w jednym punkcie, mając jednocześnie niewystarczającą efektywną głębokość obudowy lub niewłaściwie umiejscowiony obszar utwardzony w innym miejscu. Przegląd powinien obejmować sprawdzenie twardości w wybranych pozycjach kątowych oraz badanie przekrojowe, z metodami głębokości przypadku zgodnie z obowiązującą specyfikacją.
Trzeba hartować duży kołnierz lub średnicę zewnętrzną pierścienia?
KOTRON dostarcza urządzenia do hartowania indukcyjnego kołnierzy, zastosowania w średnicach zewnętrznych pierścieni i tarcz. Udostępnij wymiary przedmiotu obrabianego, specyfikację materiału i hartowania w celu omówienia odpowiedniego procesu.