Tempra ad induzione con diametro esterno della flangia grande: Rotazione, Gap e quenching della bobina
Come ruotare il pezzo, Il posizionamento dell'induttore e lo spray quench influiscono sull'uniformità dell'indurimento circonferenziale
Tempra ad induzione con diametro esterno a flangia larga richiede un controllo coordinato della rotazione del pezzo, riscaldamento e tempra ad induzione. Quando una bobina di induzione localizzata tratta il diametro esterno in modo progressivo, variazioni della velocità superficiale, Il divario tra la bobina e la parte o le condizioni di raffreddamento possono influire sulla durezza e sulla profondità della cassa attorno alla circonferenza.
La sfida principale è produrre in modo coerente la regione indurita specificata, in particolare su componenti di grandi dimensioni in cui il pezzo è concentrico, il posizionamento e l'inizio/fine del percorso di indurimento possono introdurre variazioni locali.
2. Rotazione del pezzo e velocità superficiale
3. Posizionamento della bobina, Spazio e runout radiale
4. Continuità di raffreddamento a spruzzo e indurimento circonferenziale
5. Come valutare l'uniformità dell'indurimento
1. Come funziona la tempra ad induzione con diametro esterno di flange grandi
La tempra ad induzione con diametro esterno per flange grandi è un processo di trattamento termico superficiale applicato alla superficie cilindrica esterna di un acciaio adatto flangia o componente flangiato.
Una bobina di induzione riscalda la regione superficiale selezionata alla temperatura richiesta per l'austenitizzazione. La tempra fornisce quindi il raffreddamento necessario per sviluppare una microstruttura indurita.
L'obiettivo è quello di produrre la durezza specificata e la profondità dello strato indurito all'interno della regione del diametro esterno richiesta, anziché indurire l'intero componente.
Il diametro esterno (OD) deve essere distinto dalla faccia della flangia, foro o spallamenti adiacenti. Queste superfici hanno geometrie diverse e possono richiedere diverse disposizioni degli induttori.
È inoltre necessario stabilire l'idoneità dei materiali. Non tutti i materiali delle flange possono raggiungere la durezza richiesta attraverso la convenzionale tempra con trasformazione ad induzione.
Disposizioni di rotazione e scansione
Sono possibili diverse modalità di riscaldamento:
Pezzo rotante: La flangia ruota oltre una bobina di induzione localizzata.
Induttore mobile: L'induttore viaggia attorno al pezzo mentre la flangia rimane ferma o subisce un movimento ausiliario.
Indurimento a colpo singolo: La zona desiderata viene riscaldata senza scansionare progressivamente la circonferenza.
Queste disposizioni non hanno requisiti identici di riscaldamento e raffreddamento.
Per un sistema di pezzi rotanti, il diametro esterno della flangia passa attraverso una zona di riscaldamento localizzato. Ciascuna posizione della superficie riceve calore mentre si muove rispetto all'induttore, seguito dalla tempra in base alla disposizione della macchina.
Il modello di indurimento risultante dipende dalla relazione tra il movimento della superficie, esposizione al riscaldamento, posizionamento e raffreddamento della bobina.
Le sezioni seguenti si concentrano su questo metodo di rotazione, che illustra le particolari sfide legate al trattamento di una circonferenza ampia con un induttore localizzato.
2. Rotazione del pezzo e velocità superficiale
La rotazione determina il modo in cui la superficie della flangia si muove attraverso la zona di riscaldamento. Tuttavia, velocità di rotazione in giri al minuto (giri al minuto) non rappresenta direttamente la velocità della superficie esterna.
RPM rispetto alla velocità superficiale circonferenziale
Per un pezzo circolare:
v = πDn
Dove:
— v = velocità superficiale circonferenziale (m/min)
— S = diametro esterno (m)
— N = velocità di rotazione (giri/min)
Allo stesso numero di giri, una flangia più grande ha una velocità superficiale circonferenziale maggiore.
Per un induttore localizzato, una velocità superficiale più elevata generalmente significa che ciascun punto trascorre meno tempo all'interno della zona di riscaldamento attiva durante un passaggio.
Ciò influisce sull'esposizione al riscaldamento, sebbene non determini da solo la profondità del caso finale. Potenza, Frequenza, Geometria della bobina, conduzione del calore, Sul risultato influiscono anche le condizioni del materiale e l'intero ciclo di riscaldamento.
Un processo che prevede rivoluzioni ripetute può avere una storia termica diversa da un processo che completa il riscaldamento richiesto durante un singolo passaggio circonferenziale.
Perché il numero di giri costante non è sufficiente
La velocità di rotazione stabile è importante, ma non garantisce un riscaldamento uniforme.
Se una flangia è montata eccentricamente, l'OD può avvicinarsi e allontanarsi da un induttore stazionario durante ogni giro, anche se la velocità di rotazione rimane costante.
Movimento dell'apparecchio, anche le vibrazioni meccaniche o i cambiamenti nelle condizioni di supporto possono influenzare il rapporto tra la flangia e la zona di riscaldamento.
Quando si imposta un processo, gli ingegneri dovrebbero quindi considerare sia il movimento rotatorio effettivo che la stabilità geometrica del pezzo.
La velocità selezionata deve essere valutata insieme alla geometria della zona di riscaldamento e alla disposizione di raffreddamento. L'aumento del numero di giri per ridurre l'esposizione al riscaldamento può anche modificare il tempo tra il riscaldamento e il successivo raffreddamento.
La rotazione non è una regolazione indipendente che può essere ottimizzata senza considerare il resto del processo.
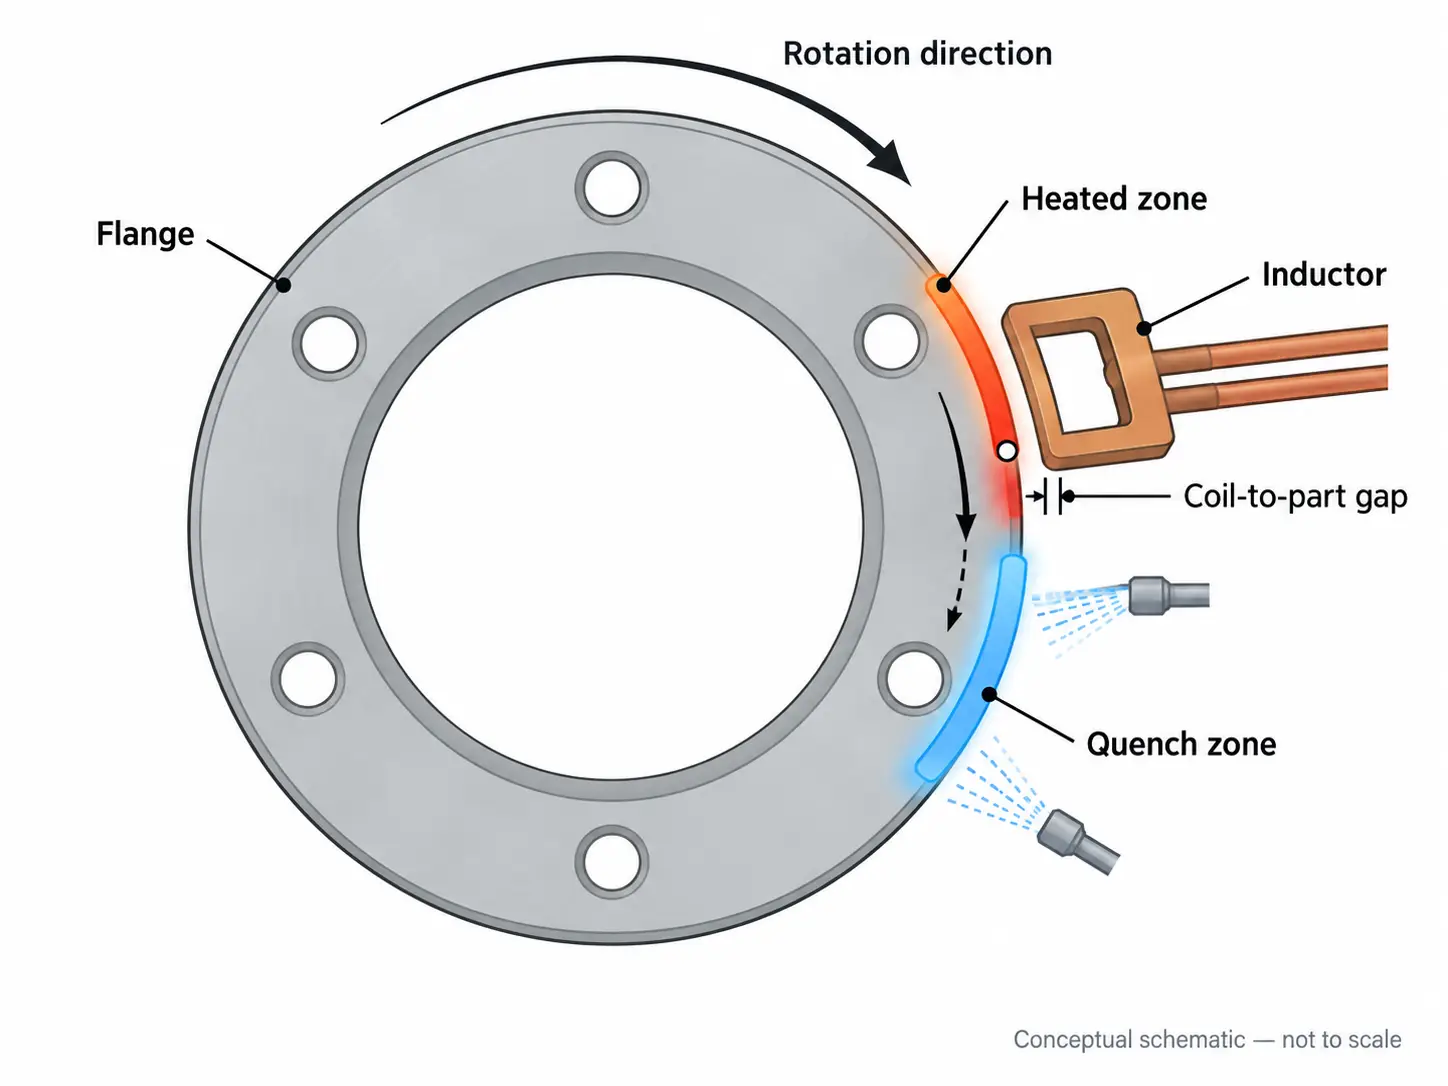
Flangia rotante, induttore localizzato e posizione spray quench nell'indurimento circonferenziale.
3. Posizionamento della bobina, Spazio e runout radiale
Lo spazio tra la bobina e il pezzo è la distanza tra la bobina di induzione attiva e la superficie del pezzo. Influisce sull'accoppiamento elettromagnetico e sulla distribuzione del riscaldamento indotto.
Per tempra con diametro esterno di flange grandi, mantenere la relazione prevista tra bobina e parte può essere più difficile che su un modello più piccolo, componente accuratamente centrato.
Come il runout modifica il gap della bobina
L'eccentricità radiale fa sì che il diametro esterno della flangia si sposti rispetto al suo asse di rotazione.
Se il pezzo ruota oltre un induttore stazionario, questo movimento può produrre uno spazio variabile tra la bobina e la parte attorno alla circonferenza.
Un divario più piccolo generalmente aumenta l'accoppiamento elettromagnetico, mentre un divario maggiore lo riduce. A seconda del design della bobina e delle condizioni operative, questi cambiamenti possono alterare la velocità di riscaldamento locale o il modello indurito.
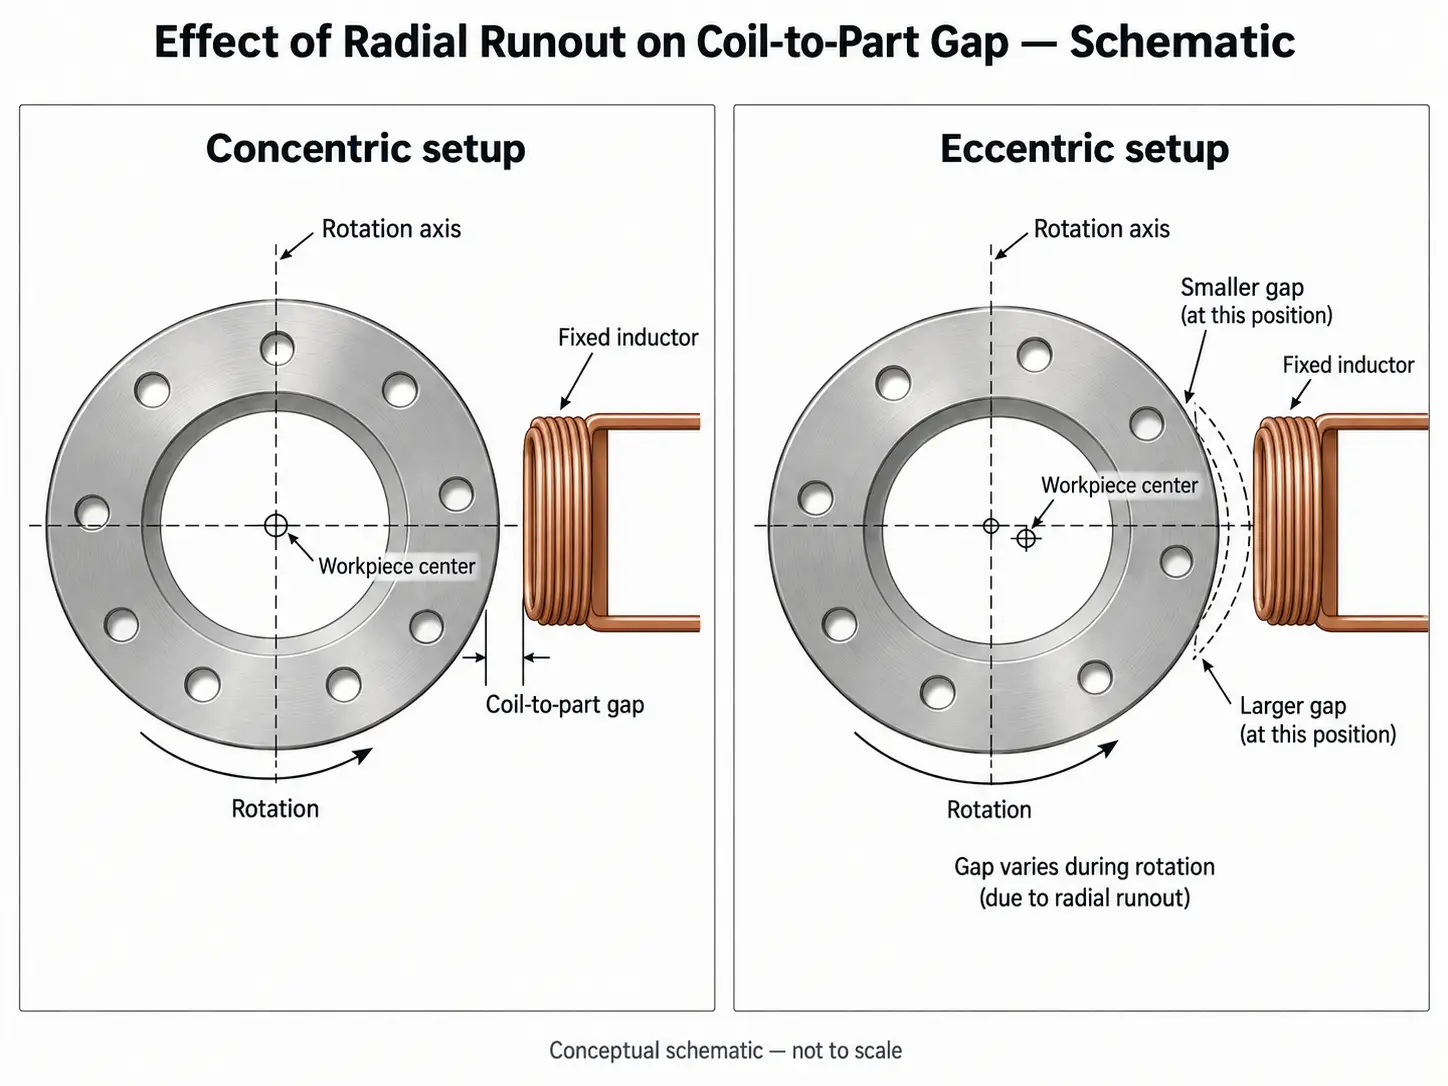
L'eccentricità radiale modifica la distanza tra bobina e parte attorno alla circonferenza della flangia.
Ciò non significa che ogni variazione misurabile della concentricità produca una variazione di durezza inaccettabile. L'effetto dipende dal processo completo di riscaldamento e tempra.
Tuttavia, quando appare la durezza circonferenziale o la variazione della profondità della cassa, L'eccentricità radiale e il centraggio del pezzo sono condizioni ragionevoli da esaminare prima di modificare le impostazioni di potenza.
Allineamento della bobina e geometria della flangia
Il divario nominale è solo una parte del posizionamento dell'induttore.
La bobina deve inoltre essere allineata con la fascia temprata specificata. Se è spostato assialmente o radialmente, la regione riscaldata potrebbe spostarsi dalla posizione richiesta.
Spalle adiacenti, gradini e cambiamenti nello spessore della sezione possono influenzare ulteriormente la distribuzione del riscaldamento.
Per questa ragione, l'induttore deve essere posizionato rispetto alla geometria effettiva della flangia anziché al solo diametro esterno nominale.
Importanti controlli di configurazione includono:
— Centratura del pezzo e eccentricità radiale.
— Allineamento della bobina con la fascia di tempra OD richiesta.
— Gioco effettivo durante la rotazione.
— Stabilità dell'apparecchio e del supporto.
— Spazio adeguato per variazioni dimensionali e movimenti termici.
Il minor gap possibile tra le bobine non è necessariamente la scelta corretta. La distanza selezionata deve fornire un accoppiamento adeguato e allo stesso tempo consentire il movimento previsto del pezzo e della macchina.
Alcuni sistemi possono utilizzare il posizionamento controllato dell'induttore o il tracciamento del gap. Un induttore fisso può anche essere appropriato quando la disposizione meccanica mantiene il gioco richiesto.
4. Continuità di raffreddamento a spruzzo e indurimento circonferenziale
Il riscaldamento della flangia alla condizione richiesta è solo una parte della tempra a induzione. Il successivo ciclo di raffreddamento determina se l'acciaio riscaldato sviluppa la microstruttura indurita prevista.
Con disposizione a rotazione, lo spray quenching deve essere coordinato con la zona di riscaldamento e il movimento della superficie.
Posizione dello spruzzo e tempi di raffreddamento
Quando la zona di spegnimento dello spruzzo segue la bobina di induzione, ogni posizione superficiale passa attraverso il riscaldamento prima di raggiungere un raffreddamento efficace.
Il tempo tra queste fasi dipende in parte dalle posizioni relative delle zone di riscaldamento e raffreddamento e dalla velocità superficiale.
La modifica del numero di giri può quindi influenzare sia l'esposizione al riscaldamento che i tempi di raffreddamento.
È necessario che un idoneo dispositivo di spruzzatura copra anche la fascia indurita prevista. Distribuzione del getto non uniforme, ugelli ostruiti, cambiamenti nelle condizioni del quench o un errato posizionamento dello spray possono contribuire a differenze nel raffreddamento.
Una lettura stabile del flusso totale non dimostra necessariamente un raffreddamento locale uniforme sulla superficie del pezzo.
L’obiettivo non è semplicemente massimizzare l’intensità del raffreddamento, ma per stabilire condizioni di raffreddamento adeguate per l'acciaio e il risultato indurito richiesto.
Caratteristiche generali del quench, la distribuzione dello spray e il controllo del ritardo di raffreddamento sono discussi in Controllo del raffreddamento nella tempra ad induzione.
Perché la regione di inizio/fine merita attenzione
Una sfida separata può sorgere quando un induttore localizzato esegue la scansione attorno a una circonferenza completa.
All'inizio e alla fine del percorso di indurimento, il materiale potrebbe subire una storia termica diversa rispetto alla regione intermedia.
Se la transizione non è adeguatamente controllata, potrebbe rimanere un'area non sufficientemente riscaldata. In alternativa, la sovrapposizione o il riscaldamento locale possono modificare la durezza del materiale precedentemente trattato.
A determinate condizioni, questo può produrre a avvio/arresto della zona soft o discontinuità nello strato indurito.
Questo problema è associato a particolari metodi di scansione circonferenziale. Non è un difetto inevitabile in ogni processo con pezzo rotante.
Sistemi specializzati di indurimento ad anello di grandi dimensioni utilizzano soluzioni di scansione coordinate per risolvere questo problema. Per esempio, SAET Induzione descrive un sistema di indurimento continuo multitesta, mentre DKK descrive una disposizione a due bobine per controllare la regione di unione delle scansioni ad anello grande.
Questi sono specifici applicazioni ad anelli di grandi dimensioni, requisiti di attrezzatura non universali per l'indurimento del diametro esterno della flangia.
Se una flangia necessita di una completa continuità di indurimento circonferenziale dipende dalle sue specifiche tecniche. Alcuni componenti possono consentire una transizione definita o una regione non trattata.
Dove è richiesto uno strato indurito continuo, la regione iniziale/finale dovrebbe essere valutata esplicitamente durante lo sviluppo e l'ispezione del processo.
5. Come valutare l'uniformità dell'indurimento
Un programma macchina stabile no, da solo, dimostrare che è stato raggiunto lo strato indurito specificato.
Per tempra con diametro esterno di flange grandi, la domanda importante è se la durezza, la profondità della cassa e la posizione del modello indurito soddisfano i requisiti nelle posizioni pertinenti attorno alla circonferenza.
Identificare dove si verifica la variazione
La localizzazione di un risultato anomalo può guidare l'indagine iniziale.
| Risultato osservato | Cosa esaminare prima |
|---|---|
| La durezza varia attorno alla circonferenza | Esaurire, spazio della bobina, rotazione e distribuzione dello spruzzo |
| Regione morbida vicino all'inizio/fine della scansione | Sovrapposizione del riscaldamento, sequenza di transizione e tempi di quench |
| La fascia indurita è spostata | Allineamento della bobina, posizionamento del pezzo e percorso di trattamento |
| La durezza superficiale è accettabile ma la profondità della cassa varia | Esposizione al riscaldamento, condizioni di accoppiamento e risposta del materiale |
Queste osservazioni aiutano a stabilire la priorità dei controlli ma non stabiliscono una causa definitiva.
Per esempio, una regione locale a bassa durezza può essere associata a un riscaldamento insufficiente, diverse condizioni di raffreddamento o variazione del materiale in entrata. Le sole misurazioni della durezza non possono distinguere in modo affidabile queste possibilità.
Controllare più della durezza superficiale
La durezza superficiale e la profondità della cassa descrivono diverse caratteristiche dello strato indurito.
Un componente può soddisfare i requisiti di durezza superficiale in un punto misurato pur avendo una profondità effettiva della cassa insufficiente o una regione temprata posizionata in modo errato altrove.
Durante la qualificazione del processo, il piano di ispezione può quindi comprendere misurazioni della durezza in posizioni angolari selezionate ed esame in sezione trasversale dello strato indurito.
Particolare attenzione dovrebbe essere prestata ai luoghi in cui le condizioni di processo differiscono, inclusa la regione iniziale/finale quando si utilizza la scansione circonferenziale.
I metodi di misurazione della profondità del caso e i criteri di accettazione dovrebbero seguire le specifiche applicabili. ISO 18203:2026 riguarda i metodi per determinare lo spessore degli strati induriti superficialmente nell'acciaio, compresi quelli prodotti mediante tempra ad induzione.
Potrebbero essere necessari controlli dimensionali anche in caso di disassamento della flangia, la rotondità o altre tolleranze sono fondamentali.
Verificare la causa prima di modificare il processo
Se viene rilevata una variazione di indurimento, confermare innanzitutto la posizione del difetto e i risultati della misurazione. Quindi confrontare tali posizioni con il movimento effettivo del pezzo, posizione della bobina e sequenza di spegnimento.
L'aumento della potenza potrebbe non correggere un problema causato dal montaggio eccentrico. La modifica della velocità di rotazione può alterare sia l'esposizione al riscaldamento che i tempi di raffreddamento. La regolazione della disposizione dello spruzzo può influenzare il risultato indurito senza correggere una variazione di riscaldamento sottostante.
Qualsiasi aggiustamento del processo deve essere verificato rispetto ai requisiti di indurimento effettivi.
Per una risoluzione dei problemi più ampia, vedere Durezza Irregolare Dopo Tempra a Induzione.
Chiave da asporto
Tempra ad induzione con diametro esterno a flangia larga dipende da tre condizioni strettamente correlate: come il pezzo si muove attraverso la zona di riscaldamento, come l'induttore si accoppia con la superficie, e come viene spenta la regione riscaldata.
Una lavorazione affidabile richiede che queste condizioni siano stabilite per la geometria effettiva della flangia, specifiche del materiale e della tempra.
La misura finale del successo non è l’RPM costante, solo la potenza o il flusso di spruzzo, ma una regione indurita verificata che soddisfi la durezza richiesta, profondità della cassa e copertura circonferenziale.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Perché il numero di giri costante non garantisce un indurimento uniforme del diametro esterno della flangia?
A regime costante, il montaggio eccentrico o l'eccentricità radiale possono spostare il diametro esterno più vicino e più lontano da un induttore stazionario ad ogni giro, modificando lo spazio tra la bobina e la parte e il riscaldamento locale. La rotazione deve essere valutata insieme alla stabilità della geometria del pezzo, posizione della bobina e disposizione di spegnimento.
L'eccentricità radiale causa sempre una variazione di durezza?
Non necessariamente. L'effetto di una variazione del gap della bobina dipende dal processo completo di riscaldamento e raffreddamento. Tuttavia, quando appare la durezza circonferenziale o la variazione della profondità della cassa, La concentricità e il centraggio del pezzo sono condizioni ragionevoli da verificare prima di modificare le impostazioni di potenza.
Come viene gestita la zona morbida iniziale/finale nella scansione circonferenziale?
L'inizio e la fine della scansione possono presentare una storia termica diversa, che potrebbe lasciare una regione surriscaldata o una sovrapposizione. Sistemi specializzati utilizzano la scansione coordinata multi-testa o multi-bobina per controllare la regione di giunzione. La regione iniziale/finale dovrebbe essere valutata esplicitamente durante lo sviluppo e l'ispezione del processo.
Perché la sola durezza superficiale non è sufficiente a verificare l'uniformità di indurimento?
La durezza superficiale e la profondità della cassa descrivono caratteristiche diverse. Una parte può soddisfare la durezza superficiale in un punto pur avendo una profondità effettiva della cassa insufficiente o una regione temprata fuori posto altrove. L'ispezione dovrebbe includere controlli della durezza in posizioni angolari selezionate e un esame in sezione trasversale, con metodi di approfondimento del caso secondo le specifiche applicabili.
È necessario indurire una flangia di grandi dimensioni o un diametro esterno dell'anello?
KOTRON fornisce attrezzature per la tempra a induzione per flange, applicazioni con diametro esterno di anelli e dischi. Condividi le dimensioni del tuo pezzo, specifiche del materiale e della tempra per discutere un processo adatto.