大法兰外径感应淬火: 旋转, 线圈间隙和淬火
工件如何旋转, 感应器定位和喷雾淬火影响圆周硬化均匀性
大法兰外径感应淬火 需要协调控制工件旋转, 感应加热和淬火. 当局部感应线圈逐渐处理外径时, 表面速度的变化, 线圈与零件之间的间隙或冷却条件会影响圆周周围的硬度和渗碳深度.
主要挑战是一致地生产指定的硬化区域, 特别是在工件跳动的大型部件上, 硬化路径的定位和开始/结束可能会引入局部变化.
1. 大法兰外径感应淬火的工作原理
大法兰外径感应淬火是一种应用于合适钢材的外圆柱表面的表面热处理工艺 法兰 或法兰组件.
感应线圈将选定的表面区域加热到奥氏体化所需的温度. 然后淬火提供形成硬化微观结构所需的冷却.
目标是在所需的外径区域内产生指定的硬度和硬化层深度, 而不是硬化整个组件.
这些 外径 (的) 必须与法兰面区分开来, 孔或相邻台肩. 这些表面具有不同的几何形状,并且可能需要不同的电感器布置.
还必须确定材料的适用性. 并非每种法兰材料都能通过传统的感应相变硬化达到所需的硬度.
旋转和扫描布置
可以采用多种加热方式:
旋转工件: 法兰旋转经过局部感应线圈.
动感器: 感应器围绕工件移动,而法兰保持静止或进行辅助运动.
单次淬火: 无需逐步扫描圆周即可加热所需区域.
这些布置没有相同的加热和淬火要求.
对于旋转工件系统, 法兰外径穿过局部加热区. 每个表面位置相对于感应器移动时都会接收热量, 然后根据机器布置进行淬火.
由此产生的硬化图案取决于表面运动之间的关系, 加热暴露, 线圈定位和冷却.
以下部分重点介绍这种旋转方法, 这说明了使用局部电感器处理大圆周的特殊挑战.
2. 工件旋转和表面速度
旋转决定法兰表面如何移动通过加热区. 然而, 转速(每分钟转数) (转速) 并不直接代表外表面的速度.
RPM 与圆周表面速度
对于圆形工件:
v = πDN
在哪里:
— v = 圆周表面速度 (米/分钟)
— D = 外径 (米)
— n = 转速 (转/分钟)
在相同的转速下, 较大的法兰具有较高的圆周表面速度.
对于局部电感器, 较高的表面速度通常意味着一次通过期间每个点在有效加热区内花费的时间较少.
这会影响受热暴露, 尽管它本身并不能确定最终的渗碳深度. 功率, 频率, 线圈几何形状, 热传导, 材料状况和完整的加热周期也会影响结果.
涉及重复旋转的过程可能与在单次圆周通过期间完成所需加热的过程具有不同的热历史.
为什么恒定的转速还不够
稳定的转速很重要, 但并不能保证加热均匀.
如果法兰偏心安装, 在每次旋转期间,OD 可能会靠近或远离固定感应器, 即使转速保持恒定.
夹具移动, 机械振动或支撑条件的变化也会影响法兰与加热区之间的关系.
设置流程时, 因此,工程师应同时考虑工件的实际旋转运动和几何稳定性.
所选速度应与加热区几何形状和淬火布置一起评估. 增加转速以减少受热也可以改变加热和随后冷却之间的时间.
旋转不是一个独立的调整,可以在不考虑流程其余部分的情况下进行优化.
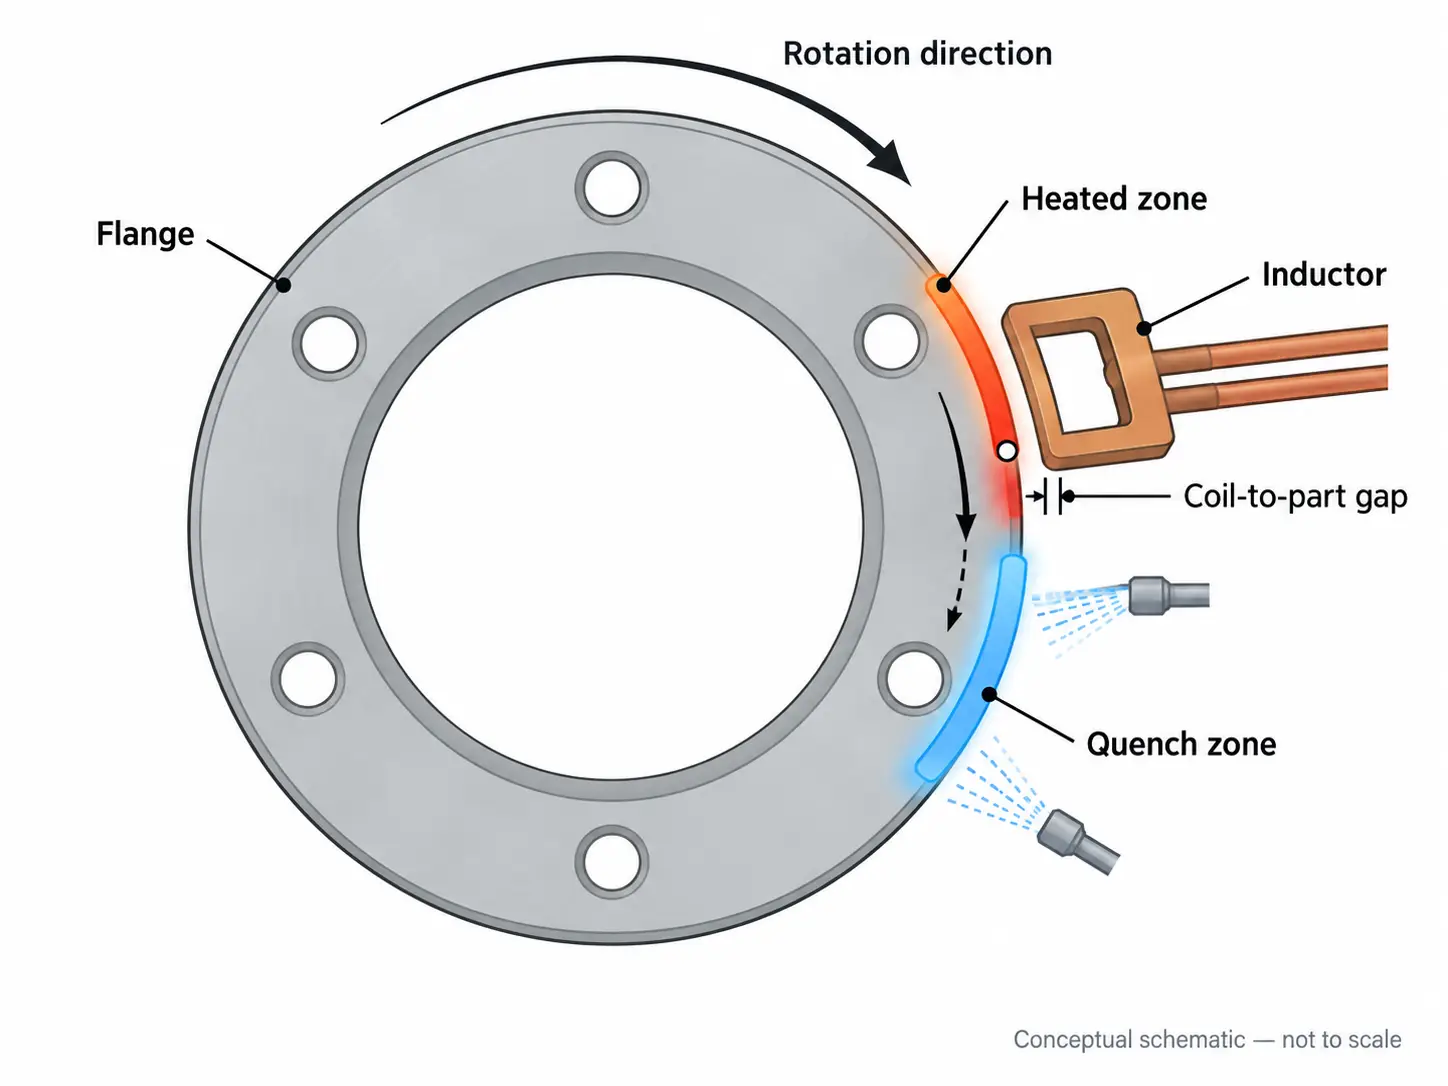
旋转法兰, 周向淬火中的局部感应器和喷淋淬火位置.
3. 线圈定位, 间隙和径向跳动
线圈与零件间隙是有源感应线圈与工件表面之间的距离. 它影响电磁耦合和感应加热的分布.
用于大法兰外径淬火, 与较小的线圈相比,维持预期的线圈与零件关系可能更困难, 精确居中的组件.
跳动如何改变线圈间隙
径向跳动导致法兰外径相对于其旋转轴移动.
如果工件旋转经过固定感应器, 这种运动可以在圆周上产生不断变化的线圈与零件间隙.
较小的间隙通常会增加电磁耦合, 而较大的间隙会降低它. 取决于线圈设计和工作条件, 这些变化可能会改变局部加热速率或硬化图案.
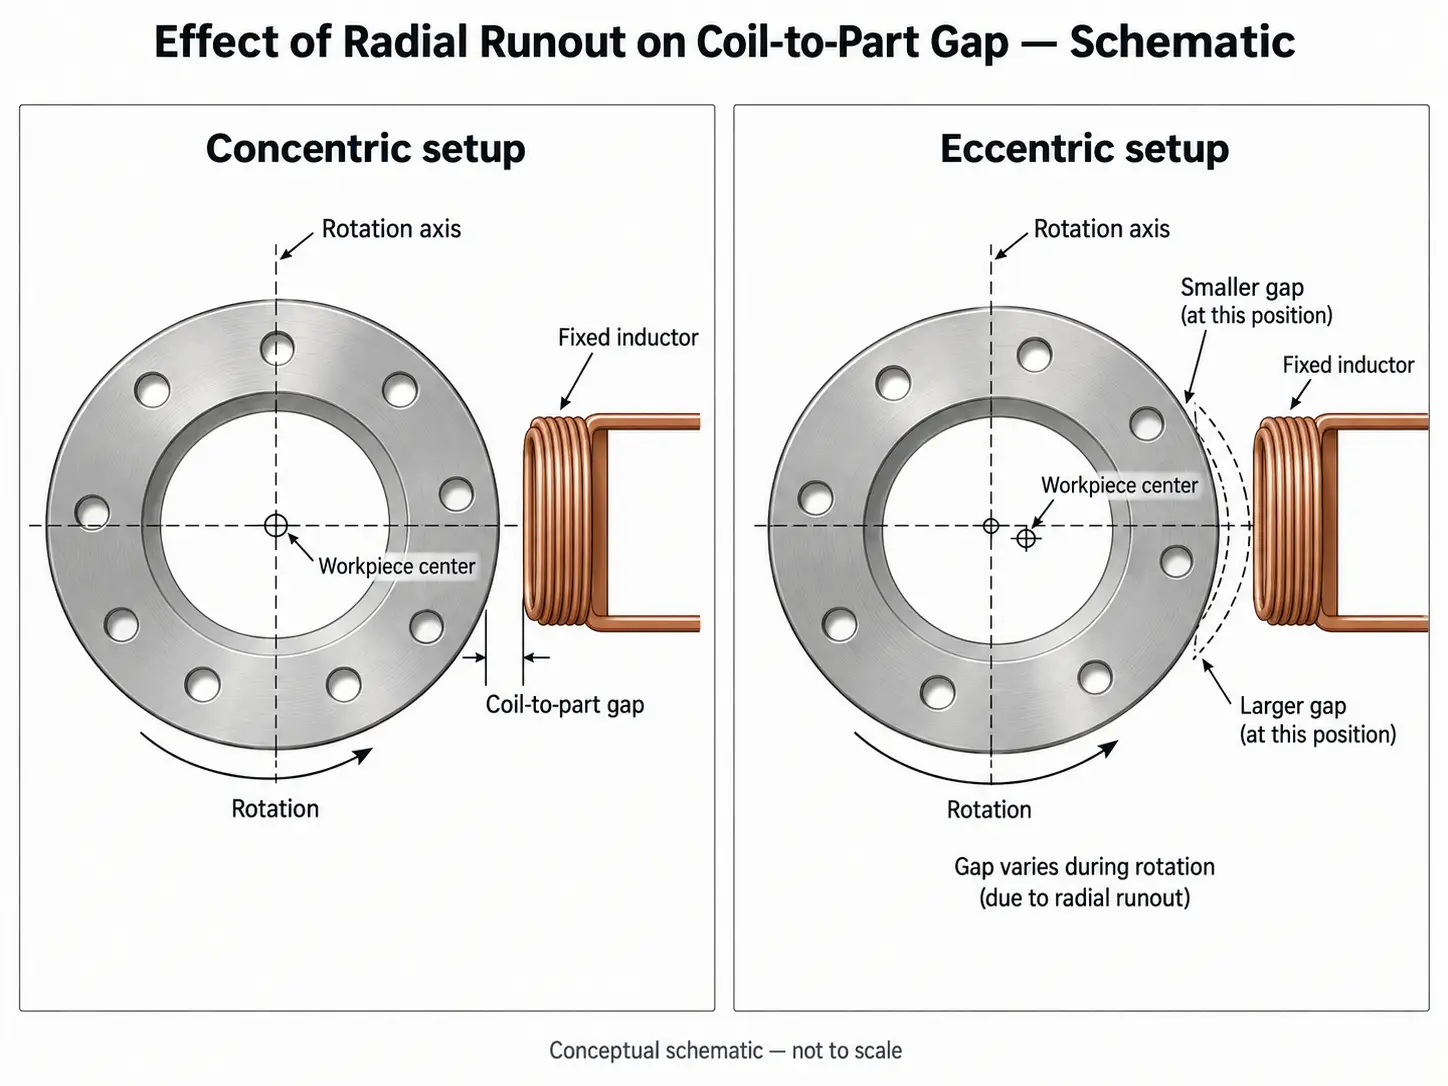
径向跳动改变了法兰圆周周围的线圈与零件之间的间隙.
这并不意味着每个可测量的跳动变化都会产生不可接受的硬度变化. 效果取决于完整的加热和淬火过程.
然而, 当圆周硬度或渗层深度出现变化时, 径向跳动和工件定心是更改功率设置之前需要检查的合理条件.
线圈对准和法兰几何形状
标称间隙只是电感器定位的一部分.
线圈还必须与指定的硬化带对齐. 如果轴向或径向位移, 加热区域可能会偏离所需位置.
相邻的肩膀, 截面厚度的台阶和变化会进一步影响热量分布.
因此, 感应器的定位应相对于实际法兰几何形状,而不是仅相对于标称外径.
重要的设置检查包括:
— 工件定心和径向跳动.
— 线圈与所需的外径硬化带对齐.
— 整个旋转过程中的实际间隙.
— 夹具和支撑稳定性.
— 为尺寸变化和热运动提供足够的间隙.
尽可能最小的线圈间隙不一定是正确的选择. 所选间隙必须提供合适的耦合,同时适应预期的工件和机器运动.
一些系统可能使用受控电感器定位或间隙跟踪. 当机械布置保持所需间隙时,固定电感器也可能是合适的.
4. 喷雾淬火和圆周硬化连续性
将法兰加热到所需条件只是感应淬火的一部分. 随后的冷却循环决定了加热后的钢是否形成预期的硬化微观结构.
在旋转布置中, 喷淋淬火必须与加热区和表面运动相协调.
喷涂位置和淬火时间
当喷淋淬火区跟随感应线圈时, 每个表面位置在达到有效冷却之前都经过加热.
这些阶段之间的时间部分取决于加热区和淬火区的相对位置以及表面速度.
因此,改变转速会影响加热暴露和淬火时间.
合适的喷涂装置还需要覆盖预期的硬化带. 喷雾分布不均匀, 喷嘴堵塞, 淬火剂条件的变化或不正确的喷射位置可能会导致冷却差异.
稳定的总流量读数并不一定表明工件表面的局部冷却均匀.
目标不仅仅是最大化冷却强度, 但要建立适合钢材和所需硬化结果的冷却条件.
一般淬火剂特性, 喷雾分布和淬火延迟控制在 感应淬火中的淬火控制.
为什么开始/结束区域值得关注
当局部电感器扫描整个圆周时,可能会出现一个单独的挑战.
在硬化路径的起点和终点, 该材料可能经历与中间区域不同的热历史.
如果过渡控制不当, 可能会留下加热不足的区域. 或者, 重叠或局部再加热可能会改变先前处理过的材料的硬度.
在某些条件下, 这可以产生一个 启动/停止软区 或硬化层不连续.
此问题与特定的圆周扫描方法有关. 这并不是每个旋转工件过程中不可避免的缺陷.
专门的大环硬化系统使用协调扫描布置来解决这个问题. 例如, SAET 感应 描述多头无缝硬化系统, 然而 丹麦克朗 描述了用于控制大环扫描的连接区域的双线圈布置.
这些是具体的 大环应用, 法兰外径硬化的非通用设备要求.
法兰是否需要完整的圆周硬化连续性取决于其工程规范. 某些组件可能允许定义的过渡或未处理区域.
需要连续硬化层的地方, 应在流程开发和检查期间明确评估开始/结束区域.
5. 如何评估硬化均匀性
稳定的机器程序并不, 就其本身而言, 证明已达到规定的硬化层.
用于大法兰外径淬火, 重要的问题是硬度是否, 渗层深度和硬化花纹位置满足圆周相关位置的要求.
确定变异发生的位置
异常结果的位置可以指导初步调查.
| 观察结果 | 首先要检查什么 |
|---|---|
| 圆周上的硬度不同 | 跳动, 线圈间隙, 旋转和喷雾分布 |
| 扫描开始/结束附近的软区域 | 加热重叠, 转换顺序和淬火时序 |
| 硬化带移位 | 线圈对准, 工件定位及处理路径 |
| 表面硬度可接受,但硬化层深度不同 | 加热暴露, 耦合条件和材料响应 |
这些观察结果有助于确定检查的优先顺序,但不能确定明确的原因.
例如, 局部低硬度区域可能与加热不足有关, 不同的冷却条件或来料变化. 仅凭硬度测量无法可靠地区分这些可能性.
检查的不仅仅是表面硬度
表面硬度和硬化层深度描述了硬化层的不同特性.
部件可以在测量点满足其表面硬度要求,但其他地方的有效硬化层深度不足或硬化区域定位不正确.
过程鉴定期间, 因此,检查计划可能包括在选定的角度位置进行硬度测量以及硬化层的横截面检查.
应特别注意工艺条件不同的位置, 包括使用圆周扫描时的开始/结束区域.
渗深测量方法和验收标准应遵循适用的规范. 国际标准化组织 18203:2026 涵盖确定钢表面硬化层厚度的方法, 包括通过感应淬火生产的产品.
当法兰跳动时,也可能需要进行尺寸检查, 圆度或其他公差至关重要.
调整流程前先查明原因
如果检测到硬化变化, 首先确认缺陷位置和测量结果. 然后将这些位置与实际工件运动进行比较, 线圈位置和淬火顺序.
增加功率可能无法解决偏心安装引起的问题. 改变转速可能会改变加热暴露和冷却时间. 调整喷涂布置可能会影响硬化结果而不纠正潜在的加热变化.
任何工艺调整均应根据实际硬化要求进行验证.
用于更广泛的故障排除, 看看 感应淬火后的硬度不均匀.
要点
大法兰外径感应淬火 取决于三个密切相关的条件: 工件如何移动通过加热区, 电感器如何与表面耦合, 以及如何对加热区域进行淬火.
可靠的加工需要为实际法兰几何形状建立这些条件, 材料和硬化规格.
衡量成功的最终标准不是恒定的 RPM, 单独使用动力或喷雾流, 但经过验证的硬化区域满足所需的硬度, 渗层深度和圆周覆盖率.
常见问题解答
单击问题以展开答案.
为什么恒定的转速不能保证均匀的法兰外径硬化?
在恒定转速下, 偏心安装或径向跳动可以使外径在每次旋转时靠近或远离固定感应器, 改变线圈与零件的间隙和局部加热. 旋转必须与工件几何稳定性一起评估, 线圈位置和淬火布置.
径向跳动是否总是导致硬度变化?
未必. 改变线圈间隙的效果取决于完整的加热和淬火过程. 然而, 当圆周硬度或渗层深度出现变化时, 跳动和工件定心是更改功率设置之前需要检查的合理条件.
圆周扫描中的起始/结束软区如何处理?
扫描的开始和结束可以经历不同的热历史, 这可能会留下欠热区域或重叠. 专用系统使用协调的多头或多线圈扫描来控制连接区域. 应在工艺开发和检查期间明确评估开始/结束区域.
为什么仅表面硬度不足以验证硬化均匀性?
表面硬度和硬化层深度描述了不同的特性. 零件可以在某一点满足表面硬度,但其他地方的有效硬化层深度不足或硬化区域错位. 检查应包括选定角度位置的硬度检查和横截面检查, 根据适用规范采用渗碳深度方法.