
Induktionsheizung für Flansche: Prozessleitfaden
Flansche tragen geschraubte Verbindungen in Rohrleitungssystemen, Druckbehälter, Windtürme, und schwere Maschinen. Wenn man Wärme benötigt – für Montage, Schweißen, oder Wartung – liefert Induktion sie an die Flansch, nicht die gesamte Baugruppe. Der Prozess ist auf dem Papier unkompliziert. In der Praxis, Die Geometrie gibt den Ton an.
1.Was Flansche schwer zu erwärmen macht
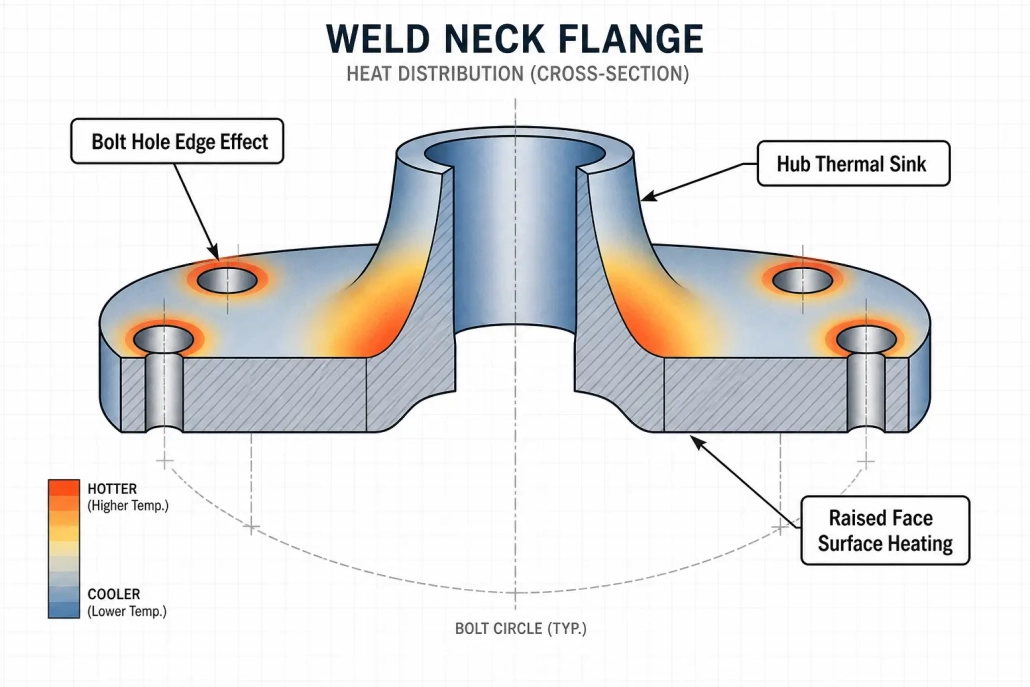
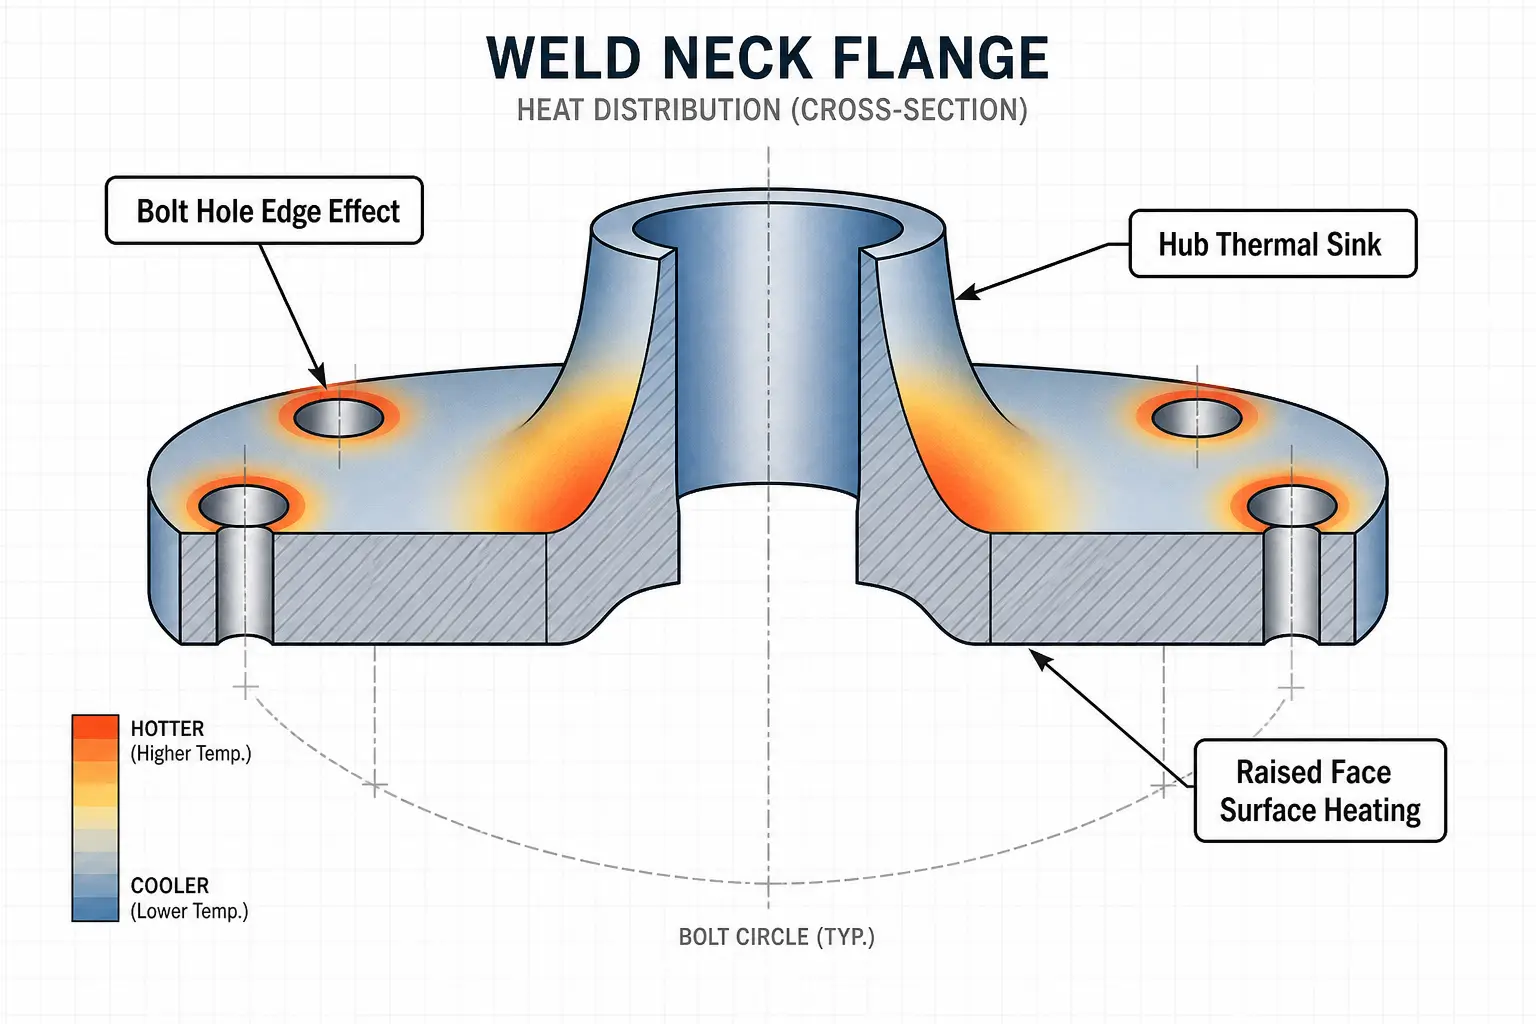
Flansche sind rund, aber selten einheitlich. Bolzenlöcher, erhöhte Flächen, Schweißhals, Naben, und Dichtungsnuten erzeugen thermische Massenunterschiede im gesamten Teil. Diese Funktionen heizen und kühlen unterschiedlich schnell. Wenn die Spulengeometrie sie nicht berücksichtigt, Die Temperatur verteilt sich ungleichmäßig.
Die Wahl des Materials verschärft das Problem. Kohlenstoffstahlflansche erwärmen sich effizient unterhalb der Curie-Temperatur. Bei Flanschen aus Edelstahl und Nickellegierungen ist dies nicht der Fall. Ein 24-Zoll-A105-Schweißhals und ein 24-Zoll 316 Edelstahl-Blindflansche benötigen unterschiedliche Leistungsstufen, unterschiedliche Frequenzen – sogar mit der gleichen Spule davor. Für große Flansche, Die Frage ist nicht, ob Induktion dürfen Erhitzen Sie das Teil. Es geht darum, ob das System die richtige Zone heizt, zum richtigen Preis, ohne übermäßige Temperaturschwankungen oder Schäden an bearbeiteten Oberflächen.
2.Wo Induktion bei Flanschen passt
Die Induktionserwärmung von Flanschen ist sinnvoll, wenn die Aufgabe eine lokale Erwärmung erfordert, Wiederholbare Wärme und das Produktionstempo rechtfertigen eine spezielle Ausrüstung. An der Montagestation wird ein Flansch erhitzt, neben der Schweißhalle, oder inline in einer Automatisierungszelle. Kein Ofentransport. Keine langen Einweichzeiten. Die Hitze wird eingeschaltet, wenn die Produktion sie benötigt, und stoppt, wenn der Zyklus endet – vergleiche das mit dem Zünden eines Ofens für ein einzelnes Teil oder dem Warten auf Widerstandsdecken. Für Leser, die die Grundlagen des Prozesses wissen wollen, siehe wie Induktionsheizung funktioniert.
3.Übliche Anwendungen zum Erwärmen von Flanschen
3.1Schrumpfverschluss und Montage
Die häufigste Anwendung der Flanschinduktion: Thermische Ausdehnung bei Interferenzpassungen. Erhitze den Lauf oder einen definierten Ringabschnitt. Der Flansch dehnt sich aus. Er gleitet auf die Welle, Rohr, oder Nabe. Kühlung sperrt die Passung.
Der Trick ist, nur das zu erhitzen, was ausgedehnt werden muss. Das Erhitzen des gesamten Flansches verschwendet Energie und Zeit. Eine richtig abgestimmte Spule zielt auf die Bohrzone. Temperaturziele stammen aus der Interferenzberechnung – nicht aus einer Schätzung. Planen Sie ausreichend Spielraum für die Handhabung ein, aber nicht überhitzen. Bei zu hoher Temperatur besteht die Gefahr von Verformungen. Weitere Informationen zur Auswahl der Ausrüstung für diese Art von Arbeit, siehe unseren Leitfaden zu Auswahl einer Induktions-Schrumpffuttermaschine.
3.2Schweißvorwärmung
Vorschweißflansche und dickwandige Rohrverbindungen erfordern häufig eine Vorwärmung, um die Abkühlgeschwindigkeit zu kontrollieren und eine Wasserstoffrissbildung zu verhindern. Die Induktion sorgt für eine schnellere und gleichmäßigere Vorwärmung als bei Brennermethoden. Mit Thermoelement- oder Infrarot-Feedback, Das System hält das Vorwärmband während des Schweißzyklus. Kein Bediener stellt eine Flamme ein. Keine Vermutung, ob die Temperatur tatsächlich dort ist, wo der Code es vorgibt.
3.3Beschichtungsentfernung und Wartungserwärmung
Rohrleitungsflansche, Raffinerieverbindungen, und schwere Geräte benötigen oft Wärme, um Beschichtungen aufzuweichen, Dichtstoffe freigeben, oder sich beim Abriss von korrodierten Schrauben lösen. Induktion erhitzt den Stahl unter der Beschichtung ohne offene Flamme. Das Ziel ist Freisetzung, nicht Überhitzung. Überprüfen Sie die Beschichtungschemie und Belüftung, bevor Sie sich auf den Prozess festlegen – Temperaturkontrolle ist hier wichtiger als beim Erwärmen beim Zusammenbau.
3.4Lokale Wärmebehandlung
Einige Flansche müssen auf einer Dichtfläche gehärtet werden, Spannungsabbau um eine Schweißnaht, oder Anlassen nach der Bearbeitung. Induktion erhitzt einen ausgewählten Ring oder eine Oberfläche, ohne das gesamte Teil den Ofenbedingungen auszusetzen. Diese Anwendungen erfordern eine strengere metallurgische Kontrolle – Abkühlrate, Einwirkzeit, und Temperaturgleichmäßigkeit sind entscheidend. Siehe unsere Seite über Induktionshärten wenn die Flansche mechanische Eigenschaften über die Montagepassung hinaus erfordern.
4.Wichtige Prozessvariablen – und eine Material-Schnellreferenz
Drei Variablen steuern jede Flanschheizvorrichtung: beheizte Zone, die Temperaturgleichmäßigkeit, und Zykluszeit.
Definieren Sie zuerst die beheizte Zone. Das Erhitzen des gesamten Außendurchmessers eines 36-Zoll-Flansches erfordert andere Leistung und Spulengeometrie als das Erhitzen nur des Bohrlochs. Wenn dies falsch gemacht wird, wirkt sich dies auf jede nachgelagerte Entscheidung aus.
Die Temperaturgleichmäßigkeit bestimmt, wie viel Technik in die Spulenkonstruktion investiert wird, Teilrotation, und Sensorplatzierung. Eine Montagepassung kann ±25 °F über die Bohrung hinweg tolerieren. Ein folgender Code zum Vorwärmen der Schweißnaht wird dies nicht tun.
Die Zykluszeit wirkt sich negativ auf die Temperaturgradienten aus. Maximale Leistung in minimaler Zeit erzeugt steile Temperaturunterschiede von der Oberfläche zum Kern in dicken Flanschen. Ein etwas längerer Zyklus mit kurzem Halten erzeugt oft gleichmäßigere Ergebnisse – besonders an Wandabschnitten über zwei Zoll. Auch die Handhabung der Teile ist wichtig. Die Heizvorrichtung sollte zur tatsächlichen Bewegung der Flansche durch das Werk passen, nicht umgekehrt.
| Material | Magnetisch (Unter dem Curie-Punkt) | Heizverhalten | Typische Frequenz | Achten auf |
|---|---|---|---|---|
| Kohlenstoffstahl (A105) | Ja | Schnell, effizient | 1–10 kHz | Überschreitung über den Curie-Punkt |
| Legierter Stahl (F11, F22) | Ja | Schnell, effizient | 1–10 kHz | Anlassen-Temperaturbereichgrenzen |
| 304 / 316 Edelstahl | Nein | Langsamer, mehr Leistung erforderlich | 10–50 kHz | Höhere thermische Ausdehnung als Kohlenstoffstahl |
| Sphäroguss | Ja | Schnell | 1–10 kHz | Oberflächenschmelzen an scharfen Kanten |
| Inconel 625 / 718 | Nein | Langsam, hoher Leistungsbedarf | 10–50 kHz | Niedrige thermische Leitfähigkeit → steile Gradienten |
5.Überlegungen zum Spulendesign
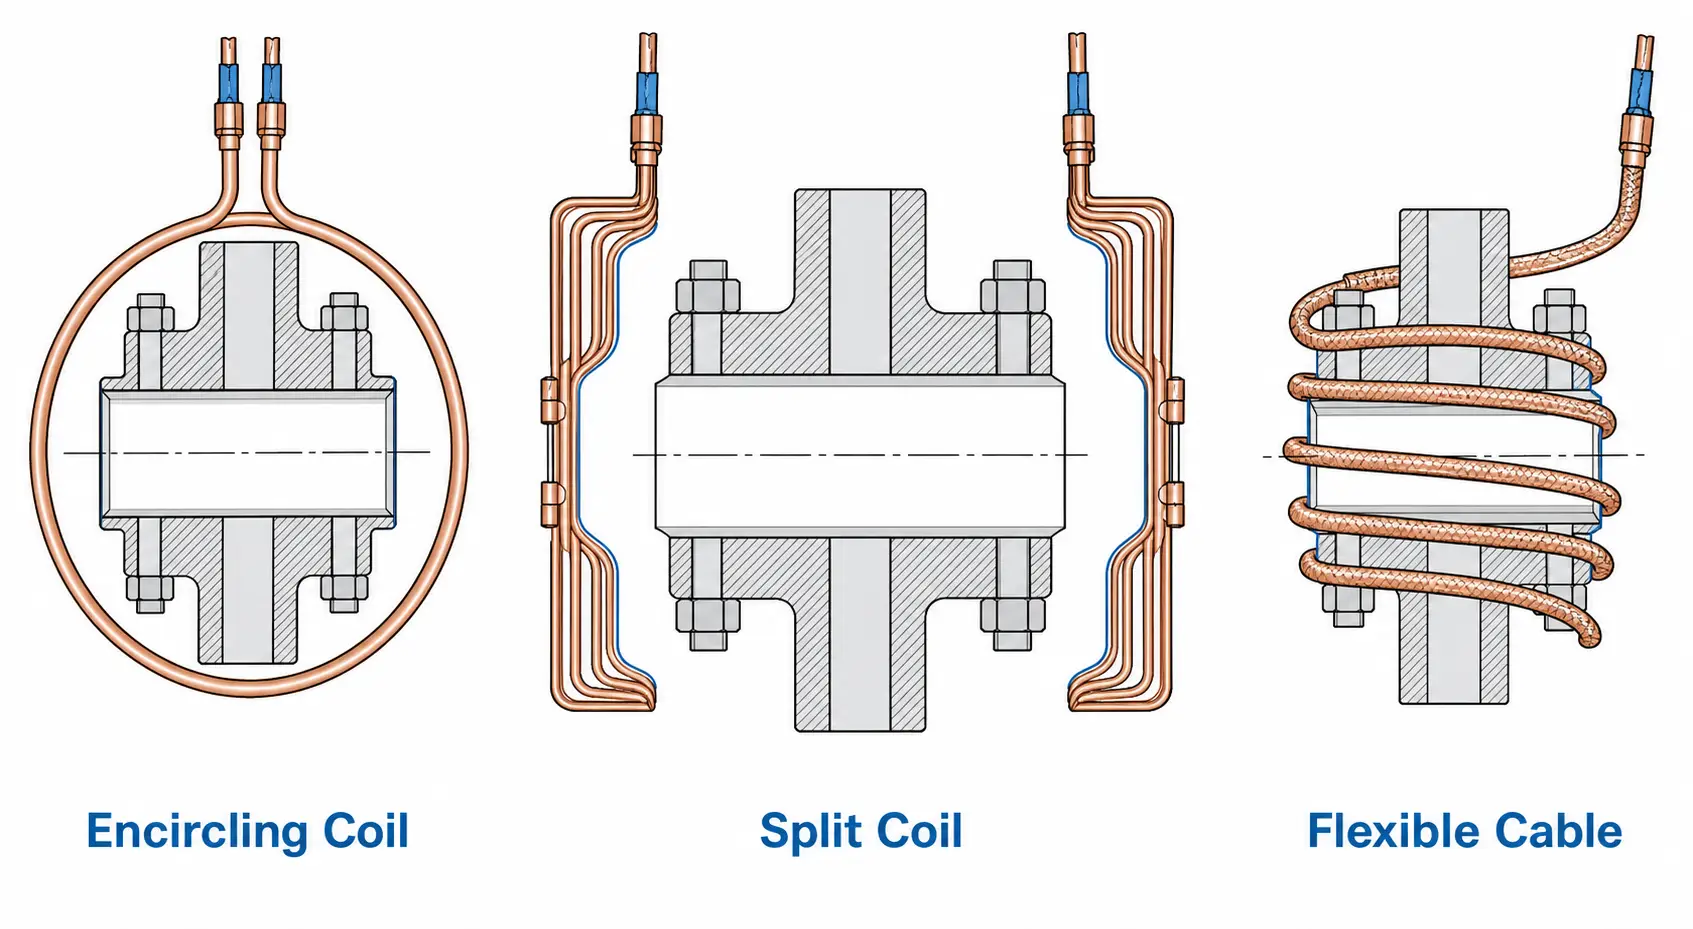
Spulendesign trennt einen zuverlässigen Flanscherhitzungsprozess von einem inkonsistenten. Die Spule muss zum Flanschdurchmesser passen, die beheizte Zone, und die Art, wie das Bauteil durch die Produktion bewegt wird. Kleinere Flansche funktionieren gut mit kreisförmigen umlaufenden Spulen um den Außendurchmesser oder Bohrung. Große Flansche – Wickelturmsabschnitte, Druckbehälterkörper – benötigen möglicherweise geteilte Spulen, flexible Induktionskabel, oder Scannerköpfe. Wenn der Flansch fest bleibt, muss die Spule geöffnet, geklammert, oder um ihn herum indexiert werden.
Bolzenlöcher und hervorstehende Merkmale in der Nähe der Spule können lokal Wärme konzentrieren. Teilrotation oder mehrmalige Spulenanpassungen helfen, dies auszugleichen. Wasserkühlung ist für Produktionsspulen mit hohem Strom zwingend erforderlich. Das System sollte ein richtig dimensioniertes Induktionsheizungs-Wasserkühlsystem mit Durchflussüberwachung und Schutz gegen Niederdurchflussbedingungen enthalten. Für einen umfassenderen Überblick darüber, wie alle Teile zusammenpassen, sehen Sie sich unsere Aufschlüsselung der Induktionsheizungssystemkomponenten an. Prototypentests sind eine kostengünstige Versicherung – ein Heizversuch zeigt, ob die Spule eine akzeptable Gleichmäßigkeit erzeugt, bevor das System finalisiert wird.
6.Leistung, Frequenz, und Temperaturregelung
Die Leistung skaliert mit der Masse, Zieltemperatur, und Zykluszeit. Ein kleiner Aufsteckflansch benötigt möglicherweise 15–30 kW. Ein 48-Zoll-Druckbehälterflansch benötigt wesentlich mehr. Eine Schätzung zu niedrig verlangsamt die Produktion. Eine hohe Schätzung verschwendet Kapital.
Die Frequenz steuert, wo die Wärme im Material landet. Niedrigere Frequenzen dringen in die Tiefe ein – entscheidend für dickwandige Flansche, bei denen eine reine Oberflächenerwärmung nicht funktioniert. Höhere Frequenzen konzentrieren sich an der Oberfläche. Für eine tiefere Erklärung, siehe unseren Leitfaden zu wie Frequenz die Induktionsheizung beeinflusst. Passen Sie die Frequenz an die erforderliche Hitzetiefe an, nicht nur das schnellste Aufwärmen der Oberfläche.
Die Temperaturkontrolle sollte dem Prozessrisiko entsprechen. Unkritische Expansionsarbeiten können bei zeitgesteuerter Erwärmung ausgeführt werden, wenn die Teile konsistent sind. Schweißen, Wärmebehandlung, oder eine Montage mit engen Toleranzen erfordert eine Regelung mit geschlossenem Regelkreis – Thermoelement- oder Infrarot-Pyrometer-Feedback mit Datenprotokollierung. Die Platzierung des Sensors ist wichtig: Ein IR-Sensor, der auf eine glänzende bearbeitete Oberfläche gerichtet ist, misst falsche Werte, sofern der Emissionsgrad nicht gesteuert wird. Platzieren Sie Thermoelemente dort, wo sie die kritische Prozesstemperatur darstellen, nicht nur dort, wo sie einfach anzubringen sind. Wenn Sie noch dabei sind, die Ausrüstung zu dimensionieren, Unser Leitfaden auf wie viel Leistung Sie für Induktionsheizung benötigen kann dabei helfen, realistische Anforderungen zu formulieren.
7.Die Entscheidung treffen
Induktion bringt die Flanschheizung zum Einsatz, wenn drei Dinge in einer Reihe stehen: Die beheizte Zone ist klar definiert, Das Produktionsvolumen unterstützt die Werkzeugkosten, und die Temperaturkontrolle ist wichtig genug, um die Ausrüstung zu rechtfertigen. Wenn Flansche täglich durch Ihre Werkstatt wandern – für Montagepassungen, Vorwärmen, oder Wartung – Induktion verkürzt die Zykluszeit und sorgt bei jedem Zyklus für die gleiche Wärme.
Erhitzen eines Flansches pro Monat mit lockerem Temperaturfenster? Ein Ofen oder eine Widerstandsdecke können gute Dienste leisten. Die Trennlinie ist nicht die Flanschgröße, sondern die Frage, ob sich die Wiederholgenauigkeit bezahlt macht. Schauen Sie sich im Vergleich dazu an, wie sich Induktion im Vergleich zu herkömmlicher Heizung schlägt, siehe Induktionserwärmung vs. Gasofen.
Schlüssel zum Mitnehmen
Die Flansch-Induktionserwärmung funktioniert, wenn die Spule, Stromversorgung, und Temperaturregelung werden an die tatsächliche Teilegeometrie angepasst – und nicht allein anhand des Durchmessers geschätzt. Für ein Ergebnis können Sie wiederholen, Definieren Sie zunächst die beheizte Zone, Wählen Sie die materialgerechte Frequenz, und tauschen Sie Einheitlichkeit nicht gegen Geschwindigkeit ein.
8.Häufig gestellte Fragen
Q: Welche Flanschmaterialien können Wärme induzieren??
A: Die meisten leitenden Metalle – Kohlenstoffstahl, Legierungsstahl, Edelstahl, Gusseisen mit Kugelgraphit, und Nickellegierungen. Magnetische Kohlenstoffstähle erhitzen sich am schnellsten. Nichtmagnetische Sorten wie 316 Edelstahl und Inconel benötigen unterschiedliche Frequenz- und Leistungseinstellungen.
Q: Kann große Rohrflansche durch Induktion erhitzen?
A: Ja. Durchmesser und Masse bestimmen jedoch den Leistungsbedarf und das Spulendesign. Bei großen Flanschen werden häufig geteilte Spulen verwendet, flexible Induktionskabel, gestufte Erwärmung, oder Teilrotation, um die Gleichmäßigkeit in der gesamten beheizten Zone aufrechtzuerhalten.
Q: Induktion oder Brenner zum Vorwärmen des Flansches?
A: Induktion gewinnt durch Wiederholbarkeit, Temperaturregelung, und Arbeitsbedingungen in einer Produktionsumgebung. Bei gelegentlichen Reparaturen vor Ort, bei denen keine Dokumentation erforderlich ist und die Form der Teile von Stück zu Stück unterschiedlich ist, hat die Brennererwärmung immer noch ihren Platz.
Q: Welche Informationen benötige ich zur Dimensionierung einer Flanschheizung??
A: Beginnen Sie mit der Flanschzeichnung, Materialqualität, beheizte Zone, Zieltemperatur, und die erforderliche Zykluszeit. Ein Lieferant verwendet diese—plus das jährliche Volumen, Einschaltdauer, und alle geltenden Code-Anforderungen – Empfehlung des Leistungsniveaus, Frequenzbereich, Spulenkonzept, und Kühlkapazität.
Bedarf eines Induktionsheizprozesses für Flansche?
Senden Sie uns Ihre Flanschzeichnung, Materialqualität, Zieltemperatur, und Zykluszeit. Unser Ingenieurteam prüft die Anwendung und empfiehlt eine Induktionsheizungskonfiguration für Tests oder Produktionen.


