
9 Kritische Faktoren für die Induktionsheizung großer Ringe: Leistungsbeherrschung, Spulendesign & Prozesskontrolle
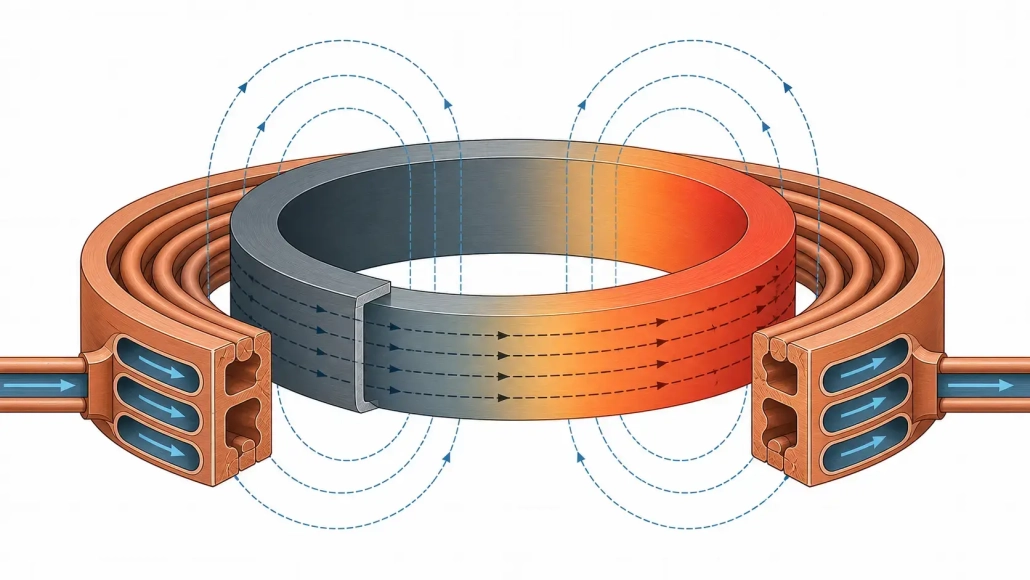
Induktionserwärmung für große Ringe sieht auf einem Prozessblatt einfach aus. Einen Stahlring auf Temperatur erhitzen, halten, abschrecken oder zusammenbauen. In der Werkstatt, so läuft es nicht ab.
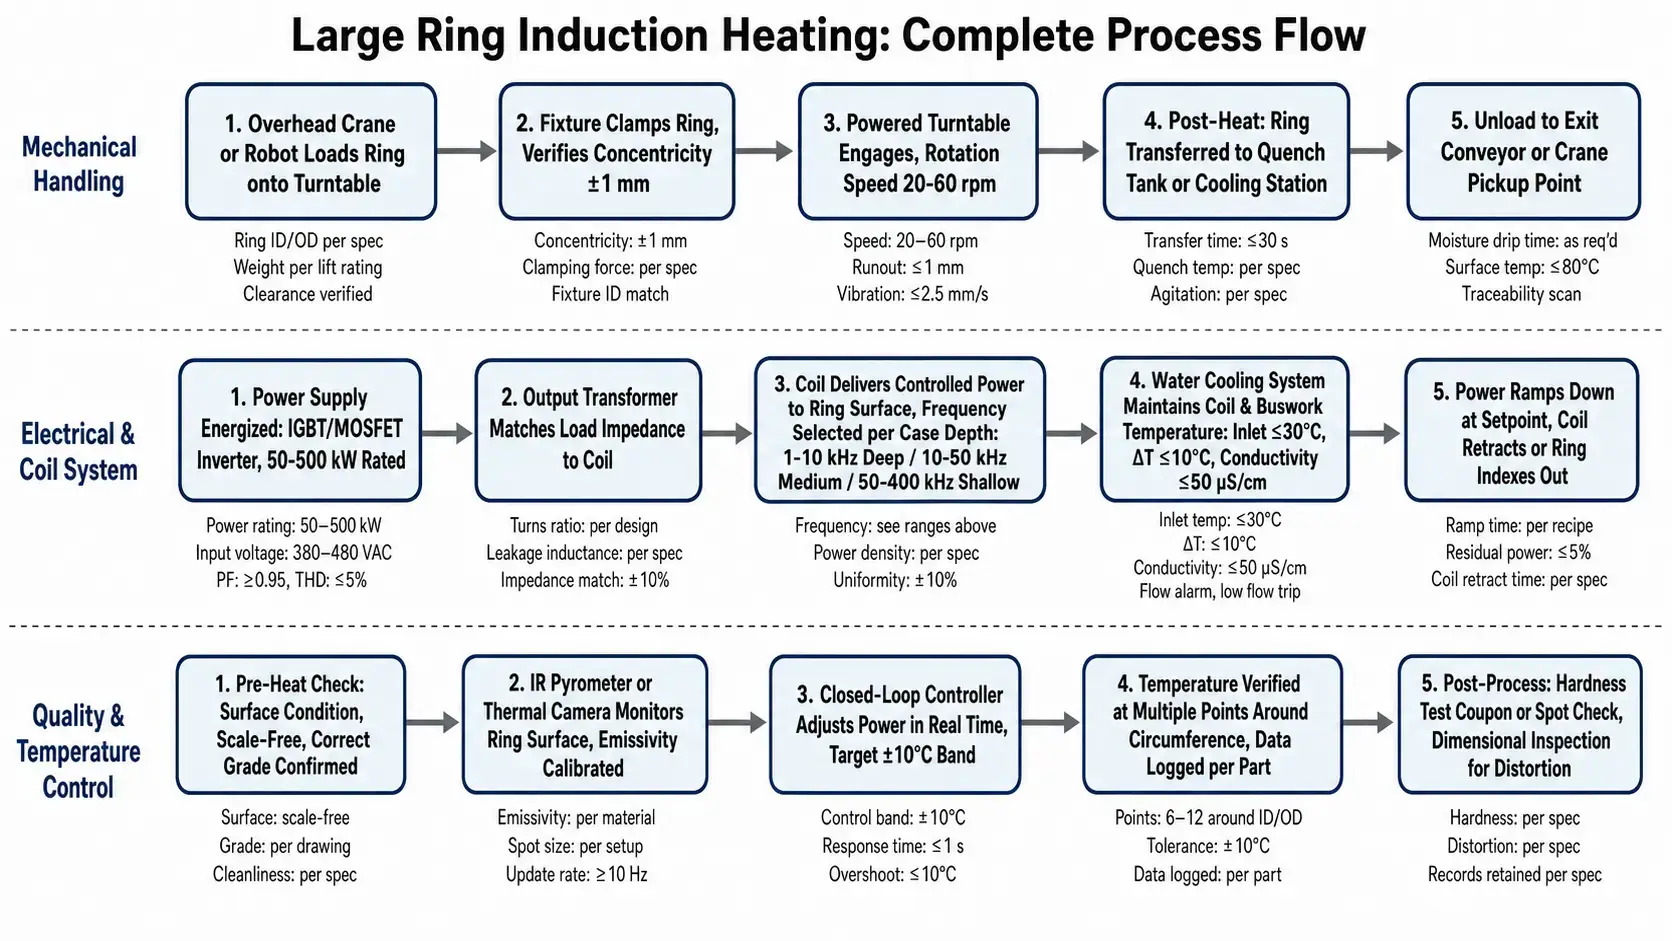
Ein 2 Meter langer Lagerring wiegt Hunderte Kilogramm. Der Spulenspalt, der am funktionierte 300 Der mm-Prototyp wird geöffnet, wenn Sie auf das vollständige Teil skalieren. Das Drehtellerlager hat 3 mm Rundlauffehler, Daher wandert der Kopplungsspalt bei jeder Umdrehung. In der Mitte der Schicht ist der Kühlwassereinlass um 4 °C gesunken und die Stromversorgung fängt an, sich zu verschlechtern.
Nichts davon steht auf dem Teildruck. Aber im Härtebild kommt alles zum Vorschein, die Zyklusdauer, und die Ausschussrate.
In diesem Artikel geht es darum, worauf es wirklich ankommt: Warum dimensionieren Sie das Netzteil nach der beheizten Zone und nicht nach dem Gewicht des Teils?, warum Frequenz und Spulentyp nicht getrennt gewählt werden können, Was sorgt dafür, dass die Temperaturgleichmäßigkeit erhalten bleibt oder auseinanderfällt?, und warum die mechanische Handhabung oft darüber entscheidet, ob das elektrische Design überhaupt gelingt.
1. Warum große Ringe eine Herausforderung für die Hitze darstellen
Ein Ring verteilt seine Masse über einen großen Durchmesser. Schon ein kleiner Wandabschnitt ergibt viel Heizvolumen, und die Geometrie bekämpft dich an zwei Fronten.
Erste, Der Umfang ist lang. Es ist nicht trivial, die Temperatur von einer Seite des Rings zur anderen gleichmäßig zu halten. Zweitens, Die radiale Breite und die Wandstärke erzeugen eigene Farbverläufe. Der Außendurchmesser bleibt auf Temperatur, während der Innendurchmesser noch hinterherhinkt. Oder die Oberfläche schießt zu weit, bevor die Mittelwand aufholt.
Dann ist da noch die Handhabung. Ein Zahnkranz für ein Azimutlager einer Windkraftanlage kann über eine Tonne wiegen. Man kann es nicht von Hand in eine Spule schieben. Das Gerät muss es wiederholbar lokalisieren, Der Plattenteller muss sich reibungslos drehen lassen, und die Spule muss die thermische Ausdehnung überstehen, den gelegentlichen Stoß, und Tausende von Zyklen. Wenn das Bauteil schwierig zu laden ist, werden die Bediener es inkonsistent laden. Inkonsistentes Laden, inkonsistentes Erwärmen.
Verformungen überraschen die Ingenieure, auch. Große Ringe sind im Verhältnis zu ihrem Durchmesser weniger steif als kompakte Teile. Ungleichmäßiges Erwärmen bedeutet ungleichmäßige Ausdehnung, was den Ring ovalisieren kann, bevor er die Temperatur erreicht. Ein paar Millimeter Verformung führen vielleicht nicht dazu, dass das Bauteil verschrottet wird, aber es verschiebt den Spulen-zu-Teil-Abstand genug, um das Heizmuster mitten im Zyklus zu ändern.
2. Häufige Anwendungen für große Ring-Induktionsheizungen
Die Erwärmung großer Ringe tritt überall dort auf, wo kreisförmige Teile etwa 500 mm im Durchmesser überschreiten. Aber das Prozessziel bestimmt alles.
— Härtung von Zahnkränzen und Wälzlagerläufen — Oberflächen- oder Profilhärtung von Zahnradzähnen, Laufflächen, und Wälzbahnen, wenn die Einsatzhärte und Musterkontrolle die Hauptanliegen sind
— Schwenklager- und Drehkranz-Wärmebehandlung — Großlager für Krane, Bagger, und Windturbinen, oft erfordert eine Durchhärtung oder Induktionshärtung bestimmter Laufbahnzonen
— Schrumpfverschluss von Hülsen, Kupplungen, und Flansche — thermische Ausdehnung für die Montage, wobei der Ring eine gleichmäßige Ausdehnungstemperatur erreichen muss, ohne zu überhitzen, Skalierung, oder Dimensionsstabilität
— Vorheizung vor Schweißen oder Verkleidung — große Rohrringe, Flansche, oder Druckbehälterabschnitte, um die Temperatur vor Schweißarbeiten vorzuheizen
— Spannungsentlastung von gefertigten Ringen — Niedertemperatur-Einweichzyklen zur Reduzierung von Eigenspannungen nach dem Schweißen oder Bearbeiten
— Hartlöten von Ringbaugruppen — Lokale Erwärmung von Lötverbindungen an Kreisbaugruppen ohne Erwärmung des gesamten Bauteils
— Vorwärmen von gewalzten Ringrohlingen vor dem Schmieden — Erwärmen von Ringvorformen auf Schmiedetemperatur für anschließende Walz- oder Abmessungsoperationen
— Reparatur- und Nachbearbeitungserwärmung — Lokale Erwärmung großer Ringe vor Ort, wie z. B. Lagerentfernung oder thermisches Richten
Ein Schrumpfsitzzyklus erfordert gleichmäßiges Durcherwärmen und langsames, kontrollierte Expansion. Ein Zahnradhärtezyklus erfordert ein präzises Härtetiefenprofil und eine schnelle Abschreckreaktion. Das Netzteil und die Spule, die das eine festnageln, werden das andere übersehen. Für einen Überblick über die zugrunde liegende Physik, siehe wie Induktionsheizung funktioniert.
3. Auswahl der Stromversorgung für große Ringheizungen
Der teuerste Fehler? Kauf eines Netzteils nach Gewichtsanteil.
Das Gewicht gibt die gesamte thermische Masse an. Es sagt nichts darüber aus, wohin die Wärme fließen muss, wie schnell es dorthin muss, oder wie viel Strom Sie zwischen den Ausgangsanschlüssen und der Teileoberfläche verlieren. Beginnen Sie mit dem beheizte Zone stattdessen: das Materialvolumen, das innerhalb des Zyklus die Zieltemperatur erreichen muss. Zum Durchwärmen eines Lagerrings, das ist der gesamte Querschnitt. Zum Einsatzhärten eines Zahnkranzes, es könnte das Äußere sein 3 mm der Zahnflanken und des Zahnfußes. Die erforderliche Teilleistung ergibt sich aus der spezifischen Wärme, Masse der beheizten Zone, Temperaturanstieg, und erlaubte Aufheizzeit.
Aber hier ist der Haken. Der Kopplungswirkungsgrad zwischen der Spule und einem großen Ring übersteigt in der Produktion selten 70–75 %. Wenn der Spulenabstand großzügig ist, um Teilevariationen zu berücksichtigen, kann die Effizienz unter 60%. A 150 kW Heizbedarf am Teil kann eine 250 kW Stromversorgung am Eingang benötigen.
Über die kW-Zahl hinaus, benötigt die Stromversorgung den richtigen Frequenzbereich für die Ringgröße und Wandstärke, genügend Taktspielraum für die Produktionsfrequenz, und einen Lastanpassungsbereich, der groß genug ist, um die Impedanzschwankungen zu bewältigen, wenn der Ring erhitzt wird und sich seine magnetischen Eigenschaften ändern. Für eine ausführlichere Diskussion zur Dimensionierung, siehe Auswahl der Leistung für Induktionserwärmung.
Anpassung der Leistung an die Produktionsrate
Ein höherer Durchsatz erhöht den Leistungsbedarf. Wenn ein Ring 850°C erreichen muss 90 Sekunden statt 4 Minuten, der Strombedarf skaliert nahezu proportional. Aber die thermischen Gradienten skalieren nicht auf die gleiche Weise. Ein Kurzfilm, Ein aggressiver Zyklus kann ein steiles Oberflächen-Kern-Delta erzeugen, das akzeptabel sein kann oder auch nicht.
Für geringere Volumina, Ein längeres Einweichen bei geringerer Leistung führt häufig zu einer besseren Gleichmäßigkeit und gibt den Steuerungen mehr Zeit zum Reagieren. Der Kompromiss besteht zwischen Zykluszeit und installierten Stromkosten sowie Versorgungsgebühren. In der Praxis, Die Entscheidung fällt normalerweise darauf zurück, ob die Heizstation der Engpass ist (Ausgaben für Strom) oder nachgelagerte Betriebsabläufe sind (Strom sparen, einen längeren Zyklus laufen lassen).
4. Frequenzauswahl und Erwärmungstiefe
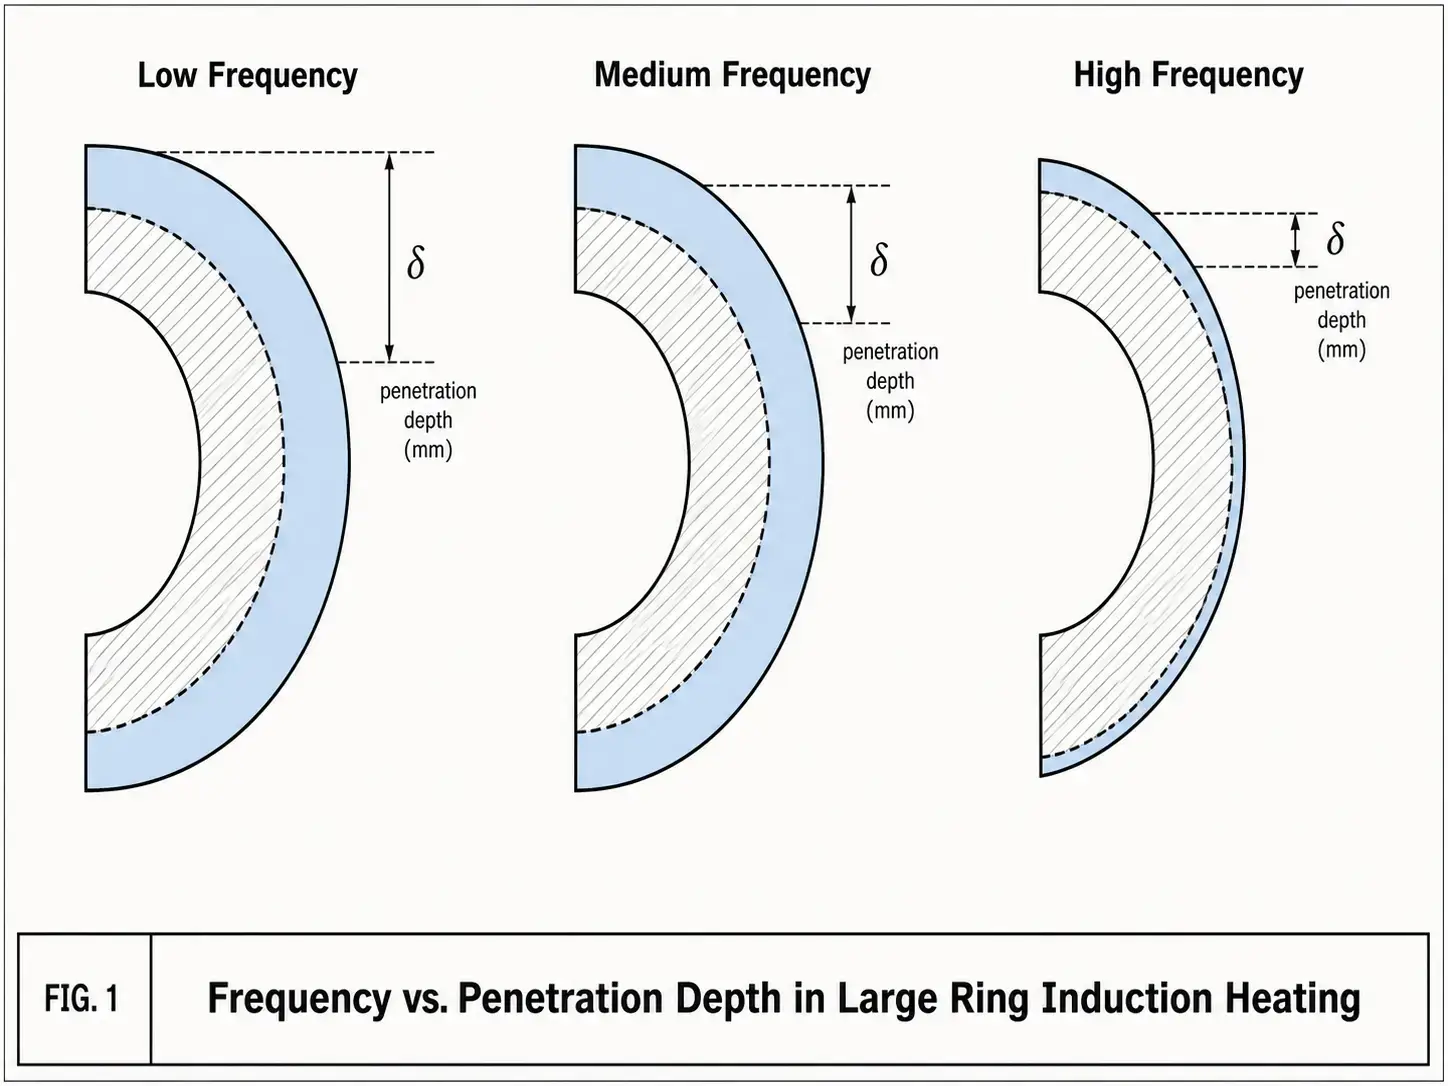
Die Frequenz bestimmt, wie tief der induzierte Strom eindringt, bevor er auf etwa 37% seinen Oberflächenwert abfällt – die Referenztiefe δ. Niedrigere Frequenzen, tiefere Erwärmung. höhere Frequenzen, flacher. Bei großen Ringen, Der Entscheidungsbaum hat drei Zweige: Nur auf der Oberfläche, falltiefenbegrenzt, oder Volldurchheizung.
Hier erfahren Sie, wie die Bänder den tatsächlichen Ergebnissen bei Stahlringen entsprechen:
| Frequenzbereich | Typische Eindringtiefe (Stahl, heiß) | Am besten geeignet für |
|---|---|---|
| 1–10 kHz (Niedrig / Mittel) | 5–15 mm | Dicke Ringe durchheizen, Tiefeneinsatzhärtung, Schrumpfen von schweren Abschnitten |
| 10–50 kHz (Mittel / Hoch) | 1.5–5 mm | Härten des Zahnkranzes, Härtung der Lagerlaufbahn, allgemeine Gehäusetiefenanwendungen |
| 50–400 kHz (Hoch) | 0.3–1.5 mm | Flache Oberflächenhärtung, dünnwandige Ringe, feine Zahnprofile, Lokalisierte Löterwärmung |
Zwei weitere Dinge sind in der Praxis wichtig. Eins: wenn Stahl die Curie-Temperatur überschreitet (etwa 770°C), es wird unmagnetisch und die Eindringtiefe springt. Eine Frequenz, die während der magnetischen Phase zu einer geringen Erwärmung geführt hat, wird plötzlich tiefer wirken. Dies kann zur Durchwärmung und zur präzisen Kontrolle der Hülsentiefe beitragen. Zwei: Frequenz und Spulengeometrie sind an der Hüfte gebunden. Eine gegebene Frequenz verhält sich in einer umlaufenden Spule mit großem Durchmesser in eine Richtung, auf andere Weise in einer kleinen Abtastspule. Wählen Sie sie zusammen oder machen Sie sich nicht die Mühe. Siehe Frequenzauswahl für Induktionsheizung für weitere Einzelheiten.
5. Spulendesign-Optionen für große Ringe
Eine Spule, die auf dem Papier die richtige Leistung und Frequenz liefert, kann in der Produktion trotzdem versagen. Unpraktisch zu laden. Schwer kühl zu halten. Zu empfindlich auf Bauteilpositionierung. Bei großen Ringen, Die Spule ist normalerweise der wichtigste Hebel für die Prozessleistung.
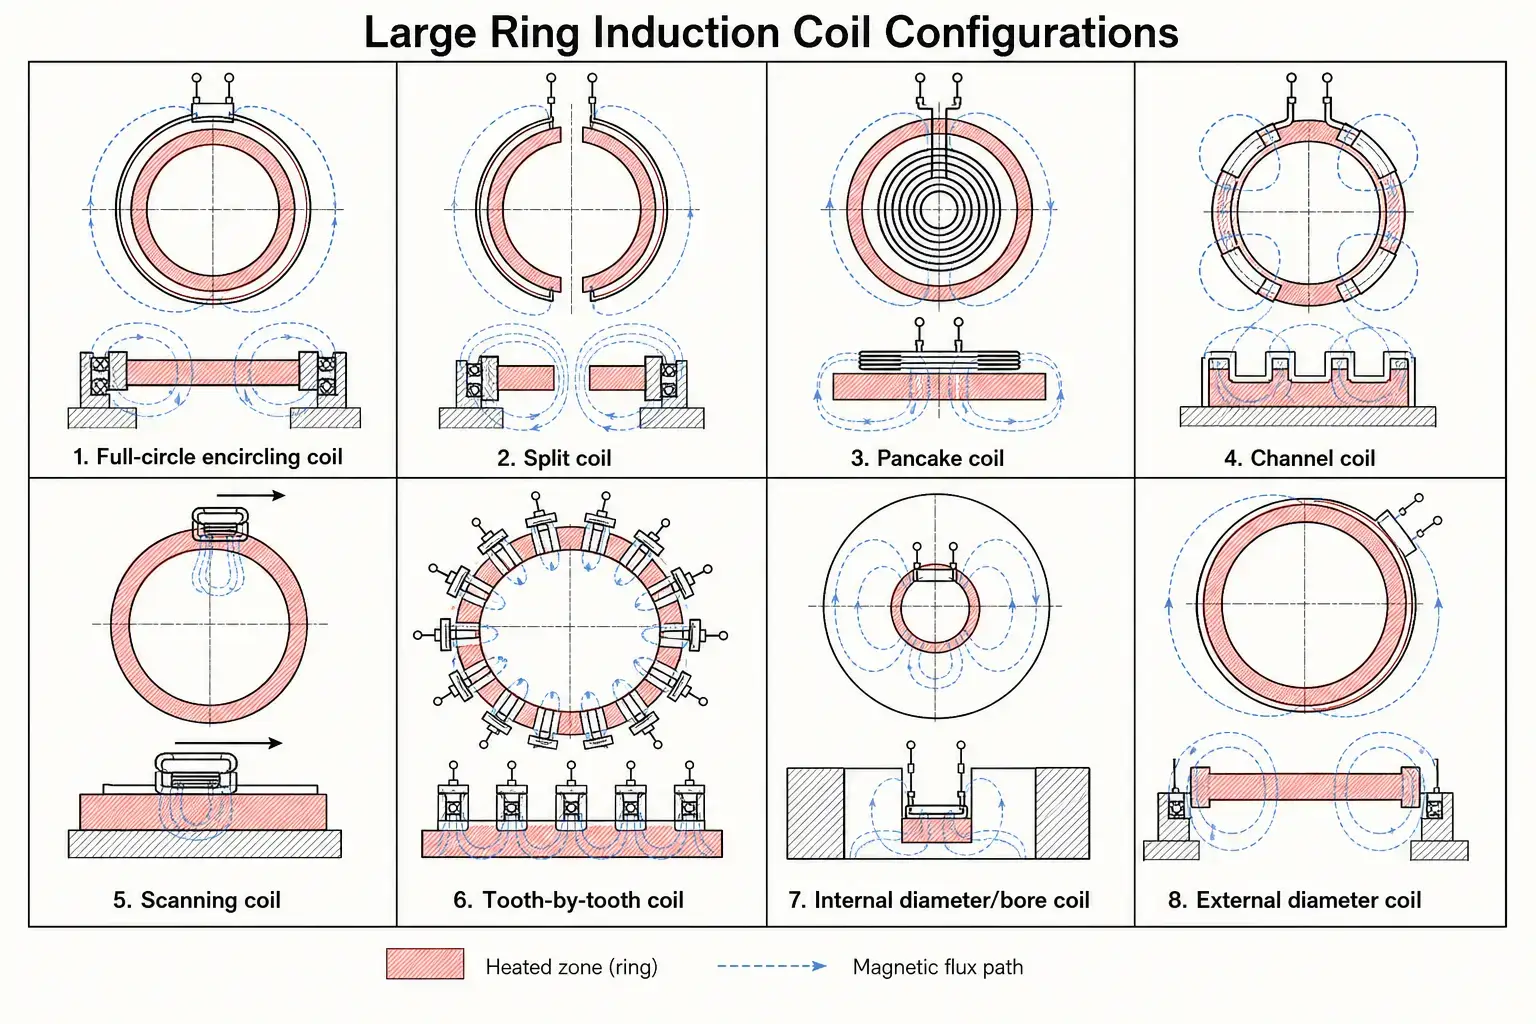
Die Lücke zwischen Spule und Teil verdient eine eigene Diskussion. Ein enger Spalt verbessert die Kopplung und senkt den Strombedarf. Ein größerer Spalt sorgt für eine tolerante Beladung und toleriert Teilevariationen. Für Produktionsringe mit Frästoleranz im Durchmesser, Der Spalt muss den größten Ring der Charge berührungslos aufnehmen können. Minimale praktische Lücke: 1.5–3 mm für präzisionsgeschliffene Ringe, 4–8 mm im geschmiedeten oder vorbearbeiteten Zustand. Jeder zusätzliche Millimeter kostet Sie 3–8 % an Kopplungseffizienz, mehr bei höheren Frequenzen.
Vergessen Sie nicht die Wärmeausdehnung. Ein 2 Meter langer Stahlring wächst bei 900 °C auf einen Durchmesser von etwa 20–25 mm. Entweder nimmt die Spule dieses Wachstum auf, oder der Zyklus endet, bevor sich die Lücke auf Null schließt. Weitere Informationen zu den Prinzipien des Spulendesigns, siehe Induktionsspulendesign.
6. Temperaturgleichmäßigkeit und Prozesskontrolle
Für einen Zahnkranz, der gehärtet werden soll, ±15 °C am Umfang trennt ein konsistentes HRC 58–60-Muster von vereinzelten Ergebnissen und Schwachstellen. Die Ursachen sind meist mechanischer Natur, nicht elektrisch.
Der Spulenabstand variiert, weil der Ring nicht perfekt rund oder zentriert ist. Das Plattentellerlager hat Rundlaufabweichung. Der Ring wurde ein paar Millimeter versetzt geladen. Rotation ist die Standardlösung — sie mittelt lokale Abweichungen in der Kupplung aus, Spalt, und Wärmeverlust. Ziel 20–60 U/min für Ringe unter 1.5 Meter, langsamer bei größeren Durchmessern, um die Oberflächengeschwindigkeit handhabbar zu halten. Zu langsam, man erhält diskrete heiße und kalte Zonen. Zu schnell, die Vorrichtungen werden teuer.
Temperaturmessung erfordert realistische Erwartungen. IR-Pyrometer hängen von der Emissivität ab, und die Emissivität ändert sich mit dem Oberflächenzustand, Maßstab, Temperatur, und dem Betrachtungswinkel. Ein auf sauberem Baustahl kalibriertes Pyrometer zeigt bei einem skalierten Ring falsche Werte an. Wärmekameras zeigen mehr, kosten aber mehr und benötigen eine freie Sichtlinie. Der zuverlässigste Weg: das Pyrometer oder die Kamera während der Prozessentwicklung gegen eingebettete Thermoelemente validieren, das Rezept sperren, dann den berührungslosen Sensor zur Produktionsüberwachung innerhalb des bewährten Fensters verwenden.
Die Regelung der Leistung im geschlossenen Kreis hilft, wenn die Eingangsteiltemperatur variiert oder das Kühlwasser während einer Schicht schwankt. Eine defekte Spule oder eine schlampige Positionierung wird dadurch jedoch nicht behoben. Wenn die Kopplung variiert 20% um den Umfang, Kein Regelkreis führt zu einem einheitlichen Ergebnis. Einheitlichkeit beginnt bei der Spule und der Halterung. Die Kontrollen verfeinern lediglich, was diese liefern. Siehe häufige Induktionshärtungsfehler für das, was passiert, wenn die Einheitlichkeit zusammenbricht.
7. Mechanische Handhabung, Drehung, und Automatisierung
Auf großen Ringsystemen, Die Handhabungsausrüstung kostet oft mehr als die Stromversorgung und die Spule zusammen. Es bestimmt auch, ob der Prozess auf die gleiche Weise abläuft 4 Am Freitag eine PM, wie schon bei der Inbetriebnahme am Dienstagmorgen.
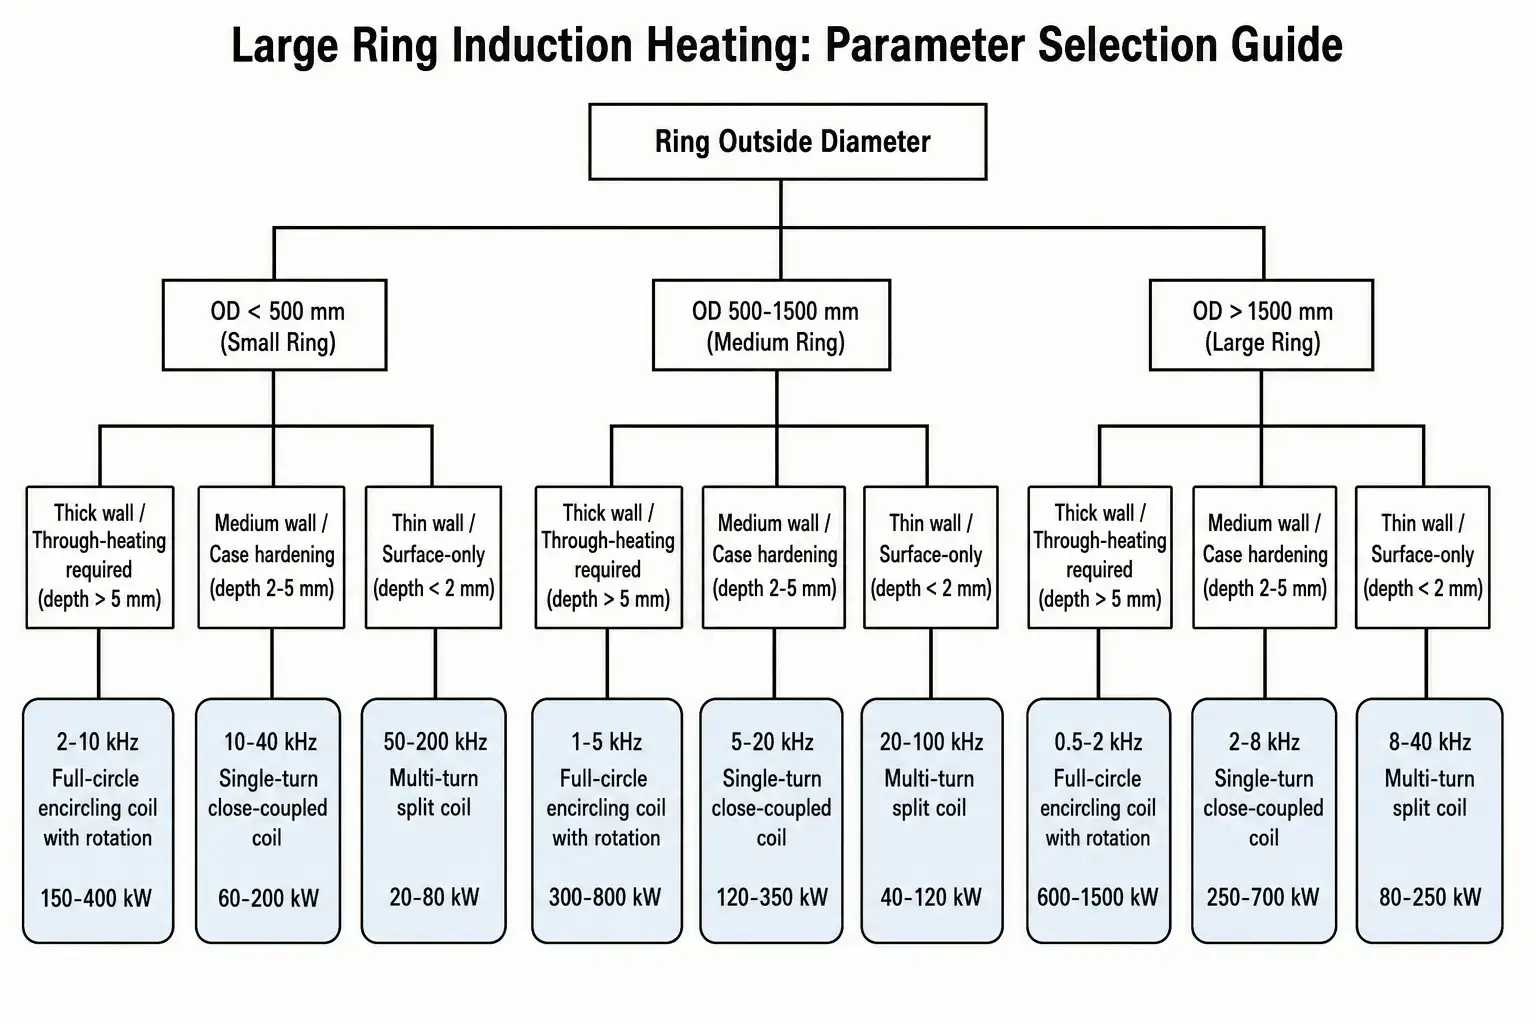
Eine Falle zu beobachten: leitfähige Befestigung zu nah an der Spule. Stahlvorrichtungen, Klemmen, oder Walzenstützen im Magnetfeld erhitzen unbeabsichtigt, stiehlen Energie aus dem Teil und verzerren das Heizmuster. verwenden Sie nicht leitfähige oder niedrigleitfähige Materialien – Keramiken, Edelstahlstähle mit niedriger Durchlässigkeit, oder wassergekühlte Kupferschirme — für alles in der Nähe der Spule. Für einen umfassenderen Blick auf die Systemintegration, siehe wie man ein Induktionshärtungssystem auswählt.
8. Kühlung, Dienstprogramme, und Systemzuverlässigkeit
Eine große Ringheizung treibt die Wasserkühlung stärker voran als die meisten Induktionsanwendungen. Ein Durchheizzyklus für einen schweren Ring kann Minuten dauern, nicht Sekunden – und während dieser gesamten Zeit die Spule, Busarbeit, Ausgangstransformator, und Stromversorgung benötigen eine unterbrechungsfreie Kühlung.
Die Wasserqualität ist nicht verhandelbar. Halten Sie die Leitfähigkeit unter 50 μS/cm für Hochfrequenzsysteme, darunter 100 μS/cm für mittlere und niedrige Frequenz. Mit der Zeit plattieren gelöste Feststoffe auf heißem Kupfer, Verengung der Strömungskanäle und Aufbau von Isolationsbelag. Ein geschlossener Kreislaufkühler mit ordnungsgemäßer Filtration und Leitfähigkeitskontrolle vermeidet den langsamen Abbau, den offene Systeme erleiden. Es kostet anfangs mehr, zahlt sich aber durch die Lebensdauer der Spulen und Betriebszeit aus.
Vor der Integration, diese Zahlen festlegen:
— Gesamtumlauf des Kühlsystems über alle Kreisläufe (Stromversorgung, Transformator, Busarbeit, Spule, und alle gekühlten Vorrichtungen)
— Zulauftemperatur des Wassers und zulässiger Temperaturanstieg pro Kreislauf
— Mindestzulaufdruck am Systemeinlass, Berücksichtigung von Verlusten bei Schlauch- und Fitting
— Druckabfall der Spule bei der Entwurfsdurchflussrate (Unterdimensionierte Spulendurchgänge sind überraschend häufig)
— Schlauchdurchmesser, Länge, Schnellverbindungstyp für jeden Stromkreis
— Durchflussschalter, Temperaturschalter, und Leckerkennungsverriegelungen, die in den Sicherheitskreis des Stromversorgungs angeschlossen sind
Für mehr Details, siehe Wasserkühlsysteme für Induktionsheizung.
Spezifikations-Bereitschaftsübersicht
Bevor Sie eine Anfrage an Lieferanten von Induktionsgeräten senden, gehen Sie diese Checkliste durch. Je mehr Punkte Sie mit echten Daten statt mit Schätzungen beantworten können, desto besser die Angebote – und desto weniger Überraschungen bei der Beauftragung.
☐ Qualität und Zustand des Ringmaterials (wie geschmiedet, normalisiert, vergütet, usw.)
☐ Außendurchmesser, Innendurchmesser, Wandstärke, und Gesichtsbreite – mit Toleranzen
☐ Teilegewicht und das Gewicht der spezifischen beheizten Zone (nicht immer das Gleiche)
☐ Zieltemperatur mit Toleranzband (z.B., 850°C ±10°C)
☐ Erforderliche Heiztiefe bzw. Gehäusetiefe, wenn es aushärtet
☐ Zielzykluszeit pro Teil (Wärmezeit + abschrecken + laden/entladen)
☐ Produktionsrate erforderlich (Teile pro Schicht oder pro Stunde)
☐ Verfügbare Anlagenleistung (Spannung, Phasen, kVA-Kapazität, und ob ein dedizierter Transformator machbar ist)
☐ Verfügbarkeit von Kühlwasser: Durchfluss, Temperatur, Druck, und ob ein spezieller Kühler benötigt wird
☐ Bodenfläche und Krankapazität am geplanten Installationsort
☐ Teilbeladungsmethode (Kran, Roboter, Gabelstapler, Handbuch mit Unterstützung)
☐ Abschreckmethode und -medium, wenn es aushärtet (Polymer, Öl, Wasser, Sprühring, Immersionstank)
☐ Härtespezifikation: Zielhärte, wirksame Einsatzhärtetiefe, akzeptable Mustergrenzen, Verzerrungstoleranz
☐ Anforderungen an Automatisierung und Datenerfassung (SPS-Schnittstelle, Rezeptspeicherung, Rückverfolgbarkeit pro Teil)
☐ Geltende Industriestandards oder kundenspezifische Prozessspezifikationen
Punktzahl 13–15: Sie haben eine klar definierte Spezifikation. Lieferanten können genaue Vorschläge mit festen Leistungsverpflichtungen unterbreiten.
Punktzahl 8–12: Die wichtigsten Parameter sind definiert, aber einige Lücken bleiben bestehen. RFQ-Antworten enthalten Annahmen, die vor der Bestellung sorgfältig geprüft werden sollten.
Punktzahl 0–7: Für einen zuverlässigen Ausrüstungsvorschlag ist der Prozess noch nicht ausreichend definiert. Erwarten Sie, dass Lieferanten mehr Fragen stellen als sie beantworten, und Puffer sowohl im Budget als auch im Zeitplan einplanen.
Wenn der Ring eine Geschichte von Problemen hat – weiche Stellen nach dem Härten, Risse, übermäßiges Ausschlagen, inkonsistente Härtetiefe – diese Details in die Anfrage aufnehmen. Lieferanten können oft das Ausfallmuster auf die eigentliche Ursache zurückverfolgen und sie im Systemdesign berücksichtigen. Für härtungsspezifische Probleme, siehe Überblick über das Induktionshärteverfahren und häufige Induktionshärtungsfehler.
Schlüssel zum Mitnehmen
Induktionserwärmung für große Ringe belohnt die Ingenieure, die den gesamten Prozess entwerfen, nicht diejenigen, die ein Netzteil kaufen und hoffen. Die richtige Kombination aus Leistung, Frequenz, Spulenform, Teilrotation, und Kühlung erzeugen ein wiederholbares, effizientes System. Die falsche Kombination – selbst bei einzeln gut spezifizierten Komponenten – führt zu Ausschuss, Stillstand, und einem Prozess, den Bediener umgehen, anstatt mit ihm zu arbeiten. Beginnen Sie beim Ring: seinem Material, seinen Toleranzen, und dem, was er werden muss. Ingenieure von dort aus nach draußen.
FAQ
Welche Größe des Induktionsheizgeräts wird für große Ringe benötigt?
Nach der erhitzten Zone dimensionieren, nicht nach dem Gewicht des Teils. A 200 kg Mittelkohlenstoffring auf 900°C in 3 Minuten benötigt 80–120 kW am Teil. Nach 25–35% Kupplungsverlusten, die für große Ringe typisch sind, erreicht die Nennleistung 150–200 kW. Bei dickwandigen Ringen, füge eine Einweichzeit hinzu anstelle von Anlaufleistung – der Temperaturunterschied zwischen Oberfläche und Kern wird dich sonst bestrafen.
Wie verbessert man die Temperaturgleichmäßigkeit bei einem großen Ring?
Drei Dinge beeinflussen dies am meisten: Minimiere die Abstandsvariationen zwischen Spule und Teil durch bessere Zentrierung und die Qualität des Drehplattengelenks; Drehe den Ring schnell genug für mehrere Umdrehungen innerhalb der Heizzeit (20–60 U/min für Ringe unter 1.5 m); Validieren Sie Ihren Temperatursensor während der Prozessentwicklung gegen eingebettete Thermoelemente, anstatt einem unkalibrierten Pyrometer zu vertrauen.
Kann Induktionsheizung für die Härtung großer Ringzahnräder verwendet werden?
Ja. Spin-Härtung funktioniert für kleinere Zahnräder, bei denen Zahnspitzen und Wurzeln gemeinsam Temperatur erreichen können. Bei großen Zahnrädern mit groben Zähnen, Zahn-für-Zahn- oder Konturhärtung ist sinnvoller – sie erwärmt jeden Zahn oder Zahnraum einzeln, um Überhitzung der Spitze durch Rotationshärtung bei großen Modulen zu vermeiden.
Lohnt sich ein geschlossener Wasserkühlkreislauf für große Ringheizungen??
Wenn das System mehr als ein paar Stunden am Tag läuft, absolut. Offene Wasserkühlerplatten lagern Mineralsalze auf heißen Kupferoberflächen ab, was den Widerstand und die Temperatur der Spule im Laufe der Zeit erhöht. Ein geschlossener Kreislaufkühler mit Leitfähigkeit unter 50 μS/cm, ordnungsgemäßer Filtration, und einem Wärmetauscher, der auf die gesamte Wärmeleistung ausgelegt ist, zahlt sich durch die Lebensdauer der Spule, Betriebszeit, und Prozesskonsistenz aus.
Diskutieren Sie Ihre Anwendung der großen Ringheizung
Teilen Sie Ihre Ringabmessungen, Material, Zieltemperatur, und Produktionsanforderungen. Unser Ingenieurteam kann helfen, die Größe des Netzteils zu bewerten, Spulenkonzept, Heizmethode, und Automatisierungsoptionen für Ihren Prozess.
Kontaktieren Sie uns bezüglich großer Ringinduktionsheizungen →


