
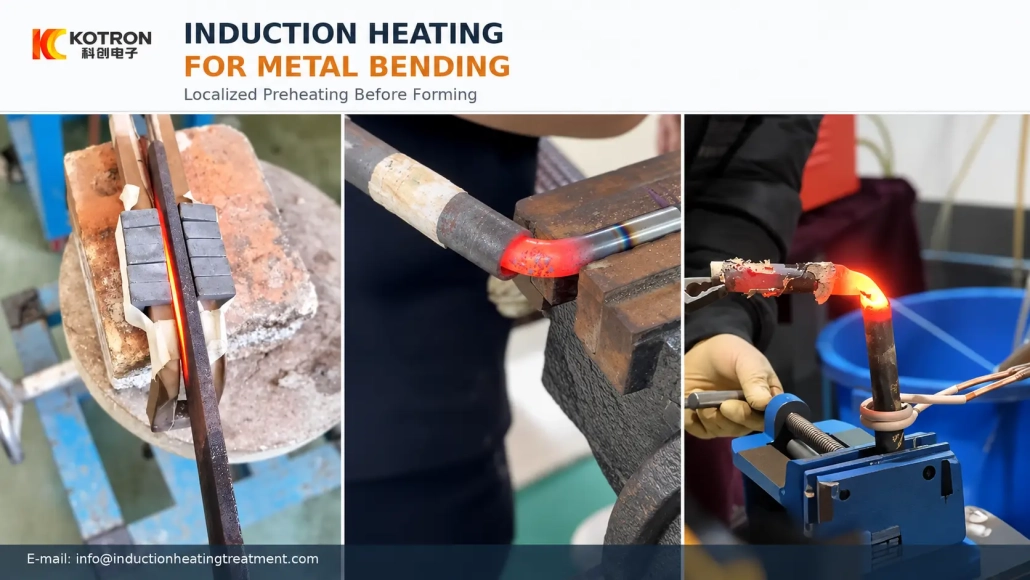
金属弯曲感应加热: 何时以及为何使用局部预热
局部感应加热如何在不加热整个工件的情况下支持弯曲
感应加热 可用于在弯曲之前或期间加热金属零件的选定区域. 而不是加热整个工件, 该过程将热量集中在将要形成的区域周围.
加热系统为弯曲准备材料; 实际变形仍然是由压力机产生的, 弯曲臂, 辊或其他成型设备.
2. 局部感应加热如何支持弯曲过程
3. 感应预热和感应弯曲是不同的设备问题
4. 哪些零件可以在弯曲之前或弯曲过程中加热?
5. 弯曲需要高频感应加热器吗?
6. 加热区必须与弯曲线匹配
7. 加热有助于该过程,但不能消除弯曲缺陷
8. 弯曲前感应加热或火焰加热?
9. 选择系统之前需要哪些信息?
1. 为什么在弯曲之前加热金属?
许多金属零件可以在室温下弯曲. 对于某些应用, 然而, 增加截面厚度, 减小弯曲半径或改变材料状况会使冷弯变得更加困难.
弯曲操作可能需要更大的力, 而局部应变会增加开裂的风险, 回弹或不可接受的变形.
加热弯曲区域会改变材料在成型过程中的响应. 在合适的应用中, 弯曲前感应预热 可以减少使零件变形所需的力,并在弯曲周围提供更可行的条件.
这与厚板尤其相关, 重型结构型材和其他冷成型困难的零件.
安布雷尔, 例如, 记录了弯曲前钢塔板的感应预热. 在该应用程序中, 盘子来自 6 到 32 毫米厚,在单独成型操作之前进行局部加热.
并非每个弯曲都需要预热. 材质等级, 断面厚度, 弯曲半径和成品要求仍然决定加热工艺是否合适.
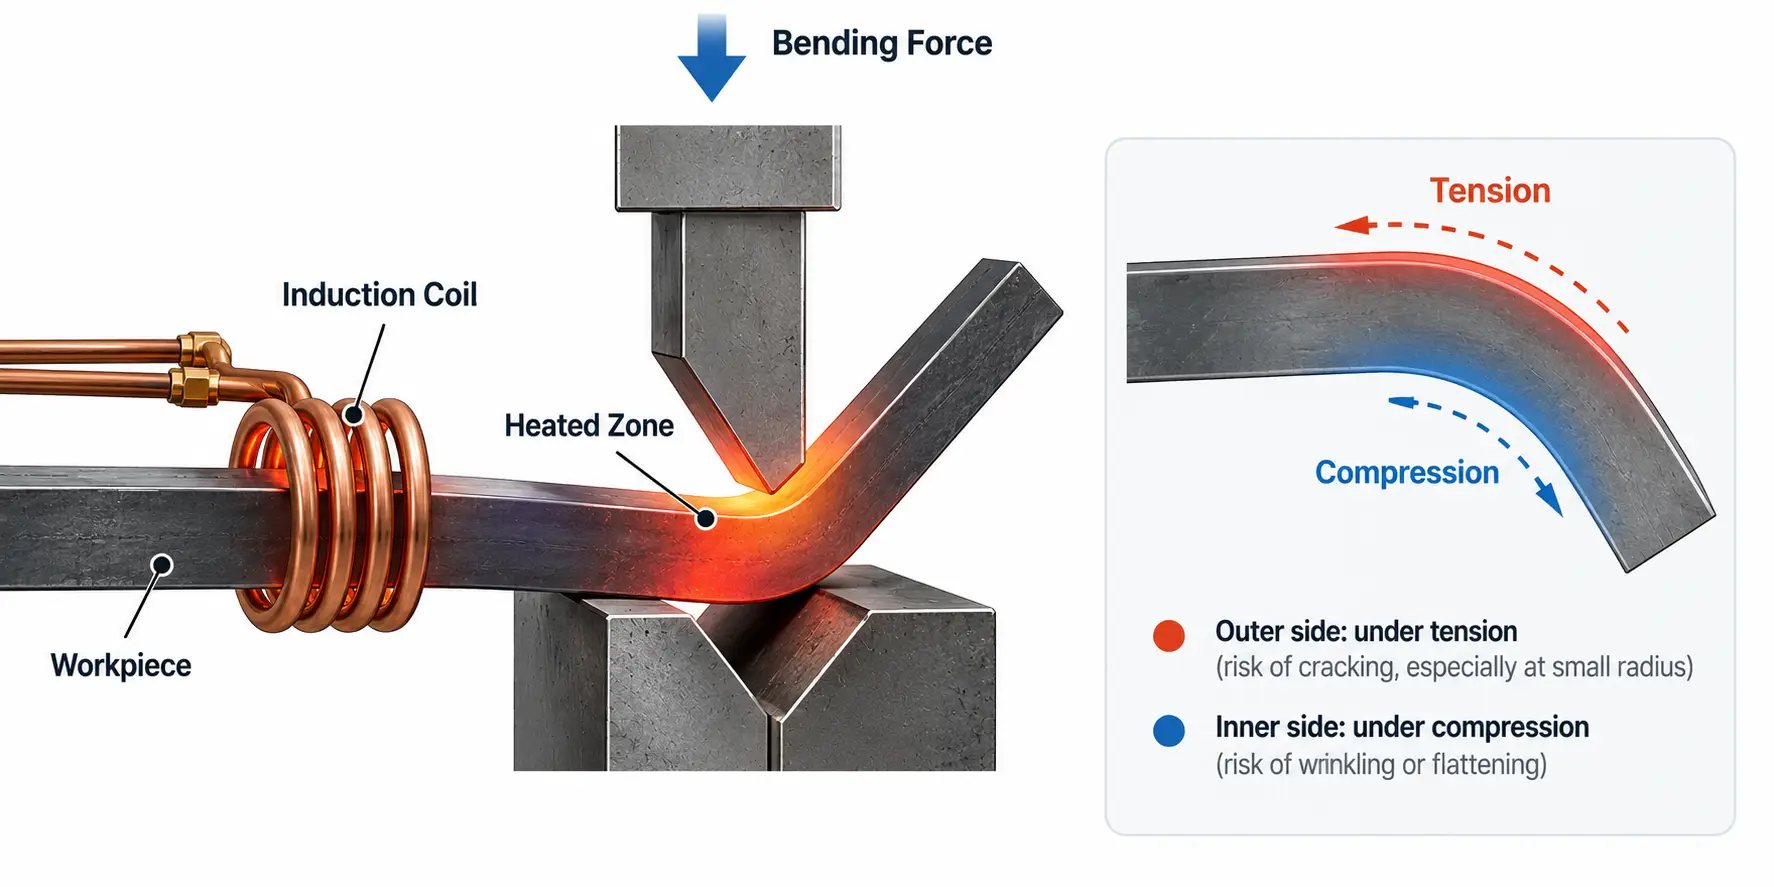
加热弯曲区, 外表面有张力,内表面有压力.
2. 局部感应加热如何支持弯曲过程
用于弯曲应用, 感应加热的有用特征是它能够在靠近正在形成的区域建立一个限定的加热区域.
平板可能需要沿弯曲线加热. 管道或圆管可能需要在其圆周上缠绕加热带. 正方形或矩形截面会出现不同的加热问题,因为其面和角与感应线圈的关系不同.
连续感应弯曲, 加热区域通常被描述为 热带 或 加热带.
钢管协会将中空结构型材的感应弯曲描述为在加热区域通过弯曲过程之前用电线圈仅加热该型材的一小段长度.
因此,目标不仅仅是尽快加热工件. 地点, 加热区的宽度和深度需要与弯曲和成型方法相匹配.
3. 感应预热和感应弯曲是不同的设备问题
选择设备时这种区别很重要.
和 弯曲前感应预热, 感应系统主要是热源. 制造商可能已经拥有合适的压机, 卷弯机或其他成型机,在零件进入弯曲操作之前仅需要受控局部加热.
该过程可能看起来像:
感应预热 → 现有折弯设备 → 成品弯管
一个完整的 感应弯管机 是不同的. 加热, 工件移动和机械弯曲作为一个系统的一部分进行协调.
氢氟酸, 例如, 使用术语 感应弯管机 用于设计用于弯曲管道的设备, 工字钢, 角度, 渠道, 方管和矩形管同时控制狭窄截面的加热和冷却.
用于管道应用, 感应弯管 也是一个既定的制造术语. ASME B16.49 涵盖通过感应弯曲工艺生产的工厂钢制管道弯头.
因此,需要对现有压机进行局部加热的客户不一定需要完整的感应折弯机.
通电前应明确这一点, 选择频率或机器布局.
4. 哪些零件可以在弯曲之前或弯曲过程中加热?
当所需的成型区域可以以受控方式加热时,可以考虑将感应加热用于不同的弯曲应用.
典型工件可包括:
•钢板
•管道和管材
•棒材和棒材
•方形空心型材
•矩形空心型材
•渠道
•梁和其他结构型材
•其他成型前需要局部加热的金属制品
管道和空心结构型材是成熟的感应弯曲应用. 钢管研究所讨论了高速钢的感应弯曲和其他弯曲方法, 而专用机器制造商也将该工艺应用于异形结构型材.
不能仅通过零件名称来选择设备. 一块厚钢板, 圆管和矩形结构型材都可能需要热弯, 但他们所需的加热深度, 线圈几何形状和工件处理可能有很大不同.
5. 弯曲需要高频感应加热器吗?
未必.
高频感应弯曲 是合法的行业术语, 但这个词 弯曲 本身并不能确定正确的工作频率.
频率选择 与所需的加热深度有关, 工件几何形状, 材料, 截面厚度和线圈排列.
一个有用的例子是 Ambrell 的钢板弯曲应用. 记录的测试使用了 5-15 kHz 感应系统,工作频率约为 13 kHz 对于钢板之间 6 以及 32 毫米厚.
该应用程序不应被视为通用频率建议. 它简单地说明了为什么指定 “高频下” 在评估工件之前可能会产生误导.
对于弯曲项目, 更好的顺序是先定义加热部分,然后选择合适的功率和频率范围.
6. 加热区必须与弯曲线匹配
线圈设计 变得尤为重要,因为不同的工件形状需要不同的加热模式.
对于一个 钢板, 该过程可能需要沿着预期的弯曲线建立加热带材.
对于一个 圆管, 加热带可能需要绕圆周延伸,以便弯曲部分达到所需的热条件.
对于 方形或矩形截面, 线圈之间的关系, 平面和拐角变得更加复杂. 角落的反应可能与宽面的反应不同, 因此电感器不能简单地视为圆管线圈的更大版本.
所需的加热区域也必须遵循弯曲工艺. 压制前加热的固定部件需要与弯曲时连续移动通过线圈的部分不同的布置.
这就是为什么通用线圈很少成为工业弯曲项目的起点. 电感器应围绕实际横截面开发, 弯曲位置和所需的移动.
7. 加热有助于该过程,但不能消除弯曲缺陷
感应加热可以改变材料的热状态, 但它并不能消除弯曲的机械效应.
取决于零件和工艺, 问题仍然可以包括:
•开裂
•回弹过大
•尺寸扭曲
•局部扁平化
•表面损伤
用于管材和管道, 其他问题可能包括弯管外侧的壁变薄, 壁增厚或内部起皱, 和圆度损失.
加热条件只是过程的一部分. 弯曲半径, 物质条件, 模具制造, 机械支撑和成型顺序仍然影响最终结果.
这也是为什么增加加热功率不应该被用作对弯曲缺陷的自动响应. 原因可能在于成型设置而不是热源.
完成的部分, 而不是单独使用加热器, 应该用来判断工艺是否合适.
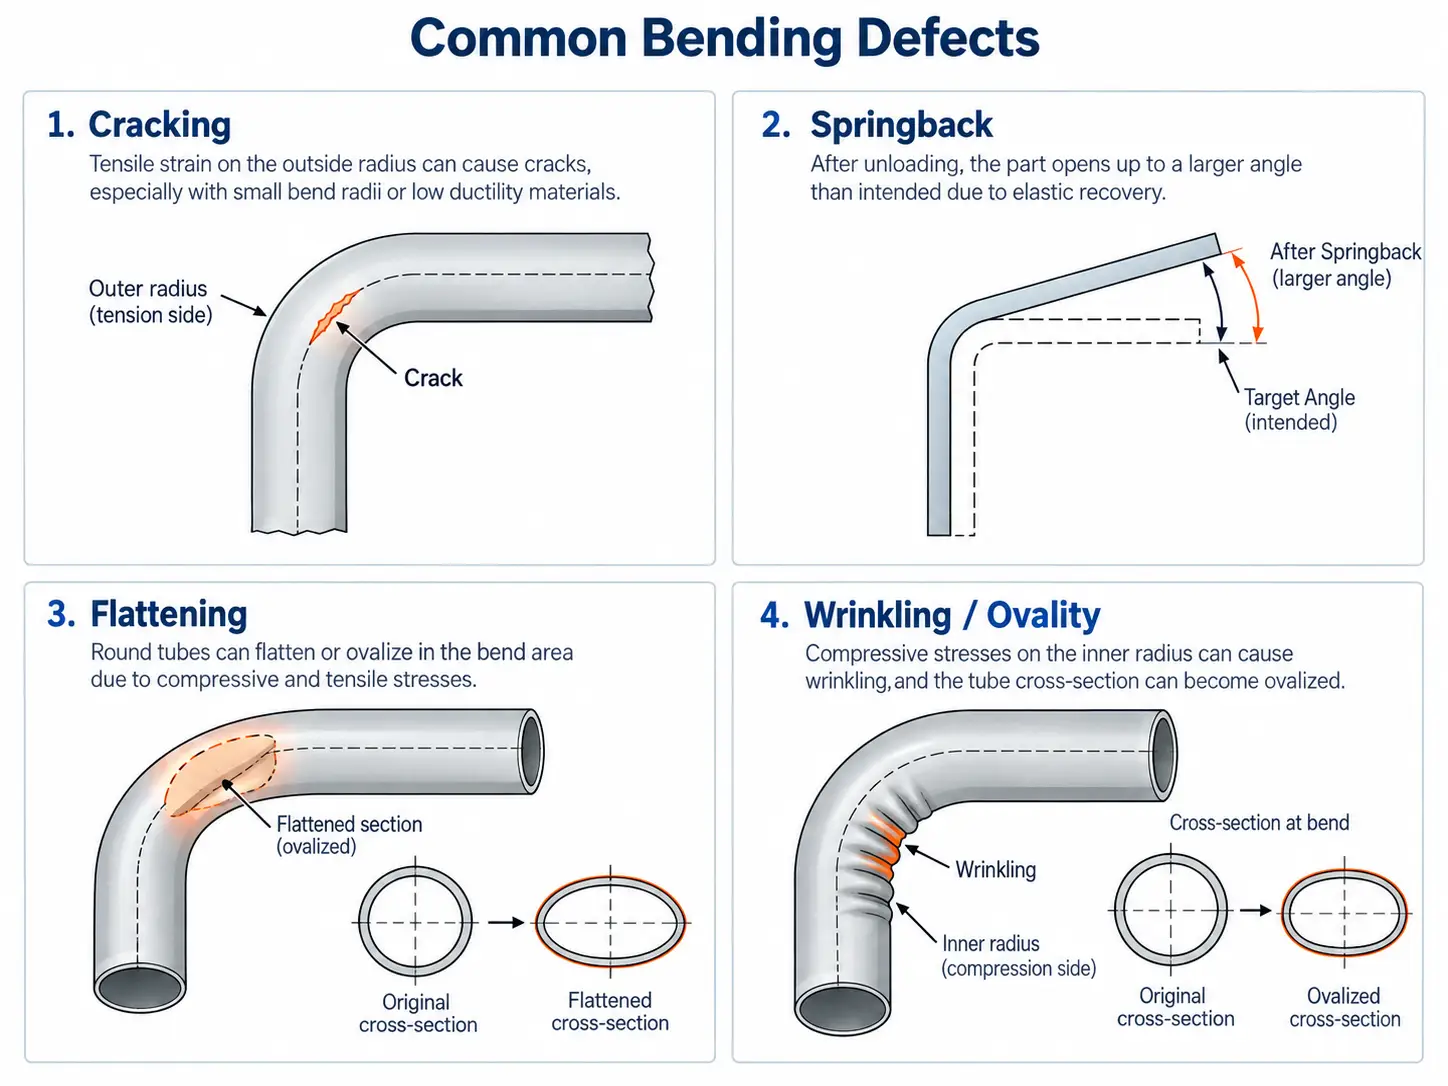
金属弯曲过程中仍然可能出现的常见缺陷, 即使进行局部预热.
8. 弯曲前感应加热或火焰加热?
火焰加热 也用于局部热弯,并且在某些制造工作中仍然实用.
对于偶尔的零件, 现场工作或非常大且不规则的部件, 割炬可以提供有用的灵活性,而不需要专用的感应工具.
当重复该过程并且制造商需要更好地控制零件加热的位置和方式时,感应加热变得更具吸引力.
相关考虑因素包括:
•加热区域需要定位的精确度
•类似零件是否重复生产
•加热时间是否需要遵循编程周期
•加热站是否必须与压力机或折弯机集成
•该过程应在多大程度上取决于操作人员的技术
•是否需要监控温度或生产数据
因此,比较应基于生产问题而不是仅基于热源.
对于一次性制造工作, 感应加热可能会增加不必要的复杂性. 用于需要指定加热区和协调机器操作的重复生产, 可以更容易地融入到流程中.
9. 选择系统之前需要哪些信息?
有用的设备建议从弯曲和现有的生产方法开始.
最相关的信息包括:
•工件材质及牌号
•零件图或横截面图
•板厚或管壁厚
•工件整体尺寸
•弯曲位置
•弯曲角度
•弯曲半径
•待加热区域的宽度或长度
•所需成型温度, 如果已经指定
•现有印刷机, 卷弯机或其他弯曲设备
•加热是在弯曲之前还是在连续弯曲过程中进行
•加热时工件是静止还是移动
•所需生产周期
•手动或自动零件处理
•成品尺寸或机械要求
有一个问题应该尽早回答:
您是否需要为现有折弯机配备感应加热系统, 或完整的感应弯曲系统?
这些是不同的设备项目.
对于现有的冲压机或成型生产线, 该解决方案可能主要包括 感应电源, 配套变压器, 定制电感, 温度监控和所需的工件定位布置.
如果加热和弯曲必须作为一个协调过程连续进行, 机械进给和弯曲系统也成为机器设计的一部分.
然后可以按以下顺序评估设备:
工件及弯管要求 → 加热区 → 加热过程 → 感应器 → 功率和频率 → 与折弯设备集成
这使得设备选择与实际成型要求相关,而不是从固定的机器功率或频率开始.
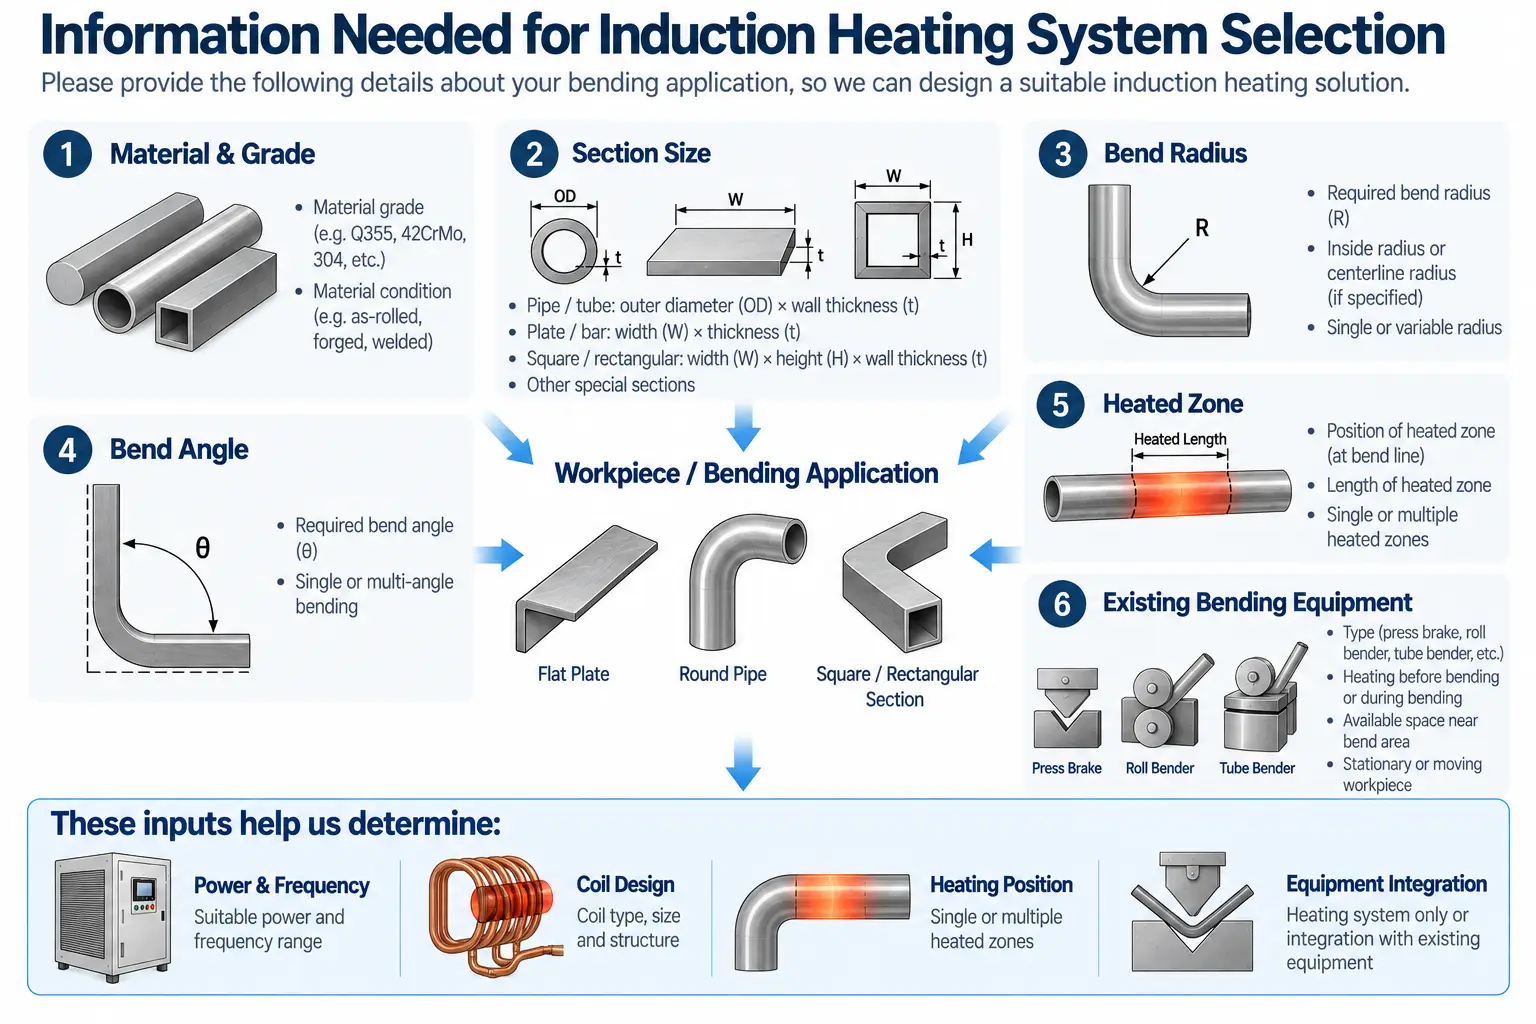
选择弯曲加热系统的关键工件和工艺输入.
单击问题以展开答案.
感应加热会使金属本身弯曲吗?
不. 感应系统仅在成型之前或期间加热选定区域. 实际变形是由压力产生的, 弯辊机或其他成型设备.
感应弯曲使用什么频率?
没有单一频率. 这取决于工件的几何形状, 断面厚度和所需加热深度. 一个记录在案的钢板示例使用了 5-15 kHz 系统,频率约为 13 千赫, 但这不是一个普遍的设置.
我需要一台完整的感应折弯机吗, 或者只是一个加热器?
如果您已有压弯机或卷弯机, 您可能只需要一个受控加热站. 加热时需要完整的感应弯管机, 运动和机械弯曲必须在一个系统中协调.
预热能否消除弯曲缺陷?
不. 加热改善了成形条件,但不能消除裂纹等机械缺陷, 回弹或壁变薄. 弯曲半径, 模具和成型顺序仍然很重要.










