
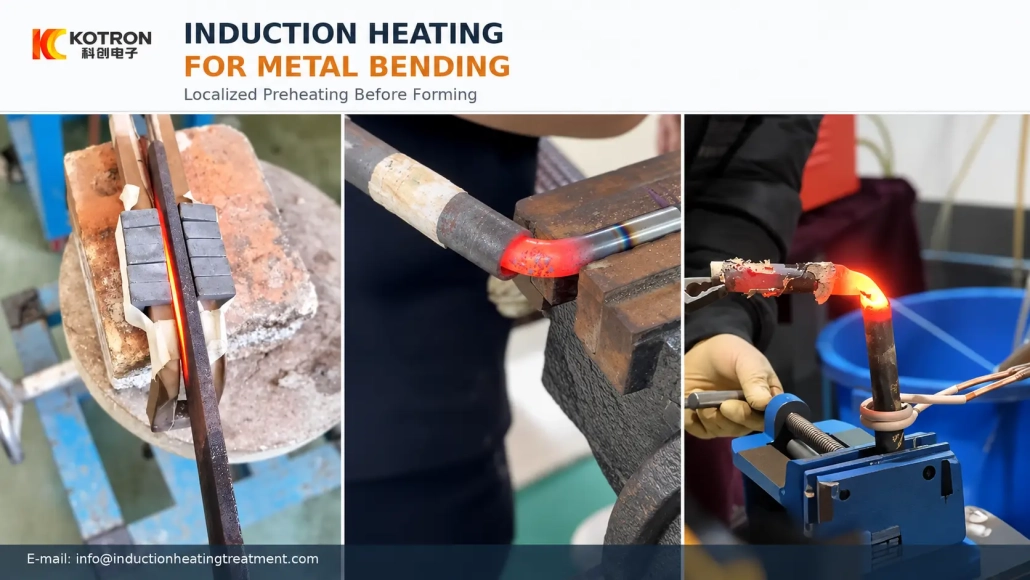
Nagrzewanie indukcyjne do gięcia metalu: Kiedy i dlaczego stosuje się lokalne podgrzewanie wstępne
Jak miejscowe nagrzewanie indukcyjne wspomaga gięcie bez podgrzewania całego przedmiotu obrabianego
Podgrzewanie indukcyjne można stosować do podgrzewania wybranego obszaru części metalowej przed lub w trakcie gięcia. Zamiast nagrzewać cały przedmiot obrabiany, proces koncentruje ciepło wokół obszaru, który zostanie utworzony.
System ogrzewania przygotowuje materiał do gięcia; faktyczne odkształcenie jest nadal wytwarzane przez prasę, zginanie ramienia, rolka lub inny sprzęt formujący.
2. Jak miejscowe nagrzewanie indukcyjne wspomaga proces gięcia
3. Nagrzewanie indukcyjne i zginanie indukcyjne to różne problemy związane ze sprzętem
4. Które części można podgrzewać przed lub w trakcie gięcia?
5. Czy gięcie wymaga nagrzewnicy indukcyjnej wysokiej częstotliwości??
6. Strefa podgrzewana musi pasować do linii zgięcia
7. Heating Helps the Process but Does Not Eliminate Bending Defects
8. Induction Heating or Flame Heating Before Bending?
9. What Information Is Needed Before Selecting a System?
1. Po co podgrzewać metal przed zginaniem?
Many metal parts can be bent at room temperature. For some applications, jednak, increasing section thickness, reducing the bend radius or changing the material condition can make cold bending more difficult.
The bending operation may require greater force, while local strain can increase the risk of cracking, springback or unacceptable distortion.
Heating the bend area changes the material’s response during forming. In suitable applications, induction preheating before bending can reduce the force needed to deform the part and provide a more workable condition around the bend.
This is particularly relevant to thick plate, heavy structural sections and other parts where cold forming becomes difficult.
Ambrell, Na przykład, has documented induction preheating of steel tower plates before bending. In that application, plates from 6 do 32 mm thick were locally heated before the separate forming operation.
Preheating is not necessary for every bend. Gatunek materiału, grubość przekroju, bend radius and finished-part requirements still determine whether a heated process is appropriate.
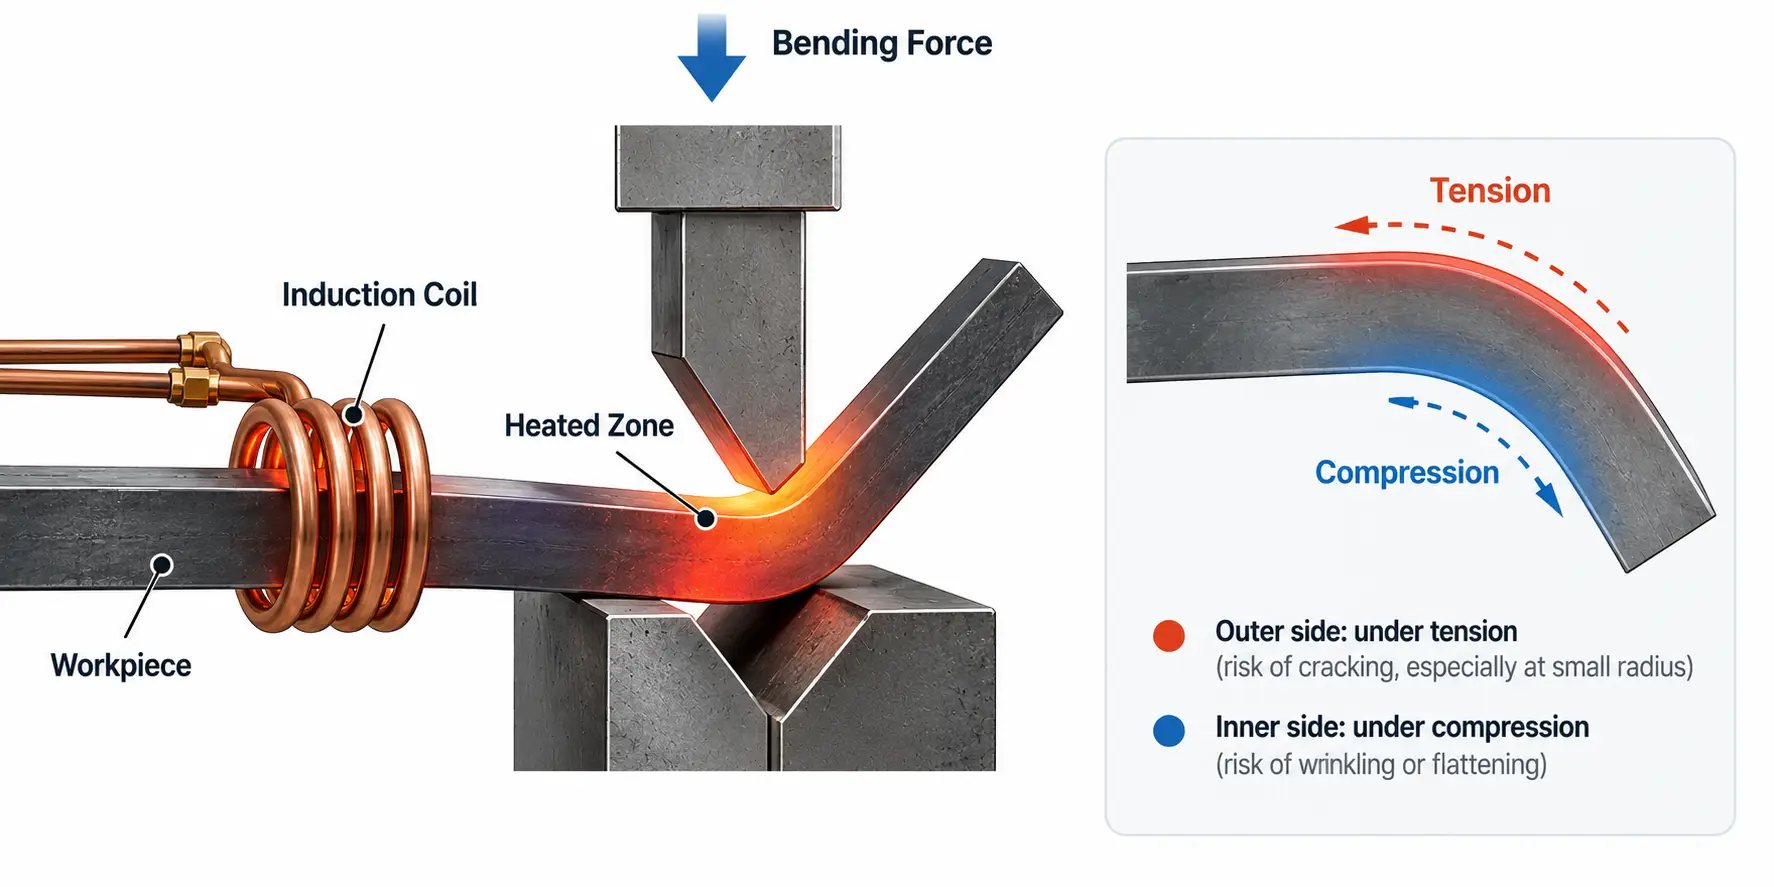
The heated bend zone, with tension on the outer surface and compression on the inner surface.
2. Jak miejscowe nagrzewanie indukcyjne wspomaga proces gięcia
For bending applications, the useful feature of induction heating is its ability to establish a defined heated zone close to the area being formed.
A flat plate may require heating along a bend line. Rura lub rura okrągła może wymagać podgrzewanej opaski na obwodzie. Przekrój kwadratowy lub prostokątny stwarza inny problem z nagrzewaniem, ponieważ jego powierzchnie i narożniki nie mają takiego samego stosunku do cewki indukcyjnej.
W ciągłym zginaniu indukcyjnym, obszar ogrzewany jest powszechnie opisywany jako a pasmo ciepła czy podgrzewana opaska.
Steel Tube Institute opisuje gięcie indukcyjne pustych kształtowników konstrukcyjnych jako nagrzewanie tylko krótkiego odcinka przekroju za pomocą cewki elektrycznej, zanim nagrzany obszar przejdzie przez proces gięcia.
Dlatego celem nie jest po prostu jak najszybsze podgrzanie przedmiotu obrabianego. Lokalizacja, szerokość i głębokość strefy podgrzewanej muszą odpowiadać zagięciu i metodzie formowania.
3. Nagrzewanie indukcyjne i zginanie indukcyjne to różne problemy związane ze sprzętem
To rozróżnienie ma znaczenie przy wyborze sprzętu.
Z induction preheating before bending, układ indukcyjny jest przede wszystkim źródłem ciepła. Producent może już posiadać odpowiednią prasę, giętarkę do walców lub inną maszynę do formowania i wymagają jedynie kontrolowanego lokalnego ogrzewania, zanim część wejdzie do operacji gięcia.
Proces może wyglądać:
Nagrzewanie indukcyjne → Istniejący sprzęt do gięcia → Skończony zakręt
Kompletny giętarka indukcyjna jest inny. Podgrzewanie, ruch detalu i zginanie mechaniczne są skoordynowane w ramach jednego systemu.
DHF, Na przykład, używa terminu giętarka indukcyjna do urządzeń przeznaczonych do gięcia rur, Dwuteowniki, kąty, kanały, rura kwadratowa i rura prostokątna przy jednoczesnym kontrolowaniu ogrzewania i chłodzenia wąskiego przekroju.
Do zastosowań rurociągowych, zgięcie indukcyjne jest również ustalonym terminem produkcyjnym. ASME B16.49 obejmuje fabrycznie wykonane łuki rurociągów stalowych wytwarzane w procesie gięcia indukcyjnego.
Klient, który potrzebuje lokalnego ogrzewania dla istniejącej prasy, niekoniecznie potrzebuje kompletnej giętarki indukcyjnej.
Należy to wyjaśnić przed oddaniem władzy, wybrano częstotliwość lub układ maszyny.
4. Które części można podgrzewać przed lub w trakcie gięcia?
Ogrzewanie indukcyjne można rozważyć w przypadku różnych zastosowań gięcia, gdy wymagany obszar formowania może być podgrzewany w kontrolowany sposób.
Typowe przedmioty obrabiane mogą obejmować:
•Płyta stalowa
•Rura i rurka
•Pręty i pręty
•Kwadratowe profile puste
•Kształtowniki zamknięte prostokątne
•Kanały
•Belki i inne profile konstrukcyjne
•Inne gotowe części metalowe wymagające lokalnego ogrzewania przed formowaniem
Rury i puste profile konstrukcyjne to dobrze znane zastosowania gięcia indukcyjnego. Steel Tube Institute omawia gięcie indukcyjne wraz z innymi metodami gięcia HSS, podczas gdy wyspecjalizowani producenci maszyn stosują ten proces również do kształtowników konstrukcyjnych.
The equipment cannot be selected from the part name alone. A thick steel plate, a round pipe and a rectangular structural section may all need hot bending, but their required heating depth, coil geometry and workpiece handling can be very different.
5. Czy gięcie wymaga nagrzewnicy indukcyjnej wysokiej częstotliwości??
Niekoniecznie.
High-frequency induction bending is a legitimate industry term, but the word gięcie does not by itself determine the correct operating frequency.
Wybór częstotliwości is related to the required heating depth, workpiece geometry, materiał, section thickness and coil arrangement.
A useful example is Ambrell’s steel-plate bending application. The documented test used a 5–15 kHz induction system operating at approximately 13 kHz for steel plates between 6 i 32 mm grubość.
That application should not be treated as a universal frequency recommendation. It simply shows why specifying “High Frequency” before evaluating the workpiece can be misleading.
Do projektu gięcia, lepszą sekwencją jest najpierw zdefiniowanie sekcji ogrzewanej, a następnie wybór odpowiedniego zakresu mocy i częstotliwości.
6. Strefa podgrzewana musi pasować do linii zgięcia
Projekt cewki staje się szczególnie ważne, ponieważ różne kształty detali wymagają różnych schematów ogrzewania.
Dla stalowa płyta, w procesie może być konieczne utworzenie podgrzanego paska wzdłuż zamierzonej linii zagięcia.
Dla okrągła rura, może zaistnieć potrzeba rozciągnięcia nagrzanej taśmy na obwodzie, aby sekcja zginana osiągnęła wymagany stan termiczny.
dla przekroje kwadratowe lub prostokątne, związek między cewką, płaskie powierzchnie i narożniki stają się bardziej złożone. Narożniki mogą reagować inaczej niż szerokie twarze, więc cewki indukcyjnej nie można po prostu traktować jako większej wersji cewki z rurą okrągłą.
Wymagana strefa podgrzewania musi również podlegać procesowi gięcia. A stationary part heated before pressing requires a different arrangement from a section that moves continuously through the coil while bending takes place.
This is why a universal coil is rarely the starting point for an industrial bending project. The inductor should be developed around the actual cross-section, bend location and required movement.
7. Heating Helps the Process but Does Not Eliminate Bending Defects
Induction heating can change the thermal condition of the material, but it does not remove the mechanical effects of bending.
Depending on the part and process, problems can still include:
•Pęknięcia
•Excessive springback
•Dimensional distortion
•Local flattening
•Surface damage
For tube and pipe, additional concerns may include wall thinning on the outside of the bend, wall thickening or wrinkling on the inside, and loss of roundness.
Heating conditions are only one part of the process. Bend radius, stan materialny, narzędziach, mechanical support and forming sequence still affect the final result.
This is also why increasing heating power should not be used as the automatic response to a bending defect. The cause may lie in the forming setup rather than the heat source.
The finished part, rather than the heater alone, should be used to judge whether the process is suitable.
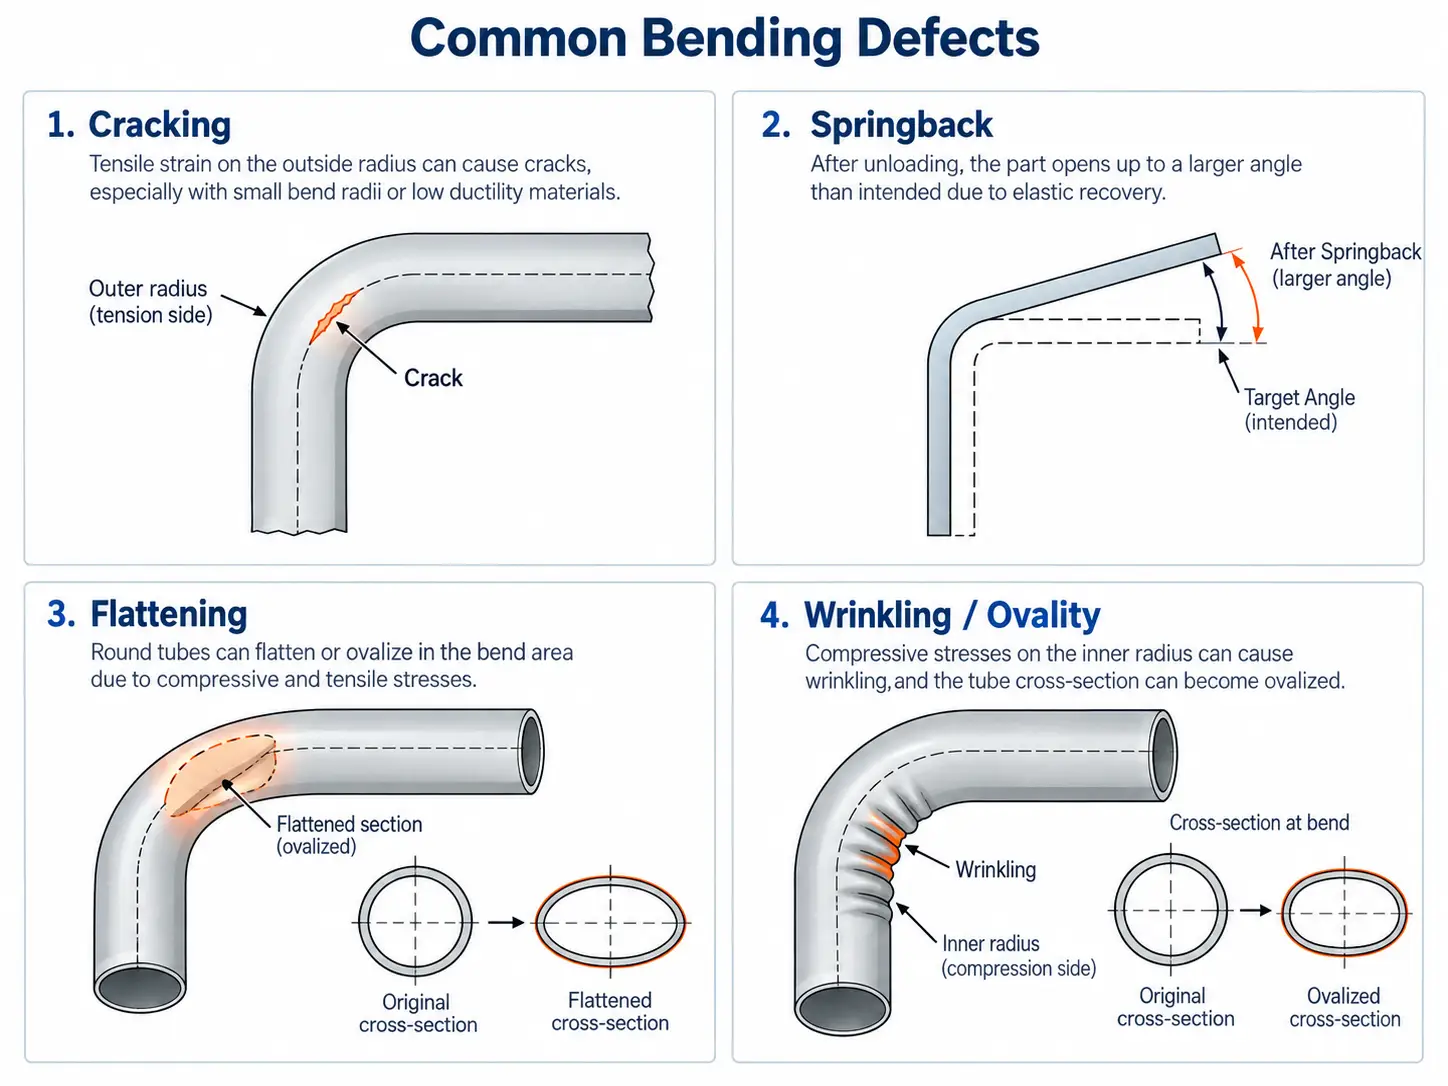
Common defects that can still occur during metal bending, even with localized preheating.
8. Induction Heating or Flame Heating Before Bending?
Flame heating is also used for localized hot bending and remains practical in some fabrication work.
For occasional parts, field work or very large and irregular components, a torch may provide useful flexibility without requiring dedicated induction tooling.
Nagrzewanie indukcyjne staje się bardziej atrakcyjne, gdy proces się powtarza, a producent potrzebuje większej kontroli nad tym, gdzie i jak część jest podgrzewana.
Odpowiednie względy obejmują:
•Jak dokładnie należy ustawić ogrzewany obszar
•Czy podobne części są produkowane wielokrotnie
•Czy czas ogrzewania musi być zgodny z zaprogramowanym cyklem
•Czy stacja grzewcza musi być zintegrowana z prasą czy giętarką
•W jakim stopniu proces powinien zależeć od techniki operatora
•Czy należy monitorować dane dotyczące temperatury lub produkcji
Porównanie powinno zatem opierać się na problemie produkcyjnym, a nie na samym źródle ciepła.
Do jednorazowej pracy produkcyjnej, nagrzewanie indukcyjne może zwiększyć niepotrzebną złożoność. Do powtarzalnej produkcji wymagającej określonej strefy grzewczej i skoordynowanej pracy maszyny, integracja z procesem może być łatwiejsza.
9. What Information Is Needed Before Selecting a System?
Przydatna propozycja wyposażenia zaczyna się od zakrętu i istniejącej metody produkcji.
Najbardziej istotne informacje obejmują:
•Materiał i gatunek przedmiotu obrabianego
•Rysunek części lub przekrój
•Grubość płyty lub grubość ścianki rury
•Ogólne wymiary przedmiotu obrabianego
•Pozycja zgięcia
•Kąt zgięcia
•Bend radius
•Szerokość lub długość ogrzewanej powierzchni
•Wymagana temperatura formowania, jeśli już określono
•Istniejąca prasa, giętarka do walców lub inny sprzęt do gięcia
•Czy nagrzewanie odbywa się przed zginaniem, czy podczas ciągłego zginania
•Czy przedmiot obrabiany jest nieruchomy, czy porusza się podczas nagrzewania
•Wymagany cykl produkcyjny
•Ręczna lub automatyczna obsługa części
•Wymagania dotyczące wymiarów lub mechaniczne części gotowej
Na jedno pytanie należy odpowiedzieć wcześniej:
Czy potrzebujesz systemu ogrzewania indukcyjnego do istniejącej maszyny do gięcia?, lub kompletny system gięcia indukcyjnego?
To są różne projekty sprzętu.
Do istniejącej prasy lub linii formującej, rozwiązanie może składać się głównie z zasilacz indukcyjny, transformator dopasowujący, niestandardowa cewka indukcyjna, monitorowanie temperatury i wymagane rozmieszczenie przedmiotu obrabianego.
Jeśli nagrzewanie i zginanie muszą odbywać się w sposób ciągły, jako jeden skoordynowany proces, mechaniczny system podawania i gięcia również staje się częścią konstrukcji maszyny.
Sprzęt można następnie ocenić w następującej kolejności:
Wymagania dotyczące przedmiotu obrabianego i zgięcia → Strefa podgrzewana → Proces ogrzewania → Induktor → Moc i częstotliwość → Integracja z urządzeniami do gięcia
Dzięki temu wybór sprzętu jest powiązany z rzeczywistymi wymaganiami dotyczącymi formowania, a nie zaczyna się od stałej mocy lub częstotliwości maszyny.
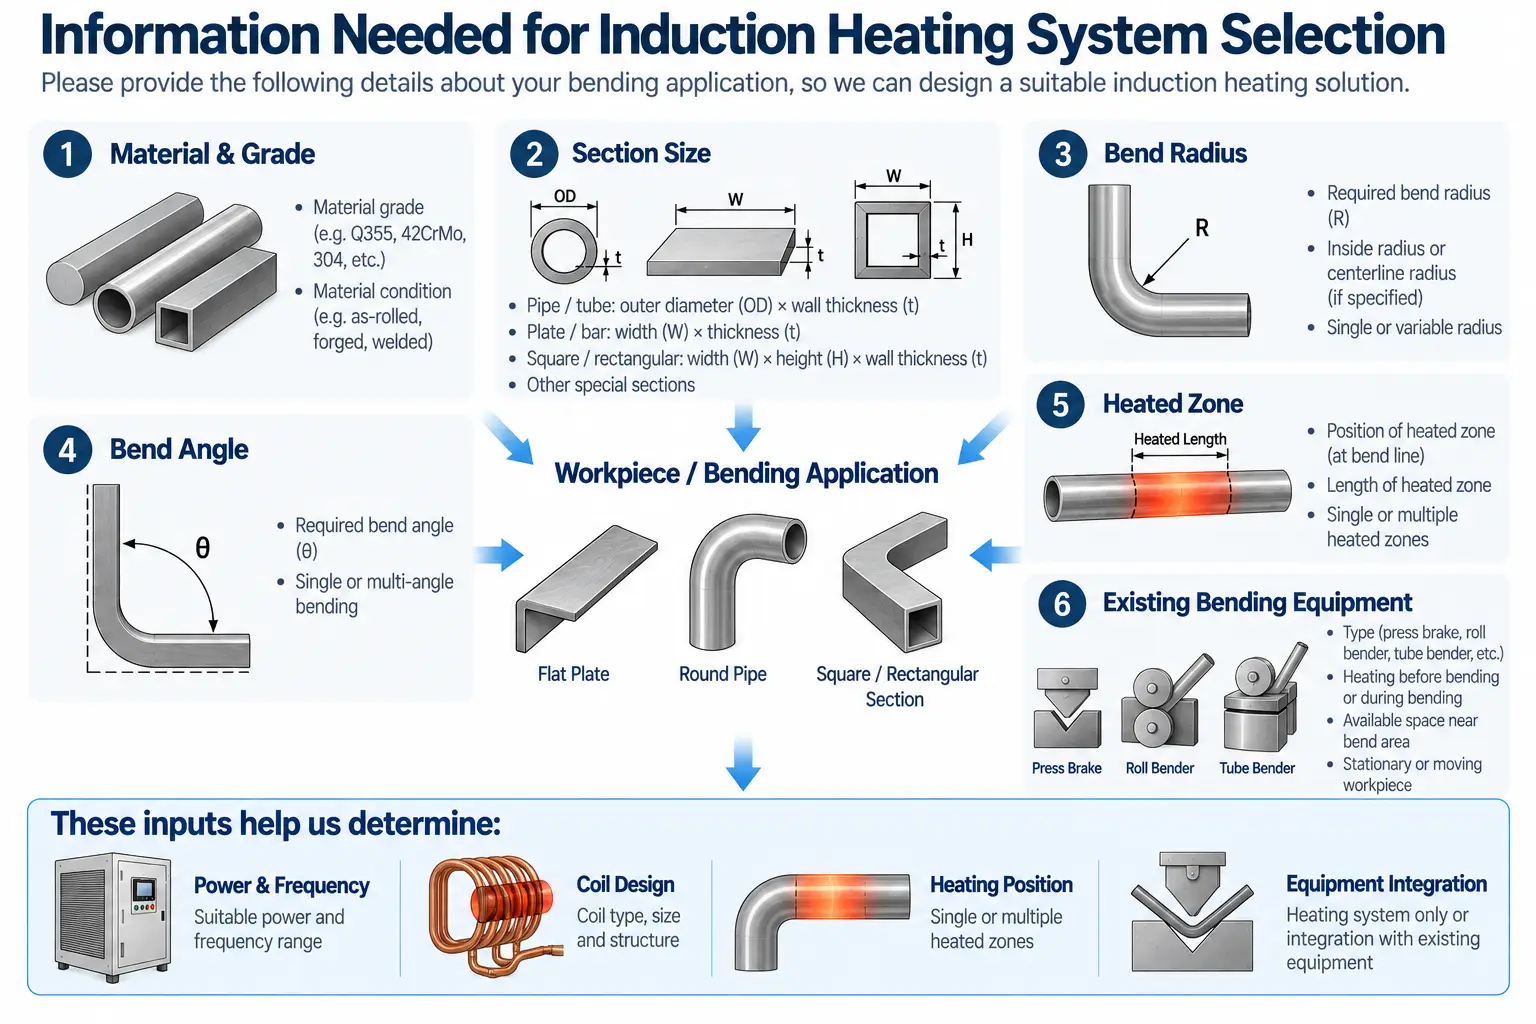
Kluczowe dane wejściowe przedmiotu obrabianego i procesu dotyczące wyboru systemu ogrzewania do gięcia.
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy nagrzewanie indukcyjne wygina sam metal?
Nie. The induction system only heats a selected area before or during forming. The actual deformation is produced by the press, roll bender or other forming equipment.
What frequency is used for induction bending?
There is no single frequency. It depends on the workpiece geometry, section thickness and required heating depth. A documented steel-plate example used a 5–15 kHz system at about 13 kHz, but that is not a universal setting.
Do I need a complete induction bending machine, or just a heater?
If you already have a press or roll bender, you may only need a controlled heating station. A complete induction bending machine is needed when heating, movement and mechanical bending must be coordinated in one system.
Does preheating eliminate bending defects?
Nie. Ogrzewanie poprawia warunki formowania, ale nie usuwa defektów mechanicznych, takich jak pękanie, sprężynowanie lub przerzedzanie ścian. Bend radius, Kolejność oprzyrządowania i formowania nadal ma znaczenie.
Poproś o rozwiązanie w zakresie ogrzewania zginającego
Wyślij rysunek przedmiotu obrabianego, grubość przekroju i wymagania dotyczące zginania. Pomożemy Ci wybrać odpowiedni system ogrzewania indukcyjnego lub kompletną giętarkę do Twojego procesu formowania.










