
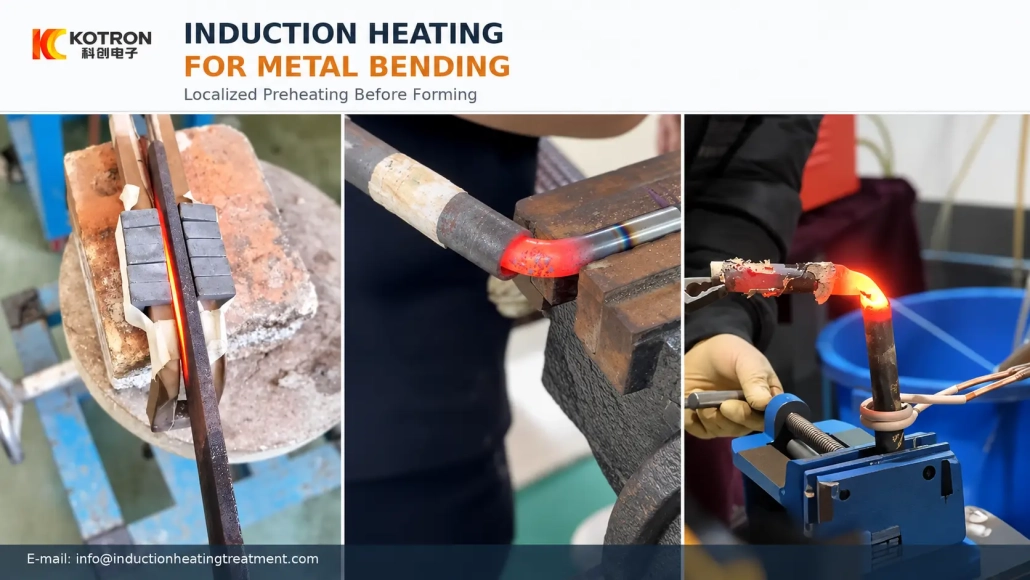
التسخين الحثي لثني المعادن: متى ولماذا يتم استخدام التسخين الموضعي
كيف يدعم التسخين التعريفي الموضعي الانحناء دون تسخين قطعة العمل بأكملها
التسخين بالحث يمكن استخدامها لتسخين منطقة مختارة من جزء معدني قبل أو أثناء الانحناء. بدلا من تسخين قطعة العمل بأكملها, تعمل العملية على تركيز الحرارة حول المنطقة التي سيتم تشكيلها.
يقوم نظام التسخين بتحضير المادة للثني; لا يزال يتم إنتاج التشوه الفعلي بواسطة الصحافة, ذراع الانحناء, لفة أو غيرها من معدات التشكيل.
2. كيف يدعم التسخين التعريفي الموضعي عملية الانحناء
3. يعد التسخين التعريفي والانحناء التعريفي من مشكلات المعدات المختلفة
4. ما هي الأجزاء التي يمكن تسخينها قبل أو أثناء الانحناء؟?
5. هل يتطلب الانحناء سخانًا حثيًا عالي التردد؟?
6. يجب أن تتطابق المنطقة الساخنة مع خط الانحناء
7. يساعد التسخين في العملية ولكنه لا يزيل عيوب الانحناء
8. التسخين التعريفي أو تسخين اللهب قبل الانحناء?
9. ما هي المعلومات المطلوبة قبل اختيار النظام?
1. لماذا تسخين المعدن قبل الانحناء?
يمكن ثني العديد من الأجزاء المعدنية في درجة حرارة الغرفة. لبعض التطبيقات, لكن, زيادة سمك القسم, إن تقليل نصف قطر الانحناء أو تغيير حالة المادة يمكن أن يجعل الانحناء البارد أكثر صعوبة.
قد تتطلب عملية الانحناء قوة أكبر, في حين أن السلالة المحلية يمكن أن تزيد من خطر التشقق, Springback أو تشويه غير مقبول.
يؤدي تسخين منطقة الانحناء إلى تغيير استجابة المادة أثناء التشكيل. في التطبيقات المناسبة, التسخين التعريفي قبل الانحناء يمكن أن يقلل من القوة اللازمة لتشويه الجزء وتوفير حالة أكثر عملية حول المنعطف.
هذا ينطبق بشكل خاص على لوحة سميكة, المقاطع الهيكلية الثقيلة والأجزاء الأخرى التي يصبح فيها التشكيل البارد صعبًا.
أمبريل, على سبيل المثال, قام بتوثيق التسخين التعريفي لألواح الأبراج الفولاذية قبل الانحناء. في ذلك التطبيق, لوحات من 6 إلى 32 تم تسخين سمك مم محليًا قبل عملية التشكيل المنفصلة.
التسخين المسبق ليس ضروريًا لكل منعطف. درجة المادة, سمك القسم, لا يزال نصف قطر الانحناء ومتطلبات الأجزاء النهائية تحدد ما إذا كانت العملية الساخنة مناسبة أم لا.
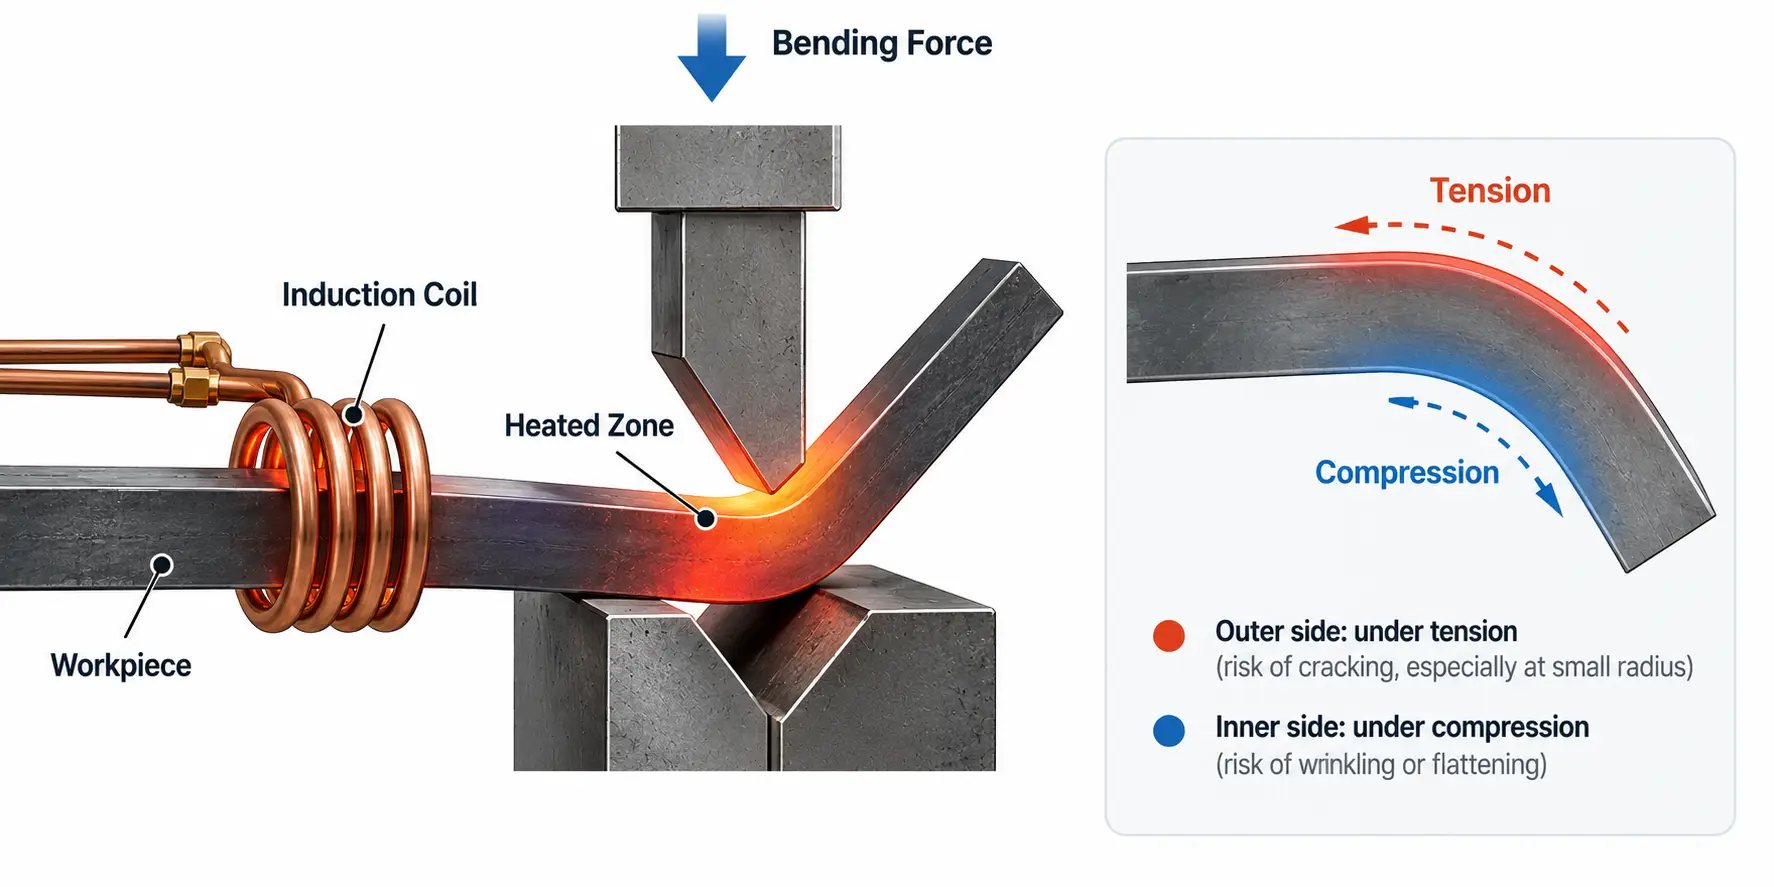
منطقة الانحناء الساخنة, مع التوتر على السطح الخارجي والضغط على السطح الداخلي.
2. كيف يدعم التسخين التعريفي الموضعي عملية الانحناء
لتطبيقات الانحناء, الميزة المفيدة للتسخين التعريفي هي قدرته على إنشاء منطقة ساخنة محددة قريبة من المنطقة التي يتم تشكيلها.
قد تتطلب اللوحة المسطحة التسخين على طول خط الانحناء. قد يتطلب الأنبوب أو الأنبوب الدائري شريطًا ساخنًا حول محيطه. يمثل المقطع المربع أو المستطيل مشكلة تسخين مختلفة لأن أوجهه وزواياه ليس لها نفس العلاقة مع ملف الحث.
في الانحناء التعريفي المستمر, توصف المنطقة الساخنة عادة بأنها الفرقة الحرارية أو الفرقة ساخنة.
يصف معهد أنابيب الصلب الثني التعريفي للمقاطع الهيكلية المجوفة بأنه تسخين جزء قصير فقط من المقطع بملف كهربائي قبل أن تمر تلك المنطقة الساخنة خلال عملية الثني.
وبالتالي فإن الهدف ليس مجرد تسخين قطعة العمل في أسرع وقت ممكن. الموقع, يجب أن يتطابق عرض وعمق المنطقة الساخنة مع الانحناء وطريقة التشكيل.
3. يعد التسخين التعريفي والانحناء التعريفي من مشكلات المعدات المختلفة
هذا التمييز مهم عند اختيار المعدات.
مع التسخين التعريفي قبل الانحناء, نظام الحث هو في المقام الأول مصدر الحرارة. قد يكون لدى الشركة المصنعة بالفعل مكبس مناسب, آلة ثني اللف أو آلة تشكيل أخرى وتحتاج فقط إلى تسخين محلي يمكن التحكم فيه قبل أن يدخل الجزء في عملية الثني.
قد تبدو العملية:
التسخين التعريفي → معدات الانحناء الموجودة → الانحناء النهائي
كامل آلة الانحناء التعريفي مختلف. التسخين, يتم تنسيق حركة قطعة العمل والانحناء الميكانيكي كجزء من نظام واحد.
DHF, على سبيل المثال, يستخدم المصطلح آلة الانحناء التعريفي للمعدات المصممة لثني الأنابيب, الحزم, الزوايا, القنوات, الأنابيب المربعة والأنابيب المستطيلة مع التحكم في التدفئة والتبريد لقسم ضيق.
لتطبيقات خطوط الأنابيب, الانحناء التعريفي هو أيضًا مصطلح تصنيع راسخ. يغطي ASME B16.49 انحناءات خطوط الأنابيب الفولاذية المصنوعة في المصنع والتي يتم إنتاجها بواسطة عملية الثني التعريفي.
العميل الذي يحتاج إلى تسخين محلي لمكبس موجود لا يحتاج بالضرورة إلى آلة ثني تحريضية كاملة.
وينبغي توضيح ذلك قبل السلطة, يتم تحديد التردد أو تخطيط الجهاز.
4. ما هي الأجزاء التي يمكن تسخينها قبل أو أثناء الانحناء؟?
يمكن اعتبار التسخين التعريفي لتطبيقات الانحناء المختلفة عندما يمكن تسخين منطقة التشكيل المطلوبة بطريقة يمكن التحكم فيها.
يمكن أن تشمل قطع العمل النموذجية:
•صفيحة فولاذية
•الأنابيب والأنبوب
•القضبان والقضبان
•أقسام مجوفة مربعة
•أقسام مجوفة مستطيلة
•القنوات
•الحزم والملامح الهيكلية الأخرى
•الأجزاء المعدنية الأخرى المصنعة التي تتطلب التسخين الموضعي قبل تشكيلها
تعتبر الأنابيب والمقاطع الهيكلية المجوفة من تطبيقات الثني التعريفي الراسخة. يناقش معهد أنابيب الصلب الانحناء التعريفي جنبًا إلى جنب مع طرق الانحناء الأخرى لـ HSS, بينما يقوم مصنعو الآلات المتخصصة أيضًا بتطبيق العملية على المقاطع الهيكلية المشكلة.
لا يمكن تحديد المعدات من اسم الجزء وحده. صفيحة فولاذية سميكة, قد يحتاج الأنبوب الدائري والقسم الهيكلي المستطيل إلى الانحناء الساخن, ولكن عمق التدفئة المطلوبة, يمكن أن تكون هندسة الملف ومعالجة قطع العمل مختلفة تمامًا.
5. هل يتطلب الانحناء سخانًا حثيًا عالي التردد؟?
ليس بالضرورة.
الانحناء التعريفي عالي التردد هو مصطلح الصناعة المشروعة, لكن الكلمة الثني لا يحدد في حد ذاته تردد التشغيل الصحيح.
اختيار التردد يرتبط بعمق التسخين المطلوب, هندسة الشغل, المادة, سمك القسم وترتيب الملف.
ومن الأمثلة المفيدة على ذلك تطبيق شركة Ambrell لثني الألواح الفولاذية. استخدم الاختبار الموثق نظام تحريض من 5 إلى 15 كيلو هرتز يعمل بسرعة تقريبية 13 كيلو هرتز للألواح الفولاذية بين 6 و 32 سُمْكها مم.
لا ينبغي التعامل مع هذا التطبيق على أنه توصية تردد عالمية. إنه يوضح ببساطة سبب التحديد “التردد العالي” قبل تقييم الشغل يمكن أن تكون مضللة.
لمشروع الانحناء, التسلسل الأفضل هو تحديد القسم الساخن أولاً ثم تحديد نطاق الطاقة والتردد المناسب.
6. يجب أن تتطابق المنطقة الساخنة مع خط الانحناء
تصميم اللفائف يصبح مهمًا بشكل خاص لأن أشكال قطع العمل المختلفة تتطلب أنماط تسخين مختلفة.
لـ لوحة الصلب, قد تحتاج العملية إلى إنشاء شريط ساخن على طول خط الانحناء المقصود.
لـ أنبوب دائري, قد يحتاج الشريط الساخن إلى التمدد حول المحيط بحيث يصل قسم الانحناء إلى الحالة الحرارية المطلوبة.
لـ أقسام مربعة أو مستطيلة, العلاقة بين الملف, تصبح الوجوه والزوايا المسطحة أكثر تعقيدًا. قد تستجيب الزوايا بشكل مختلف عن الوجوه العريضة, لذلك لا يمكن التعامل مع المحرِّض ببساطة باعتباره نسخة أكبر من ملف الأنبوب الدائري.
يجب أيضًا على المنطقة الساخنة المطلوبة أن تتبع عملية الانحناء. يتطلب الجزء الثابت الذي يتم تسخينه قبل الضغط ترتيبًا مختلفًا عن القسم الذي يتحرك بشكل مستمر عبر الملف أثناء حدوث الثني.
هذا هو السبب في أن الملف العالمي نادرًا ما يكون نقطة البداية لمشروع الثني الصناعي. يجب تطوير المحث حول المقطع العرضي الفعلي, موقع الانحناء والحركة المطلوبة.
7. يساعد التسخين في العملية ولكنه لا يزيل عيوب الانحناء
التسخين التعريفي يمكن أن يغير الحالة الحرارية للمادة, لكنه لا يزيل الآثار الميكانيكية للانحناء.
اعتمادا على الجزء والعملية, لا يزال من الممكن أن تشمل المشاكل:
•التشقق
•الإفراط في Springback
•تشويه الأبعاد
•التسطيح المحلي
•الضرر السطحي
للأنبوب والأنابيب, قد تشمل المخاوف الإضافية ترقق الجدار على الجانب الخارجي من المنعطف, سماكة الجدار أو تجعده من الداخل, وفقدان الاستدارة.
ظروف التدفئة ليست سوى جزء واحد من العملية. نصف قطر الانحناء, الحالة المادية, الأدوات, لا يزال الدعم الميكانيكي وتسلسل التشكيل يؤثران على النتيجة النهائية.
ولهذا السبب أيضًا لا ينبغي استخدام زيادة طاقة التسخين كاستجابة تلقائية لعيب الانحناء. قد يكمن السبب في عملية التشكيل وليس في مصدر الحرارة.
الجزء النهائي, بدلا من المدفأة وحدها, ينبغي استخدامها للحكم على ما إذا كانت العملية مناسبة.
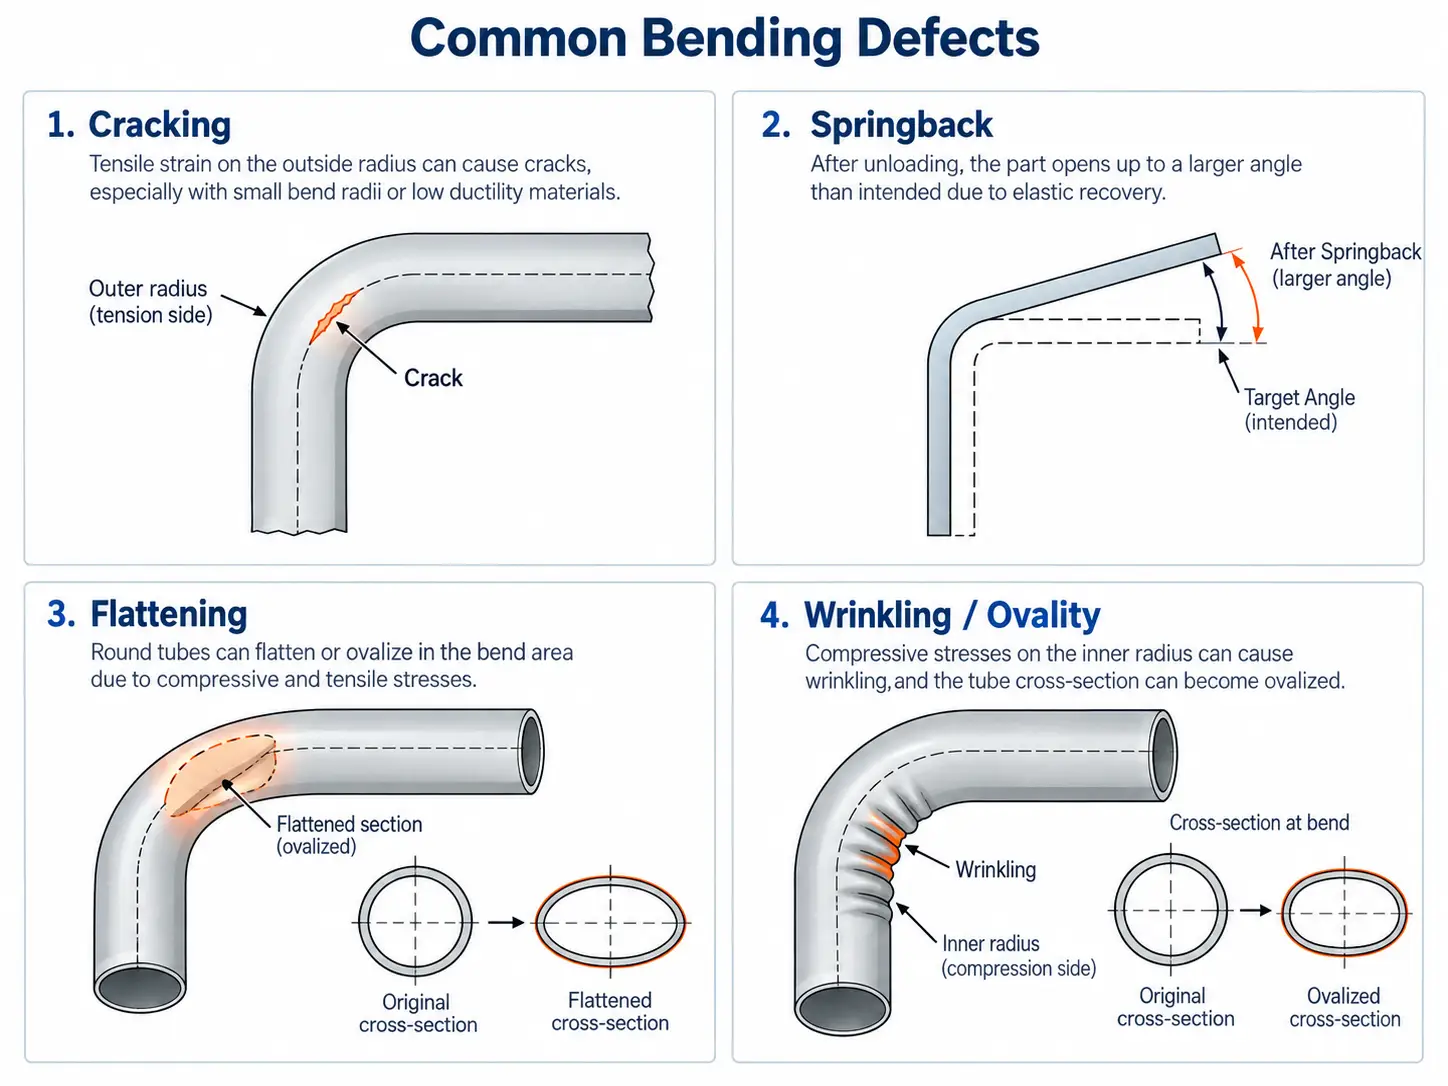
العيوب الشائعة التي لا يزال من الممكن حدوثها أثناء ثني المعادن, حتى مع التسخين الموضعي.
8. التسخين التعريفي أو تسخين اللهب قبل الانحناء?
تسخين اللهب يستخدم أيضًا في الانحناء الساخن الموضعي ويظل عمليًا في بعض أعمال التصنيع.
لأجزاء عرضية, العمل الميداني أو مكوناته كبيرة جدًا وغير منتظمة, قد توفر الشعلة مرونة مفيدة دون الحاجة إلى أدوات تحريضية مخصصة.
يصبح التسخين التعريفي أكثر جاذبية عندما تتكرر العملية ويحتاج المصنع إلى تحكم أكبر في مكان وكيفية تسخين الجزء.
وتشمل الاعتبارات ذات الصلة:
•مدى دقة تحديد موضع المنطقة الساخنة
•ما إذا كان يتم إنتاج أجزاء مماثلة بشكل متكرر
•ما إذا كان وقت التسخين يحتاج إلى اتباع دورة مبرمجة
•ما إذا كان يجب دمج محطة التسخين مع آلة الضغط أو الثني
•إلى أي مدى يجب أن تعتمد العملية على تقنية المشغل
•ما إذا كانت هناك حاجة إلى مراقبة درجة الحرارة أو بيانات الإنتاج
ولذلك ينبغي أن تستند المقارنة إلى مشكلة الإنتاج وليس إلى مصدر الحرارة وحده.
لوظيفة تصنيع لمرة واحدة, قد يضيف التسخين التعريفي تعقيدًا غير ضروري. للإنتاج المتكرر الذي يتطلب منطقة تسخين محددة وتشغيلًا منسقًا للآلة, قد يكون من الأسهل الاندماج في العملية.
9. ما هي المعلومات المطلوبة قبل اختيار النظام?
يبدأ اقتراح المعدات المفيدة بالانحناء وطريقة الإنتاج الحالية.
تتضمن المعلومات الأكثر صلة:
•مادة الشغل والصف
•رسم الجزء أو المقطع العرضي
•سمك اللوحة أو سمك جدار الأنبوب
•أبعاد الشغل الشاملة
•موقف الانحناء
•زاوية الانحناء
•نصف قطر الانحناء
•عرض أو طول المنطقة المراد تسخينها
•درجة حرارة التشكيل المطلوبة, إذا تم تحديدها بالفعل
•الصحافة الموجودة, لفة بندر أو غيرها من معدات الانحناء
•سواء تم التسخين قبل الانحناء أو أثناء الانحناء المستمر
•سواء كانت قطعة العمل ثابتة أو متحركة أثناء التسخين
•دورة الإنتاج المطلوبة
•التعامل مع الأجزاء يدويًا أو تلقائيًا
•المتطلبات الأبعاد أو الميكانيكية للجزء النهائي
ينبغي الإجابة على سؤال واحد في وقت مبكر:
هل تحتاج إلى نظام تسخين حثي لآلة الثني الموجودة؟, أو نظام الثني التعريفي الكامل?
هذه مشاريع معدات مختلفة.
للصحافة الموجودة أو خط التشكيل, قد يتكون الحل بشكل أساسي من مزود طاقة التحريض, محول مطابقة, مغو مخصص, مراقبة درجة الحرارة وترتيب تحديد موضع قطعة العمل المطلوبة.
إذا كان التسخين والانحناء يجب أن يحدثا بشكل مستمر كعملية واحدة منسقة, أصبح نظام التغذية والانحناء الميكانيكي أيضًا جزءًا من تصميم الماكينة.
ويمكن بعد ذلك تقييم المعدات بالترتيب التالي:
متطلبات الشغل والانحناء → منطقة مسخنة → عملية التسخين → اللفة → الطاقة والتردد → التكامل مع معدات الانحناء
يؤدي هذا إلى إبقاء اختيار المعدات مرتبطًا بمتطلبات التشكيل الفعلية بدلاً من البدء بقوة أو تردد ثابت للآلة.
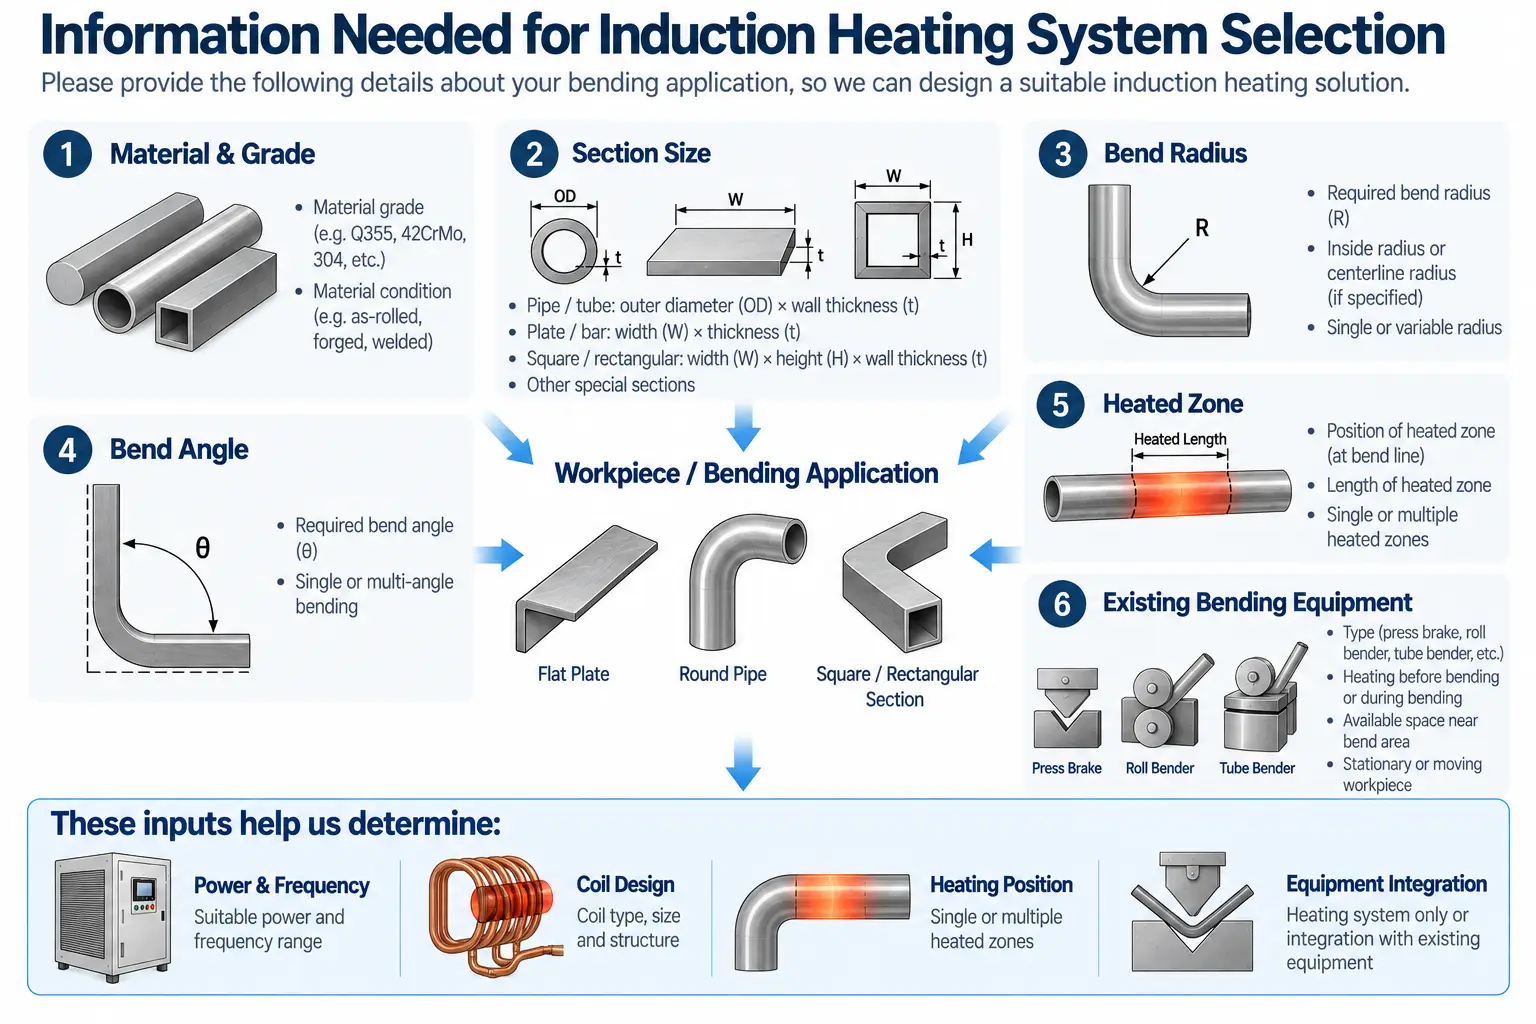
قطعة العمل الرئيسية ومدخلات العملية لاختيار نظام تسخين الانحناء.
انقر فوق سؤال لتوسيع الإجابة.
هل يؤدي التسخين التعريفي إلى ثني المعدن نفسه؟?
لا. يقوم نظام الحث بتسخين منطقة محددة فقط قبل أو أثناء التشكيل. يتم إنتاج التشوه الفعلي بواسطة الصحافة, لفة بندر أو غيرها من معدات التشكيل.
ما التردد المستخدم في الانحناء التعريفي?
لا يوجد تردد واحد. ذلك يعتمد على هندسة الشغل, سمك القسم وعمق التسخين المطلوب. يستخدم مثال موثق للألواح الفولاذية نظامًا يتراوح من 5 إلى 15 كيلو هرتز عند حوالي 13 كيلوهرتز, ولكن هذا ليس الإعداد العالمي.
هل أحتاج إلى آلة الثني التعريفي كاملة, أو مجرد سخان?
إذا كان لديك بالفعل آلة ثني أو ثني, قد تحتاج فقط إلى محطة تدفئة يمكن التحكم فيها. هناك حاجة لآلة ثني حثية كاملة عند التسخين, يجب تنسيق الحركة والانحناء الميكانيكي في نظام واحد.
هل التسخين المسبق يزيل عيوب الانحناء؟?
لا. يعمل التسخين على تحسين ظروف التشكيل ولكنه لا يزيل العيوب الميكانيكية مثل التشقق, Springback أو ترقق الجدار. نصف قطر الانحناء, لا تزال الأدوات وتسلسل التشكيل مهمًا.
اطلب حل تسخين الانحناء
أرسل رسم الشغل الخاص بك, سمك القسم ومتطلبات الانحناء. يمكننا مساعدتك في اختيار نظام التسخين الحثي المناسب أو آلة الثني الكاملة لعملية التشكيل الخاصة بك.










