
Aquecimento por indução para dobra de metal: Quando e por que o pré-aquecimento localizado é usado
Como o aquecimento por indução localizado suporta a flexão sem aquecer toda a peça de trabalho
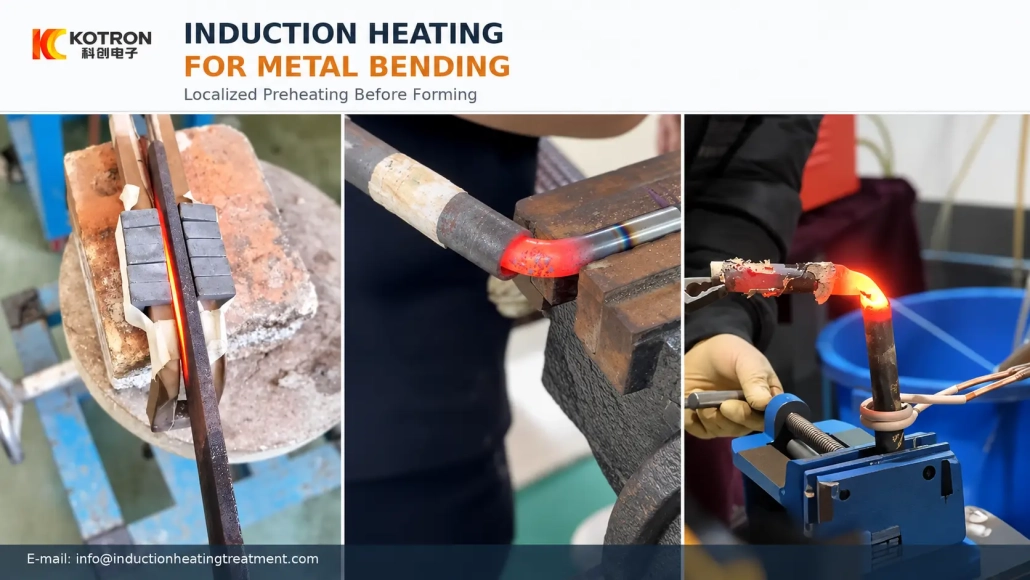
Aquecimento por indução pode ser usado para aquecer uma área selecionada de uma peça metálica antes ou durante a dobra. Em vez de aquecer toda a peça de trabalho, o processo concentra calor ao redor da região que será formada.
O sistema de aquecimento prepara o material para dobrar; a deformação real ainda é produzida por uma prensa, braço dobrado, rolo ou outro equipamento de formação.
2. Como o aquecimento por indução localizado apoia o processo de dobra
3. O pré-aquecimento por indução e a flexão por indução são problemas diferentes do equipamento
4. Quais peças podem ser aquecidas antes ou durante a dobra?
5. A flexão requer um aquecedor por indução de alta frequência?
6. A zona aquecida deve corresponder à linha de curvatura
7. O aquecimento ajuda o processo, mas não elimina defeitos de flexão
8. Aquecimento por indução ou aquecimento por chama antes de dobrar?
9. Quais informações são necessárias antes de selecionar um sistema?
1. Por que aquecer o metal antes de dobrar?
Muitas peças metálicas podem ser dobradas à temperatura ambiente. Para algumas aplicações, no entanto, aumentando a espessura da seção, reduzir o raio de curvatura ou alterar a condição do material pode dificultar a dobra a frio.
A operação de flexão pode exigir maior força, enquanto a tensão local pode aumentar o risco de rachaduras, springback ou distorção inaceitável.
O aquecimento da área de dobra altera a resposta do material durante a conformação. Em aplicações adequadas, pré-aquecimento por indução antes de dobrar pode reduzir a força necessária para deformar a peça e fornecer uma condição mais funcional ao redor da dobra.
Isto é particularmente relevante para chapas grossas, seções estruturais pesadas e outras peças onde a conformação a frio se torna difícil.
Ambrell, por exemplo, documentou o pré-aquecimento por indução de placas de torre de aço antes de dobrar. Nessa aplicação, pratos de 6 a 32 mm de espessura foram aquecidos localmente antes da operação de formação separada.
O pré-aquecimento não é necessário para todas as curvas. Grau de qualidade do material, espessura da seção, o raio de curvatura e os requisitos da peça acabada ainda determinam se um processo aquecido é apropriado.
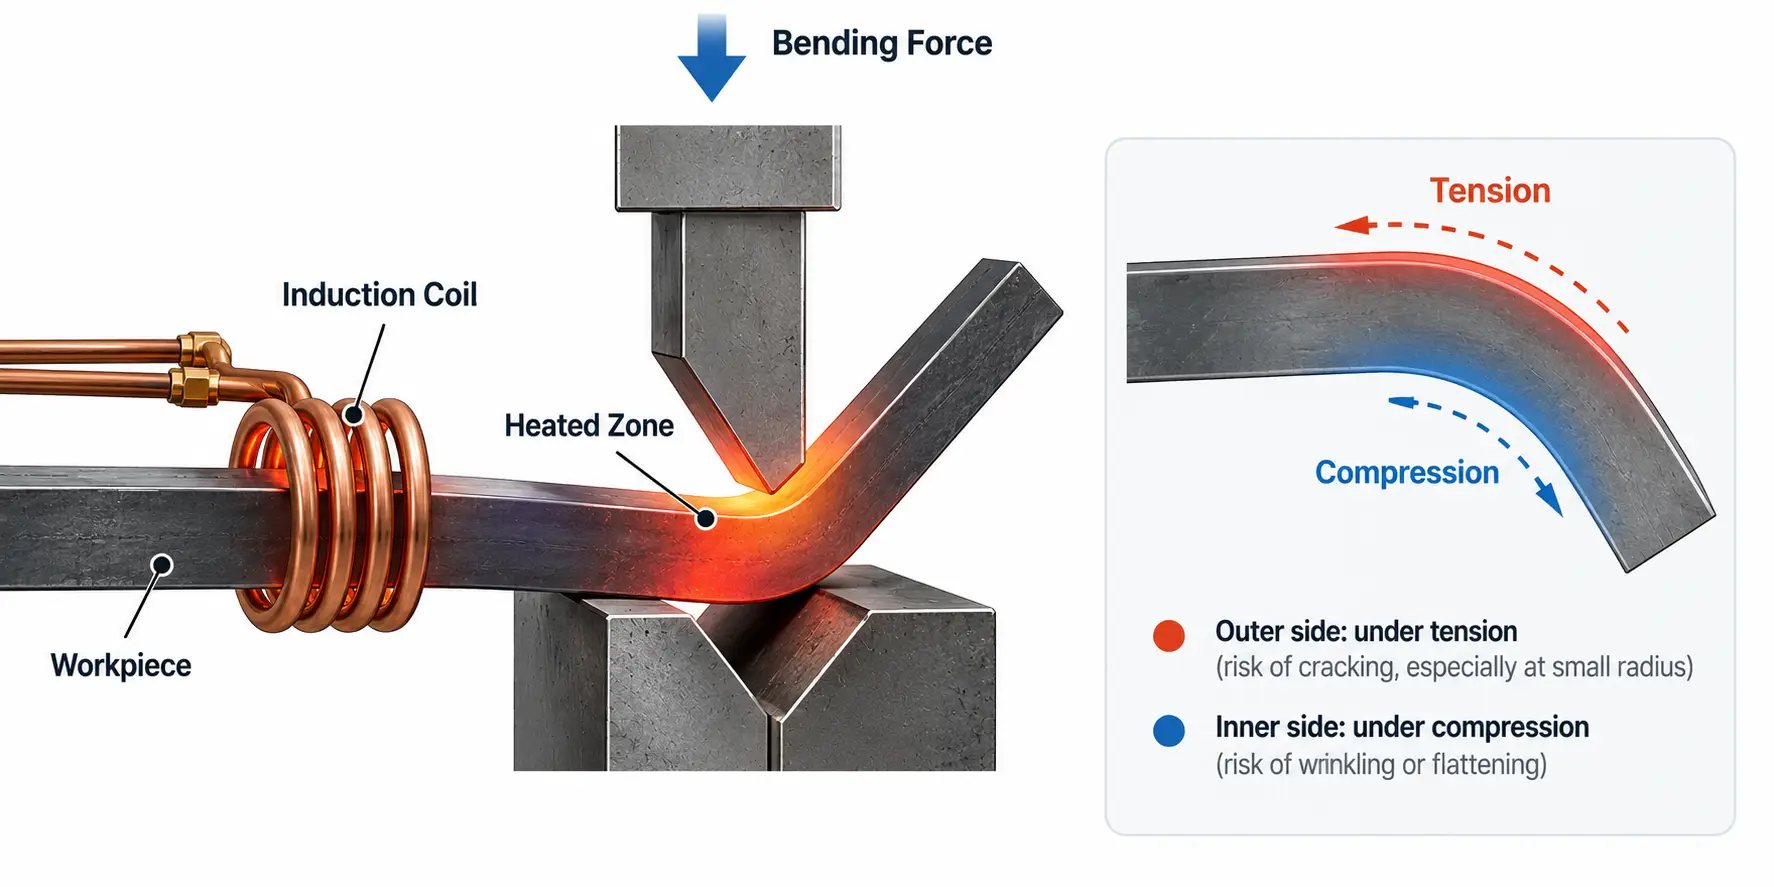
A zona de curvatura aquecida, com tensão na superfície externa e compressão na superfície interna.
2. Como o aquecimento por indução localizado apoia o processo de dobra
Para aplicações de dobra, a característica útil do aquecimento por indução é a sua capacidade de estabelecer uma zona aquecida definida perto da área que está sendo formada.
Uma placa plana pode exigir aquecimento ao longo de uma linha curva. Um cano ou tubo redondo pode exigir uma faixa aquecida em torno de sua circunferência. Uma seção quadrada ou retangular apresenta um problema de aquecimento diferente porque suas faces e cantos não têm a mesma relação com a bobina de indução.
Em flexão por indução contínua, a região aquecida é comumente descrita como uma banda de calor ou banda aquecida.
O Steel Tube Institute descreve a flexão por indução de seções estruturais ocas como o aquecimento de apenas um pequeno comprimento da seção com uma bobina elétrica antes que a região aquecida passe pelo processo de flexão..
O objetivo, portanto, não é simplesmente aquecer a peça o mais rápido possível. A localização, a largura e a profundidade da zona aquecida precisam corresponder à curvatura e ao método de formação.
3. O pré-aquecimento por indução e a flexão por indução são problemas diferentes do equipamento
Esta distinção é importante ao selecionar o equipamento.
Com pré-aquecimento por indução antes de dobrar, o sistema de indução é principalmente a fonte de calor. Um fabricante pode já ter uma prensa adequada, dobradora de rolo ou outra máquina formadora e só precisa de aquecimento local controlado antes que a peça entre na operação de dobra.
O processo pode parecer:
Pré-aquecimento por indução → Equipamento de dobra existente → Dobra finalizada
Um completo máquina de dobra por indução é diferente. Aquecimento, o movimento da peça e a flexão mecânica são coordenados como parte de um sistema.
FHD, por exemplo, usa o termo máquina de dobra por indução para equipamentos projetados para dobrar tubos, Vigas I, ângulos, canais, tubo quadrado e tubo retangular enquanto controla o aquecimento e o resfriamento de uma seção estreita.
Para aplicações de pipeline, curvatura de indução também é um termo de fabricação estabelecido. ASME B16.49 cobre curvas de tubulações de aço fabricadas em fábrica, produzidas pelo processo de dobra por indução.
Um cliente que precisa de aquecimento local para uma prensa existente, portanto, não precisa necessariamente de uma dobradeira por indução completa.
Isto deve ser esclarecido antes do poder, freqüência ou layout da máquina é selecionado.
4. Quais peças podem ser aquecidas antes ou durante a dobra?
O aquecimento por indução pode ser considerado para diferentes aplicações de dobra quando a região de formação necessária pode ser aquecida de forma controlada.
Peças de trabalho típicas podem incluir:
•Chapa de aço
•Cano e tubo
•Barras e hastes
•Seções ocas quadradas
•Seções ocas retangulares
•Canais
•Vigas e outros perfis estruturais
•Outras peças metálicas fabricadas que requerem aquecimento local antes da conformação
Seções estruturais de tubos e ocas são aplicações de curvatura por indução bem estabelecidas. Steel Tube Institute discute dobra por indução junto com outros métodos de dobra para HSS, enquanto fabricantes de máquinas dedicados também aplicam o processo a seções estruturais moldadas.
O equipamento não pode ser selecionado apenas pelo nome da peça. Uma placa de aço grossa, um tubo redondo e uma seção estrutural retangular podem precisar de dobra a quente, mas a profundidade de aquecimento necessária, a geometria da bobina e o manuseio da peça podem ser muito diferentes.
5. A flexão requer um aquecedor por indução de alta frequência?
Não necessariamente.
Flexão por indução de alta frequência é um termo legítimo da indústria, mas a palavra Dobragem não determina por si só a frequência operacional correta.
Seleção de frequência está relacionado à profundidade de aquecimento necessária, geometria da peça, material, espessura da seção e disposição da bobina.
Um exemplo útil é a aplicação de dobra de chapas de aço da Ambrell. O teste documentado utilizou um sistema de indução de 5–15 kHz operando a aproximadamente 13 kHz para placas de aço entre 6 e 32 mm de espessura.
Essa aplicação não deve ser tratada como uma recomendação de frequência universal. Isso simplesmente mostra por que especificar “alta frequência” antes de avaliar a peça de trabalho pode ser enganoso.
Para um projeto de dobra, a melhor sequência é definir primeiro a seção aquecida e depois selecionar uma potência e faixa de frequência adequadas.
6. A zona aquecida deve corresponder à linha de curvatura
Projeto da bobina torna-se especialmente importante porque diferentes formatos de peças requerem diferentes padrões de aquecimento.
Para uma placa de aço, o processo pode precisar estabelecer uma tira aquecida ao longo da linha de dobra pretendida.
Para uma tubo redondo, a faixa aquecida pode precisar se estender ao redor da circunferência para que a seção de flexão atinja a condição térmica necessária.
Para seções quadradas ou retangulares, a relação entre a bobina, faces planas e cantos tornam-se mais complexos. Os cantos podem responder de maneira diferente das faces largas, então o indutor não pode simplesmente ser tratado como uma versão maior de uma bobina de tubo redondo.
A zona aquecida necessária também deve seguir o processo de dobra. Uma peça estacionária aquecida antes da prensagem requer um arranjo diferente de uma seção que se move continuamente através da bobina enquanto ocorre a dobra..
É por isso que uma bobina universal raramente é o ponto de partida para um projeto de dobra industrial. O indutor deve ser desenvolvido em torno da seção transversal real, localização da curva e movimento necessário.
7. O aquecimento ajuda o processo, mas não elimina defeitos de flexão
O aquecimento por indução pode alterar a condição térmica do material, mas não remove os efeitos mecânicos da flexão.
Dependendo da peça e do processo, problemas ainda podem incluir:
•Rachaduras
•Springback excessivo
•Distorção dimensional
•Achatamento local
•Danos superficiais
Para tubos e canos, preocupações adicionais podem incluir afinamento da parede na parte externa da curva, espessamento da parede ou enrugamento por dentro, e perda de circularidade.
As condições de aquecimento são apenas uma parte do processo. Raio de curvatura, condição material, ferramentas, suporte mecânico e sequência de conformação ainda afetam o resultado final.
É também por isso que o aumento da potência de aquecimento não deve ser usado como resposta automática a um defeito de flexão.. A causa pode estar na configuração de formação e não na fonte de calor.
A parte finalizada, em vez do aquecedor sozinho, deve ser usado para julgar se o processo é adequado.
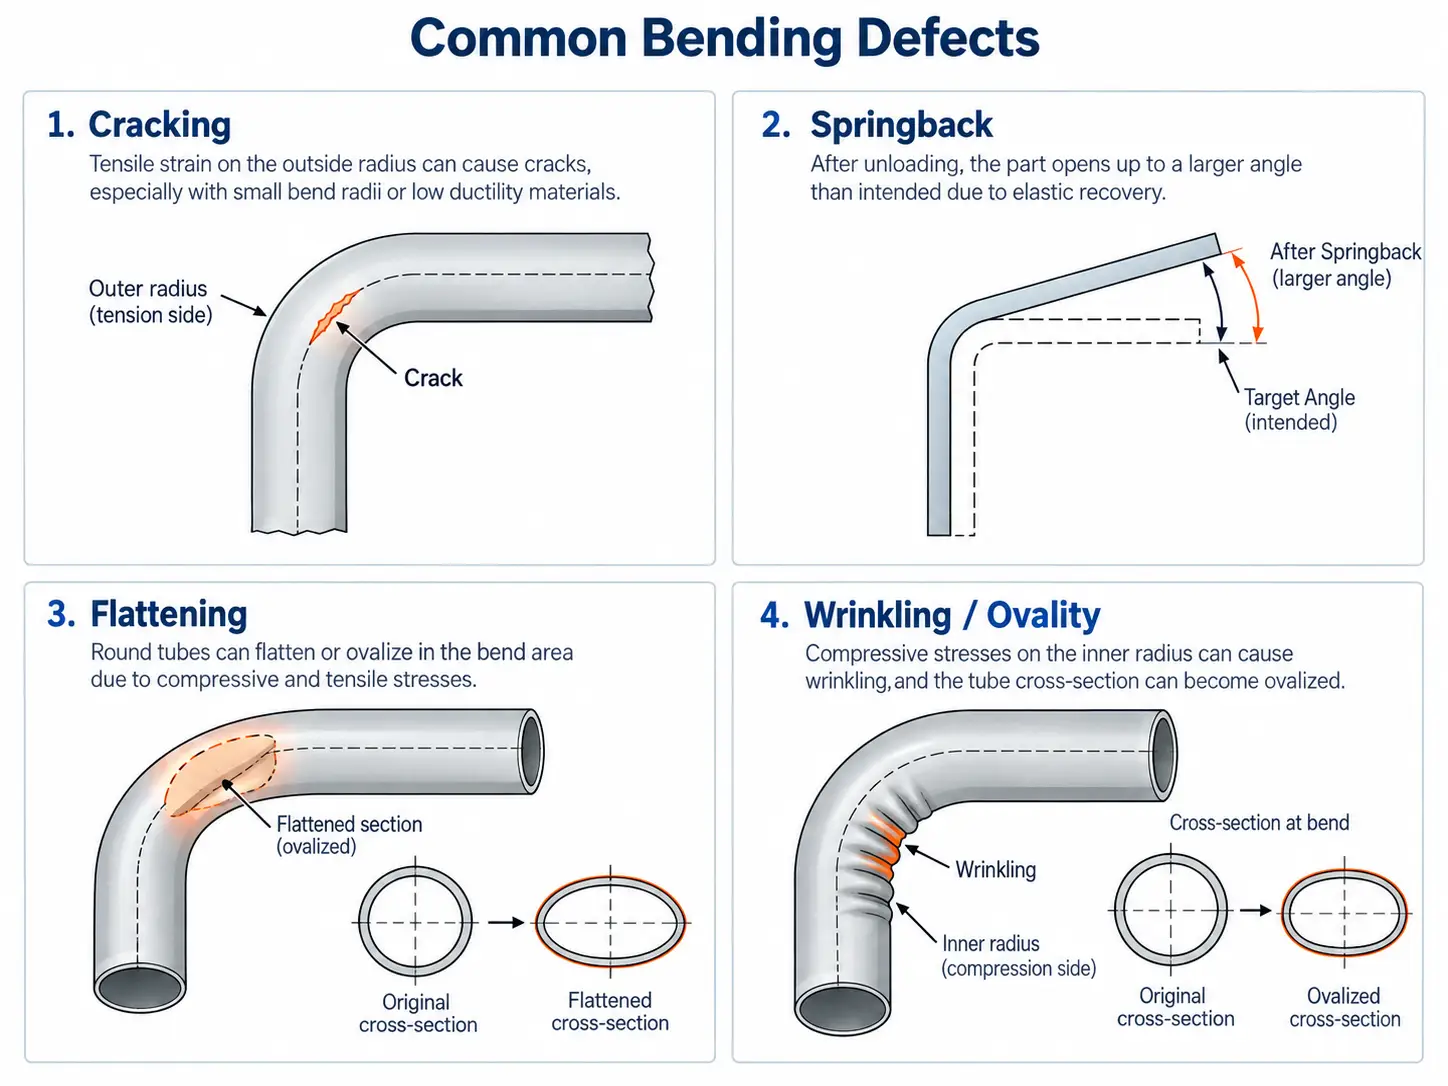
Defeitos comuns que ainda podem ocorrer durante a dobra de metal, mesmo com pré-aquecimento localizado.
8. Aquecimento por indução ou aquecimento por chama antes de dobrar?
Aquecimento por chama também é usado para dobra a quente localizada e permanece prático em alguns trabalhos de fabricação.
Para peças ocasionais, trabalho de campo ou componentes muito grandes e irregulares, uma tocha pode fornecer flexibilidade útil sem exigir ferramentas de indução dedicadas.
O aquecimento por indução torna-se mais atrativo quando o processo é repetido e o fabricante necessita de maior controle sobre onde e como a peça é aquecida.
Considerações relevantes incluem:
•Com que precisão a área aquecida precisa ser posicionada
•Se peças semelhantes são produzidas repetidamente
•Se o tempo de aquecimento precisa seguir um ciclo programado
•Se a estação de aquecimento deve ser integrada a uma prensa ou dobradeira
•Quanto o processo deve depender da técnica do operador
•Se os dados de temperatura ou produção precisam ser monitorados
A comparação deve, portanto, basear-se no problema de produção e não apenas na fonte de calor.
Para um trabalho de fabricação único, o aquecimento por indução pode adicionar complexidade desnecessária. Para produção repetida que requer uma zona de aquecimento definida e operação coordenada da máquina, pode ser mais fácil de integrar no processo.
9. Quais informações são necessárias antes de selecionar um sistema?
Uma proposta de equipamento útil começa com a dobra e o método de produção existente.
As informações mais relevantes incluem:
•Material e classe da peça
•Desenho de peça ou seção transversal
•Espessura da placa ou espessura da parede do tubo
•Dimensões totais da peça
•Posição de dobra
•Ângulo de curvatura
•Raio de curvatura
•Largura ou comprimento da área a ser aquecida
•Temperatura de formação necessária, se já especificado
•Imprensa existente, dobrador de rolo ou outro equipamento de dobra
•Se o aquecimento ocorre antes da dobra ou durante a dobra contínua
•Se a peça de trabalho está parada ou em movimento durante o aquecimento
•Ciclo de produção necessário
•Manuseio manual ou automático de peças
•Requisitos dimensionais ou mecânicos da peça acabada
Uma pergunta deve ser respondida com antecedência:
Você precisa de um sistema de aquecimento por indução para uma dobradeira existente, ou um sistema completo de dobra por indução?
Esses são projetos de equipamentos diferentes.
Para uma prensa ou linha de formação existente, a solução pode consistir principalmente na fonte de alimentação por indução, transformador correspondente, indutor personalizado, monitoramento de temperatura e o arranjo de posicionamento necessário da peça de trabalho.
Se o aquecimento e a dobra devem ocorrer continuamente como um processo coordenado, o sistema mecânico de alimentação e dobra também se torna parte do projeto da máquina.
O equipamento pode então ser avaliado na seguinte ordem:
Requisito de peça de trabalho e dobra → Zona aquecida → Processo de aquecimento → Indutor → Potência e frequência → Integração com equipamentos de dobra
Isso mantém a seleção do equipamento vinculada ao requisito real de conformação, em vez de partir de uma potência ou frequência fixa da máquina..
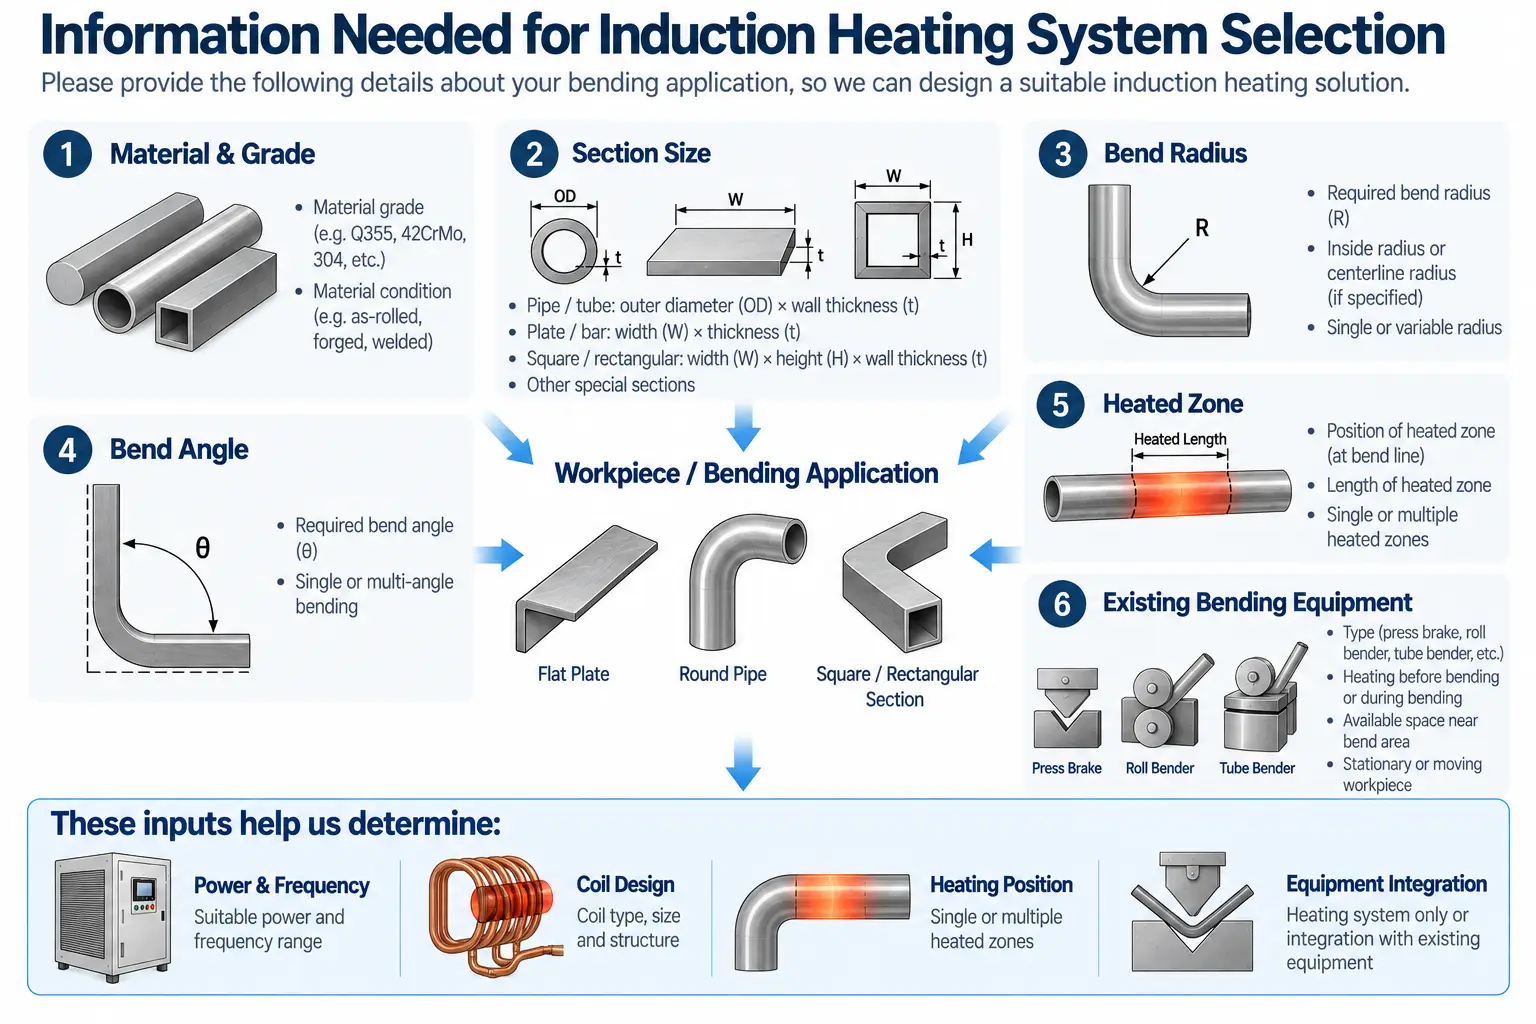
Principais peças de trabalho e entradas de processo para selecionar um sistema de aquecimento de dobra.
Clique em uma pergunta para expandir a resposta.
O aquecimento por indução dobra o próprio metal?
Não. O sistema de indução aquece apenas uma área selecionada antes ou durante a formação. A deformação real é produzida pela prensa, dobrador de rolo ou outro equipamento de formação.
Qual frequência é usada para flexão por indução?
Não existe uma frequência única. Depende da geometria da peça, espessura da seção e profundidade de aquecimento necessária. Um exemplo documentado de placa de aço usou um sistema de 5–15 kHz a cerca de 13 kHz, mas esse não é um cenário universal.
Preciso de uma dobradeira por indução completa, ou apenas um aquecedor?
Se você já tem uma prensa ou dobradora de rolo, você pode precisar apenas de uma estação de aquecimento controlada. Uma máquina de dobra por indução completa é necessária durante o aquecimento, movimento e flexão mecânica devem ser coordenados em um sistema.
O pré-aquecimento elimina defeitos de flexão?
Não. O aquecimento melhora as condições de conformação, mas não remove defeitos mecânicos, como rachaduras, springback ou desbaste de parede. Raio de curvatura, a sequência de ferramentas e conformação ainda é importante.
Solicite uma solução de aquecimento de dobra
Envie o desenho da sua peça, espessura da seção e requisitos de dobra. Podemos ajudá-lo a selecionar o sistema de aquecimento por indução certo ou a dobradeira completa para o seu processo de conformação.










