
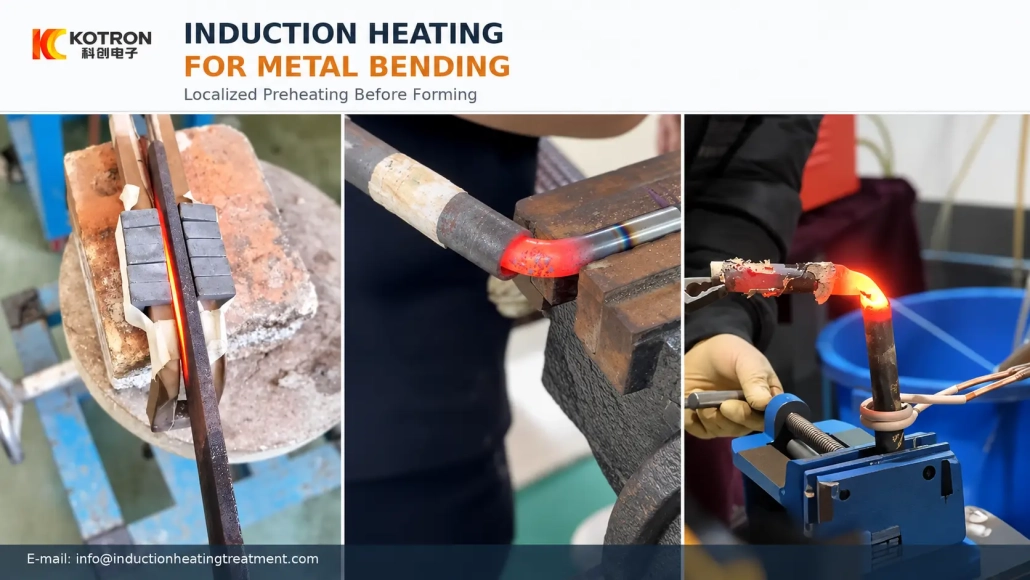
การเหนี่ยวนำความร้อนสำหรับการดัดโลหะ: เมื่อใดและเพราะเหตุใดจึงใช้การอุ่นล่วงหน้าเฉพาะที่
การทำความร้อนแบบเหนี่ยวนำเฉพาะจุดรองรับการดัดงอโดยไม่ให้ความร้อนทั้งชิ้นงานได้อย่างไร
การให้ความร้อนด้วยเหนี่ยวนำ สามารถใช้ให้ความร้อนบริเวณที่เลือกของชิ้นส่วนโลหะก่อนหรือระหว่างการดัด. แทนที่จะให้ความร้อนทั้งชิ้นงาน, กระบวนการนี้จะรวมความร้อนไว้รอบๆ บริเวณที่จะเกิด.
ระบบทำความร้อนเตรียมวัสดุสำหรับการดัด; การเสียรูปที่เกิดขึ้นจริงยังคงเกิดจากการกด, งอแขน, ม้วนหรืออุปกรณ์ขึ้นรูปอื่น ๆ.
2. การทำความร้อนแบบเหนี่ยวนำเฉพาะจุดสนับสนุนกระบวนการดัดอย่างไร
3. การอุ่นด้วยการเหนี่ยวนำและการดัดงอแบบเหนี่ยวนำเป็นปัญหาของอุปกรณ์ที่แตกต่างกัน
4. ชิ้นส่วนใดที่สามารถให้ความร้อนก่อนหรือระหว่างการดัดได้?
5. การดัดต้องใช้เครื่องทำความร้อนแบบเหนี่ยวนำความถี่สูงหรือไม่?
6. โซนทำความร้อนจะต้องตรงกับเส้นโค้ง
7. การให้ความร้อนช่วยในกระบวนการแต่ไม่ได้ขจัดข้อบกพร่องจากการดัดงอ
8. การเหนี่ยวนำความร้อนหรือความร้อนด้วยเปลวไฟก่อนการดัด?
9. ข้อมูลใดบ้างที่จำเป็นก่อนเลือกระบบ?
1. ทำไมต้องให้ความร้อนโลหะก่อนการดัด?
ชิ้นส่วนโลหะหลายชนิดสามารถโค้งงอได้ที่อุณหภูมิห้อง. สำหรับการใช้งานบางอย่าง, อย่างไรก็ตาม, เพิ่มความหนาของส่วน, การลดรัศมีการโค้งงอหรือการเปลี่ยนแปลงสภาพของวัสดุอาจทำให้การดัดเย็นทำได้ยากขึ้น.
การดัดงออาจต้องใช้แรงมากขึ้น, ในขณะที่ความเครียดเฉพาะที่สามารถเพิ่มความเสี่ยงต่อการแตกร้าวได้, เด้งกลับหรือการบิดเบือนที่ยอมรับไม่ได้.
การทำความร้อนบริเวณโค้งงอจะเปลี่ยนการตอบสนองของวัสดุในระหว่างการขึ้นรูป. ในการใช้งานที่เหมาะสม, การเหนี่ยวนำความร้อนก่อนการดัด สามารถลดแรงที่จำเป็นในการเปลี่ยนรูปชิ้นส่วนและให้สภาพที่สามารถใช้งานได้มากขึ้นบริเวณส่วนโค้งงอ.
สิ่งนี้เกี่ยวข้องอย่างยิ่งกับแผ่นหนา, ส่วนโครงสร้างหนักและส่วนอื่นๆ ที่การขึ้นรูปเย็นกลายเป็นเรื่องยาก.
แอมเบรลล์, ตัวอย่างเช่น, ได้จัดทำเอกสารการอุ่นแผ่นเหล็กทาวเวอร์ก่อนการดัดงอ. ในการสมัครนั้นๆ, แผ่นจาก 6 ต่อ 32 หนา มิลลิเมตร ถูกให้ความร้อนเฉพาะที่ก่อนดำเนินการขึ้นรูปแยกกัน.
ไม่จำเป็นต้องอุ่นเครื่องทุกครั้งที่โค้งงอ. เกรดวัสดุ, ความหนาของส่วน, รัศมีการโค้งงอและข้อกำหนดเกี่ยวกับชิ้นส่วนสำเร็จรูปยังคงเป็นตัวกำหนดว่ากระบวนการให้ความร้อนมีความเหมาะสมหรือไม่.
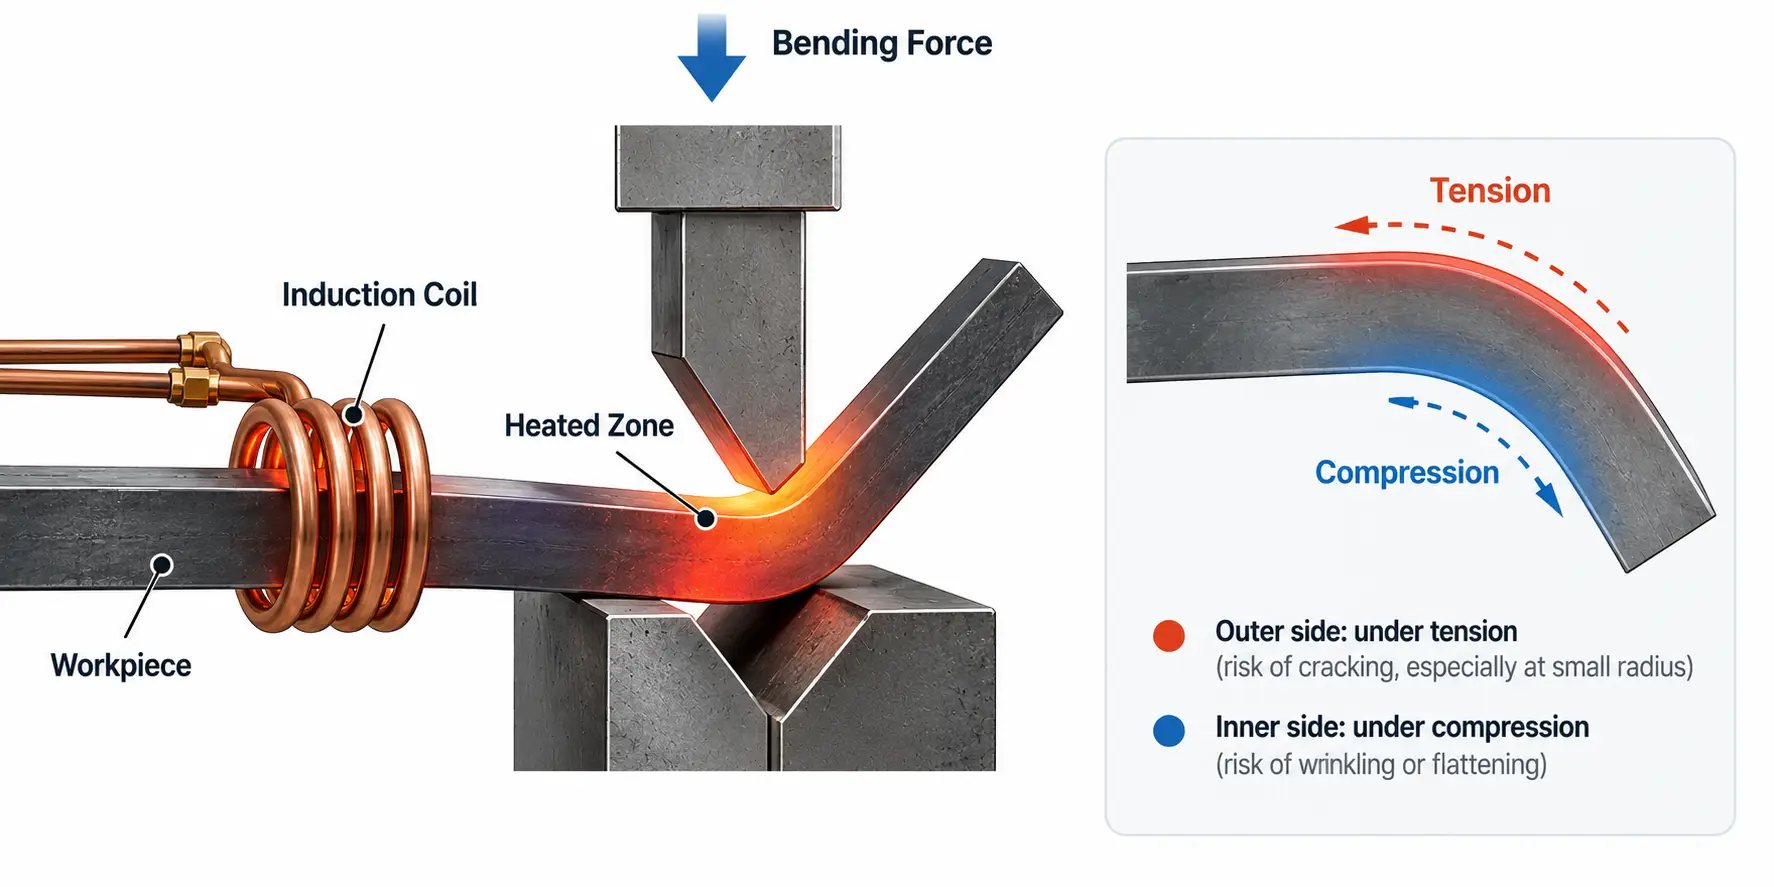
โซนโค้งความร้อน, โดยมีแรงตึงที่ผิวด้านนอกและแรงอัดที่ผิวด้านใน.
2. การทำความร้อนแบบเหนี่ยวนำเฉพาะจุดสนับสนุนกระบวนการดัดอย่างไร
สำหรับงานดัดโค้ง, คุณสมบัติที่เป็นประโยชน์ของการทำความร้อนแบบเหนี่ยวนำคือความสามารถในการสร้างโซนความร้อนที่กำหนดไว้ใกล้กับพื้นที่ที่กำลังก่อตัว.
แผ่นแบนอาจต้องได้รับความร้อนตามแนวโค้ง. ท่อหรือท่อกลมอาจต้องใช้แถบให้ความร้อนรอบเส้นรอบวง. ส่วนสี่เหลี่ยมจัตุรัสหรือสี่เหลี่ยมนำเสนอปัญหาความร้อนที่แตกต่างกัน เนื่องจากใบหน้าและมุมไม่มีความสัมพันธ์กับขดลวดเหนี่ยวนำแบบเดียวกัน.
ในการดัดแบบเหนี่ยวนำอย่างต่อเนื่อง, บริเวณที่มีความร้อนมักเรียกกันว่า ก วงความร้อน หรือ วงอุ่น.
สถาบัน Steel Tube อธิบายการดัดงอแบบเหนี่ยวนำของส่วนโครงสร้างกลวงเนื่องจากการให้ความร้อนเพียงช่วงสั้น ๆ ของส่วนด้วยขดลวดไฟฟ้าก่อนที่บริเวณที่ได้รับความร้อนจะผ่านกระบวนการดัด.
วัตถุประสงค์จึงไม่ใช่เพียงเพื่อให้ความร้อนแก่ชิ้นงานโดยเร็วที่สุดเท่านั้น. สถานที่ตั้ง, ความกว้างและความลึกของโซนให้ความร้อนจะต้องสอดคล้องกับส่วนโค้งงอและวิธีการขึ้นรูป.
3. การอุ่นด้วยการเหนี่ยวนำและการดัดงอแบบเหนี่ยวนำเป็นปัญหาของอุปกรณ์ที่แตกต่างกัน
ความแตกต่างนี้มีความสำคัญเมื่อเลือกอุปกรณ์.
กับ การเหนี่ยวนำความร้อนก่อนการดัด, ระบบเหนี่ยวนำเป็นแหล่งความร้อนเป็นหลัก. ผู้ผลิตอาจมีสื่อที่เหมาะสมอยู่แล้ว, เครื่องดัดม้วนหรือเครื่องขึ้นรูปอื่น ๆ และต้องการเพียงเครื่องทำความร้อนเฉพาะที่ควบคุมก่อนที่ชิ้นส่วนจะเข้าสู่กระบวนการดัด.
กระบวนการอาจมีลักษณะเช่นนี้:
การอุ่นแบบเหนี่ยวนำ → อุปกรณ์ดัดที่มีอยู่ → โค้งเสร็จแล้ว
ครบชุด เครื่องดัดแบบเหนี่ยวนำ มันแตกต่างออกไป. การให้ความร้อน, การเคลื่อนที่ของชิ้นงานและการดัดงอทางกลได้รับการประสานกันเป็นส่วนหนึ่งของระบบเดียว.
ดีเอชเอฟ, ตัวอย่างเช่น, ใช้คำนี้ เครื่องดัดแบบเหนี่ยวนำ สำหรับอุปกรณ์ที่ออกแบบให้ดัดท่อ, ไอบีม, มุม, ช่อง, ท่อสี่เหลี่ยมและท่อสี่เหลี่ยมพร้อมควบคุมความร้อนและความเย็นในส่วนแคบ.
สำหรับการใช้งานไปป์ไลน์, โค้งงอเหนี่ยวนำ เป็นศัพท์การผลิตที่กำหนดไว้ด้วย. ASME B16.49 ครอบคลุมถึงการดัดท่อเหล็กที่ผลิตในโรงงานโดยกระบวนการดัดแบบเหนี่ยวนำ.
ลูกค้าที่ต้องการความร้อนเฉพาะที่สำหรับแท่นพิมพ์ที่มีอยู่จึงไม่จำเป็นต้องมีเครื่องดัดแบบเหนี่ยวนำที่สมบูรณ์.
เรื่องนี้ควรชี้แจงก่อนมีอำนาจ, ความถี่หรือเค้าโครงเครื่องถูกเลือก.
4. ชิ้นส่วนใดที่สามารถให้ความร้อนก่อนหรือระหว่างการดัดได้?
การทำความร้อนแบบเหนี่ยวนำสามารถพิจารณาได้สำหรับการใช้งานการดัดงอที่แตกต่างกัน เมื่อสามารถให้ความร้อนบริเวณการขึ้นรูปที่ต้องการในลักษณะควบคุมได้.
ชิ้นงานทั่วไปอาจรวมถึง:
•แผ่นเหล็ก
•ท่อและท่อ
•บาร์และแท่ง
•ส่วนกลวงสี่เหลี่ยม
•ส่วนกลวงสี่เหลี่ยม
•ช่อง
•คานและโครงโครงสร้างอื่นๆ
•ชิ้นส่วนโลหะประดิษฐ์อื่นๆ ที่ต้องอาศัยความร้อนเฉพาะจุดก่อนขึ้นรูป
ส่วนโครงสร้างท่อและกลวงเป็นที่ยอมรับกันดีในการดัดงอแบบเหนี่ยวนำ. สถาบัน Steel Tube Institute กล่าวถึงการดัดแบบเหนี่ยวนำควบคู่ไปกับวิธีการดัดแบบอื่นๆ สำหรับ HSS, ในขณะที่ผู้ผลิตเครื่องจักรเฉพาะรายก็ใช้กระบวนการนี้กับส่วนโครงสร้างที่มีรูปทรง.
ไม่สามารถเลือกอุปกรณ์ได้จากชื่อชิ้นส่วนเพียงอย่างเดียว. แผ่นเหล็กหนา, ท่อกลมและส่วนโครงสร้างสี่เหลี่ยมอาจต้องดัดงอด้วยความร้อน, แต่ต้องการความลึกในการทำความร้อน, รูปทรงของคอยล์และการจัดการชิ้นงานอาจแตกต่างกันมาก.
5. การดัดต้องใช้เครื่องทำความร้อนแบบเหนี่ยวนำความถี่สูงหรือไม่?
ไม่จำเป็น.
การดัดแบบเหนี่ยวนำความถี่สูง เป็นคำศัพท์ทางอุตสาหกรรมที่ถูกต้องตามกฎหมาย, แต่คำว่า การดัด ไม่ได้กำหนดความถี่ในการทำงานที่ถูกต้องด้วยตัวเอง.
การเลือกความถี่ สัมพันธ์กับความลึกของการทำความร้อนที่ต้องการ, รูปทรงของชิ้นงาน, วัสดุ, ความหนาของส่วนและการจัดเรียงคอยล์.
ตัวอย่างที่เป็นประโยชน์คือการดัดแผ่นเหล็กของ Ambrell. การทดสอบที่บันทึกไว้ใช้ระบบเหนี่ยวนำ 5–15 kHz ซึ่งทำงานที่ประมาณ 13 kHz สำหรับแผ่นเหล็กระหว่าง 6 และ 32 มม..
แอปพลิเคชันดังกล่าวไม่ควรถือเป็นคำแนะนำความถี่สากล. มันเพียงแสดงให้เห็นว่าทำไมต้องระบุ “ความถี่สูง” ก่อนประเมินชิ้นงานอาจทำให้เข้าใจผิดได้.
สำหรับโครงการดัดโค้ง, ลำดับที่ดีกว่าคือการกำหนดส่วนที่ให้ความร้อนก่อน จากนั้นเลือกช่วงกำลังและความถี่ที่เหมาะสม.
6. โซนทำความร้อนจะต้องตรงกับเส้นโค้ง
การออกแบบขดลวด มีความสำคัญเป็นพิเศษเนื่องจากรูปทรงชิ้นงานที่แตกต่างกันต้องใช้รูปแบบการให้ความร้อนที่แตกต่างกัน.
สำหรับ แผ่นเหล็ก, กระบวนการนี้อาจจำเป็นต้องสร้างแถบให้ความร้อนตามแนวโค้งที่ต้องการ.
สำหรับ ท่อกลม, แถบที่ให้ความร้อนอาจต้องยืดออกไปรอบๆ เส้นรอบวงเพื่อให้ส่วนที่ดัดงอถึงสภาวะความร้อนที่ต้องการ.
สำหรับ ส่วนสี่เหลี่ยมจัตุรัสหรือสี่เหลี่ยม, ความสัมพันธ์ระหว่างขดลวด, ใบหน้าและมุมที่เรียบจะซับซ้อนมากขึ้น. มุมอาจตอบสนองแตกต่างจากหน้ากว้าง, ดังนั้นตัวเหนี่ยวนำจึงไม่สามารถถือเป็นขดลวดท่อกลมที่ใหญ่กว่าได้.
โซนให้ความร้อนที่ต้องการยังต้องเป็นไปตามกระบวนการดัดงอด้วย. ชิ้นส่วนที่อยู่นิ่งที่ได้รับความร้อนก่อนการกดจะต้องมีการจัดเรียงที่แตกต่างจากส่วนที่เคลื่อนที่อย่างต่อเนื่องผ่านขดลวดในขณะที่เกิดการโค้งงอ.
นี่คือเหตุผลว่าทำไมคอยล์อเนกประสงค์จึงไม่ค่อยเป็นจุดเริ่มต้นสำหรับโครงการดัดโค้งทางอุตสาหกรรม. ตัวเหนี่ยวนำควรได้รับการพัฒนารอบๆ หน้าตัดจริง, ตำแหน่งโค้งงอและการเคลื่อนไหวที่จำเป็น.
7. การให้ความร้อนช่วยในกระบวนการแต่ไม่ได้ขจัดข้อบกพร่องจากการดัดงอ
การทำความร้อนแบบเหนี่ยวนำสามารถเปลี่ยนสภาพความร้อนของวัสดุได้, แต่ไม่สามารถขจัดผลกระทบทางกลของการดัดได้.
ขึ้นอยู่กับส่วนและกระบวนการ, ปัญหายังสามารถรวมถึง:
•การเกิดรอยแตก
•สปริงแบ็คมากเกินไป
•การบิดเบือนมิติ
•การแบนในท้องถิ่น
•ความเสียหายพื้นผิว
สำหรับท่อและท่อ, ข้อกังวลเพิ่มเติมอาจรวมถึงการทำให้ผนังบางลงด้านนอกโค้ง, ผนังหนาขึ้นหรือมีรอยย่นด้านใน, และสูญเสียความกลม.
สภาพการให้ความร้อนเป็นเพียงส่วนหนึ่งของกระบวนการเท่านั้น. รัศมีโค้งงอ, สภาพวัสดุ, เครื่องมือ และ, ส่วนรองรับทางกลและลำดับการขึ้นรูปยังคงส่งผลต่อผลลัพธ์สุดท้าย.
นี่เป็นเหตุผลว่าทำไมจึงไม่ควรใช้การเพิ่มพลังงานความร้อนเป็นการตอบสนองอัตโนมัติต่อข้อบกพร่องจากการโค้งงอ. สาเหตุอาจอยู่ที่การตั้งค่าการขึ้นรูปมากกว่าแหล่งความร้อน.
ส่วนที่เสร็จแล้ว, แทนที่จะใช้เครื่องทำความร้อนเพียงอย่างเดียว, ควรนำมาใช้ในการตัดสินว่ากระบวนการนี้เหมาะสมหรือไม่.
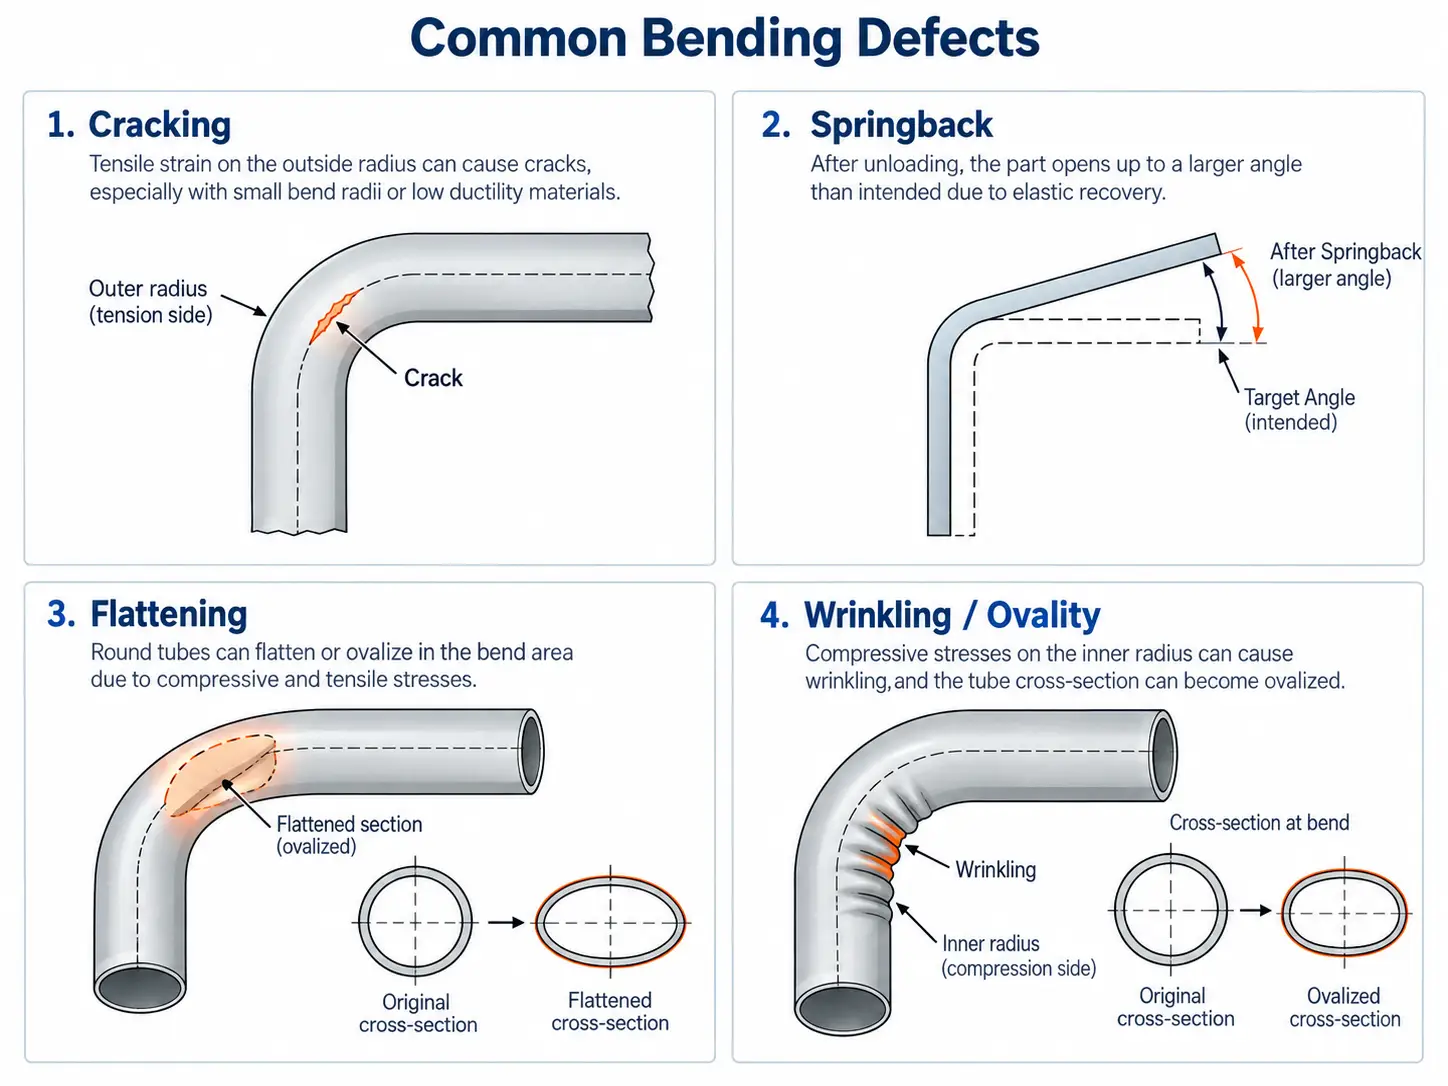
ข้อบกพร่องทั่วไปที่ยังคงเกิดขึ้นได้ในระหว่างการดัดโลหะ, แม้จะมีการอุ่นแบบแปลนแล้วก็ตาม.
8. การเหนี่ยวนำความร้อนหรือความร้อนด้วยเปลวไฟก่อนการดัด?
ความร้อนจากเปลวไฟ ยังใช้สำหรับการดัดร้อนเฉพาะจุดและยังคงใช้งานได้จริงในงานประดิษฐ์บางอย่าง.
สำหรับชิ้นส่วนเป็นครั้งคราว, งานภาคสนามหรือส่วนประกอบที่มีขนาดใหญ่มากและผิดปกติ, คบเพลิงอาจให้ความยืดหยุ่นที่เป็นประโยชน์โดยไม่ต้องใช้เครื่องมือเหนี่ยวนำโดยเฉพาะ.
การทำความร้อนแบบเหนี่ยวนำจะน่าสนใจยิ่งขึ้นเมื่อทำซ้ำกระบวนการ และผู้ผลิตจำเป็นต้องควบคุมมากขึ้นว่าชิ้นส่วนจะถูกให้ความร้อนที่ไหนและอย่างไร.
ข้อควรพิจารณาที่เกี่ยวข้องได้แก่:
•ต้องวางตำแหน่งพื้นที่ทำความร้อนอย่างแม่นยำเพียงใด
•ไม่ว่าจะมีการผลิตชิ้นส่วนที่คล้ายกันซ้ำๆ หรือไม่
•เวลาในการทำความร้อนจำเป็นต้องเป็นไปตามวงจรที่ตั้งโปรแกรมไว้หรือไม่
•ไม่ว่าสถานีทำความร้อนจะต้องบูรณาการเข้ากับเครื่องกดหรือเครื่องดัดหรือไม่
•กระบวนการควรขึ้นอยู่กับเทคนิคของผู้ปฏิบัติงานมากน้อยเพียงใด
•จำเป็นต้องตรวจสอบข้อมูลอุณหภูมิหรือการผลิตหรือไม่
ดังนั้นการเปรียบเทียบควรขึ้นอยู่กับปัญหาการผลิตมากกว่าแหล่งความร้อนเพียงอย่างเดียว.
สำหรับงานประดิษฐ์แบบครั้งเดียว, การทำความร้อนแบบเหนี่ยวนำอาจเพิ่มความซับซ้อนที่ไม่จำเป็น. สำหรับการผลิตซ้ำซึ่งต้องมีโซนทำความร้อนที่กำหนดไว้และการทำงานของเครื่องจักรที่ประสานกัน, สามารถรวมเข้ากับกระบวนการได้ง่ายขึ้น.
9. ข้อมูลใดบ้างที่จำเป็นก่อนเลือกระบบ?
ข้อเสนออุปกรณ์ที่เป็นประโยชน์เริ่มต้นด้วยการโค้งงอและวิธีการผลิตที่มีอยู่.
ข้อมูลที่เกี่ยวข้องมากที่สุดได้แก่:
•วัสดุชิ้นงานและเกรด
•การวาดชิ้นส่วนหรือภาพตัดขวาง
•ความหนาของแผ่นหรือความหนาของผนังท่อ
•ขนาดชิ้นงานโดยรวม
•ตำแหน่งโค้งงอ
•มุมโค้ง
•รัศมีโค้งงอ
•ความกว้างหรือความยาวของพื้นที่ที่จะให้ความร้อน
•อุณหภูมิการขึ้นรูปที่ต้องการ, ถ้าระบุไว้แล้ว
•กดที่มีอยู่, เครื่องดัดม้วนหรืออุปกรณ์ดัดอื่น ๆ
•ไม่ว่าการให้ความร้อนจะเกิดขึ้นก่อนการดัดงอหรือระหว่างการดัดงออย่างต่อเนื่อง
•ไม่ว่าชิ้นงานจะอยู่กับที่หรือเคลื่อนที่ระหว่างการให้ความร้อน
•วงจรการผลิตที่ต้องการ
•การจัดการชิ้นส่วนด้วยตนเองหรืออัตโนมัติ
•ข้อกำหนดด้านมิติหรือทางกลของชิ้นส่วนสำเร็จรูป
หนึ่งคำถามควรได้รับคำตอบตั้งแต่เนิ่นๆ:
คุณต้องการระบบทำความร้อนแบบเหนี่ยวนำสำหรับเครื่องดัดงอที่มีอยู่หรือไม่, หรือระบบดัดแบบเหนี่ยวนำที่สมบูรณ์?
นั่นคือโครงการอุปกรณ์ที่แตกต่างกัน.
สำหรับสายการอัดหรือการขึ้นรูปที่มีอยู่, วิธีแก้ปัญหาอาจประกอบด้วยส่วนใหญ่คือ แหล่งจ่ายไฟเหนี่ยวนำ, หม้อแปลงที่ตรงกัน, ตัวเหนี่ยวนำที่กำหนดเอง, การตรวจสอบอุณหภูมิและการจัดตำแหน่งชิ้นงานที่ต้องการ.
หากการให้ความร้อนและการดัดงอต้องเกิดขึ้นอย่างต่อเนื่องเป็นกระบวนการประสานกัน, ระบบป้อนและดัดงอทางกลก็กลายเป็นส่วนหนึ่งของการออกแบบเครื่องจักรด้วย.
จากนั้นสามารถประเมินอุปกรณ์ได้ตามลำดับต่อไปนี้:
ข้อกำหนดชิ้นงานและการโค้งงอ → โซนร้อน → กระบวนการทำความร้อน → ขดลวดเหนี่ยวนำ → กำลังและความถี่ → บูรณาการกับอุปกรณ์ดัด
ซึ่งจะทำให้การเลือกอุปกรณ์เชื่อมโยงกับข้อกำหนดในการขึ้นรูปจริง แทนที่จะเริ่มจากกำลังหรือความถี่ของเครื่องจักรคงที่.
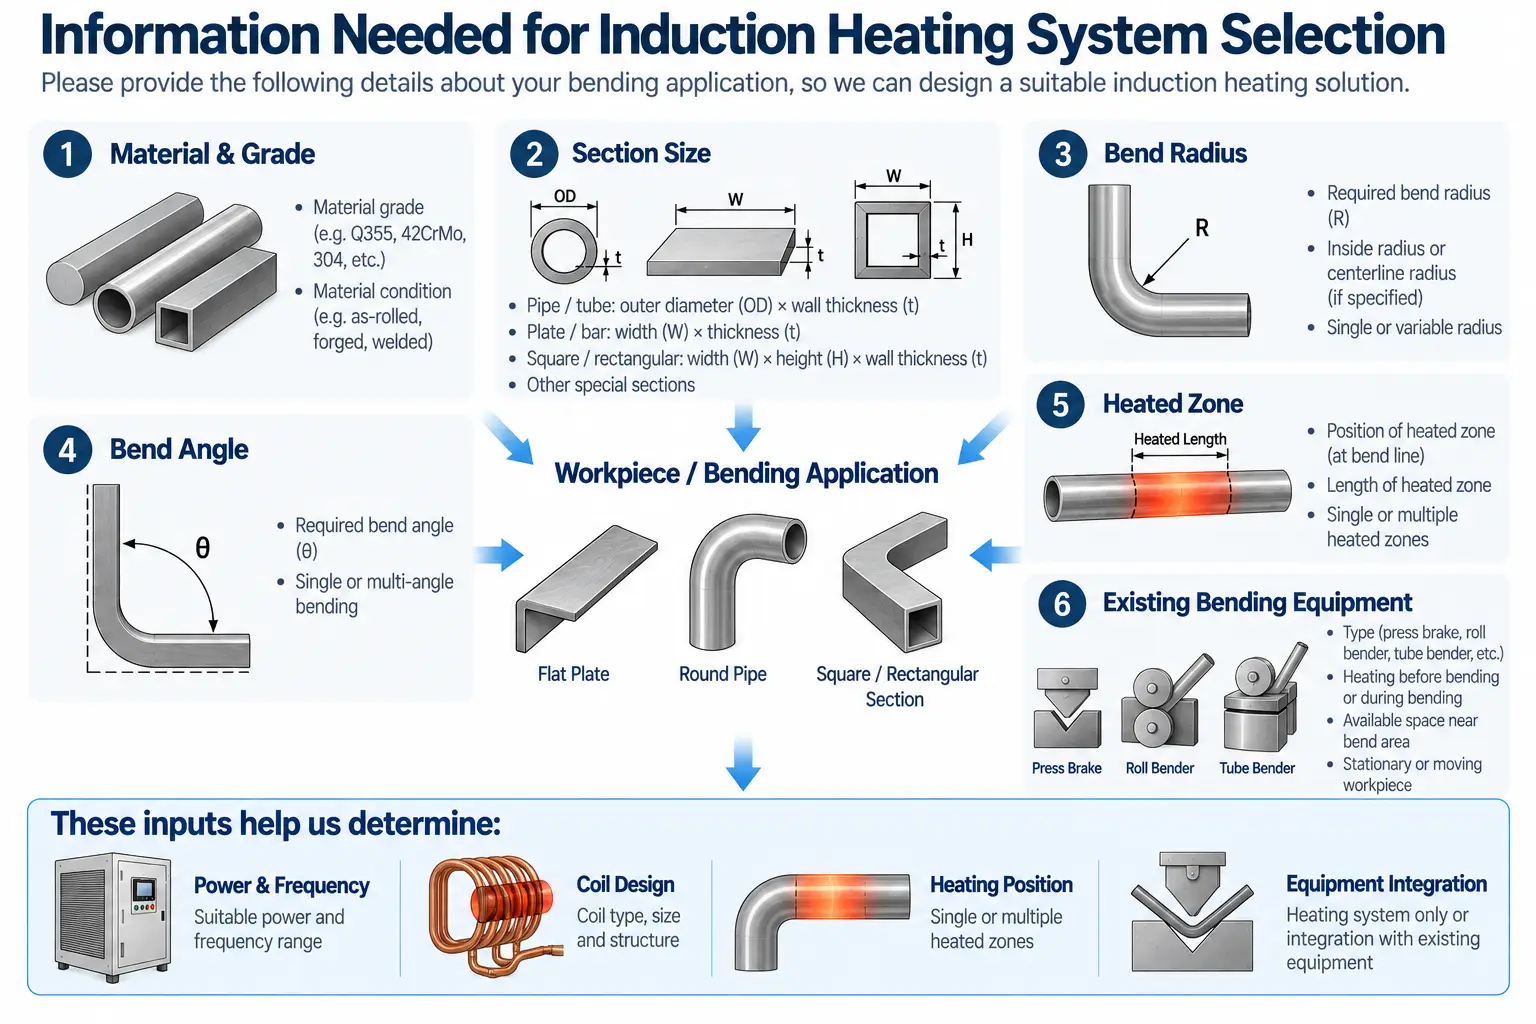
อินพุตชิ้นงานและกระบวนการที่สำคัญสำหรับการเลือกระบบทำความร้อนแบบดัด.
คลิกคำถามเพื่อขยายคำตอบ.
การเหนี่ยวนำความร้อนทำให้โลหะโค้งงอหรือไม่?
ไม่ใช่. ระบบเหนี่ยวนำความร้อนเฉพาะพื้นที่ที่เลือกก่อนหรือระหว่างการขึ้นรูป. การเสียรูปที่เกิดขึ้นจริงเกิดจากการกด, เครื่องดัดม้วนหรืออุปกรณ์ขึ้นรูปอื่น ๆ.
การดัดแบบเหนี่ยวนำใช้ความถี่ใด?
ไม่มีความถี่เดียว. ขึ้นอยู่กับรูปทรงของชิ้นงาน, ความหนาของส่วนและความลึกของการทำความร้อนที่ต้องการ. ตัวอย่างแผ่นเหล็กที่บันทึกไว้ใช้ระบบ 5–15 kHz ที่ประมาณ 13 กิโลเฮิรตซ์, แต่นั่นไม่ใช่สภาพแวดล้อมที่เป็นสากล.
ฉันจำเป็นต้องมีเครื่องดัดแบบเหนี่ยวนำที่สมบูรณ์หรือไม่, หรือเพียงแค่เครื่องทำความร้อน?
หากคุณมีเครื่องดัดแบบกดหรือม้วนอยู่แล้ว, คุณอาจต้องใช้สถานีทำความร้อนที่มีการควบคุมเท่านั้น. จำเป็นต้องใช้เครื่องดัดแบบเหนี่ยวนำที่สมบูรณ์เมื่อให้ความร้อน, การเคลื่อนไหวและการดัดงอทางกลจะต้องประสานกันในระบบเดียว.
การอุ่นเครื่องช่วยขจัดข้อบกพร่องในการโค้งงอหรือไม่?
ไม่ใช่. การให้ความร้อนช่วยปรับปรุงสภาพการขึ้นรูป แต่ไม่ได้ขจัดข้อบกพร่องทางกล เช่น การแตกร้าว, สปริงกลับหรือการทำให้ผอมบางของผนัง. รัศมีโค้งงอ, ลำดับการใช้เครื่องมือและการขึ้นรูปยังคงมีความสำคัญ.
ขอโซลูชันทำความร้อนแบบดัด
ส่งแบบชิ้นงานของคุณ, ความหนาของส่วนและข้อกำหนดการโค้งงอ. เราสามารถช่วยคุณเลือกระบบทำความร้อนแบบเหนี่ยวนำหรือเครื่องดัดแบบสมบูรณ์สำหรับกระบวนการขึ้นรูปของคุณได้.










